中文简体
En rotomolder i Shandong mater skrap PE-film og kasserte deler inn i et skjæreverk hver morgen. I løpet av minutter reduserer maskinen materialet for å rense flis, og operatøren antar at problemet med størrelsesreduksjon er løst. Så når flisene pulverisatoren, og den virkelige flaskehalsen dukker opp: gjennomstrømmingen faller, pulverfordelingen er ujevn, og skjæreverkets produksjon er rett og slett feil inngangsspesifikasjon for neste prosesstrinn.
Denne sekvensen gjentar seg i hundrevis av plastfabrikker, fordi en skjærefabrikk vanligvis forventes å gjøre mer enn den kan. Så vi sier konklusjonen på forhånd: en skjærefabrikk er det riktige verktøyet for grov og middels reduksjon, og produserer flis og granulat fra klumpete plastskrap. Den er ikke designet for å lage de fine, smale pulverene som rotomstøping, masterbatch-produksjon, PVC-tørrblanding og polymerblanding krever. For disse jobbene trenger du en pulverisator, enten matet av et skjæreverk eller integrert med den i en enkelt produksjonslinje.
Hva er et skjæreverk og hvordan fungerer det?
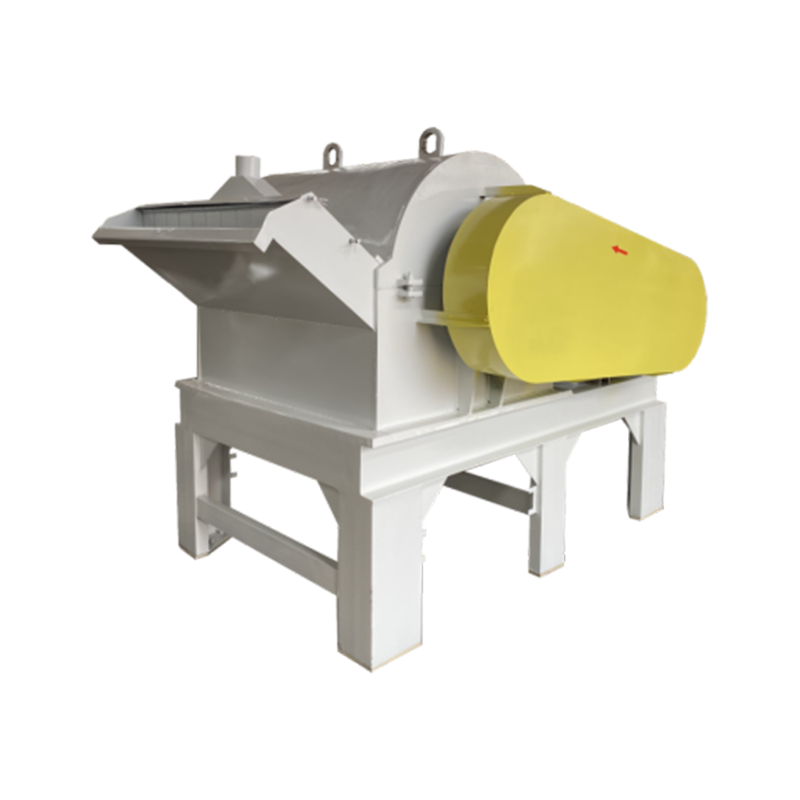
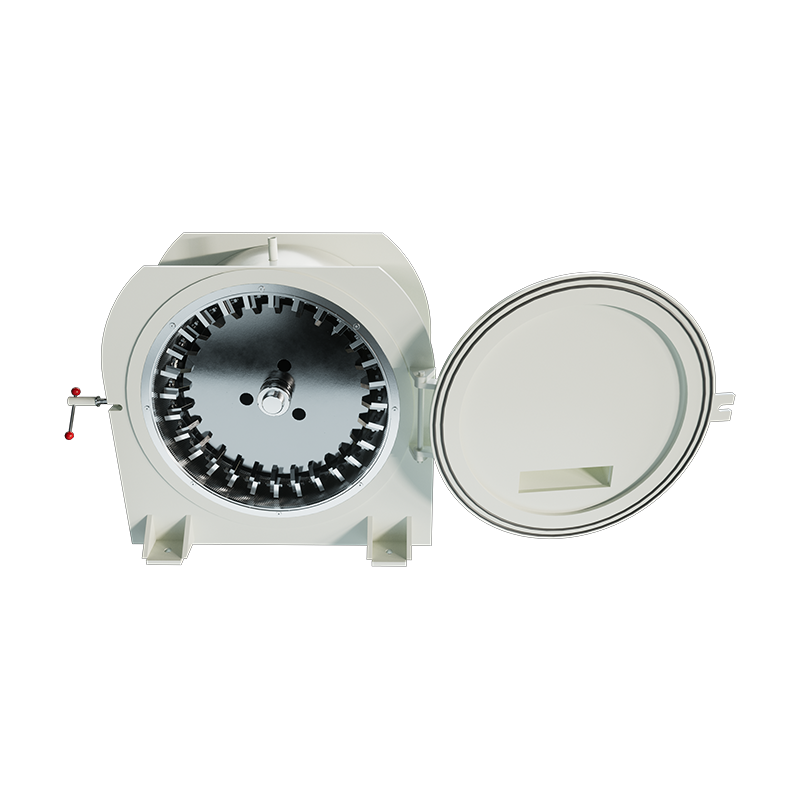
En skjæremølle, også kalt en knivmølle eller granulator, reduserer materiale ved mekanisk skjæring i stedet for ved støt eller friksjon. En rotor utstyrt med knivblad spinner raskt inne i et stasjonært kammer. Motkniver montert på huset jobber mot rotorbladene som en saks, og kutter fôrmaterialet gjentatte ganger til fragmentene er små nok til å passere gjennom en skjerm i bunnen.
Tre variabler styrer produksjonen til en skjæremølle: størrelsen på silhullet, gapet mellom rotorknivene og motknivene, og tilstanden til kniveggene. Med skarpe kniver, riktig gap og 6 mm skjerm, etterlater de fleste termoplaster maskinen som rene, ganske jevne spon. Når knivene blir sløve, endres kuttehandlingen til en rivevirkning, partikkelkantene blir fillete, finstoffet øker og gjennomstrømningen faller.
En skjæremølle er robust, men den må mates innenfor designkonvolutten. Overmating bremser rotoren, øker temperaturen i skjærekammeret og tetter skjermen. God praksis er å holde matestrømmen på en jevn hastighet, dimensjonert slik at rotorhastigheten forblir stabil.
Hvordan en skjæremølle kan sammenlignes med andre størrelsesreduksjonsmaskiner
Skjæremøller forveksles ofte med hammermøller og skivekverner fordi alle tre løst kalles kverner. De opererer på forskjellige prinsipper og produserer svært forskjellige partikkelfordelinger.
| Maskintype | Driftsprinsipp | Typisk utdatastørrelse | Passer best for |
|---|---|---|---|
| Skjæreverk | Klipping mellom rotorkniver og faste motkniver | 1–10 mm flis og granulat | Skrapreduksjon, film, rensing, deler som ikke er spesifisert |
| Hammermølle | Slag ved å svinge hammere mot en bruddplate | 100 µm–3 mm avhengig av skjerm | Sprø eller fibrøse materialer, tørre pulver |
| Skivepulverisator | Friksjon og skjæring mellom roterende og stasjonære slipeskiver | 20–600 µm pulver | Fint plastpulver for rotomstøping, masterbatch, PVC-blanding |
Les den høyre kolonnen nøye. Hvis prosessen din krever pulver i området 20–600 µm, er ikke et skjæreverk maskinen som vil levere det. Det hører hjemme oppstrøms, og forbereder materialet for scenen som gjør det.
Hvor skjærefreser passer i en plastbehandlingslinje
Fordi produksjonen er i området 1–10 mm, er en skjæremølle best forstått som et første trinns størrelsesreduksjonstrinn. I praksis brukes det til:
- Reduserer utblåsninger, kasserte deler og kantklipp til spon som kan transporteres med luft eller skruematere
- Forknusing av filmruller og klumpete skrap før vask, fortetting eller gjenvinning av baller
- Behandle materiale før finmaling i en pulverisator
- Klargjøring av små batcher for blandingsforsøk eller laboratorietester
Den røde tråden er volumreduksjon og håndteringsforbedring, ikke endelig finhet. Etter en skjæremølle må flisen være egnet for neste enhetsoperasjon: en ekstruder, en blender, en vaskemaskin eller en pulverisering. Den bredere familien av plastfresemaskiner har ulike regler for hvert trinn, og terminologien betyr noe når du begynner å sammenligne sitater.
Hva du bør sjekke før du kjøper en skjæremølle
Innkjøpsteam fokuserer vanligvis på motorkraft og innkjøpspris. Etter å ha jobbet med hundrevis av plastanlegg, satte vi fire andre punkter høyere på sjekklisten.
- Bladmateriale og erstatningskostnad. Legert stål er minimum for ren kutting; fylte og slipende forbindelser vil forkorte bladets levetid. Bladskift er den største rutinemessige vedlikeholdskostnaden over maskinens levetid.
- Skjermdesign og passform. En hurtigutløsende skjermramme, korrekt perforeringsgeometri og en tett passform mellom skjermen og huset forhindrer overdimensjonerte spon i å skli gjennom.
- Tilgang for rengjøring. Maskiner som behandler PVC eller termoplastiske elastomerer trenger hyppig rengjøring. Tiden det tar å åpne kammeret, fjerne skjermen og fjerne rester er ofte den skjulte kostnadsforskjellen mellom ellers lignende maskiner.
- Sikkerhet og støy. Dørlåser, rotorlås og lydkapsling bør være standard. Støynivåer over 90 dBA er vanlig uten inneslutning og vil påvirke arbeidsmiljøet.
Bladets tilstand fortjener spesiell oppmerksomhet. Polypropylen og fylte forbindelser vil ikke kutte rent med slitte kniver; operatørene kompenserer ved å bremse matingen, som igjen genererer mer varme og mer finstoff. Mange skjæreverk mister 20 til 30 prosent av sin nominelle kapasitet på grunn av knivslitasje før nedgangen i det hele tatt merkes. Inkluder en tidsplan for knivsliping og utskifting i driftsplanen din fra dag én.
Energi per tonn fortjener også en linje. Overspesifisering av motoren forbedrer ikke skjæringen; det øker bare energiforbruket og kostnaden per tonn. Tilpass den installerte effekten til materialet og gjennomstrømningen du faktisk kjører.
Når et skjæreverk ikke er nok
Kuttemøller slutter å være nyttige når prosessmålet beveger seg under omtrent én millimeter. For mange plastapplikasjoner er målet langt under det.
Rotomstøping, Masterbatch og PE-pulver
Rotomstøpepulver må vanligvis være i området 200–500 µm, eller omtrent 35–80 mesh, med en smal partikkelstørrelsesfordeling og god flyt. Et skjæreverk kan ikke produsere det pulveret. Standardkonfigurasjonen er en skjæremølle for grovtrinn etterfulgt av en skiveknuser for finmaling. Hvis skjæreverket produserer flis av inkonsekvent størrelse, vil pulveriseringsmaskinen se temperatursvingninger, ujevn skiveslitasje og variabel pulverkvalitet. Å montere skjæreverket med en 6–10 mm sikt er en enkel måte å stabilisere fôret på.
PE er varmefølsom, så pulveriseringsmaskinen må kontrollere temperaturen samtidig som den opprettholder et stabilt slipespalte. Den kombinasjonen er det som skiller et pulver som flyter konsekvent i formen fra et som forårsaker variasjon i veggtykkelse.
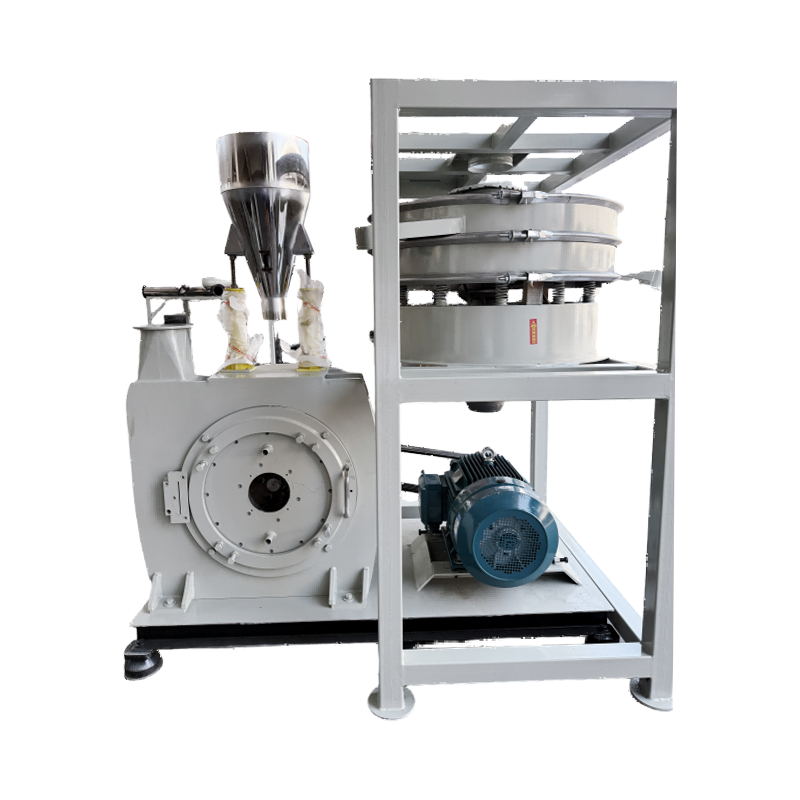
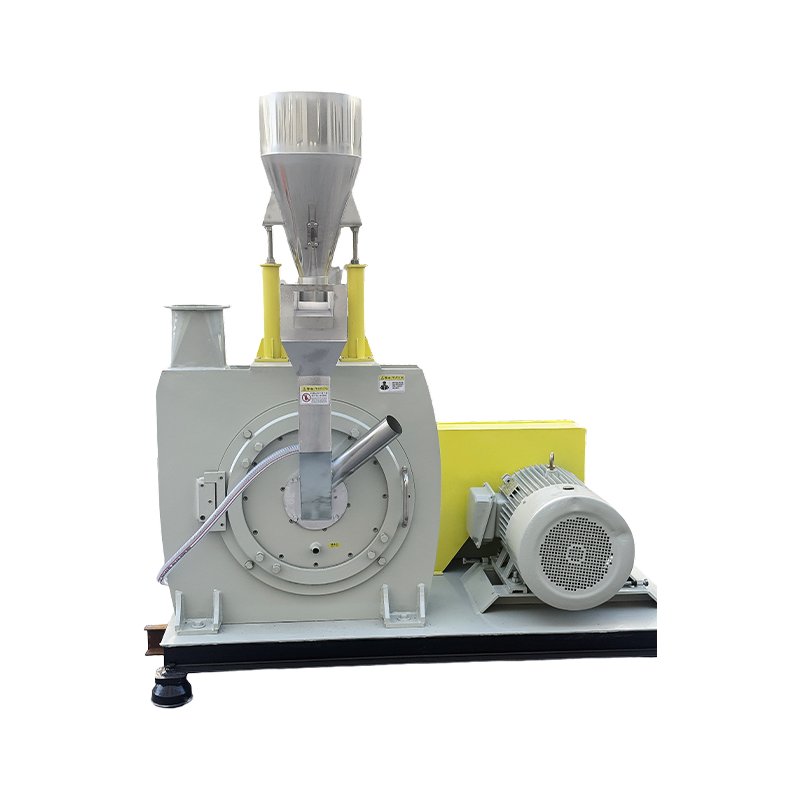
 Modell 500 PE rotomstøpingspulver med høy ytelse, stabil formaler Denne kompakte pulverisatoren passer til små til middels rotomstøpelinjer, og leverer 150-450 kg/t med justerbar 20-100 mesh-finhet. Dens DC53-stålskiver og presise bladsliping sikrer jevn pulverstrøm, adresserer varmekontroll og gapstabilitet for rotomstøpte kvalitetsdeler. Se produkt →
PVC finsliping
PVC gir to utfordringer: det brytes ned når det overopphetes, og pigmentene og fyllstoffene i den er slipende. Slipetemperaturen må holde seg lav, mens skiver, kniver og rotorer må motstå slitasje. Et skjæreverk for generell bruk vil ikke holde toleranser under vedvarende PVC-bruk, og slitedelene vil ikke vare. PVC-spesifikke pulveriseringsmodeller løser både problemer med herdede skiver, slitesterke rotorer og dedikerte kjølebaner.
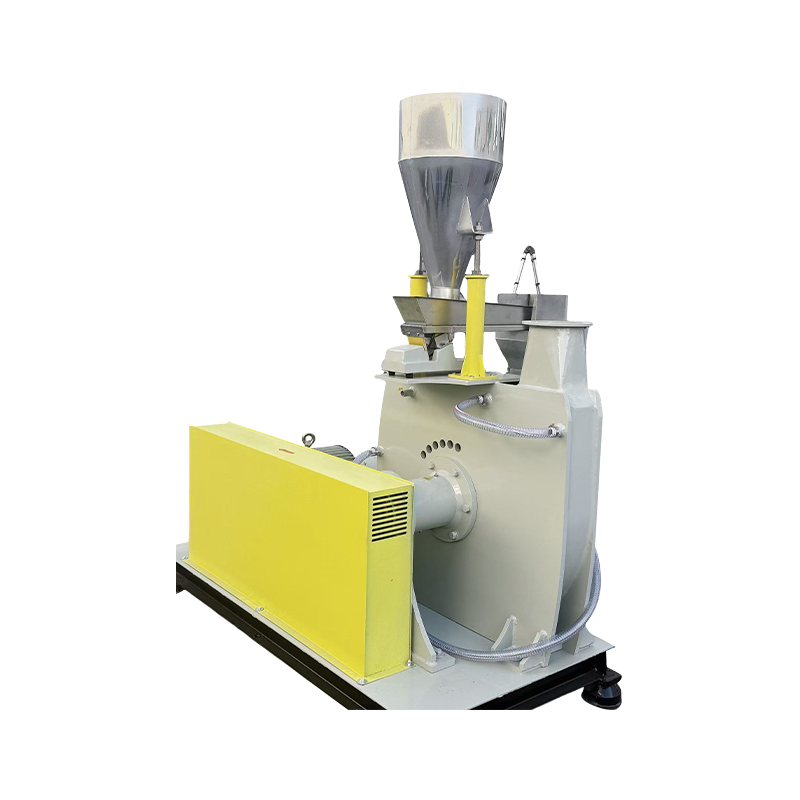
 Modell 500 PVC Pulverizer Kvernmaskin Bygget for PVC med slipende fyllstoffer, holder denne inngangsmodellen slipekammeret på 45-55°C via vannkjøling, og forhindrer nedbrytning. Herdede skiver og utskiftbare blader håndterer middels fyllstoffinnhold, og tilbyr 100-300 kg/t og 20-80 mesh-effekt for små batchproduksjoner. Se produkt →
Hvis anlegget ditt starter med en skjæremølle og mater en PVC-pulverisator, gjør flisstørrelsen konsistent. Blanding av 8 mm flis med 30 mm klumper skaper ujevn matetetthet, og pulveriseringsmaskinen vil reagere med varierende motorbelastning og inkonsekvent pulver.
Kombinere skjæremøller og malere i én produksjonslinje
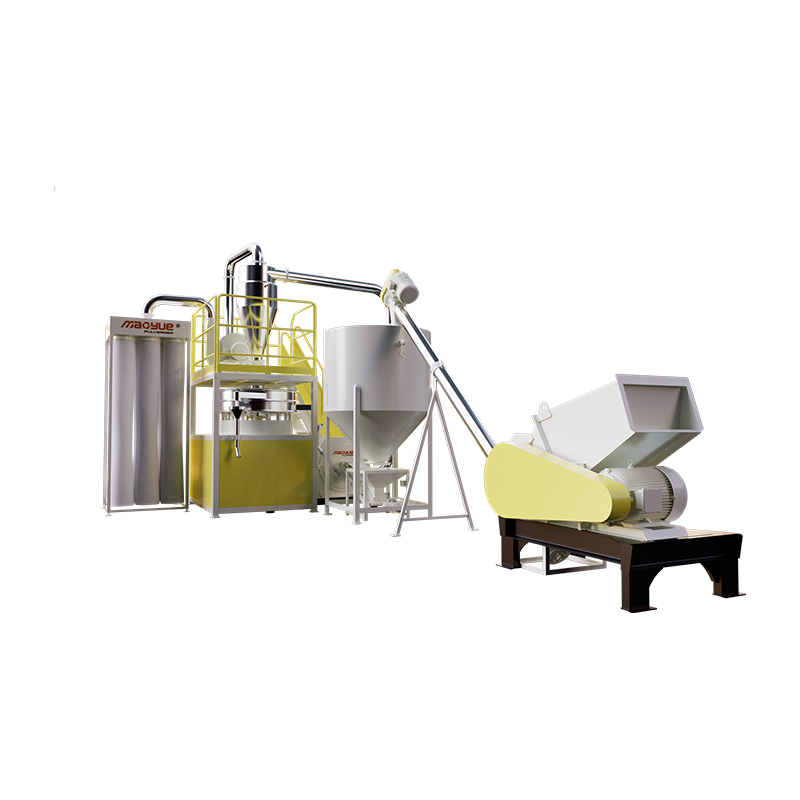
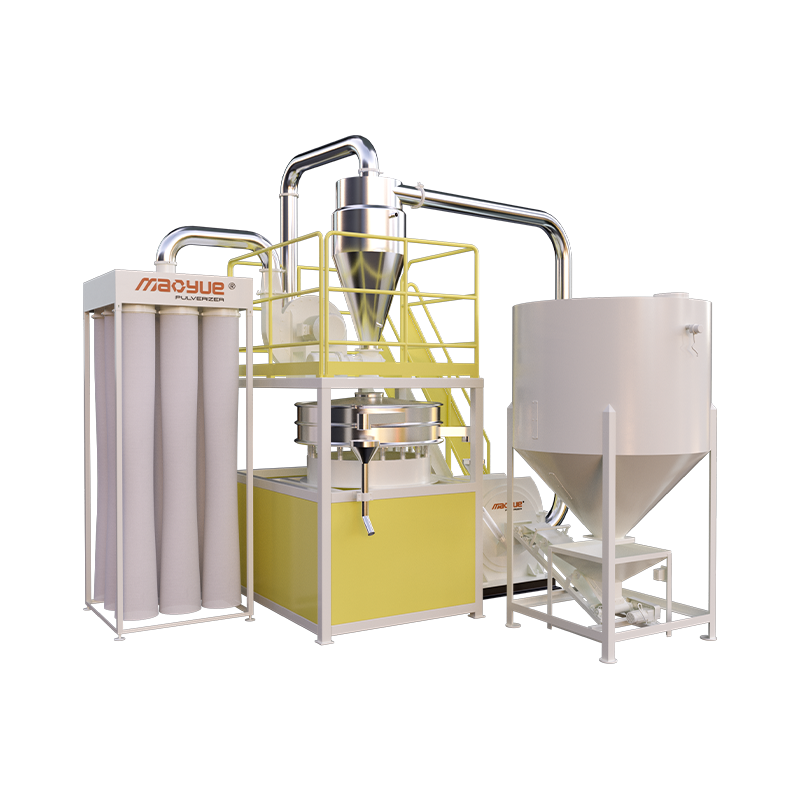
Mange moderne installasjoner kjøper ikke disse maskinene som separate øyer. De kjøper en produksjonslinje for knusing og pulverisering av blader som tar klumpete skrap i den ene enden og slipper ut fint pulver i den andre. Kuttetrinnet utfører grovreduksjonen, pulveriseringstrinnet fullfører jobben, og ett kontrollpanel styrer hele sekvensen.
Integrering lønner seg på tre måter: færre håndteringstrinn mellom maskiner, jevnere mateforhold fordi flis kommer til pulveriseringsmaskinen med en regulert hastighet, og bedre støvoppsamling fordi linjen er utformet som ett forseglet system. For prosessorer som skalerer fra enkeltmaskiner til produksjonskapasitet, er en integrert linje vanligvis valget med lavere risiko.
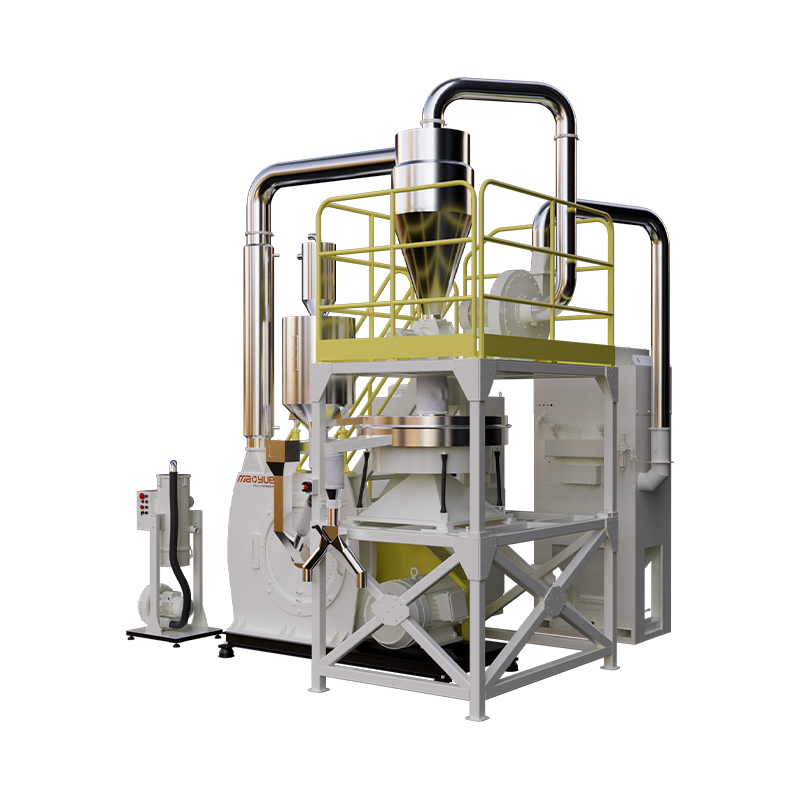
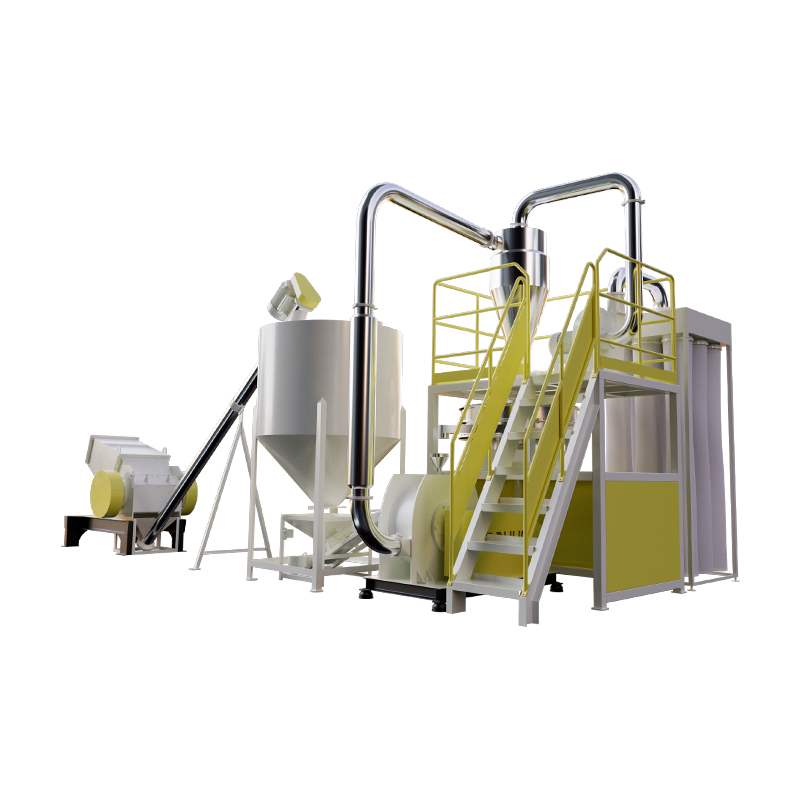 Produksjonslinje for knusing og pulverisering av kniver Denne integrerte linjen kombinerer en kraftig knivknuser med en presisjonskivefres, pneumatisk transport og støvoppsamling. Den konverterer stort plastavfall som rør og profiler til ensartet 20-80 mesh pulver, reduserer håndteringstrinn og sikrer jevn tilførsel for resirkulering av høy verdi. Se produkt →
Velg etter målspesifikasjon, ikke etter maskinkategori
Før du ringer en leverandør for et tilbud, skriv ned fire tall: målpartikkelstørrelsen eller maskevidden, den tillatte overstørrelsesfraksjonen, den nødvendige gjennomstrømningen i kilogram per time, og det nøyaktige materialet du skal behandle, inkludert forurensning og fuktighetsnivå. Først da kan du bedømme om et skjæreverk er det komplette svaret, et forstadium for en pulverisering eller unødvendig.
Spør deretter produsenten om en prøvesliping med ditt eget materiale. En katalogtabell kan ikke forutsi hvordan en spesifikk forbindelse vil oppføre seg. Under testen, be om full partikkelstørrelsesfordeling, ikke bare et gjennomsnitt; temperaturen på materialet som kommer ut; og energiforbruket per tonn. Sammenlign leverandører på totalkostnad per tonn, som inkluderer innkjøpspris, slitedeler, energi og estimert nedetid. I praksis dominerer slitedeler og energi livstidskostnadene for både skjæreverk og pulveriseringsmaskiner.
På vår fabrikk kjører vi kundeprøver før kjøpsbeslutninger, og vår fullt maskinsortiment er tilgjengelig for sammenligning slik at du kan se hvordan hvert slipetrinn passer sammen.