中文简体
Ta en prosessor som kjører 400 kg/t PE-rensing og avviste lister. En knuser alene reduserer materialet til 8–12 mm flak som transporterer godt, men selger dårlig. Send de samme flakene gjennom en pulverisator og de forlater som et 35-mesh pulver som kan gå rett tilbake i rotomstøpelinjen. Identisk skrap, to svært forskjellige verdier.
Dette gapet markerer den praktiske grensen mellom knuseapplikasjoner og pulveriseringsapplikasjoner. Knusere kutter materiale ned til en størrelse som kan håndteres, transporteres, omsmeltes eller selges. Pulverizere foredler granulat til pulver med kontrollert toppstørrelse. Å velge ett, eller det riktige paret, starter med partikkelstørrelsen din neste prosess kan akseptere, ikke med maskinens fotavtrykk eller prislappen.
Hvordan de to maskinene deler arbeidet
Begge maskinene reduserer størrelsen, og det er omtrent der likheten slutter. En knuser er en knivmaskin som jobber mot en skjerm; en pulverizer er en mølle som arbeider mot en skive eller rotor med luft eller en sikt som kontrollerer det som slipper ut.
| Attributt | Knuser / granulator | Pulverizer / mill |
|---|---|---|
| Primær jobb | Reduser klumper, rensing, rør, film og ark til et transportbart granulat | Mal granulat eller pellets til pulver med kontrollert toppstørrelse |
| Typisk utgang | 6–12 mm flak eller malt på nytt | Omtrent 200–800 µm pulver, vanligvis beskrevet som 20–80 mesh |
| Mat den godtar | Rense blokker, nøster, profiler, baller, tykt ark | Flak, granulat, pellets, små avslag |
| Verktøy | Roterende kniver mot sengekniver, med skjerm som innstiller utgangsstørrelsen | Skive eller rotor med blader av legert stål, pluss luftklassifisering eller en skjerm |
| Typisk feilmodus | Stringer, overflødig finstoff, blendede skjermer fra mykt materiale | Varmeoppbygging, bred partikkelstørrelsesfordeling, slitte skive- eller bladkanter |
| Best passform | Volumreduksjon, intern resirkulering, fôring av en ekstruder | Rotomstøpepulver, masterbatch, PVC tørrblanding, blanding |
I de fleste anlegg er knuseren trinn én og pulveriseringsmaskinen er trinn to. Den rekkefølgen betyr noe: et inkonsekvent granulat fra knuseren viser seg senere som ustabil gjennomstrømning og en drivende partikkelstørrelsesfordeling ved møllen.
Knuserapplikasjoner: volumreduksjon før noe annet
Knusere fortjener sin plass uansett hvor materiale ankommer i en form som intet nedstrømsutstyr vil akseptere. Søknadslisten er kort, men krevende.
- Spyle- og oppstartsklumper fra sprøytestøping og ekstrudering, som ellers kun kan selges som lavverdig skrap.
- Rør-, profil- og plateavslag, hvor lange seksjoner må brytes til korte granulat før de går i bro i en trakt.
- Film, fiber og tynnveggede deler, som trenger en aggressiv mating og en skjermstørrelse valgt for å unngå å vikle seg rundt rotoren.
- Ettermaling i lukket sløyfe, hvor granulatet går rett tilbake i samme produkt og forurensningskontroll blir hele argumentet.
To innstillinger avgjør om en knuser presterer eller kjemper mot deg: skjermhullstørrelse og knivtilstand. En 10 mm skjerm på sprø PVC oppfører seg ingenting som en 10 mm skjerm på tøff PE; og en knivegg som er avrundet med en brøkdel av en millimeter multipliserer finstoff og skjærevarme. Hvis granulat mater en pulverisator neste gang, behandle knuseskjermen som den første kontrollen på din endelige pulverspesifikasjon.
Pulverizer-applikasjoner: hvor partikkelstørrelsesfordeling bestemmer kvaliteten
Pulver bedømmes etter tall, og disse tallene endres fra en prosess til den neste. Fire applikasjoner dekker det meste av etterspørselen, og hver av dem legger vekt på en annen maskinegenskap. Hvis du fortsatt veier maskintyper på dette stadiet, vil vår praktisk veiledning for valg av pulverizer går nærmere gjennom kategoriene.
Rotomstøping med PE
Rotasjonsstøping trenger pulver som smelter jevnt over formveggen. Overdimensjonerte partikler etterlater usmeltede flekker; et overskudd av veldig fint materiale forårsaker bobler, røyk og inkonsekvent veggtykkelse. Det praktiske målet er et smalt bånd rundt 35 mesh, med tørrflyt og bulktetthet sporet også. Ensartethet, ikke gjennomsnittlig finhet, er spesifikasjonen som avgjør om en støping passerer.
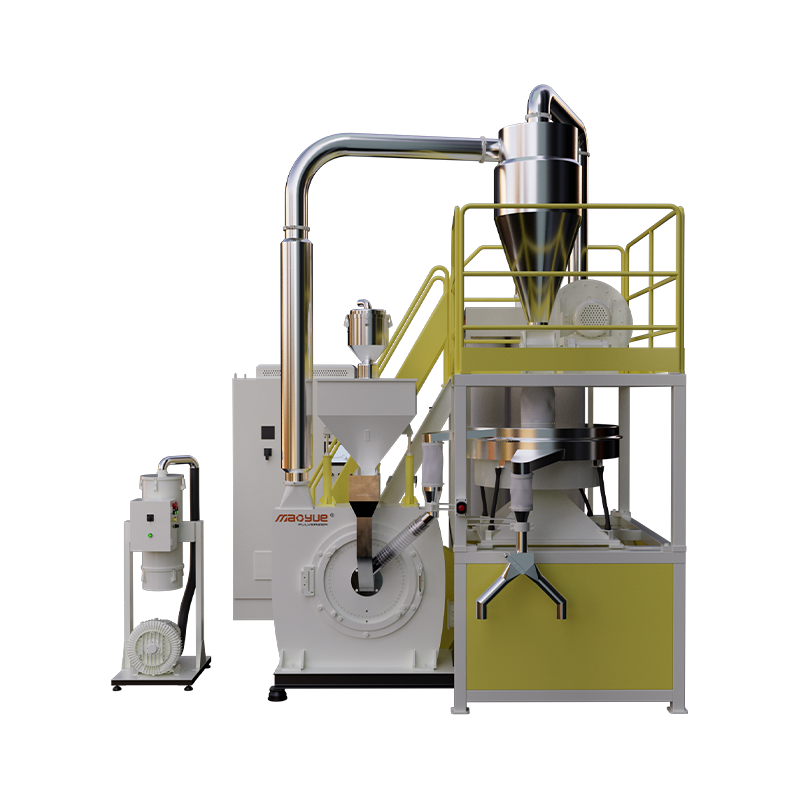
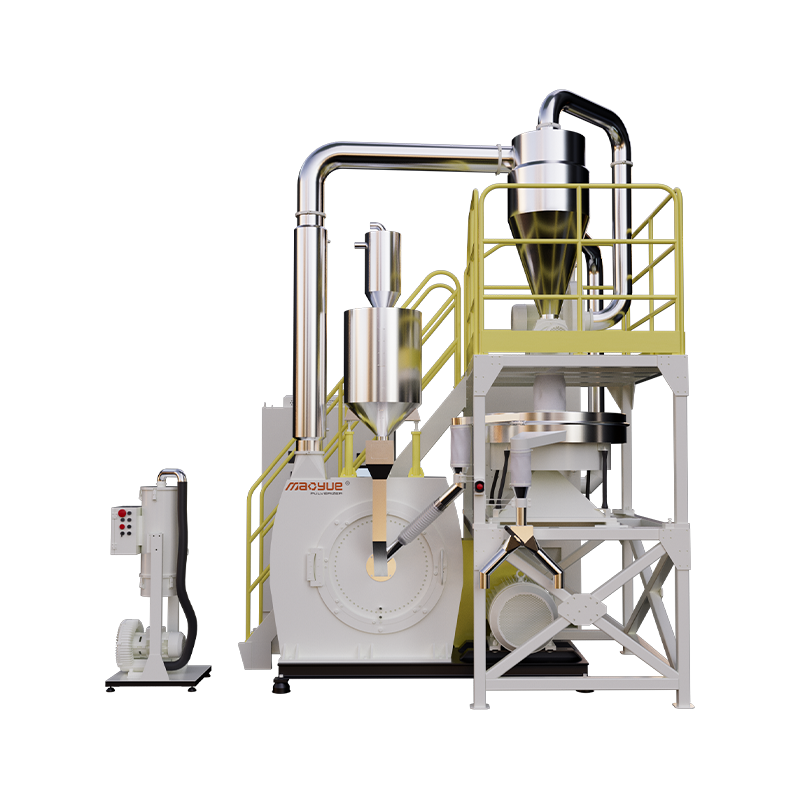
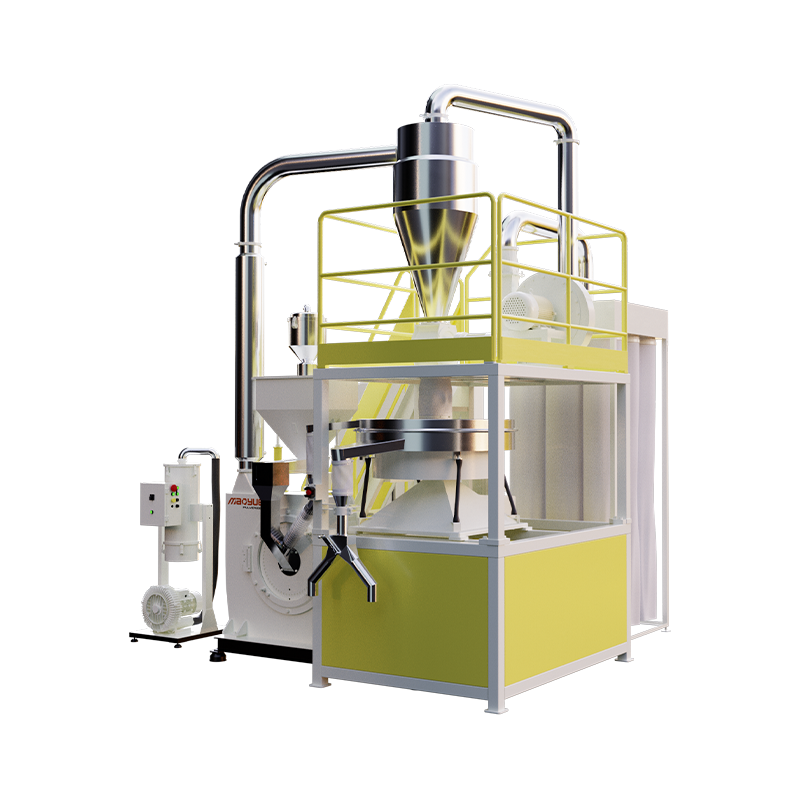
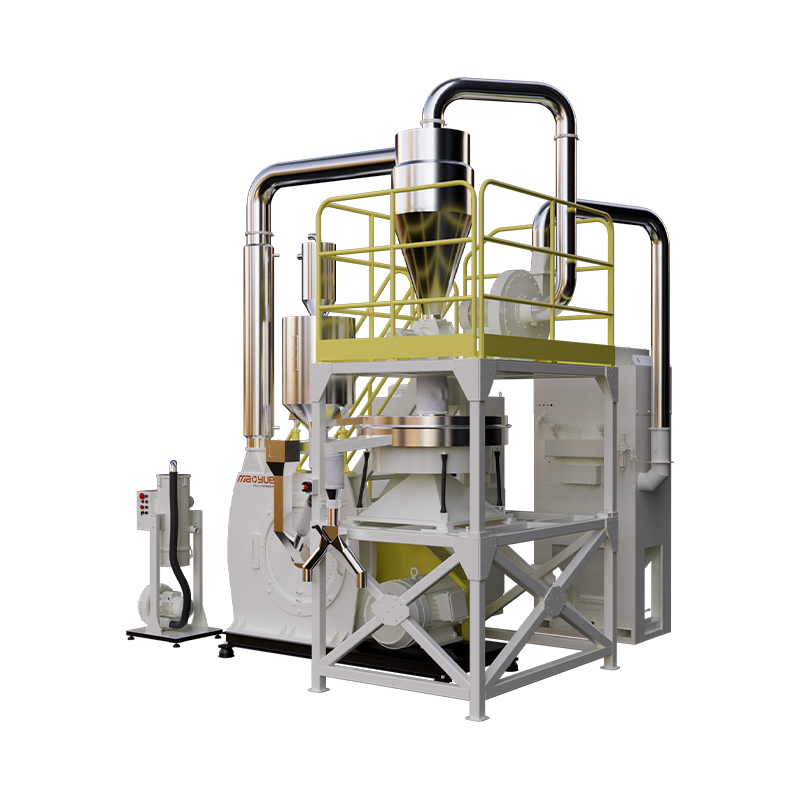
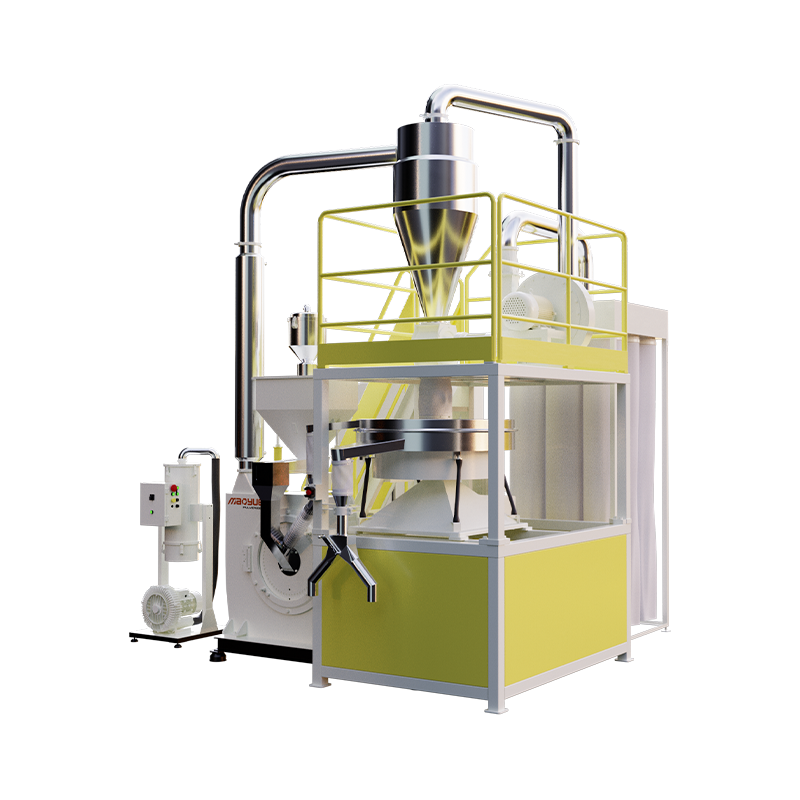 Mao Yue 600 PE Rotomolding Pulverizer For rotasjonsstøpelinjer som søker jevnt PE-pulver, tilbyr denne 600 mm skivepulverisatoren justerbar finhet, vakuummating, vannkjøling og støvoppsamling. Se produkt →
Masterbatch og polymerforbindelser
Fargemasterbatch og fylte forbindelser trenger fint, godt dispergert pulver slik at pigment eller fyllstoff fordeler seg jevnt i bæreren. Gjennomstrømning er viktig her fordi masterbatch-kjøringer er korte og hyppige, så omstillingstid og tilgang til rengjøring teller like mye som motorkraft. Freser med høy kapasitet i 800-klassen er normalt spesifisert når en enkelt formulering går i timevis.
PA og PP
Polyamider og polypropylen er tøffe og varmefølsomme, og derfor ble kryogen sliping med flytende nitrogen standard i årevis. Sliping ved omgivelsestemperatur unngår den forbrukskostnaden helt: ingen nitrogentilførsel, ingen isolert lagring, ingen kjøleavgift per kilo. Avveiningen er at møllen må håndtere rotorvarme gjennom luftstrøm og skivegeometri i stedet for temperatur. Slitasjebestandige bygg passer til glassfylte eller slipende kvaliteter, mens energisparende bygger mål kontinuerlig drift på pen harpiks.
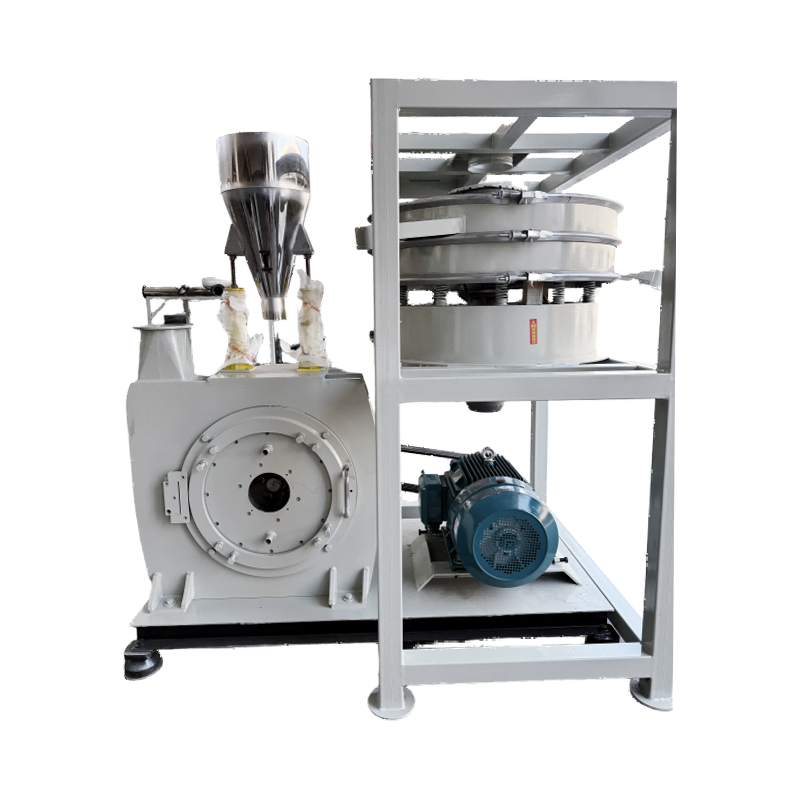 Mao Yue PA/PP-500 Ambient-Temperature Pulverizer For små til middels PA- og PP-resirkulering eller forsøk, unngår denne inngangsmøllen flytende nitrogen og støtter raske materialskift med integrert sikting. Se produkt →
PVC
PVC er den minst tilgivende av gruppen. Den brytes ned med varme, den er slipende på verktøy, og tørrblandingsbrukere forventer et tett siktsnitt. Freser for dette materialet er typisk spesifisert rundt slitasjelevetid og temperaturkontroll: blader av legert stål, tunge skiver og generøse luftbevegelser. Finpulvermodeller presser kuttet finere for lim- og tørrblandingsarbeid, mens slitesterke modeller velges der ettermaling inneholder fyllstoff.
Mål finhet ved påføring
Mesh-tall er en stenografi, ikke en spesifikasjon. Be om en siktanalyse og en fordelingskurve, for to pulvere som begge "passer 35 mesh" kan oppføre seg helt forskjellig på samme form.
| Søknad | Felles mål | Hva du bør teste før du kjøper |
|---|---|---|
| PE rotomstøping | Rundt 35 mesh, smal fordeling | Full siktkurve, bulkdensitet, tørrstrømningshastighet, gelantall |
| Farge masterbatch | 40–80 mesh avhengig av bærer | Dispersjonskvalitet, rester på fineste sikt, byttetid |
| PA / PP omgivelsessliping | 30–60 mesh | Utløpstemperatur, gjennomstrømningsstabilitet over et fullt skift, bladslitasje |
| PVC tørr blanding og lim | 40–100 mesh | Varmehistorie, metallforurensning, skive- og bladlevetid |
Kjøre en knuser og en pulverizer som en linje
Når begge stadiene eksisterer, er den interessante ingeniørkunsten i overdragelsen. En transportør eller luftmating dimensjonert for knuserens toppeffekt forhindrer møllen i å sulte og bølge; en metalldetektor og en magnet før møllen beskytter platen; og en buffersilo mellom de to trinnene lar hver maskin kjøre i sin egen rytme i stedet for i låsetrinn.
Formålsbygde linjer komprimerer dette til en enkelt ramme med tilpasset kapasitet og ett kontrollpunkt. Linjer av bladtype passer til generell sliping der et rent kutt er viktig, mens konfigurasjoner med hammer, slag og svingkniv håndterer blandet eller forurenset fôr som vil skade et fast knivsett.
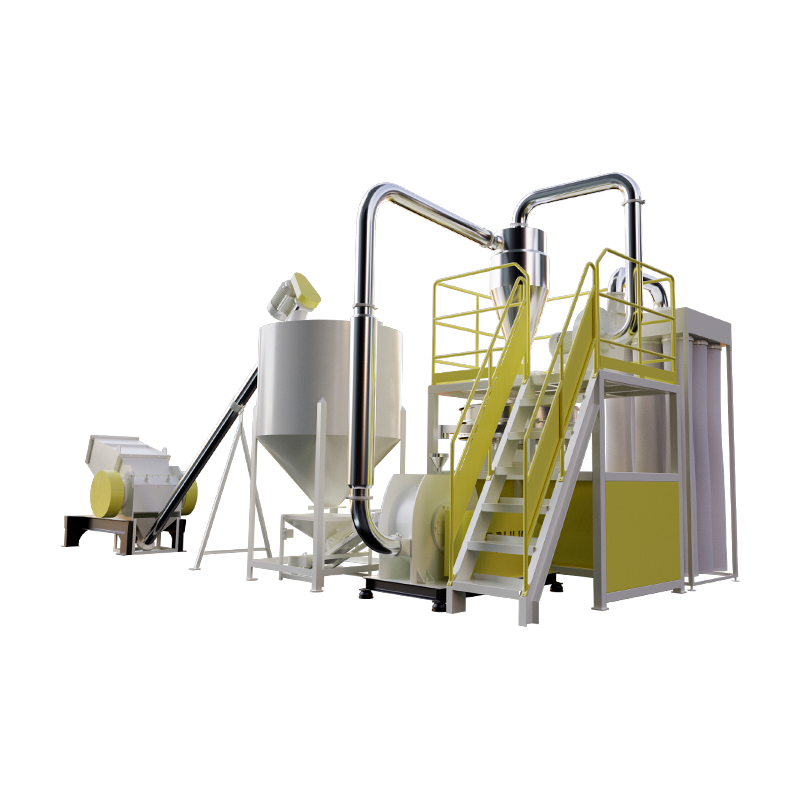 Produksjonslinje for knusing og pulverisering av kniver Den er spesielt egnet for høyverdig resirkulering og regenerering av materialer som PVC, PE, PP, PET, ABS og EVA. Mao Yue-kniv-type knuse-slipe-produkt... Se produkt →
Hva du skal bekrefte før du forplikter deg til en maskin
De fleste skuffende installasjoner går tilbake til en spesifikasjon bygget på andres materiale. Arbeid gjennom denne listen med dine egne prøver i hånden.
- Kjør en prøveperiode på det faktiske skrotet ditt, ikke på virgin pellets, og be om en siktanalyse av produksjonen i stedet for en enkelt maske.
- Bekreft slitedelene: bladmateriale og hardhet, skivetype og hvor mange timer et sett realistisk gir på fyllstoffinnholdet ditt.
- Sjekk størrelsesreduksjonskjeden ende til ende, inkludert hvordan knusesilen samhandler med møllens målskjæring.
- Spør hva som styrer toppstørrelsen, luftklassifiseringen eller en skjerm, og hvor raskt den innstillingen kan endres for et annet produkt.
- Pris forbruksvarer og reservedeler over to år, ikke bare maskinen, og bekreft ledetider på skiver, rotorer og bladsett.
- Spør etter maskinvideoer eller et fabrikkbesøk som dekker den nøyaktige modellen og materialet du har tenkt å kjøre.
Knuser- og pulveriseringsapplikasjoner overlapper langt mindre enn det delte ordet "størrelsesreduksjon" antyder. En maskin finnes for å gjøre materialet håndterbart; den andre eksisterer for å gjøre den målbar. Få sekvensen riktig - knuser for form, pulverisering for distribusjon - og pulverspesifikasjonen slutter å være en kilde til argumenter mellom produksjon og kvalitet. Gjør det feil, og ingen mengde tuning på fabrikken vil gjenvinne et granulat som aldri var konsistent til å begynne med.