中文简体
Det vanligste pulverproblemet på en rotomstøping eller masterbatch-linje er ikke en ødelagt mølle. Det er en mølle kjøpt for feil jobb: rett pris, rett fotavtrykk, feil kombinasjon av sil, rotorhastighet og kuttegeometri for materialet foran.
Konklusjonen først. En pulveriseringsmølle bør velges mot tre tall, ikke ett: målpartikkelstørrelsen med toppsnittet vil du faktisk godta, gjennomstrømning i kilo per time ved den finheten, og den høyeste temperaturen materialet tåler i malesonen. Motorkraft følger av disse tre; det definerer dem ikke. En velinnstilt 45 kW skivemølle vil ofte slå en dårlig innstilt 75 kW enhet på både ytelse og pulverkvalitet, samtidig som den bruker mindre energi per tonn.
Avsnittene nedenfor dekker hvordan hoveddesignene reduserer plast, hvor skive- og knivfreser passer, hvordan man leser en maskespesifikasjon og hva som hører hjemme i en forespørsel slik at sitater kommer tilbake sammenlignbare.
Hva en Pulveriseringsmølle gjør, og hva den ikke kan gjøre
En pulveriseringsmølle reduserer fast materiale til en kontrollert partikkelstørrelse ved bruk av slag, skjærkraft, slitasje eller en kombinasjon av de tre. I plast er den nyttige produksjonen pulver, vanligvis mellom 150 og 800 mikron. Kvalitetsmålet er ikke den gjennomsnittlige partikkelstørrelsen alene, men formen på hele distribusjonen: hvor mye som ligger over toppsnittet, hvor mye som faller under 100 mikron som finstoff, og hvor stabile proporsjonene holder seg over et helt skift.
To termer blir blandet sammen i tilbud, og forvirringen koster kjøpere tid. En granulator eller knuser bryter skrap i flak på omtrent 6 til 12 mm. En pulveriseringsmølle tar disse flakene, eller virgin pellets, ned til pulver. En leverandør som utvisker de to vil sitere en maskin som gjør den ene jobben bra og den andre dårlig.
En mølle kan heller ikke utføre arbeid som hører til oppstrøms. Det vil ikke fjerne metall, grus eller papir, og det vil ikke tørke fuktig råstoff. Hvis slipingen din er inkonsekvent, fikser du det først, ellers betaler du for det to ganger - en gang i pulverkvalitet og igjen i akselerert slitasje.
Hvis vokabularet fortsatt er ukjent, kan denne forklaringen på hva en plastknuser gjør angir forskjellen mellom knusing og sliping på en enkel måte.
Mølledesign og materialene de passer
Tabellen er et shortlistingsfilter, ikke en spesifikasjon. Endelig finhet og effekt avhenger av materialets seighet, sikten eller klassifisereren, rotorhastigheten, matefuktigheten og hvor jevnt fôret måles.
| Design | Hvordan det reduserer materialet | Typisk finhet | Hvor det passer |
|---|---|---|---|
| Hammermølle | Svingende hammere slår materiale mot en bryteplate og skjerm | 10-80 mesh | Sprøtt, sprøtt fôr; pre-sliping; fylte forbindelser |
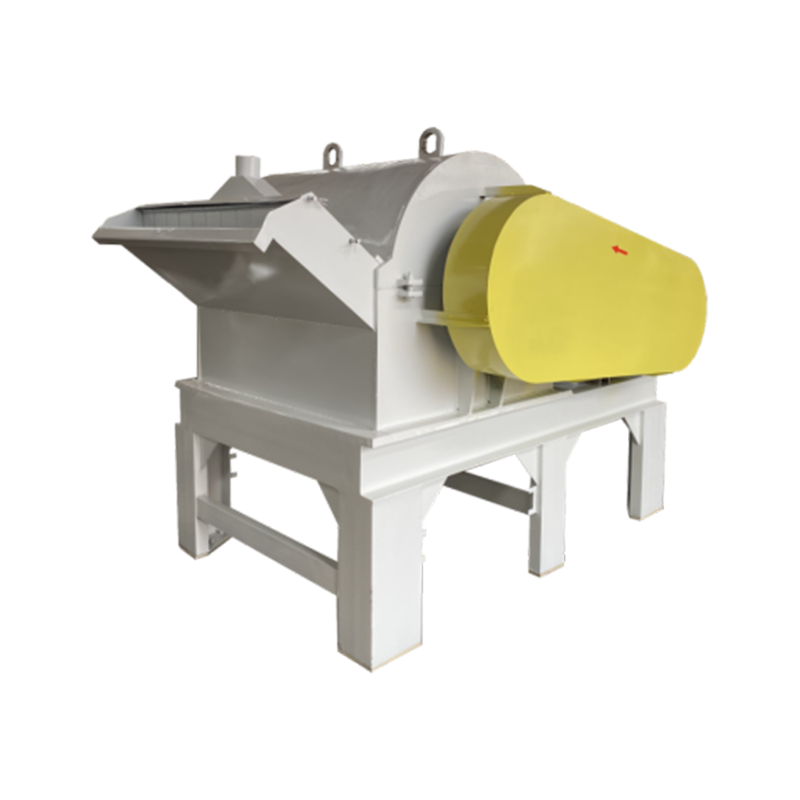
| Knivmølle | Roterende blader skjærer mot faste sengekniver, og slipper ut gjennom en skjerm | 8-40 mesh | PVC, PE skrap, rør- og profilavfall, spyling av klumper |
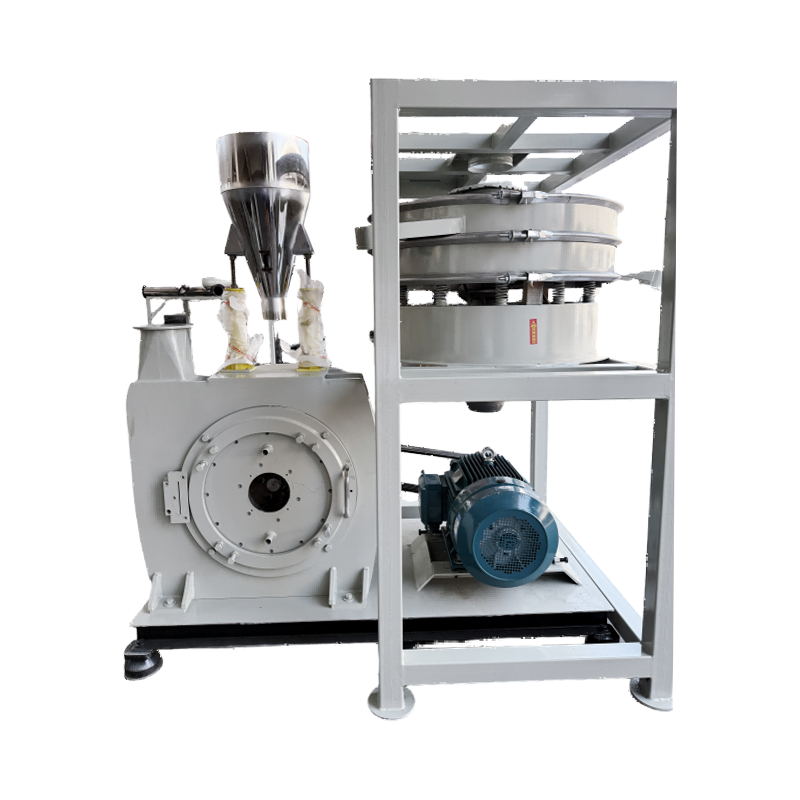
| Skivemølle | Skjæring og slitasje mellom en roterende tannskive og en fast ring | 30-120 mesh | PE for rotomstøping, masterbatch, PP, PA |
| Kulemølle | Tumlende medier knuses av påvirkning og slitasje | Under 50 mikron | Mineraler, pigmenter, tungt fylte systemer |
| Jet mølle | Partikkel-på-partikkel-påvirkning i en gasstrøm | 1-20 mikron | Høyverdi, varmefølsomme spesialpulver |
Hvorfor plastplanter vanligvis velger skivefreser eller knivfreser
For plast smalner feltet raskt inn. Kule- og jetmøller koster for mye per tonn for råvareharpiks, og hammermøller fungerer, men går varme og gir en bredere spredning. Det som gjenstår er skivemøllen for polyolefiner og masterbatch, og knivmøllen for PVC og blandet skrap.
Polyetylen for rotomstøping
Rotomstøping er den mest sensitive vanlige applikasjonen. Standard praksis er et 35-mesh pulver, omtrent 500 mikron, med en tett toppkutt. Overdimensjonerte partikler smelter ikke i samme hastighet som resten av belastningen, så de etterlater umeldte flekker eller gelflekker på delens overflate, mens for mye finstoff forårsaker bobler, røyk og ujevn veggtykkelse. En skivemølle med en intern klassifisering og sterk luftstrøm gjennom slipesonen takler dette godt: den holder materialet kjølig og returnerer overdimensjonert for en ny passering i stedet for å tvinge det gjennom silen.
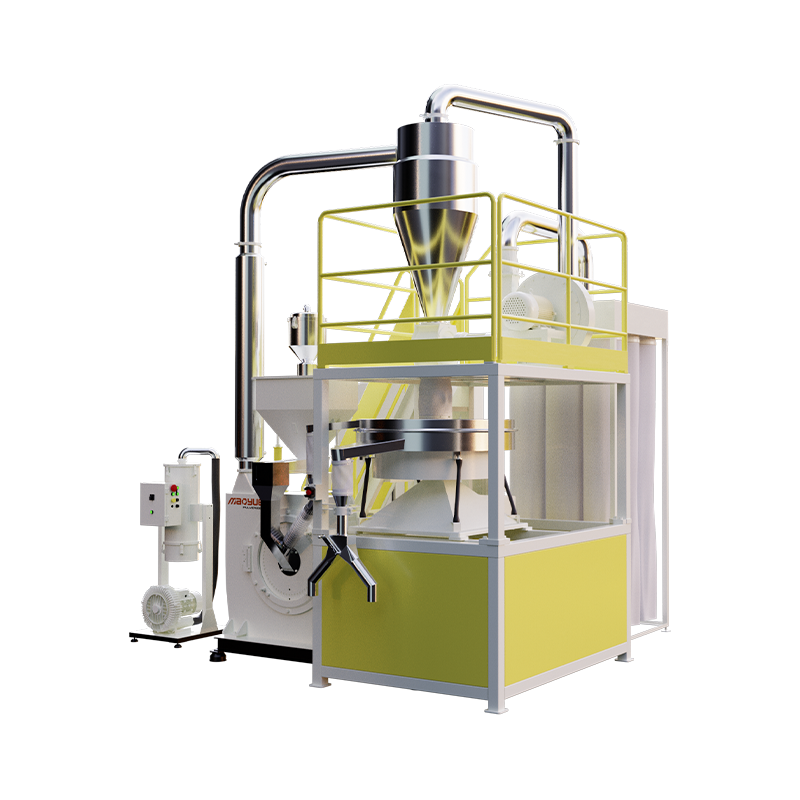 Mao Yue 600-Type PE Rotomolding Powder Pulverizer Middels til stor PE rotomstøping med 300–800 kg/t effekt og 20–100 mesh justerbarhet, egnet for jevn pulverproduksjon. Se produkt →
PA og PP ved romtemperatur
Polyamider og polypropylen er tøffere og mer varmefølsomme enn PE. Kryogen maling med flytende nitrogen løser temperaturproblemet rent, men det gir en forbrukskostnad for hvert tonn og krever nitrogentilførsel på stedet. Omgivelsessliping er alternativet når maskinen er bygget for det: en rotor som genererer skjærkraft uten overskuddsvarme, en luftbane som fører varme ut med pulveret, og et utløp som ikke lar materiale sitte i kammeret. Nitrogenfrie PA- og PP-maskiner er designet rundt akkurat den ideen, og besparelsen er enkel å beregne – ingen nitrogenregning, ingen kryogen rørlegging, ingen ventilasjon.
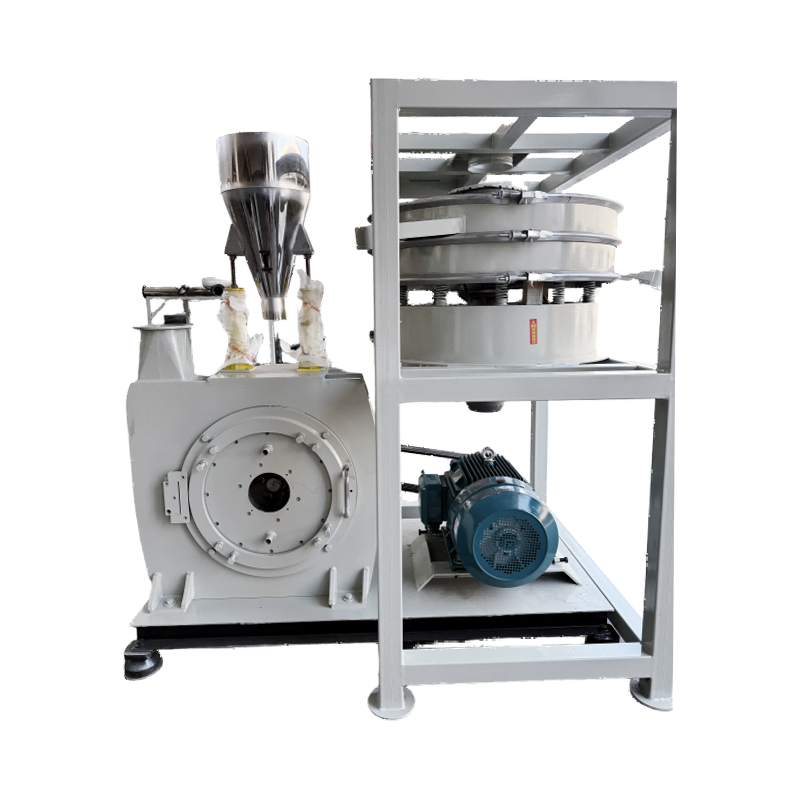 Mao Yue 500PA/PP omgivelsestemperaturkvern Entry-level PA/PP-kvern som opererer uten flytende nitrogen, med 20–100 mesh finhet og ±3–5°C kammerkontroll for små partier. Se produkt →
Lese en pulverspesifikasjon uten å bli villedet
"Fint pulver" er ikke en spesifikasjon. Før du sammenligner to møller, avtal hvordan pulveret skal måles.
| Mesh | Omtrentlig åpning | Typisk bruk |
|---|---|---|
| 20 mesh | 841 mikron | Grove rotomstøpingskvaliteter, noen ekstruderingsforbindelser |
| 35 mesh | 500 mikron | Standard rotomstøpepulver |
| 60 mesh | 250 mikron | Fin rotomstøping, masterbatch-bærer |
| 80 mesh | 177 mikron | Masterbatch, tynnveggede deler |
| 100 mesh | 149 mikron | Fin masterbatch, beleggpulver |
| 200 mesh | 74 mikron | Spesialitet og høyklare applikasjoner |
Tallet som betyr mest i produksjonen er toppsnittet, som betyr andelen som beholdes på målsilen. Et pulver med en median på 400 mikron og 2 prosent overdimensjon går vanligvis bedre enn et med en median på 450 mikron og 12 prosent oversize. Spør hvordan sikttesten også kjøres: prøvemasse, siktetid, shaker eller luftstråle, og om tallet er et gjennomsnitt på tre prøver. En leverandør som ikke kan oppgi metoden gir deg ikke et sammenlignbart tall.
Hva du skal legge inn i en forespørsel om malingsmølle
Vage henvendelser gir vage sitater. Send disse detaljene og svarene blir sammenlignbare linje for linje:
- Polymertype, kvalitet og fyllstoffinnhold i prosent - glass og kalsiumkarbonat endrer slitasjehastigheten kraftig.
- Fôrform og maksimal klumpstørrelse: pellets, flak, maling eller renseblokker.
- Målfinhet i mesh eller mikron, med en akseptabel toppskjæring og fingrense.
- Nødvendig ytelse i kg/t ved den finheten, ikke ved en vidåpen skjerm.
- Bulktetthet av fôr og ferdig pulver, for silo- og transportdimensjonering.
- Tilgjengelig strøm, spenning og fase, pluss støvavsug, støygrenser og takhøyde.
- Slitedelerpriser, blad- og skivetegninger, garantivilkår og igangkjøringsstøtte.
Hvis to leverandører svarer på alle syv punktene i samme enheter, er ikke den billigere maskinen automatisk den billigere maskinen. Sammenlign slitedelens pris per kilo produsert pulver.
Slitasjedeler, energi og den reelle kostnaden per tonn
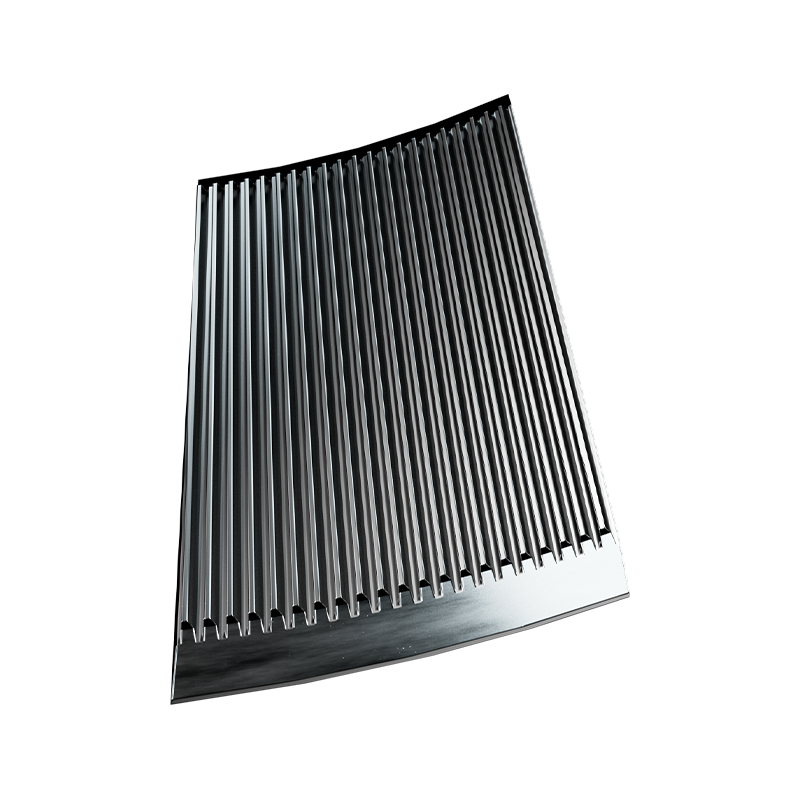
En pulveriseringsmølle er en slitemaskin før den er noe annet. Blader, skivetenner, skjermer og rotorer bruker budsjett på en forutsigbar tidsplan, og den tidsplanen bestemmes av hva du mater maskinen: Ufylt PE er skånsomt, 30 prosent glassfylt PA er det ikke. Blader av legert stål og herdede skiver varer lenger mellom endringene, men den største faktoren er å holde klaring fra kniv til seng innenfor produsentens toleranse og rebalansering etter hvert bladskift. En rotor som er 20 gram ute av balanse vil forkorte lagerlevetiden og utvide partikkelspredningen lenge før den svikter totalt.
Stiv PVC er det aktuelle slipemiddelet. Den er også termisk ustabil, så en mølle som går varm vil produsere misfarget pulver raskere enn den produserer.
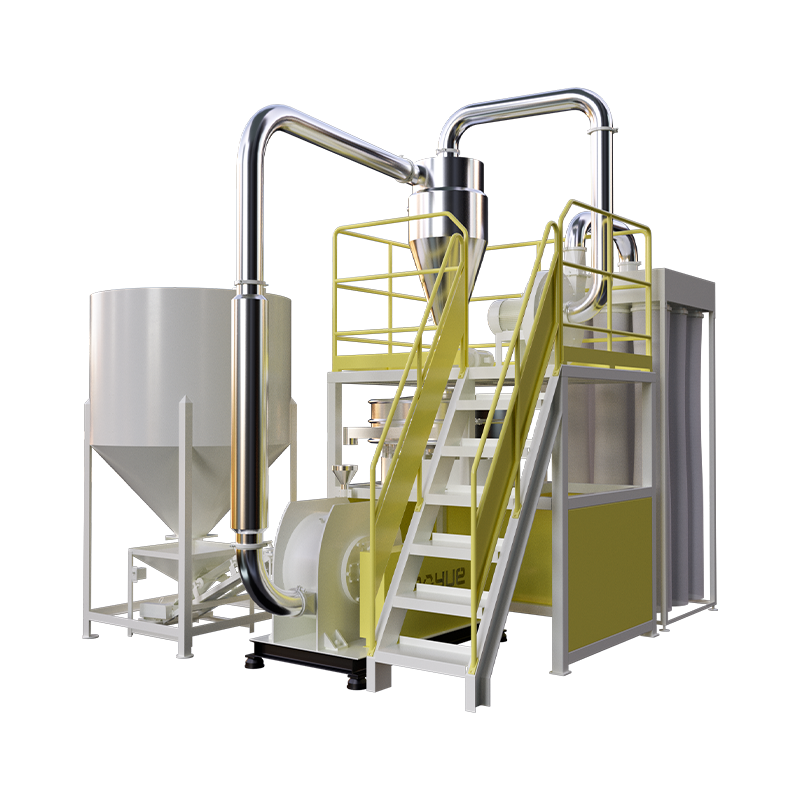 Mao Yue 850 PVC Slitasjebestandig Pulverizer Stor PVC-kvern for stivt skrap med slitasjebestandige legeringsskiver, dobbel kjøling og 700–1 000 kg/t oppgitt ytelse. Se produkt →
Energi er andre halvdel av ligningen. Spesifikk energi per tonn stiger raskt når en mølle blir bedt om å male utover designpunktet: slitte sikter, butte blader og en overstrupet mating presser det samme materialet gjennom to ganger. Logg kWh per tonn månedlig sammen med knivens tilstand, og mønsteret viser seg før vedlikeholdsregningen gjør det.
Den praktiske oppsummeringen: Tilpass møllen til pulveret prosessen din faktisk trenger, ikke til den største motoren i katalogen. Få en distribusjonsprøve, oppgi siktstandarden, prøv ditt eget materiale og pris slitedelene før du signerer - det er der driftskostnadene skjuler seg.
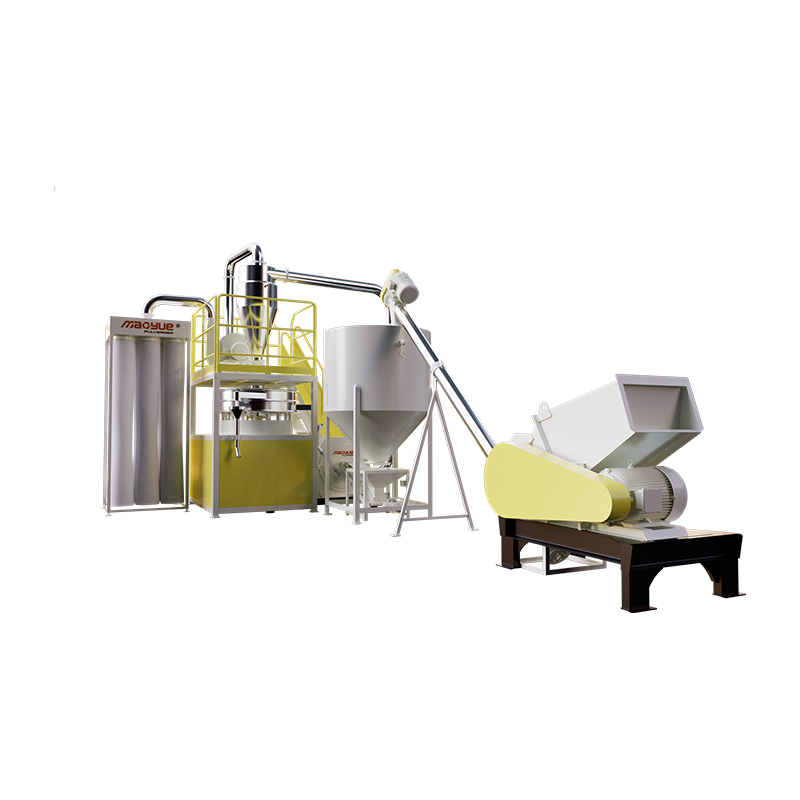
Hvis du veier alternativer nå, område for pulverisering av plast viser konfigurasjonene for skive, kniv og omgivelsessliping beskrevet ovenfor, med modellstørrelser fra 500 til 900. Send detaljene fra sjekklisten – materiale og fyllstoffinnhold, mateform, målmaske med toppsnitt, nødvendig kg/t og tilgjengelig kraft – og ethvert tilbud du mottar vil være verdt å sammenligne.