中文简体
Under pulverisering av fargemasterbatch kan langvarig drift av utstyret føre til en økning i grove partikler, ustabil partikkelstørrelsesfordeling, redusert kvalifisert pulverproduksjon eller høyere prosesseringstemperaturer. Disse endringene kan være relatert til slitasje på slipeskivene, men de kan også påvirkes av råmaterialer, fôringsforhold, kjøleytelse eller sikteffektivitet.
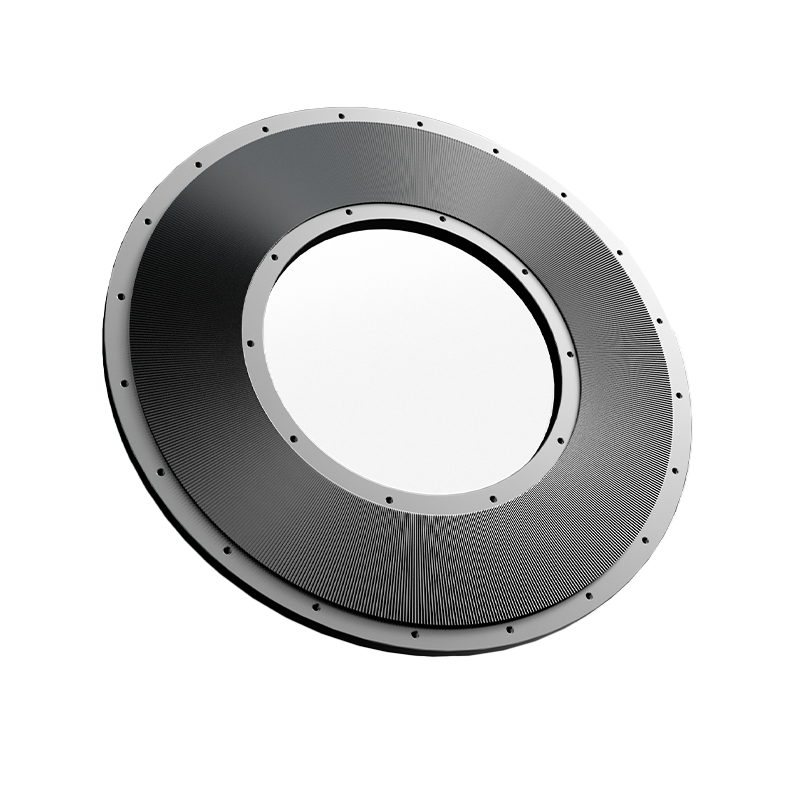
Slipeskiver er kritiske komponenter i en farge masterbatch pulverizer. Deres skjærekanttilstand, tanngeometri og driftsspalte påvirker pulveriseringsprosessen direkte. Etter hvert som slipeskivene gradvis slites, kan utstyret fortsette å fungere normalt, men blir mindre i stand til konsekvent å produsere pulver som oppfyller de nødvendige spesifikasjonene.
Derfor bør avgjørelsen av om slipeskiver må slipes på nytt eller byttes ikke kun avhenge av graden av slitasje. Partikkelstørrelsesfordeling, kvalifisert pulverproduksjon og kontinuerlig driftsytelse bør også evalueres.
Denne artikkelen forklarer hovedårsakene til slitasje på slipeskiver, dens effekter på fargemasterbatch-pulverkvalitet og produksjon, praktiske diagnosemetoder og hvordan Mao Yue hjelper kunder med å velge passende vedlikeholds- og erstatningsløsninger gjennom egen produksjon av slipeskiver og applikasjonsevaluering.
Hvorfor slites slipeskiver under Color Masterbatch-pulverisering?
Color masterbatch består vanligvis av polymerbærere, pigmenter, fyllstoffer og andre tilsetningsstoffer. Under pulverisering kommer materialet kontinuerlig i kontakt med roterende og stasjonære slipeskiver, under skjæring, støt og friksjon. Over tid endres skjærekantene og tannprofilene til slipeskivene gradvis.
Slitasjehastigheten påvirkes hovedsakelig av følgende faktorer:
-
Materialsammensetning og fyllstoffer: Visse harde uorganiske pigmenter eller mineralfyllstoffer kan øke slitasjen, avhengig av deres hardhet, konsentrasjon og partikkelegenskaper.
-
Slipeskivegap og driftsforhold: En for smal åpning, feil innretting, unormal kontakt eller ustabil mating kan øke lokaliserte mekaniske belastninger og slitasjerisiko.
-
Driftstid og materialforurensninger: Slitasje akkumuleres under langvarig drift, mens harde fremmedpartikler som kommer inn i slipekammeret kan forårsake kantskader eller lokal skade.
Vanlige typer slipeskiveslitasje og deres tekniske effekter
Ulike typer slipeskiveslitasje kan påvirke pulveriseringsytelsen på forskjellige måter.
Slipeskiveslitasje innebærer mer enn gradvis sløving av skjærekanter. Det kan også endre tanngeometri, lokale driftsspalter og kreftene som virker på materialer innenfor slipesonen.
Når den effektive kuttevirkningen avtar, kan materialet kreve gjentatt prosessering for å nå målpartikkelstørrelsen, noe som potensielt kan påvirke pulverkvalitet, mekanisk belastning og prosesseringstemperatur.
De faktiske effektene avhenger av slipeskivedesign, materialegenskaper og driftsforhold. Derfor bør ikke slipeskivens levetid kun bestemmes av driftstimer.
Hvordan påvirker slipeskiveslitasje Color Masterbatch Powder Quality og Output?
Slitasje på slipeskiven kan påvirke partikkelstørrelsesfordeling, kvalifisert pulverproduksjon, prosesseringstemperatur og kontinuerlig produksjonsstabilitet.
Endringer i partikkelstørrelsesfordeling
Ettersom slipeskivenes skjærekanter blir matte eller tanngeometrien endres, kan den effektive skjærevirkningen reduseres, mens gjentatt friksjon eller kompresjon av materialet kan øke.
Under lignende råmateriale og driftsforhold kan slitte slipeskiver gi en høyere andel grove partikler eller en bredere partikkelstørrelsesfordeling.
Noen operatører forsøker å kompensere for redusert kutteytelse ved å innsnevre slipeskivegapet. Imidlertid kan overdreven gapjustering øke andelen av fine partikler, friksjonsvarme eller mekanisk belastning.
Derfor bør ikke slipeskivens ytelse kun evalueres ut fra om pulveret når målmaskestørrelsen. Den fullstendige partikkelstørrelsesfordelingen (PSD), inkludert grove og fine partikkelfraksjoner, bør også vurderes.
Reduksjon i kvalifisert pulverproduksjon
Slipeskiveslitasje forårsaker ikke nødvendigvis en umiddelbar reduksjon i utstyrskapasiteten. I noen tilfeller forblir fôringshastigheten og faktisk oppsamlet pulverproduksjon relativt stabil, mens andelen pulver som oppfyller de nødvendige spesifikasjonene reduseres.
Tre nøkkelindikatorer bør skilles:
Kvalifisert pulverproduksjon = faktisk samlet pulverproduksjon × kvalifisert pulverprosent
Tenk for eksempel på en farge-masterbatch-pulverisering med en matehastighet på 500 kg/t og en faktisk oppsamlet pulverproduksjon på 480 kg/t.
-
Når den kvalifiserte pulverprosenten er 80 %, er kvalifisert pulverproduksjon 384 kg/t.
-
Når den kvalifiserte pulverprosenten synker til 65 %, faller kvalifisert pulverproduksjon til 312 kg/t.
Selv om matehastigheten og oppsamlet pulverproduksjon forblir uendret, reduseres kvalifisert pulverproduksjon med 72 kg/t, noe som representerer en reduksjon på 18,75 %.
Dette er kun et beregningseksempel og representerer ikke faktiske Mao Yue-testdata. Forskjellen mellom matehastighet og oppsamlet pulverproduksjon skal ikke automatisk behandles som materialtap, da materiale som holdes tilbake i systemet og måleforhold også må vurderes.
For produsenter gir kvalifisert pulverproduksjon en mer meningsfull indikasjon på hvordan slipeskiveslitasje påvirker faktisk produksjonseffektivitet enn utstyrsgjennomstrømning alene.
Økning i behandlingstemperatur
Når slipeskivens kutteeffektivitet reduseres, kan mer mekanisk energi spres gjennom friksjon og gjentatt materialdeformasjon, noe som øker varmeutviklingen under pulverisering.
For visse varmefølsomme fargemasterbatch-formuleringer kan høyere prosesseringstemperaturer forårsake polymermykning, materialadhesjon eller pulveragglomerering, noe som påvirker pulverutslipp og produksjonsstabilitet.
En temperaturøkning alene bekrefter imidlertid ikke slipeskiveslitasje. Kjølesystemytelse, matehastighet og råvareegenskaper bør også undersøkes.
Redusert kontinuerlig produksjonsstabilitet
Ujevn slitasje på slipeskiven kan forårsake variasjoner i lokale pulveriseringsforhold, forårsake svingninger i partikkelstørrelsesfordeling eller kvalifisert pulverproduksjon under kontinuerlig drift.
Når slipeskivene ikke lenger konsekvent oppfyller de nødvendige pulverspesifikasjonene, kan det hende operatører må justere slipespalten ofte, redusere matehastigheten eller stoppe utstyret for vedlikehold.
Derfor bør slipeskiveytelsen evalueres ved å bruke kontinuerlige produksjonsdata under stabile driftsforhold i stedet for kun å stole på kortvarige testkjøringer.
Hvordan kan slipeskiveslitasje verifiseres gjennom praktisk testing?
En økning i grove partikler, høyere prosesseringstemperaturer eller redusert kvalifisert pulverproduksjon betyr ikke nødvendigvis at slipeskivene må skiftes ut.
Diagnose bør begynne med å identifisere unormale driftssymptomer, etterfulgt av inspeksjon og kontrollert testing for å fastslå den faktiske årsaken.
Trinn 1: Identifiser inspeksjonsprioriteter basert på driftssymptomer
Denne tabellen er ment å bidra til å begrense potensielle årsaker. Slipeskiveslitasje bør ikke bekreftes basert på et enkelt symptom.
Trinn 2: Inspiser slipeskivene og eliminer andre mulige årsaker
Etter å ha slått av utstyret på en sikker måte, koblet fra strømforsyningen og fullført de nødvendige låseprosedyrene, inspiser slipeskivens skjærekanter, tanngeometri, lokal skade og ujevn slitasje.
Om nødvendig, mål kritiske dimensjoner og driftsgapet, og sammenlign deretter resultatene med toleransene spesifisert av utstyrsprodusenten.
Kontroller samtidig om råmaterialepartier, fôrpartikkelstørrelser, kjøleytelse, silingsforhold eller pulveroppsamlingsbetingelser har endret seg.
Dette bidrar til å forhindre at problemer i andre deler av systemet feilaktig tilskrives slipeskiveslitasje.
Trinn 3: Gjennomfør kontrollert sammenlignende testing
Der utstyrsdesign og testforhold tillater det, bruk samme materiale for å sammenligne slitte slipeskiver med slipeskiver i god stand som er riktig tilpasset utstyret.
Under testing, hold materialformuleringen, fôringsforholdene, kjøleforholdene og skjermspesifikasjonene så konsistente som mulig.
Registrer det faktiske slipeskivegapet, utstyrsbelastningen og prøvetakingstiden etter at stabil drift er etablert.
Hvis slipeskivene som sammenlignes har forskjellig geometri eller strukturell design, bør disse forskjellene dokumenteres tydelig for å unngå å tilskrive alle ytelsesendringer direkte til slitasje.
Anbefalte nøkkelytelsesindikatorer
Hvis partikkelstørrelsesfordeling, kvalifisert pulverproduksjon eller temperaturytelse forbedres etter at slipeskivene er reparert eller skiftet ut, mens andre driftsforhold forblir vesentlig uendret, kan resultatene gi ytterligere bevis på effekten av slipeskivenes slitasje.
Men hvis forbedringen er ubetydelig, bør råvarene, silsystemet, kjølesystemet og pulveroppsamlingssystemet undersøkes nærmere i stedet for automatisk å tilskrive problemet til slipeskivene.
Bør slipeskiver slipes om eller byttes ut?
Ikke alle slitte slipeskiver krever umiddelbar utskifting. Den riktige vedlikeholdsmetoden avhenger av slitasjegrad, gjenværende dimensjoner, strukturell design og faktiske produksjonskrav.
For slipeskiver som er egnet for ny sliping, må tanngeometri, dimensjoner, installasjonsnøyaktighet og driftsavstand fortsatt oppfylle de nødvendige spesifikasjonene etter omsliping.
Hvis nødvendig geometri ikke kan gjenopprettes eller det ikke er nok materiale igjen for å sikre sikker drift, bør utskifting vurderes.
Avgjørelser om vedlikehold av slipeskiver bør ikke baseres utelukkende på kostnadene ved omsliping kontra kjøp av nye skiver. Nedetid, vedlikeholdsfrekvens, reservedelskostnader og kvalifisert pulverproduksjon bør også vurderes.
Hvordan hjelper Mao Yue kundene med å forbedre slipeskivens ytelse?
For produsenter av fargemasterbatch må erstatningsslipeskiver oppfylle mer enn grunnleggende installasjonsdimensjoner. Tanngeometri, materialvalg, produksjonsnøyaktighet og faktiske pulverkrav er også viktige.
Mao Yue produserer plastpulverslipeskiver og skjæreverktøy internt, og kombinerer kritisk komponentbearbeiding, dimensjonstilpasning og applikasjonsevaluering for å tilby slipeskiveløsninger for kompatibelt utstyr.
Intern produksjon av slipeskiver: Forbedring av dimensjons- og tannprofilkompatibilitet
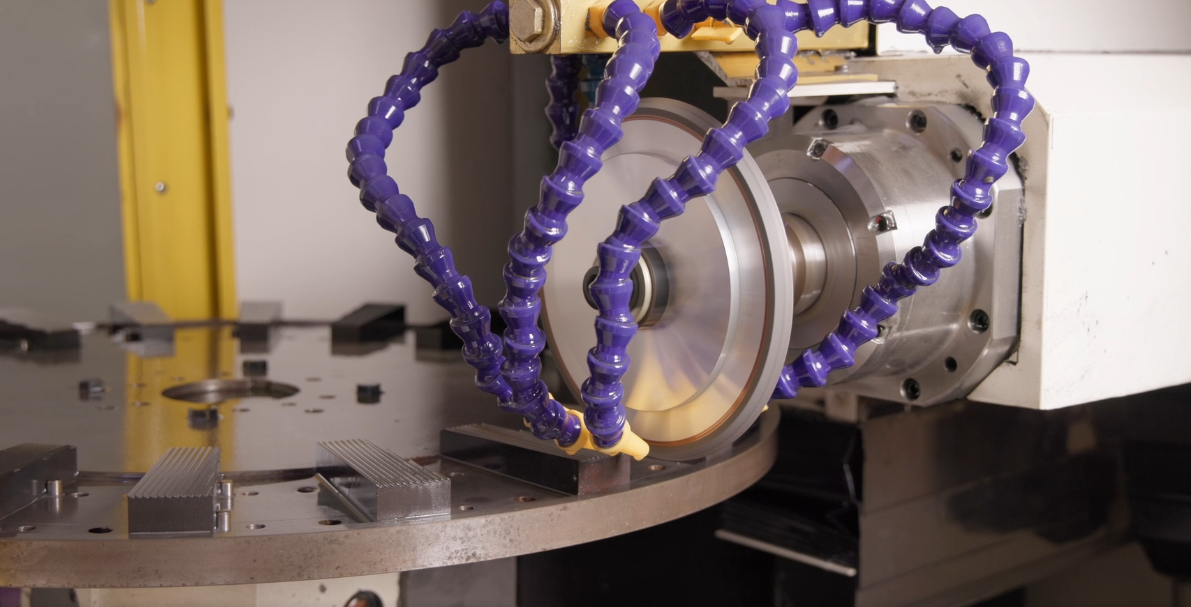
Selv når erstatningsslipeskiver har samme ytre diameter, kan forskjeller i tykkelse, monteringshullposisjoner, tanngeometri eller arbeidsflatedimensjoner påvirke installasjons- og pulveriseringsytelsen.
Mao Yue har egen produksjonskapasitet for slipeskiver og skjæreverktøy. Basert på utstyrsmodeller, tekniske tegninger eller fysiske dimensjoner levert av kunder, kan Mao Yue evaluere kritiske monteringsdimensjoner, tanngeometri og produksjonskrav.
Gjennom intern maskinering og presisjonssliping kan Mao Yue kontrollere kritiske arbeidsflater, tannprofiler og relaterte dimensjoner under produksjon i stedet for å stole utelukkende på standard reservedelsmodeller.
Dette gir et produksjonsgrunnlag for slipeskivekompatibilitet og maskineringskonsistens.
Før kjøp kan kundene gjennomgå slipeskivetegninger, kritiske dimensjoner, toleranser og relevante inspeksjonsdokumenter i henhold til prosjektkravene, noe som bidrar til å redusere installasjons- og igangkjøringsrisiko forårsaket av inkompatible reservedeler.
DC53 Verktøystål og presisjonssliping: Fokus på slitestyrke og tannprofilretensjon
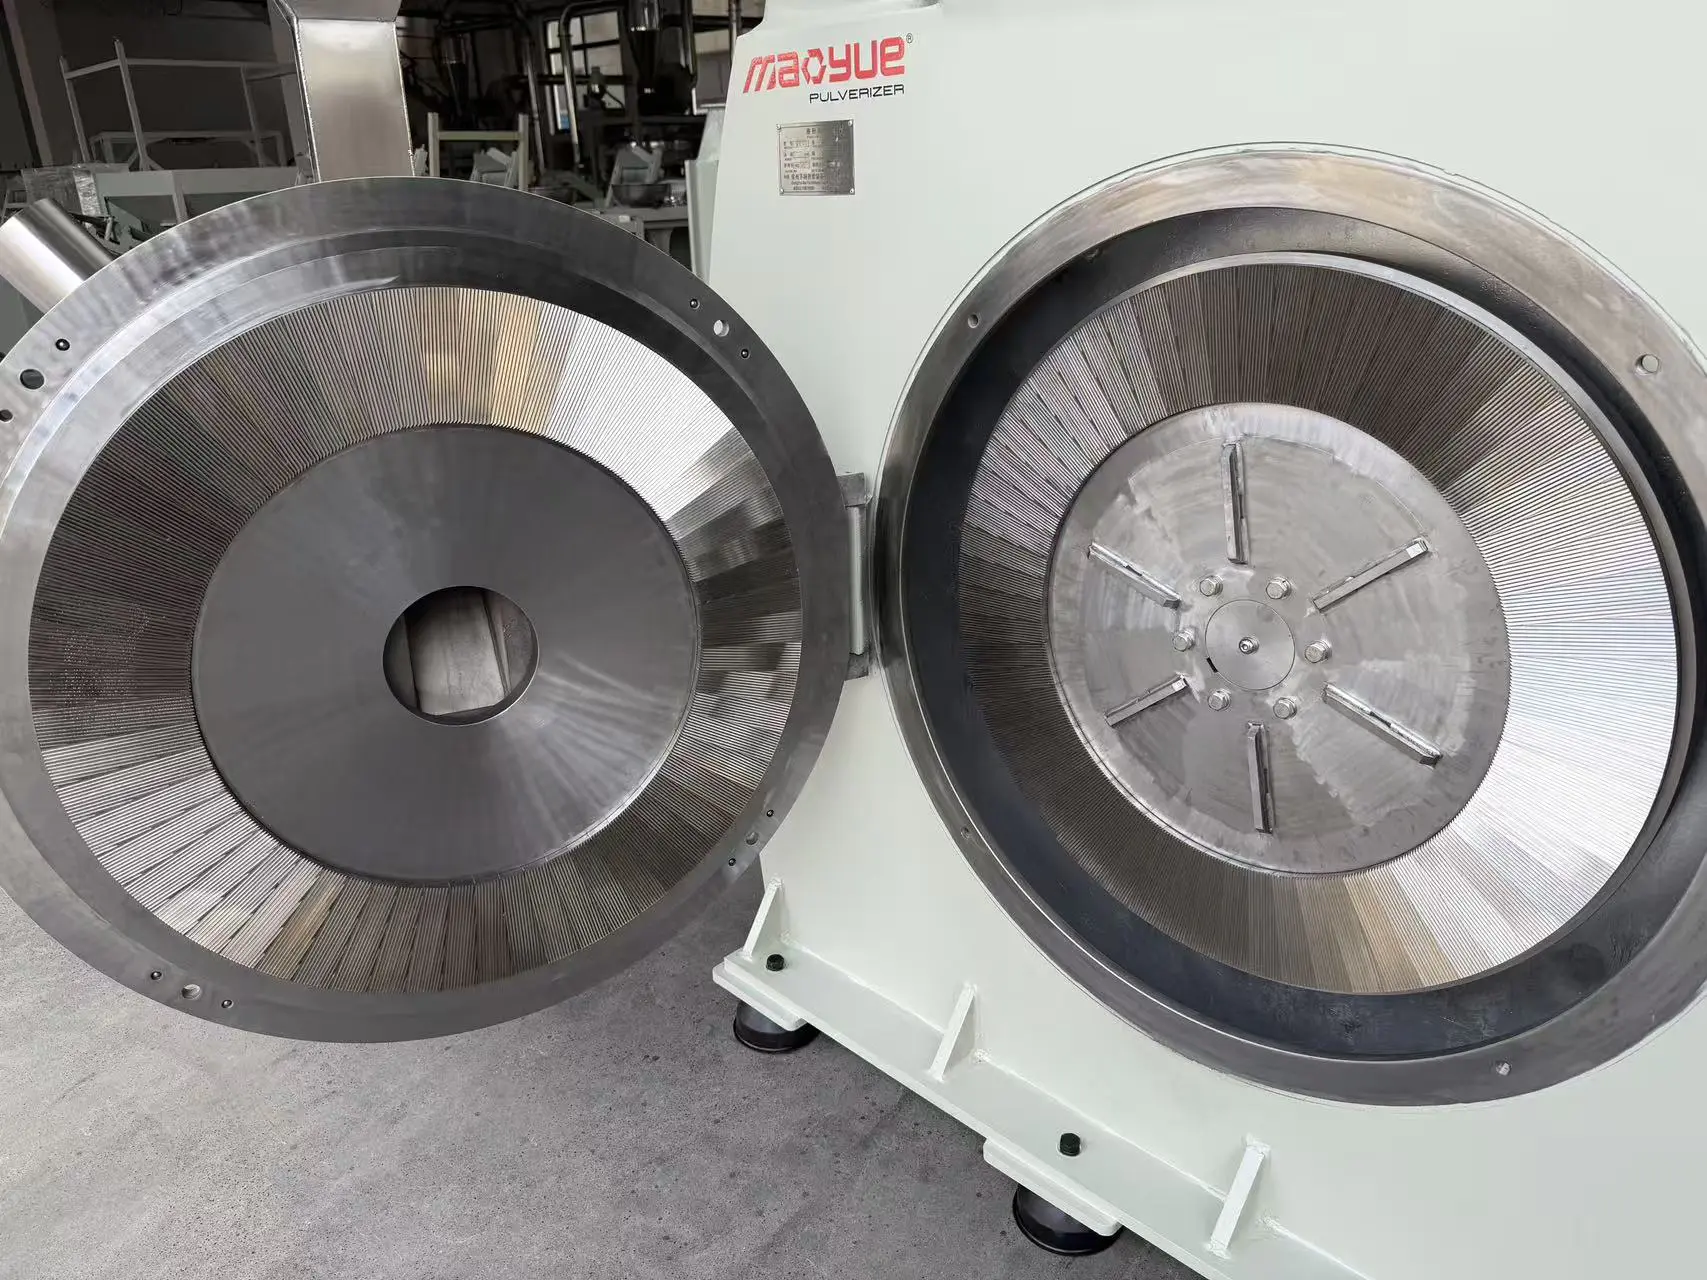
Visse pigmenter og mineralfyllstoffer i fargemasterbatch kan øke slipeskivenes slitasje. Derfor er materialvalg og produksjonsprosesser viktige hensyn ved valg av slipeskiver.
Mao Yue bruker DC53 verktøystål i gjeldende konfigurasjoner av slipeskive og skjæreverktøy, og kombinerer varmebehandling og presisjonssliping i henhold til komponentkrav.
Slitasjeytelsen for slipeskiven avhenger ikke bare av materialkvaliteten, men også av hardhet, varmebehandlingstilstand, skjærende geometri og maskineringsnøyaktighet.
Gjennom materialvalg og produksjonsprosesskontroll gir Mao Yue et grunnlag for å opprettholde den tiltenkte kutteytelsen til slipeskiver.
Kunder kan verifisere materialinformasjon, hardhetsinspeksjonsposter, tannprofildimensjoner og maskineringstoleranser i henhold til spesifikke produktkrav.
Faktisk levetid må fortsatt vurderes basert på materialets sliteevne, driftsforhold og vedlikeholdspraksis. Det kan ikke bestemmes utelukkende av materialkarakteren.
Solide og segmenterte slipeskiver: Velge strukturer basert på vedlikeholdskrav
Ulike slipeskivestrukturer har forskjellige vedlikeholdsmetoder og reservedelskostnader.
Mao Yue tilbyr solide og segmenterte slipeskiveløsninger for forskjellige kompatible utstyrskonfigurasjoner.
-
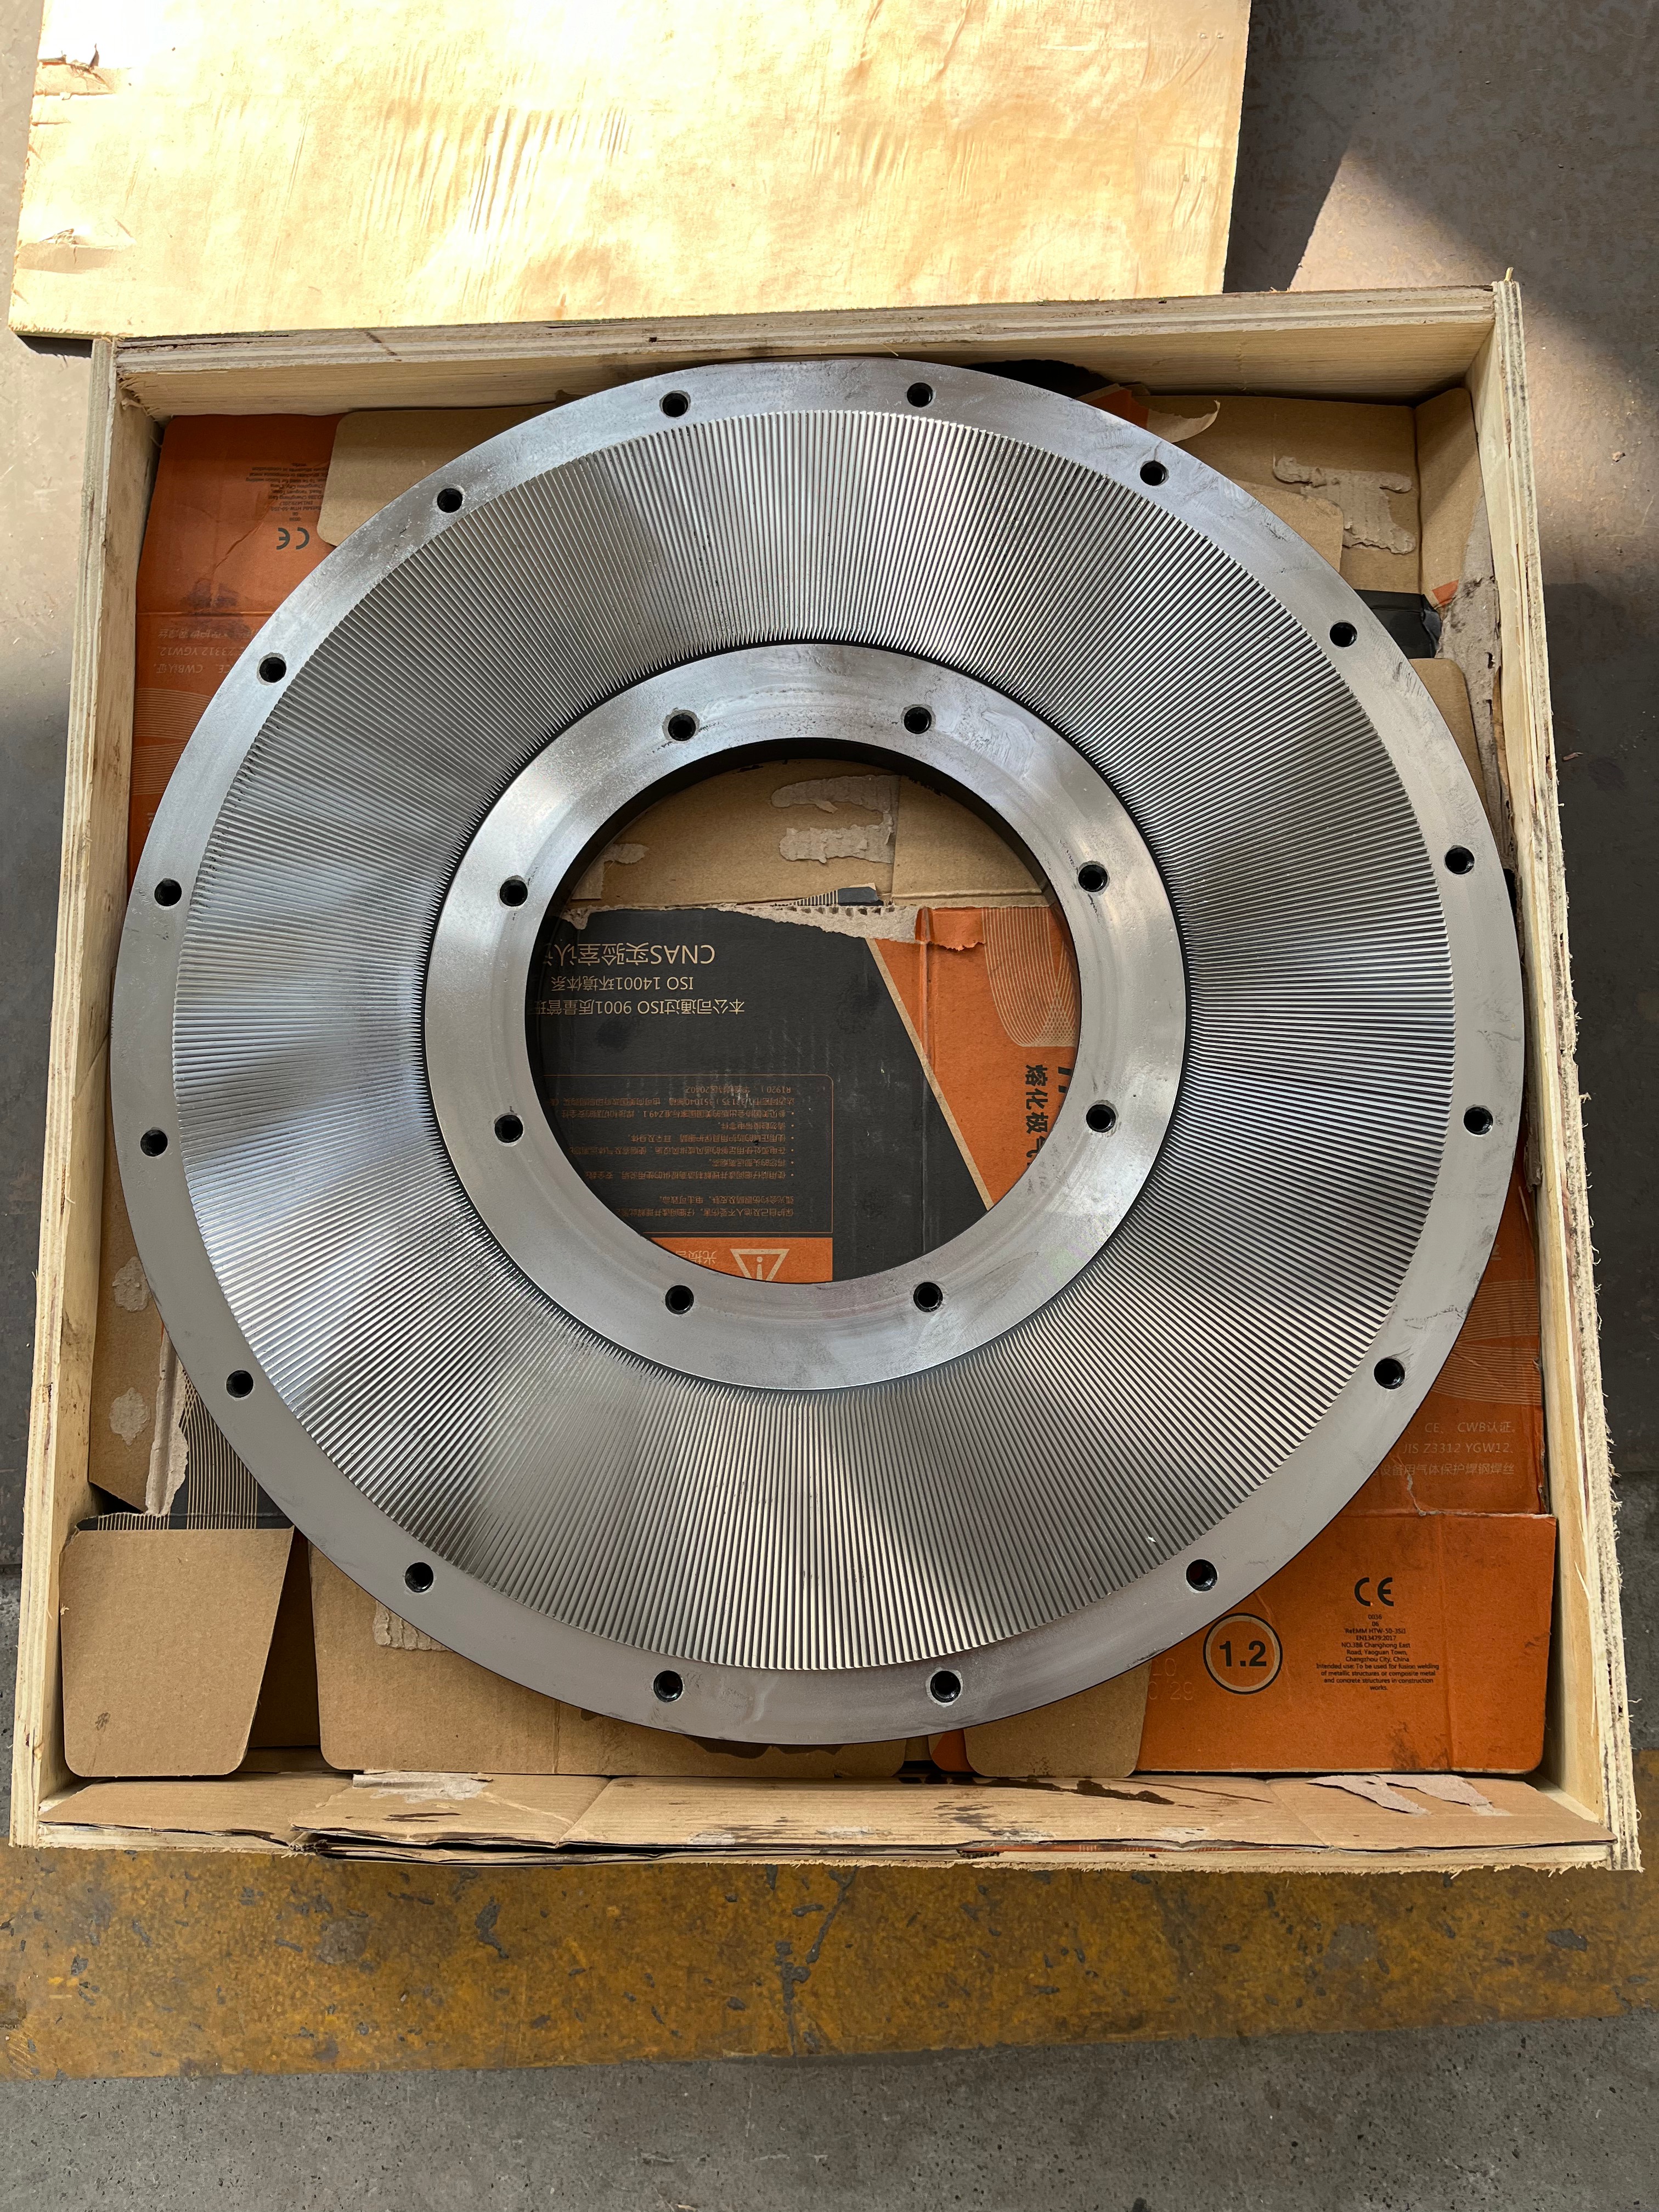
Solide slipeskiver: Ettersliping eller utskifting vurderes ut fra slitasjetilstanden til hele arbeidsflaten.
-
Segmenterte slipeskiver: Enkelte design gjør det mulig å skifte ut individuelle slitte slipeelementer i henhold til den strukturelle utformingen.
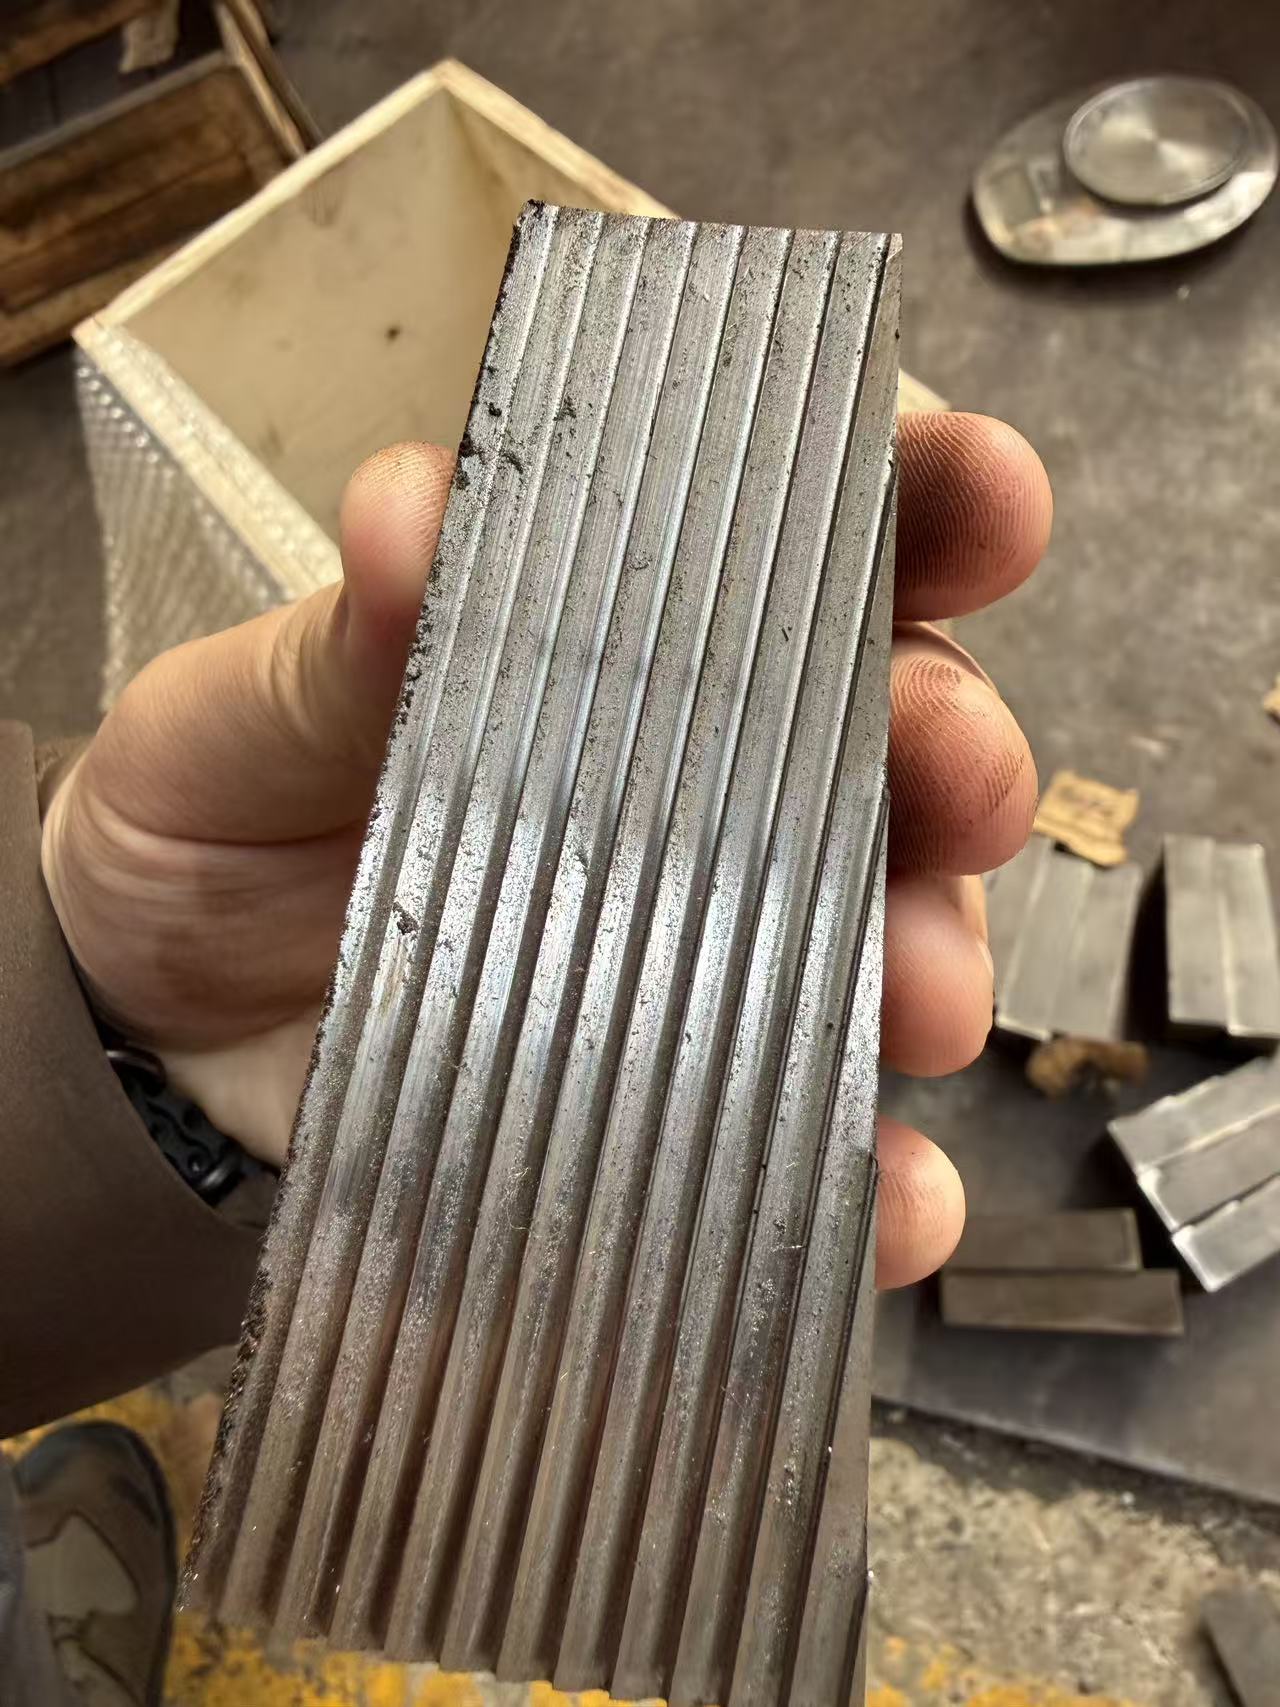
For produksjonslinjer som krever hyppig vedlikehold, kan segmenterte slipeskiver redusere antall slipekomponenter som må skiftes under visse forhold. Imidlertid avhenger faktisk vedlikeholdstid og kostnader av strukturell design og driftsforhold.
Mao Yue kan hjelpe kunder med å sammenligne kompatibilitet og langsiktige vedlikeholdskostnader for forskjellige slipeskiveløsninger basert på utstyrsmonteringsdimensjoner, skivestruktur og vedlikeholdskrav.
Ikke alt utstyr kan konverteres direkte mellom solide og segmenterte slipeskiver. Strukturell kompatibilitet må bekreftes før valg.
Faktisk materialtesting: Valg av koblingsslipeskive med kvalifisert pulverutgang
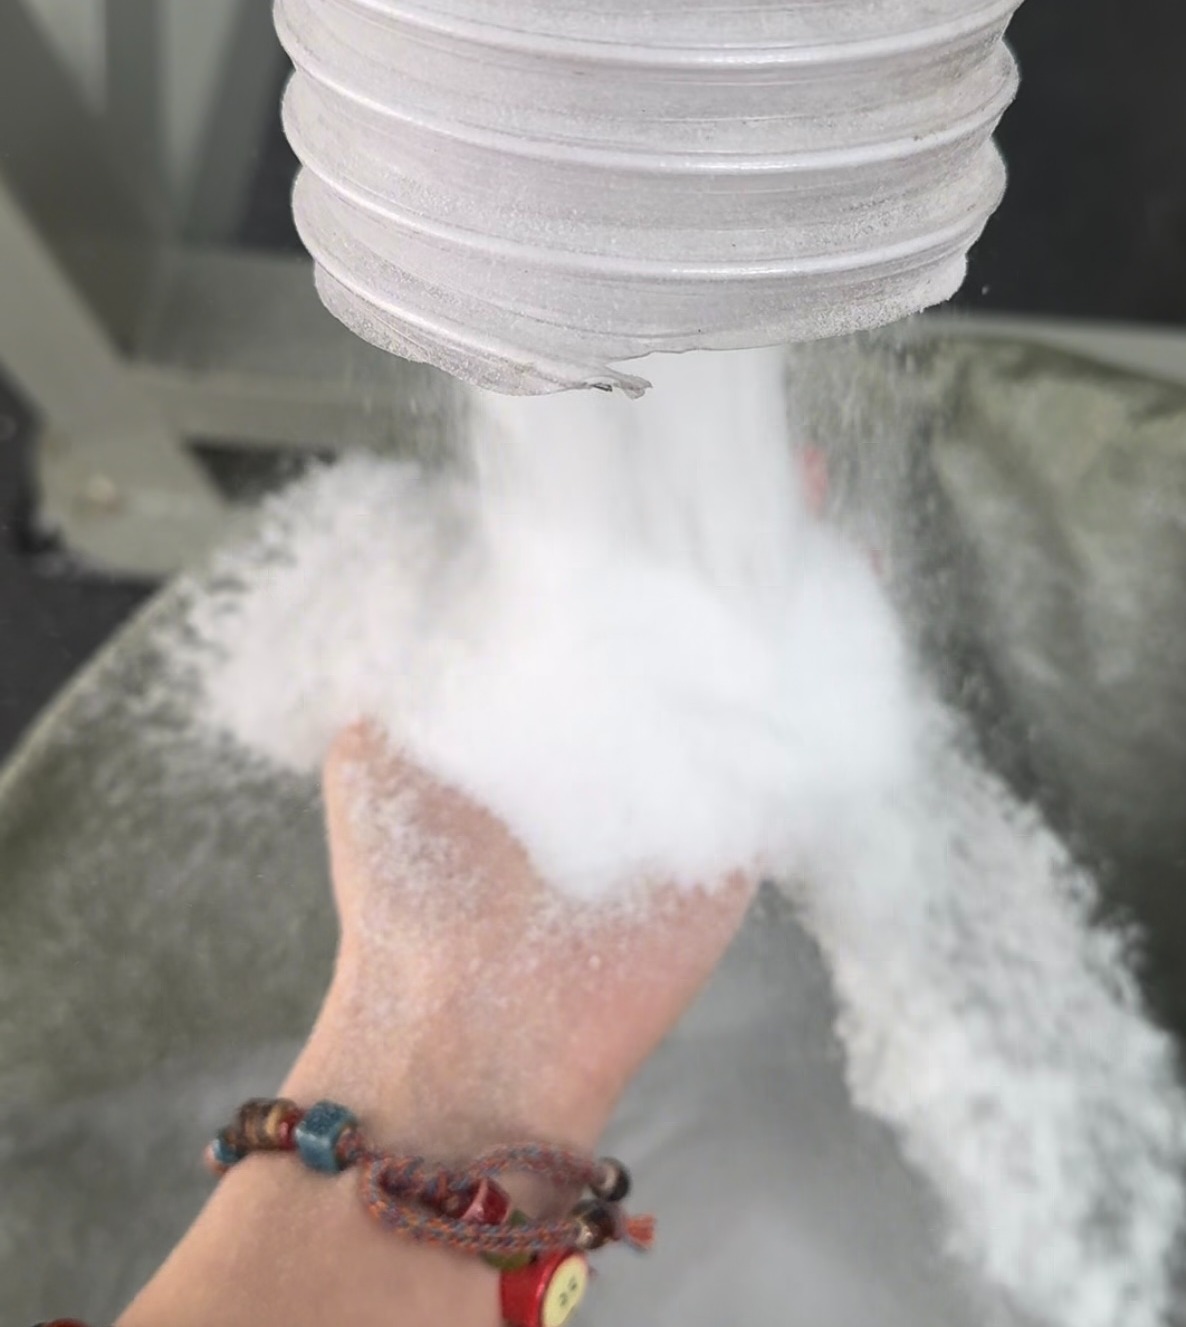
Selv når slipeskivematerialer og produksjonsnøyaktighet oppfyller de nødvendige spesifikasjonene, kan forskjellige fargemasterbatch-formuleringer ha forskjellige pulveriseringsegenskaper.
Mao Yue kan evaluere passende slipeskivekonfigurasjoner og testbetingelser basert på kundenes fargemasterbatchmaterialer, målpartikkelstørrelser og krav til produksjonskapasitet.
Der prosjektforholdene tillater det, kan faktiske materialpulveriseringstester utføres for å registrere:
-
Partikkelstørrelsesfordeling og grove/fine partikkelfraksjoner
-
Faktisk innsamlet pulverproduksjon og kvalifisert pulverproduksjon
-
Behandlingstemperatur og kontinuerlig driftsytelse
Denne evalueringstilnærmingen forbinder valg av slipeskive med den faktiske mengden kvalifisert pulver kunder kan få, i stedet for å stole utelukkende på materialkvaliteter, motorkraft eller nominell prosesseringskapasitet.
For kjøpere hjelper faktiske testposter også å sammenligne pulverkvalitet, effektiv produksjon og driftsforhold på tvers av forskjellige konfigurasjoner.
Hva bør kjøpere sammenligne når de kjøper erstatningsslipeskiver?
For kunder som leter etter erstatningsslipeskiver for fargemasterbatch-pulverisatorer, bør innkjøpsevalueringer fokusere på fire nøkkelområder: teknisk kompatibilitet, produksjonskvalitet, ytelsesverifisering og langsiktige kostnader.
Kjøpsprisen på en slipeskive alene representerer ikke fullt ut dens langsiktige driftskostnad.
Kjøpere bør også vurdere vedlikeholdsfrekvens, nedetid, pulverhåndtering utenfor spesifikasjonen og faktisk kvalifisert pulverproduksjon.
Når du velger en leverandør, bør det derfor prioriteres om leverandøren kan gi klare produksjonsspesifikasjoner, evaluering av installasjonskompatibilitet og nødvendig teknisk støtte i stedet for å sammenligne tilbud alene.
Ofte stilte spørsmål om slipeskiveslitasje
Hvor lenge varer Color Masterbatch Pulverizer-slipeskiver?
Slipeskivens levetid avhenger av materialsammensetning, slipeevne, driftsforhold, slipeskivemateriale og vedlikeholdspraksis.
I stedet for å stole på en fast levetid, er en mer pålitelig tilnærming å evaluere tilstanden på slipeskiven sammen med pulverproduksjonsrekord.
Kan slipeskiveslitasje øke andelen grovt pulver?
Ja, det kan det. Slitte skjærekanter eller endringer i tanngeometri kan redusere effektiv pulveriseringsytelse og øke andelen grove partikler under lignende driftsforhold.
Imidlertid bør også screening og fôringsforhold kontrolleres.
Kan slipeskiveslitasje føre til høyere pulveriseringstemperaturer?
Ja, det kan det. Når skjæreeffektiviteten reduseres og friksjonen eller gjentatt materialdeformasjon øker, kan slitasje på slipeskivene bidra til høyere bearbeidingstemperaturer.
Imidlertid må også kjøleytelse og fôringsforhold evalueres.
Må begge slipeskivene skiftes ut som et sett?
Ikke nødvendigvis. Beslutningen bør være basert på slitasjetilstanden til begge slipeskivene, matchende tanngeometri, gjenværende dimensjoner og produsentens anbefalinger.
Før utskifting bør begge arbeidsflatene inspiseres for å avgjøre om individuell utskifting eller utskifting som et sett er mer hensiktsmessig.
Kan Mao Yue levere erstatningsslipeskiver for eksisterende malere?
Mao Yue tilbyr slipeskiveproduksjon og dimensjonstilpasningstjenester for kompatible pulveriseringsdesign.
Kunder kan oppgi utstyrsmodell, eksisterende slipeskivetegninger, dimensjoner og materialkrav for kompatibilitetsevaluering.
Konklusjon: Evaluer slipeskiveslitasje gjennom faktisk kvalifisert pulvereffekt
Slitasje på slipeskiven kan påvirke kutteeffektiviteten, partikkelstørrelsesfordelingen, prosesseringstemperaturen og kontinuerlig produksjonsstabilitet under pulverisering av fargemasterbatch.
En økning i grove partikler eller en nedgang i produksjonen betyr imidlertid ikke nødvendigvis at slipeskivene må skiftes ut.
Slipeskivens tilstand bør inspiseres, mens potensiell påvirkning fra råvarer, fôring, kjøling, sikting og pulveroppsamlingssystemer bør elimineres før vedlikeholdsløsninger evalueres gjennom faktisk testing.
For produsenter er nøkkelen ikke bare om slipeskivene kan fortsette å fungere, men om utstyret konsekvent kan produsere pulver som oppfyller de nødvendige spesifikasjonene til en rimelig vedlikeholdskostnad.
Trenger din Color Masterbatch Pulverizer en teknisk evaluering av slipeskive?
Opplever pulveriseringsmaskinen en økning i grove partikler, ustabil partikkelstørrelsesfordeling eller redusert kvalifisert pulverproduksjon?
Mao Yue produserer plastpulverslipeskiver og skjæreverktøy internt, og gir dimensjonal tilpasning, erstatningsslipeskiver og støtte for applikasjonsevaluering for kompatibelt utstyr.
Vennligst gi Mao Yue følgende informasjon:
-
Pulverizer modell og eksisterende slipeskive dimensjoner eller tekniske tegninger
-
Grunnleggende informasjon om fargemasterbatch-bæreren, pigmenter og fyllstoffer
-
Mål pulverpartikkelstørrelse eller maskekrav
-
Gjeldende pulveriseringsproblemer og relevante produksjonsregistreringer, hvis tilgjengelig
Mao Yues tekniske team kan hjelpe til med å evaluere slipeskivekompatibilitet, slitasjerelaterte problemer og passende erstatningsløsninger.
Send inn dine slipeskivespesifikasjoner i dag og be om en teknisk evaluering fra Mao Yue.