中文简体
Resirkulert PVC-pulver lar vindusprofilprodusenter gjenbruke produksjonsskrot, redusere materialavfall og forbedre råvareutnyttelsen. Imidlertid kan tilsetning av resirkulert materiale noen ganger føre til overflatedefekter i ferdige profiler, inkludert svarte flekker, ru overflater, hevede partikler, striper og ujevn glans.
Gir resirkulert PVC-pulver alltid disse problemene? Nei. Overflatekvaliteten påvirkes av flere faktorer, inkludert materialforurensning, partikkelstørrelsesfordeling, tidligere termisk prosesseringshistorie, formuleringskompatibilitet og ekstruderingsforhold.
Nøkkelen er å identifisere om problemet stammer fra det resirkulerte materialet, pulveriseringsprosessen eller nedstrøms ekstruderingslinjen.
Denne artikkelen undersøker hovedårsakene til overflatedefekter i resirkulerte PVC-vindusprofiler, forklarer hvordan man identifiserer deres kilder, og diskuterer hvordan riktige PVC-pulveriseringsprosesser og råmaterialekontroll kan forbedre pulverkonsistensen.
Hvilke overflatedefekter kan oppstå i resirkulerte PVC-vindusprofiler?
Ulike overflatedefekter kan indikere ulike problemer knyttet til råvarer, ekstrudering eller nedstrøms prosessering. Deres utseende, plassering og frekvens kan gi nyttige ledetråder for å identifisere kilden.
Disse sammenhengene er foreløpige diagnostiske indikatorer snarere enn definitive årsak-og-virkning-konklusjoner. Den samme defekten kan skyldes flere faktorer, så produksjonsregistreringer og kontrollerte forsøk er nødvendig for videre undersøkelse.
Svarte flekker og mørke inneslutninger
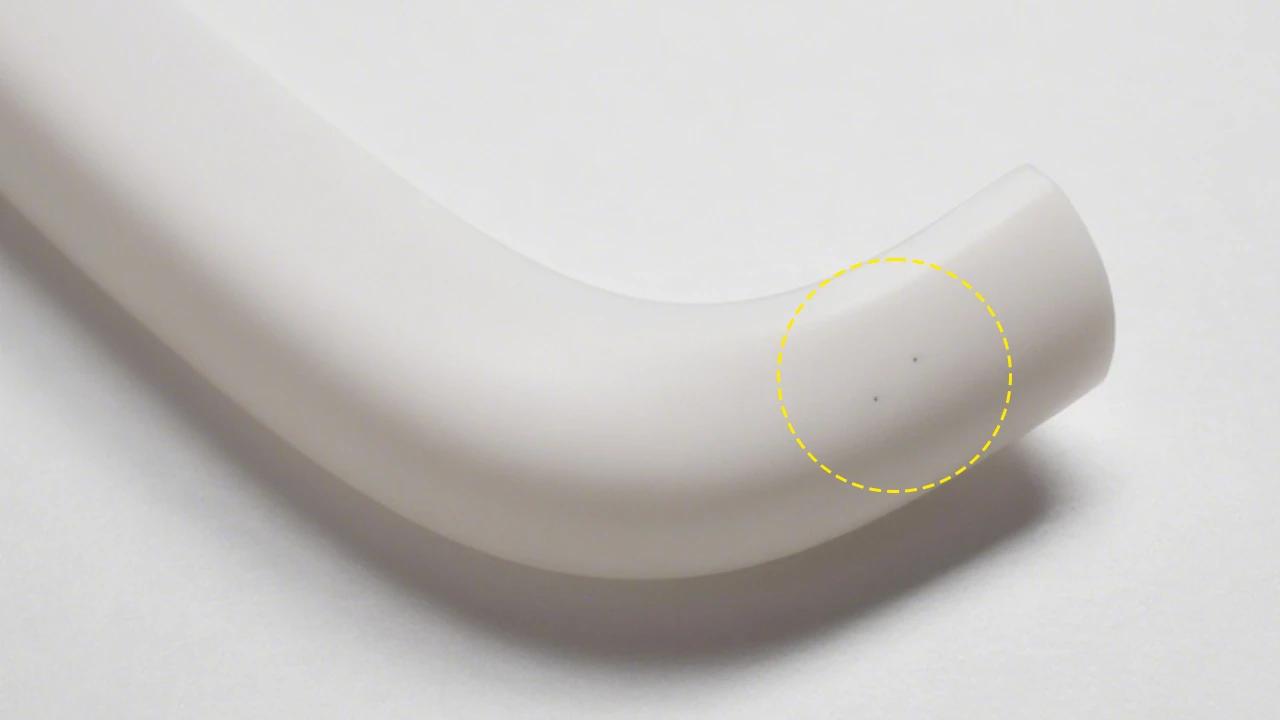
Sorte flekker er spesielt merkbare på hvite eller lyse PVC-vindusprofiler. Selv et lite antall flekker kan påvirke produktets utseende og kvalitetsaksept.
De kan stamme fra fremmede materialer i resirkulert PVC, tidligere nedbrutt materiale eller akkumulerte avleiringer inne i ekstruderen eller dysen.
Hvis svarte flekker øker betydelig etter introduksjon av et bestemt parti resirkulert materiale, bør råmaterialet og det pulveriserte pulveret fra den batchen kontrolleres først. Hvis svarte flekker gradvis oppstår under kontinuerlig produksjon, bør utstyrsoppbygging og lokal overoppheting inne i ekstruderingssystemet også undersøkes.
Rue overflater, hevede partikler og striper
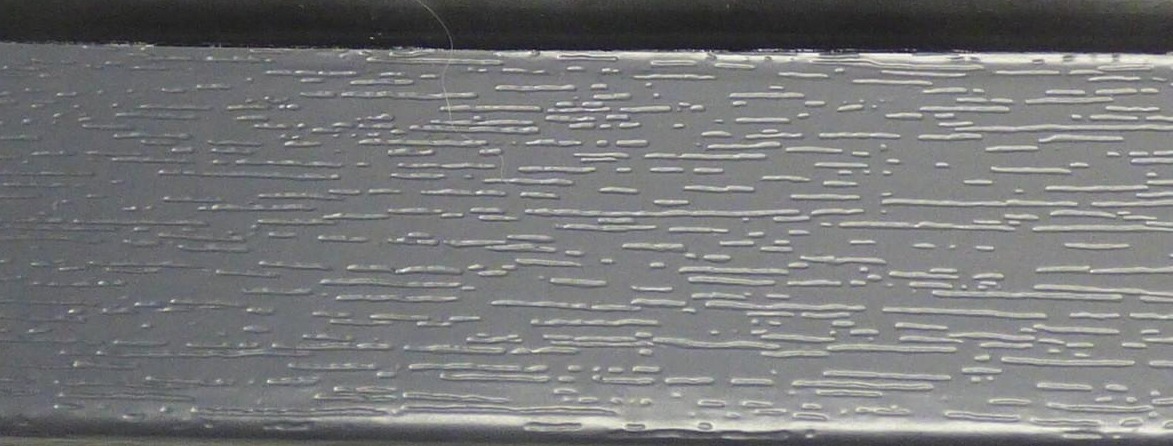
Rue overflater kan være assosiert med utilstrekkelig sammensmelting, materialinkompatibilitet eller ustabil smeltebehandling. Hevede partikler kan indikere fremmedlegemer, utilstrekkelig bearbeidede partikler eller ujevn fyllstoffspredning.
Det er viktig å skille mellom tre forskjellige konsepter: pulverpartikkelstørrelse, materialdispersjon og PVC-fusjon. Selv når pulveret oppfyller den nødvendige partikkelstørrelsesspesifikasjonen, betyr ikke dette nødvendigvis at alle komponentene er jevnt fordelt eller at PVC kan oppnå tilstrekkelig fusjon under de eksisterende ekstruderingsforholdene.
Overflatestriper krever en annen tilnærming. Hvis striper konsekvent vises i samme posisjon på profilen, bør dyseoverflaten, strømningskanalene og kalibreringsutstyret inspiseres. Hvis de endres med forskjellige råvarepartier, bør materialkonsistens og ekstruderingsstabilitet undersøkes.
Hvorfor kan resirkulert PVC-pulver påvirke vindusprofilens overflatekvalitet?
Resirkulert PVC betyr ikke nødvendigvis materiale av dårlig kvalitet. Rent produksjonsskrot med kjent kilde og relativt jevn sammensetning kan ofte gjenbrukes.
Den virkelige utfordringen er å kontrollere variasjoner i resirkulerte materialer og sikre at pulverkvaliteten samsvarer med nedstrøms ekstruderingskrav.
Fem faktorer fortjener spesiell oppmerksomhet.
Forurensning i resirkulert PVC
Gjenvunnede PVC-vindusprofiler kan inneholde gummitetningslister, metallfragmenter, limrester, beskyttende filmer, støv eller andre polymerer.
Disse forurensningene kan oppføre seg annerledes enn stiv PVC under ekstrudering. Noen kan forbli som fremmede inneslutninger, mens andre kan mykne, dekomponere eller vise forskjellig prosesseringsadferd under ekstruderingsforhold. Dette kan bidra til svarte flekker, hevede partikler eller overflateuregelmessigheter.
Pulverisering reduserer materialstørrelsen, men den kan ikke fjerne inkompatible polymerer eller kjemiske forurensninger. I noen tilfeller kan reduksjon av blandede materialer til mindre partikler gjøre påfølgende identifikasjon og separasjon vanskeligere.
Derfor bør materialsortering, metallfjerning og nødvendig rengjøring fullføres før finpulverisering.
Partikkelstørrelsesfordeling og grove partikler
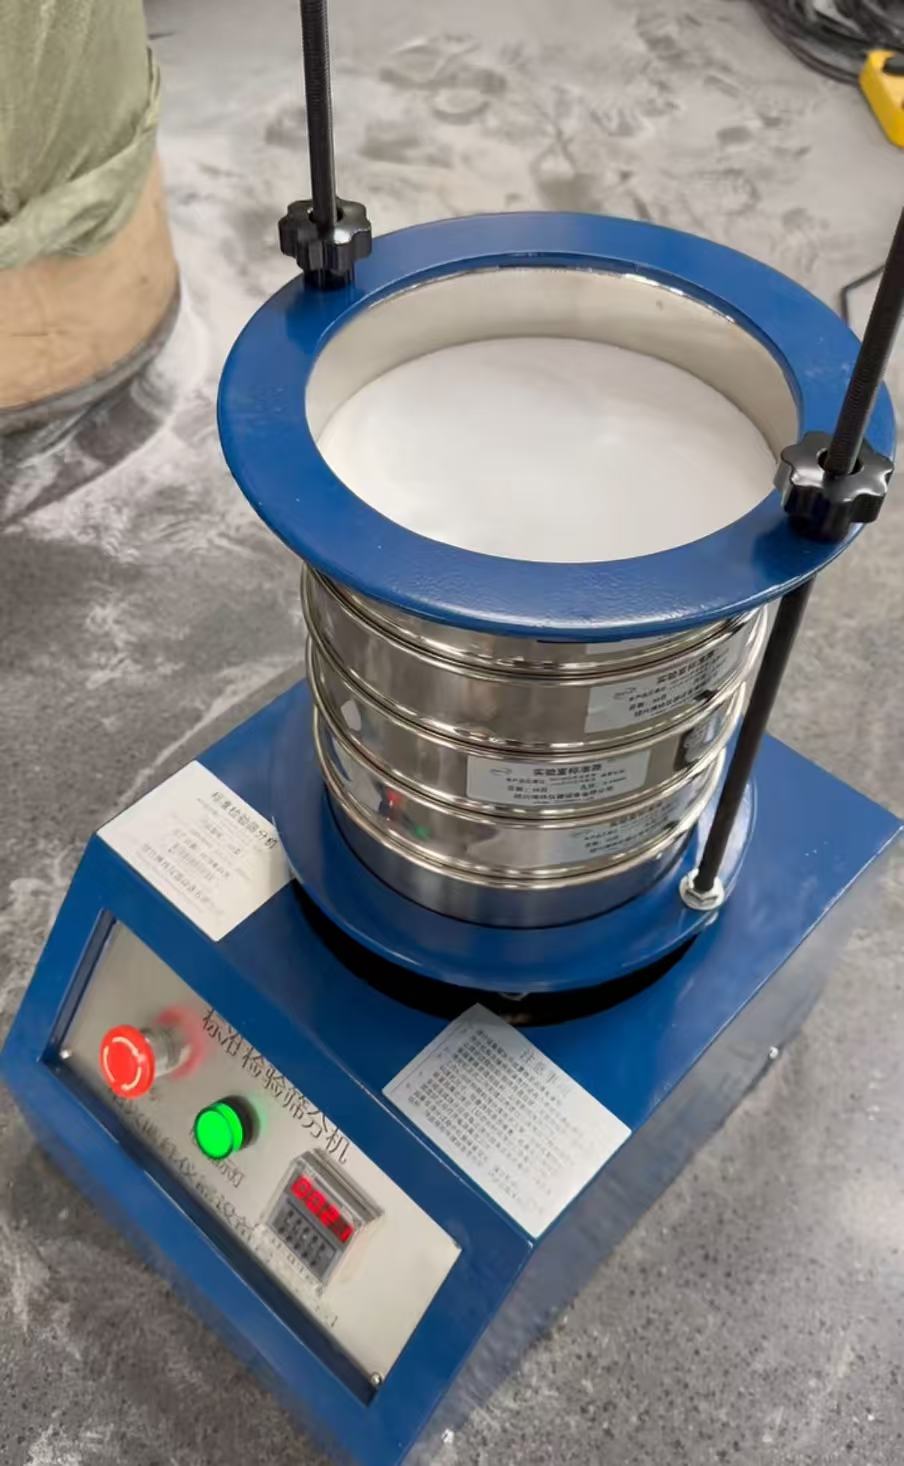
Partikkelstørrelsesfordeling refererer til andelen partikler innenfor ulike størrelsesområder i en pulverprøve. Å oppfylle et gjennomsnittlig partikkelstørrelsesmål betyr ikke nødvendigvis at hele batchen har en konsistent partikkelstørrelsesfordeling.
Hvis grove partikler ikke er egnet for de eksisterende blandings- og ekstruderingsprosessene, kan de påvirke tilførselsstabiliteten, blandingens jevnhet og påfølgende fusjon. En for stor andel finstoff kan øke støvgenerering, materialseparering og fôringsstabilitet.
Tre begreper må skilles:
-
Partikkelstørrelse: De fysiske dimensjonene og fordelingen av pulverpartiklene.
-
Materialspredning: Hvordan PVC, fyllstoffer og andre komponenter er fordelt gjennom blandingen.
-
Grad av fusjon: Dannelsen av en homogen PVC-smelte under ekstrudering.
Disse faktorene er relatert, men de er ikke utskiftbare. Finere pulver resulterer ikke nødvendigvis i bedre materialspredning eller sammensmelting.
Derfor bør ikke målet med pulverisering bare være å produsere det finest mulige pulveret. I stedet bør målet være en konsistent partikkelstørrelsesfordeling som oppfyller faktiske prosesseringskrav basert på kundens blandeutstyr, matemetode og ekstruderingsprosess.
Termisk nedbrytning og tidligere prosesseringshistorie
PVC er følsom for overdreven varmeeksponering. Resirkulert PVC har vanligvis gjennomgått minst én tidligere prosesseringssyklus, og noen gjenvunnede materialer kan ha opplevd ytterligere oppvarming eller gjentatt behandling.
En viktig nedbrytningsmekanisme er dehydroklorering. Under denne prosessen frigjør PVC hydrogenklorid (HCl), og danner konjugerte strukturer langs polymerkjedene. Dette kan forårsake misfarging og kan ytterligere akselerere termisk nedbrytning.
Den gjenværende termiske stabiliteten til resirkulert PVC avhenger av tidligere prosesseringshistorie, stabilisatorsystem, formulering og faktisk varmeeksponering.
Mekanisk energi tilføres også under pulverisering, og en del av denne energien omdannes til varme. Utilstrekkelig kjøling, uegnede driftsforhold eller slitte slipekomponenter kan forårsake unødvendige temperaturøkninger.
En økning i pulvertemperatur betyr imidlertid ikke nødvendigvis at PVC har gjennomgått termisk nedbrytning. Temperaturregistreringer, materialmisfarging, passende termiske stabilitetstester og kontrollerte ekstruderingsforsøk bør vurderes sammen når potensiell nedbrytning evalueres.
Formuleringsinkompatibilitet og blandede resirkulerte materialer
Ulike produsenter av PVC-vindusprofiler kan bruke forskjellige stabilisatorsystemer, fyllstoffinnhold, smøremidler, pigmenter og prosesseringsadditiver.
To partier med resirkulert PVC kan se like ut, men oppfører seg annerledes under ekstrudering. Variasjoner i fyllstoffinnhold eller smøresystemer kan påvirke fusjonsadferd, smeltebehandling og formoppbygging.
En pulverisator kan kontrollere den fysiske størrelsesreduksjonsprosessen, men den kan ikke gjøre kjemisk forskjellige PVC-formuleringer fullstendig kompatible eller gjenopprette den opprinnelige formuleringen av materialet.
Derfor bør resirkulerte materialer klassifiseres i henhold til deres kilder og tilgjengelig formuleringsinformasjon før det bestemmes om de kan blandes og gjenbrukes.
Fuktighet, flyktige forurensninger og pulverhåndtering
Resirkulert PVC-pulver kan inneholde gjenværende fuktighet fra vask, rengjøringsmiddelrester eller andre flyktige forurensninger som tilføres under resirkulering og lagring.
Ulike gasskilder kan produsere lignende overflatedefekter under ekstrudering, men deres underliggende mekanismer er ikke nødvendigvis de samme:
-
Fuktighet: Kan danne vanndamp under prosessforhold.
-
Flyktige forurensninger: Kan frigjøre flyktige stoffer ved ekstruderingstemperaturer.
-
Medført luft: Kan danne bobler eller hulrom i smelten.
-
Utilstrekkelig ventilasjon: Kan forhindre at gasser effektivt fjernes.
Pinholes eller bobler bør derfor ikke automatisk tilskrives fuktighet. Materialets tilstand, ventilasjonssystemet og ekstruderingsparametere bør evalueres sammen.
Hvis resirkulert materiale har blitt vasket, bør tørketilstanden verifiseres. Pulver bør også oppbevares i et rent, kontrollert miljø for å forhindre fuktighetsabsorpsjon og krysskontaminering mellom batcher.
Hvordan avgjøre om resirkulert PVC-pulver er den faktiske årsaken?
Når overflatedefekter oppstår etter tilsetning av resirkulert PVC, er det lett å skylde direkte på pulverkvaliteten. Imidlertid kan ekstruderingsparametere, dyseforhold og materialoppbygging inne i prosessutstyr produsere lignende defekter.
Pålitelig diagnose krever at man skiller råvarefaktorer fra prosessforhold. Når det er mulig, endre bare én variabel om gangen og registrer de faktiske resultatene.
Trinn 1: Sammenlign Virgin Material og forskjellige partier av resirkulert materiale
Først etablerer du en referanseformulering som allerede har vist stabil produksjon av akseptable vindusprofiler.
Under ekstruderingsforhold som forblir så konsistente som mulig, introduser en kontrollert andel resirkulert PVC fra en spesifikk batch.
Sammenlign profilutseende, ekstruderingstrykk, skrubelastning, fusjonsadferd og produksjonsstabilitet.
Hvis defekter gjentatte ganger øker etter tilsetning av en bestemt parti av resirkulert materiale og reduseres når denne batchen fjernes, bør materialet undersøkes nærmere.
Ytterligere testing er fortsatt nødvendig for å fastslå om den faktiske årsaken er kontaminering, formuleringsforskjeller eller tidligere termisk nedbrytning.
Trinn 2: Inspiser pulverkvaliteten før ekstrudering
Når resirkulert materiale blir den viktigste mistenkte kilden, bør dets fysiske og kjemiske egenskaper kontrolleres før det foretas umiddelbare justeringer av pulveriseringsutstyret.
Inspeksjonen skal svare på flere praktiske spørsmål:
-
Er pulveret forurenset?
-
Er partikkelstørrelsesfordelingen konsistent?
-
Er det for mye grove partikler eller fine partikler?
-
Stemmer materialsammensetningen med den bekreftede formuleringen?
-
Er det tegn på termisk nedbrytning?
-
Inneholder pulveret gjenværende fuktighet eller flyktige forurensninger?
Tabell 2: Sjekkliste for kvalitetskontroll av resirkulert PVC-pulver
For partikkelstørrelsestesting bør den beholdte prosentandelen på hver sikt registreres i stedet for å rapportere bare den gjennomsnittlige partikkelstørrelsen.
Hvis det er mistanke om forurensning, bør både det originale resirkulerte materialet og det pulveriserte pulveret inspiseres. Noen inkompatible materialer blir vanskeligere å identifisere etter størrelsesreduksjon.
Trinn 3: Sjekk ekstruderingsparametre og utstyrsbetingelser
Hvis pulvertesting ikke avdekker åpenbare abnormiteter, bør nedstrøms ekstruderingslinjen undersøkes.
Viktige inspeksjonspunkter inkluderer:
-
Temperaturfordeling av fat og dyse
-
Skruebelastning og ekstruderingstrykk
-
Materiell oppholdstid
-
Fôringsstabilitet
-
Fusjons- og smelteprosesseringsforhold
-
Dyseoppbygging eller overflateskade
-
Kalibreringsutstyrets tilstand
Plasseringen og tidspunktet for defekter kan gi nyttige ledetråder. Streker som konsekvent vises i faste posisjoner kan være relatert til lokaliserte dyse- eller kalibreringsproblemer. Defekter som øker etter introduksjon av et bestemt parti av resirkulert materiale indikerer at råvaren fortjener nærmere inspeksjon.
Disse observasjonene bør veilede videre undersøkelser i stedet for å bli behandlet som endelige konklusjoner.
Diagnostiske resultater og mulige årsaker
Hvordan redusere overflatedefekter i resirkulerte PVC-vindusprofiler?
Når den mulige kilden til en defekt er identifisert, bør korrigerende tiltak rettes mot det relevante behandlingsstadiet i stedet for å gjøre unødvendige justeringer gjennom hele produksjonslinjen.
Forbedre sortering av råvarer og forurensningskontroll
Prioritet bør gis til PVC-produksjonsskrot med kjent kilde og relativt jevn sammensetning. Rent internt produksjonsskrot skal håndteres atskilt fra komplekse resirkulerte materialer etter forbruk.
Før finpulverisering, fjern metallkomponenter, gummitetningsstrimler, beskyttelsesfilmer, limrester og andre ikke-PVC-materialer. Avhengig av råmaterialet kan metalldeteksjon, vasking, luftseparasjon eller andre passende separasjonsmetoder brukes.
Kontamineringskontroll bør fullføres før pulverisering fordi en pulverisering reduserer materialstørrelsen, men erstatter ikke sorterings- eller separeringsutstyr.
Kontrollpulverpartikkelstørrelse i henhold til nedstrøms prosesseringskrav
Målpartikkelstørrelsesfordelingen bør bestemmes gjennom faktiske blandings- og ekstruderingsforsøk. Slipespalte, matehastighet, slipekomponentens tilstand og silkonfigurasjon kan deretter justeres tilsvarende.
Både grove partikler og for mye finstoff bør overvåkes under produksjonen. Bare å forfølge finere pulver er ikke en effektiv kvalitetskontrollstrategi.
Egnede pulverspesifikasjoner kan variere avhengig av PVC-formuleringer og ekstruderingsprosesser. En stabil partikkelstørrelsesfordeling som oppfyller krav til nedstrøms prosessering er generelt mer verdifull enn unødvendig fint pulver.
Kontrolltemperaturen øker under Pulverisering

PVC-pulverisering krever passende temperaturstyring.
Kjøleytelse, matehastighet, slitasje på slipekomponenter og utslippseffektivitet bør kontrolleres. Under materialforsøk bør temperaturer registreres på konsekvente målesteder for å sammenligne endringer under forskjellige driftsforhold.
Hvis det oppstår misfarging av pulver, kleber eller unormal behandlingsatferd, bør årsaken undersøkes før produksjonskapasiteten økes eller driftsparametrene justeres.
Optimaliser forhold for resirkulert materiale og ekstruderingsforhold
Den passende andelen resirkulert PVC bør bestemmes i henhold til materialkvalitet, produktstruktur, ekstruderingsevne og gjeldende krav.
Noen vindusprofilsystemer bruker resirkulert PVC i det indre kjernelaget mens det påføres egnede materialer på det ytre laget for å møte kravene til utseende og værbestandighet. Materialer som er egnet for interne strukturelle bruksområder, oppfyller ikke nødvendigvis kravene til utsatte overflater.
Kontrollerte produksjonsforsøk bør utføres for å evaluere forholdet mellom resirkulert materiale. Formuleringen bør kun godkjennes for vanlig produksjon etter å ha verifisert overflateutseende, mekaniske egenskaper og dimensjonsstabilitet.
Hva bør du vurdere når du kjøper en PVC Pulverizer?
Hvis resirkulert PVC-pulverkvalitet er inkonsekvent, bør det ikke være avgjørelsen å erstatte pulveriseringsmaskinen. Kjøpere bør identifisere hvilken del av den eksisterende prosessen som ikke oppfyller de nødvendige pulverspesifikasjonene.
For resirkulering av PVC-vindusprofiler fortjener tre utstyrsfaktorer spesiell oppmerksomhet.
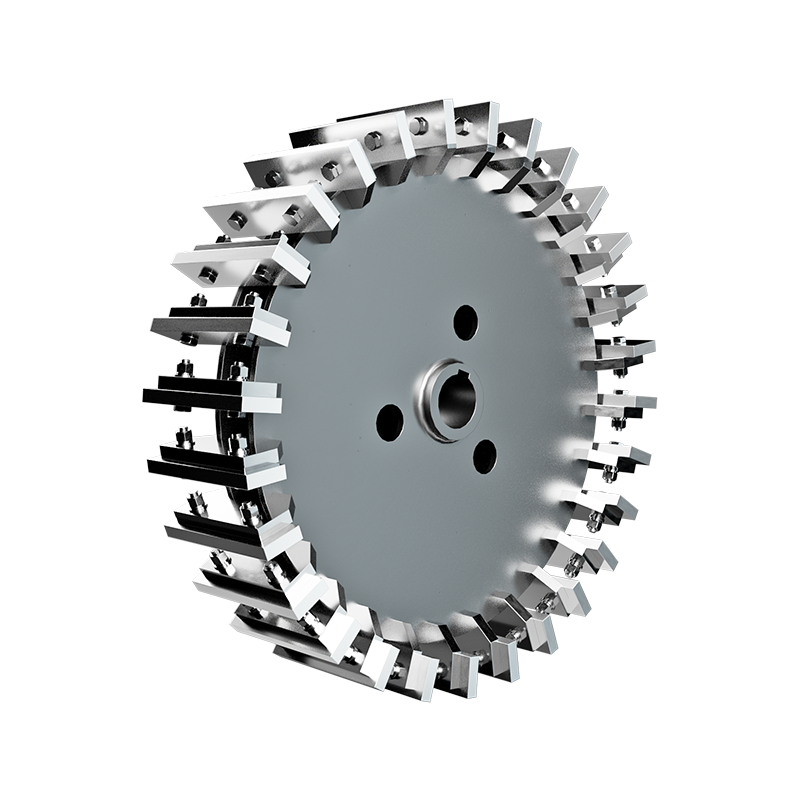
Slipestruktur og slitedeler
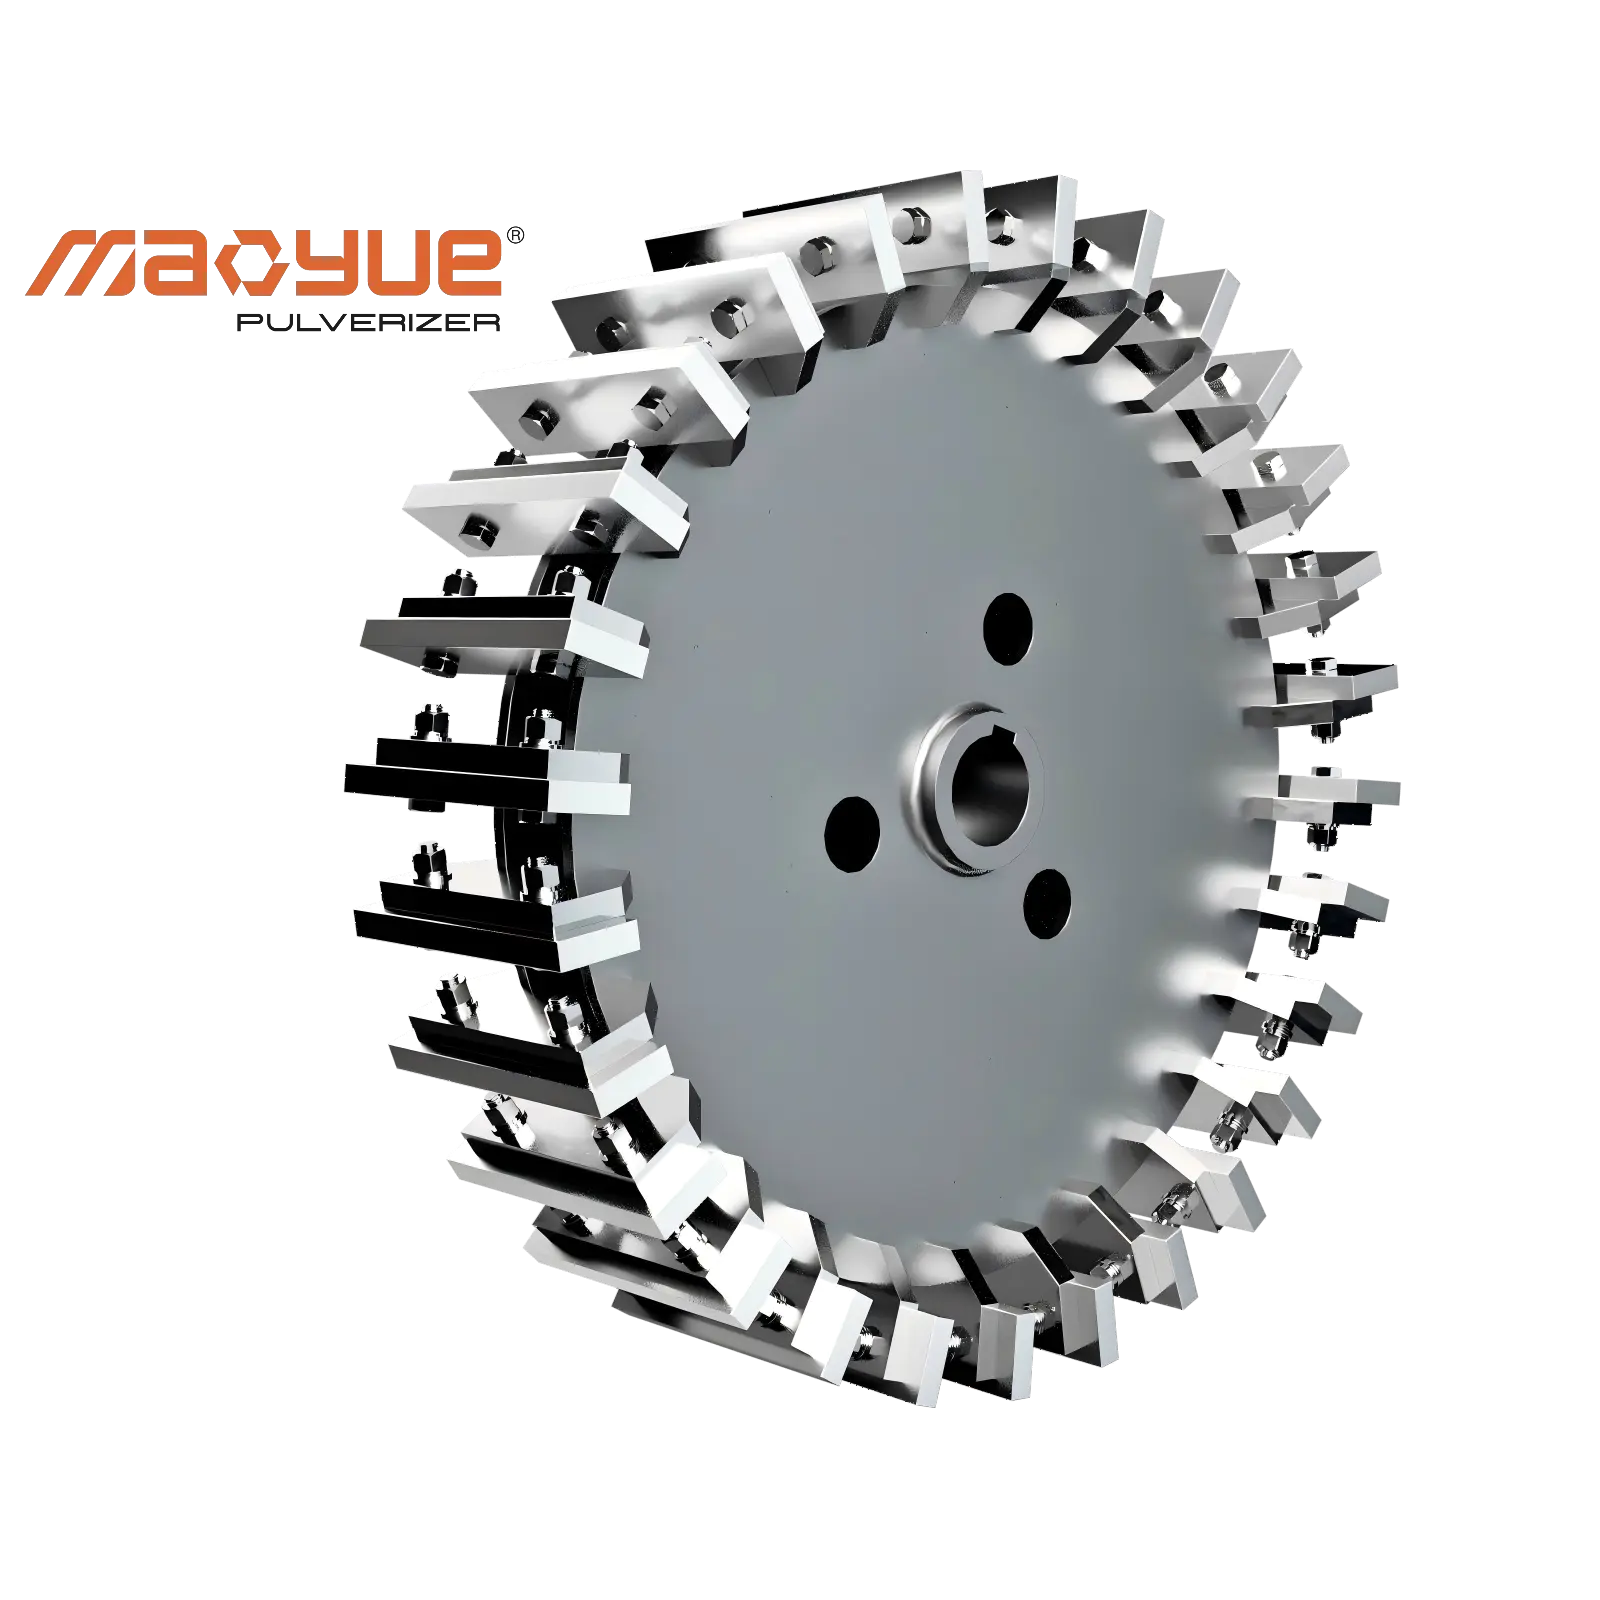
Slipestrukturen påvirker direkte størrelsesreduksjonsytelsen til skrap av stivt PVC-profil.
Slipetanngeometri, materialhardhet, maskineringsnøyaktighet, installasjonstilstand og slitasjetilstand kan alle påvirke pulverpartikkelstørrelsesfordeling og prosesseringsstabilitet.
Kjøpere bør be leverandører om å spesifisere materiale, dimensjoner, struktur og vedlikeholdskrav til slipekomponenter. De bør også bekrefte om reservedeler kan leveres i henhold til de originale spesifikasjonene.
Det er også viktig å forstå hvordan intervallene for utskifting av slitasjedeler vurderes, om reservedeler kan leveres konsekvent, og om vedlikehold krever utskifting av en hel enhet.
Den langsiktige verdien av en pulverisator avhenger ikke bare av dens første driftsytelse, men også av tilgjengeligheten og vedlikeholdsevnen til kritiske slitedeler.
Kjøling, screening og produksjonsytelse
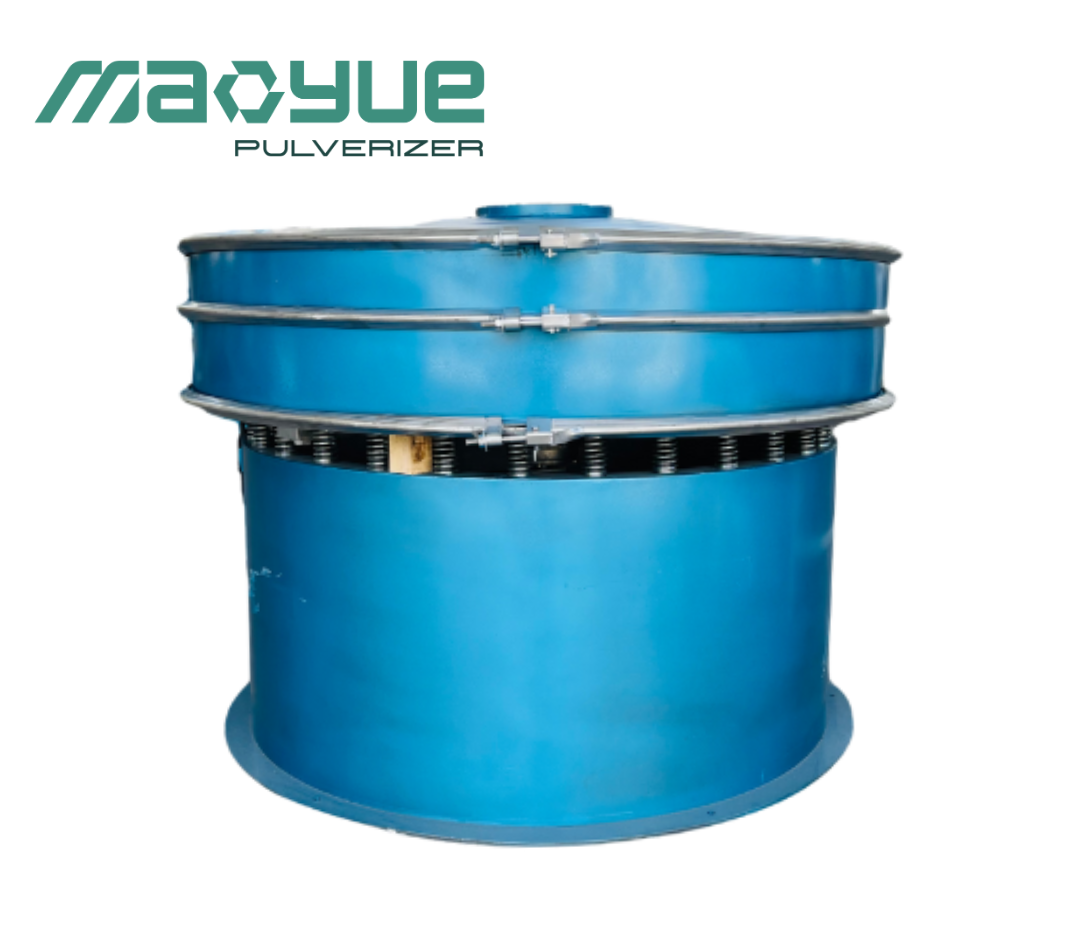
Kjølesystemet hjelper til med å kontrollere temperaturøkninger under maling, mens silutstyr klassifiserer pulver i henhold til ønsket partikkelstørrelse.
Imidlertid kan screening ikke fjerne alle inkompatible polymerer eller gjenopprette PVC som allerede har gjennomgått nedbrytning. Hvert behandlingstrinn tjener et annet formål.
Under utstyrsevaluering bør kjøpere be om kontinuerlige driftsdemonstrasjoner og registreringer av matehastighet, prosesseringstemperatur, partikkelstørrelsesfordeling, faktisk pulvergjenvinning og kvalifisert pulverproduksjon.
To produksjonsindikatorer fortjener spesiell oppmerksomhet:
-
Faktisk pulvergjenvinning: Mengden pulver fysisk hentet fra prosesssystemet innenfor en definert periode, evaluert i forhold til fôrmengden.
-
Kvalifisert pulverutgang: Mengden pulver produsert per time som oppfyller avtalte partikkelstørrelse og kvalitetskrav.
En høyere fôringshastighet betyr ikke nødvendigvis en høyere brukbar effekt. Noe oppsamlet pulver kan ikke oppfylle målspesifikasjonene, mens annet materiale kan forbli inne i systemet eller gå tapt under behandlingen.
For kjøpere gir kvalifisert pulverproduksjon en mer realistisk indikasjon på utstyrets produktivitet og investeringsverdi enn den nominelle fôringskapasiteten alene.
Materialprøver og ytelsesverifisering
En PVC-pulverisator bør testes med materialer som representerer kjøperens faktiske produksjonsforhold.
Rent internt produksjonsskrot og blandede resirkulerte vindusprofiler kan oppføre seg annerledes på grunn av variasjoner i forurensning, dimensjoner, formuleringer og tidligere prosesseringshistorikk.
Før testing bør målpartikkelstørrelsesfordelingen, nødvendig prosesseringskapasitet, temperaturovervåkingsmetode og prøvetakingsprosedyre være klart definert.
Etter testing skal resultatene sammenlignes med avtalte tekniske krav. For applikasjoner med strenge krav til overflatekvalitet, bør det resulterende pulveret også evalueres gjennom kundens nedstrøms ekstruderingsprosess.
Et vellykket pulveriseringsforsøk demonstrerer utstyrets pulverbehandlingsevne, men det garanterer ikke automatisk defektfrie ferdige profiler. Materialkompatibilitet og ekstruderingsforhold krever fortsatt ytterligere verifisering.
Hvordan hjelper Mao Yue med å forbedre resirkulert PVC-pulverkonsistens?
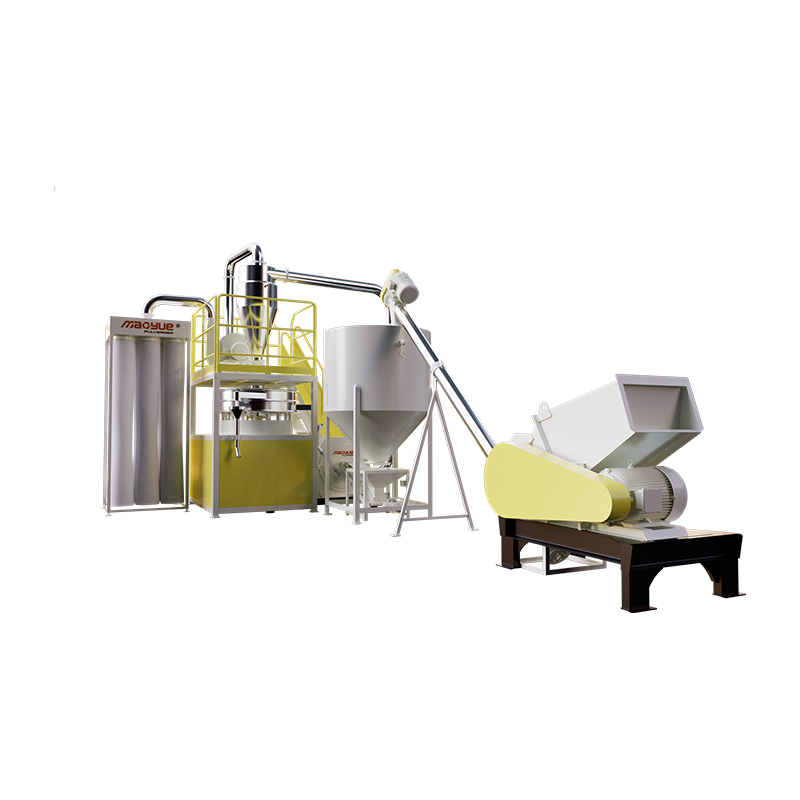
For vindusprofilprodusenter er ikke verdien av en PVC-pulverisator bare om den kan behandle produksjonsskrot til pulver. Enda viktigere, utstyret bør konsekvent produsere pulver som oppfyller de nødvendige spesifikasjonene samtidig som utstyrskonfigurasjon, driftsytelse og langsiktige vedlikeholdskostnader kan evalueres.
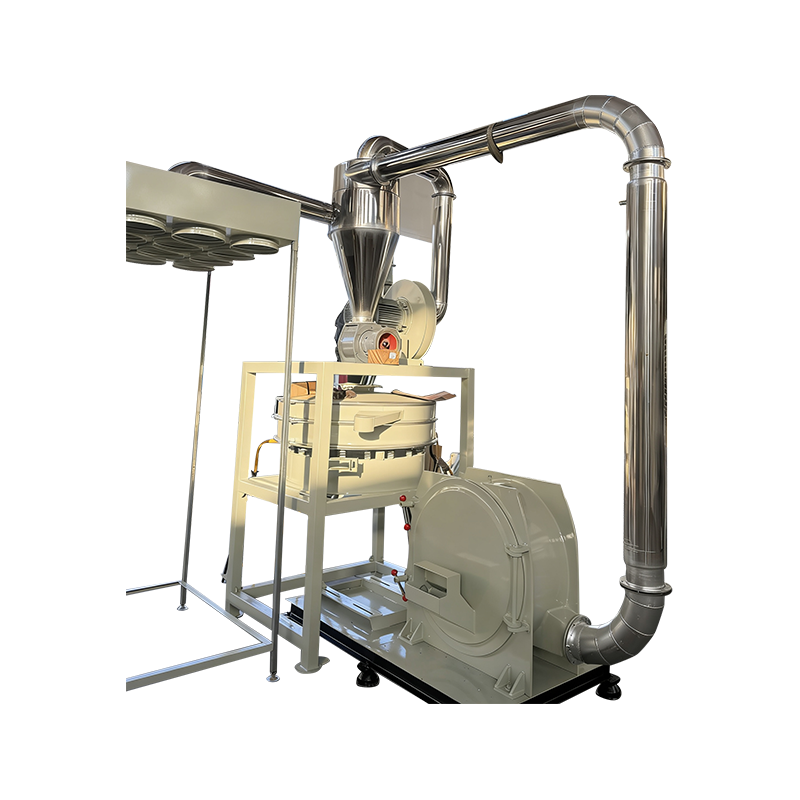
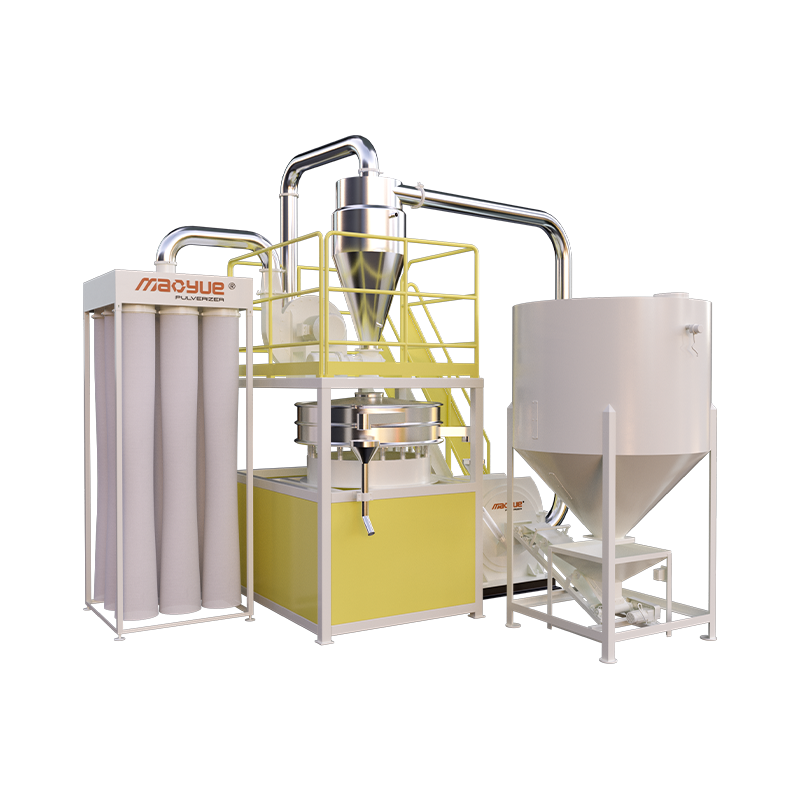
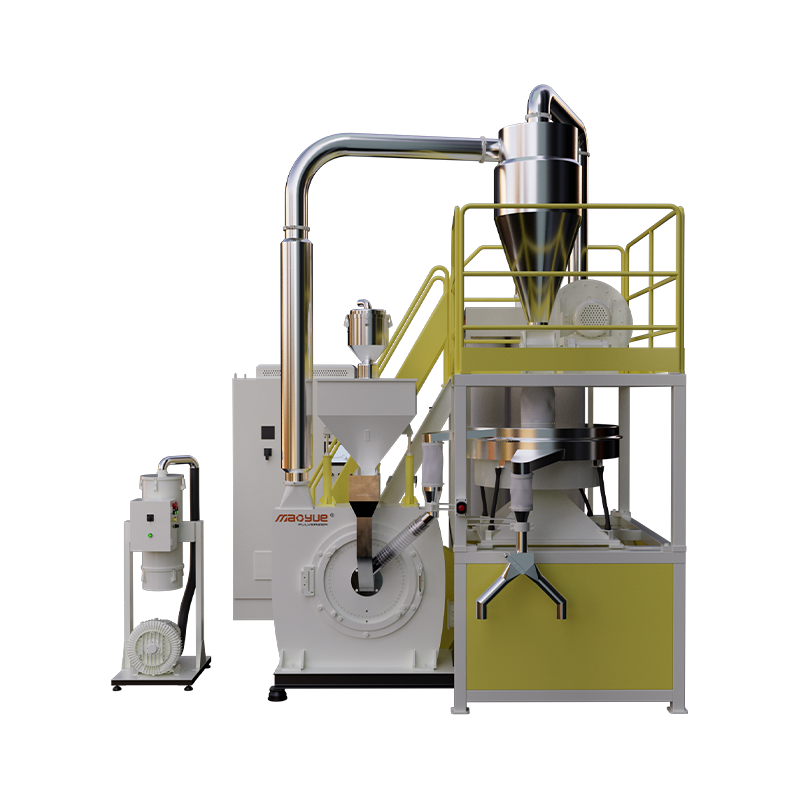
Mao Yue støtter utstyrsvalg og ytelsesverifisering gjennom tre nøkkelområder: intern produksjon av kritiske slipekomponenter, evaluering av utstyrskonfigurasjon og faktisk materialtesting.
Intern produksjon av PVC-slipekomponenter for å redusere vedlikeholdsusikkerhet
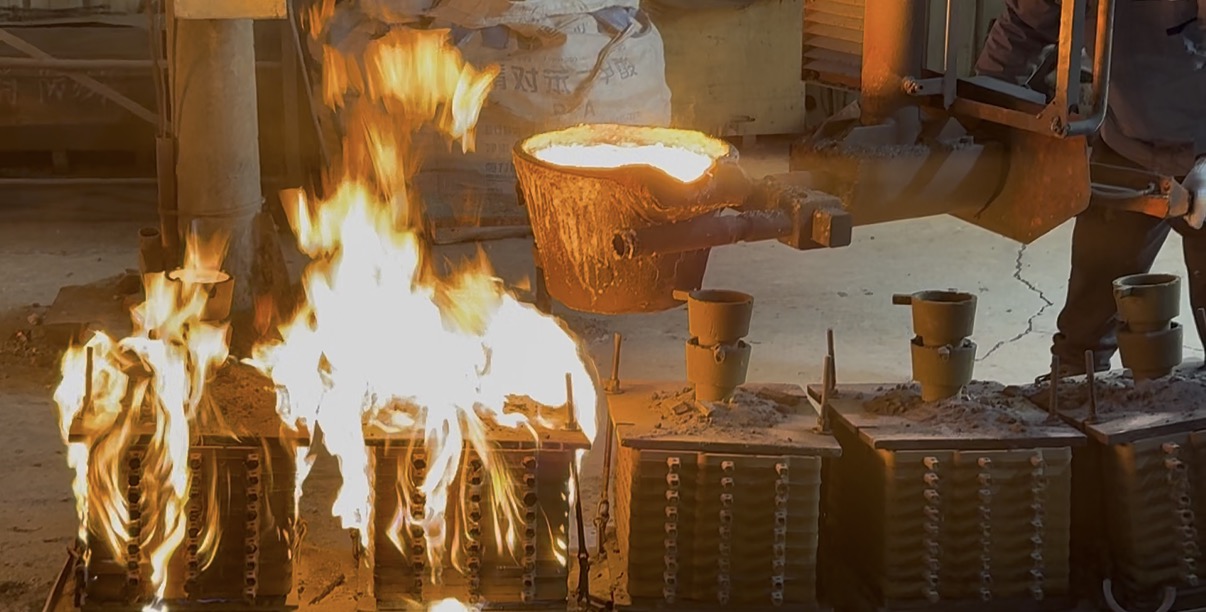
Mao Yue produserer kritiske PVC-slipekomponenter internt, inkludert rotorer, tannplater og kniver.
For produsenter som driver PVC-pulverisatorer på lang sikt, påvirker slipekomponenter ikke bare prosessytelsen, men også vedlikeholdsplanlegging og reservedelskostnader.
Mao Yues interne produksjonsevne lar kundene bekrefte materialet, dimensjonene, strukturen og leveringsomfanget til kritiske slipekomponenter før kjøp. Reservedeler og erstatningskrav kan også planlegges i henhold til faktiske driftsforhold.
Dette betyr at kjøpere ikke trenger å sammenligne tilbud på utstyr utelukkende basert på hovedmaskinprisen. De kan også evaluere forsyningsordningene for kritiske slitedeler og estimere fremtidige vedlikeholdsutgifter på forhånd.
For PVC-resirkuleringsselskaper som krever kontinuerlig produksjon, bidrar klart spesifiserte komponenter og pålitelige reservedelsarrangementer til å redusere usikkerheten i langsiktig vedlikehold.
Tilpasse slipestruktur og kjølekonfigurasjon til materialegenskaper
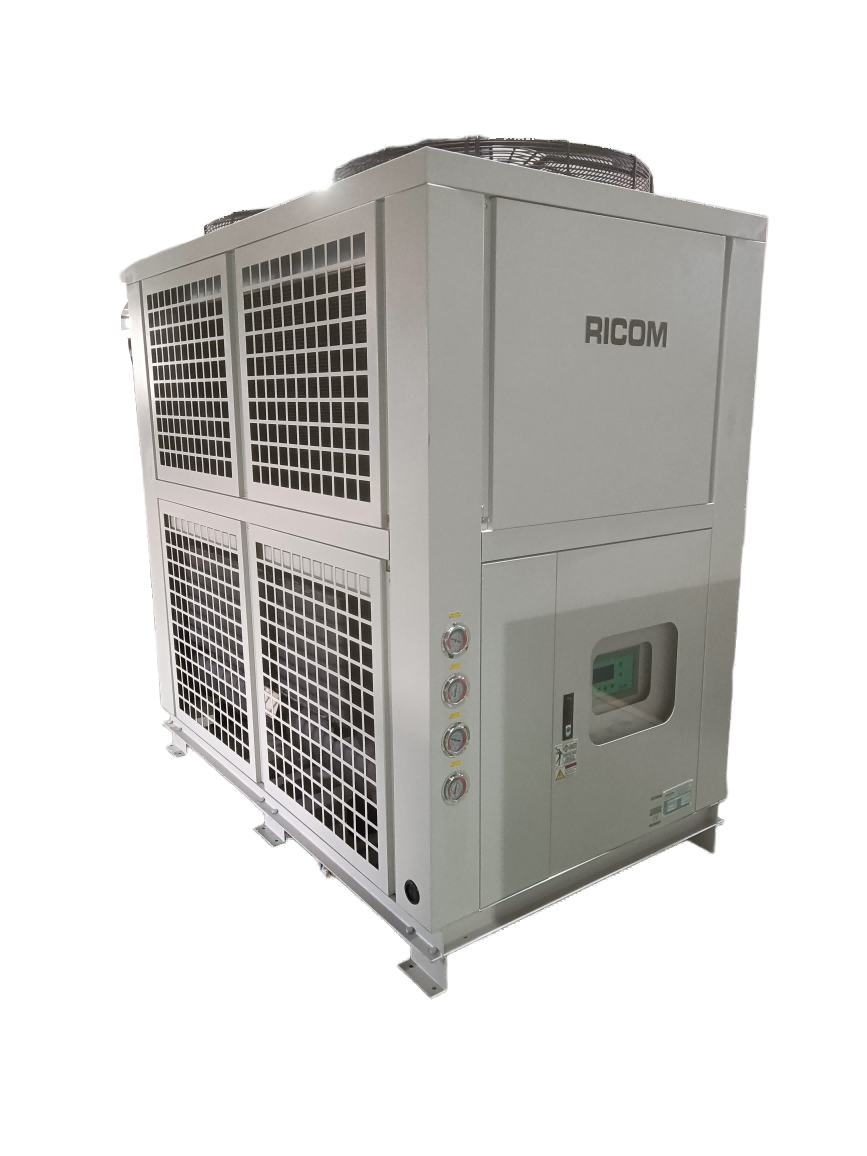
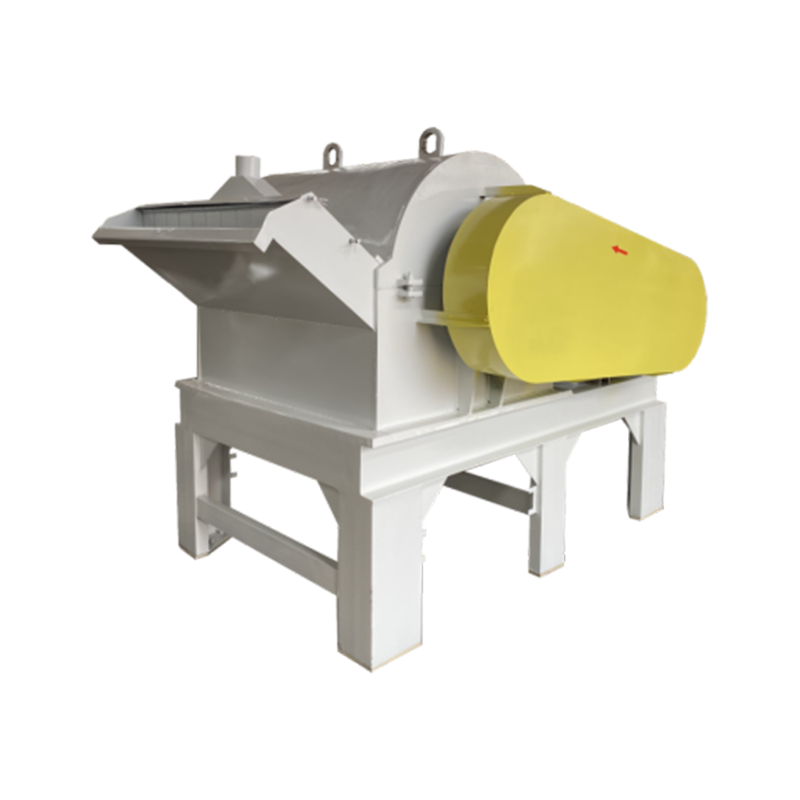
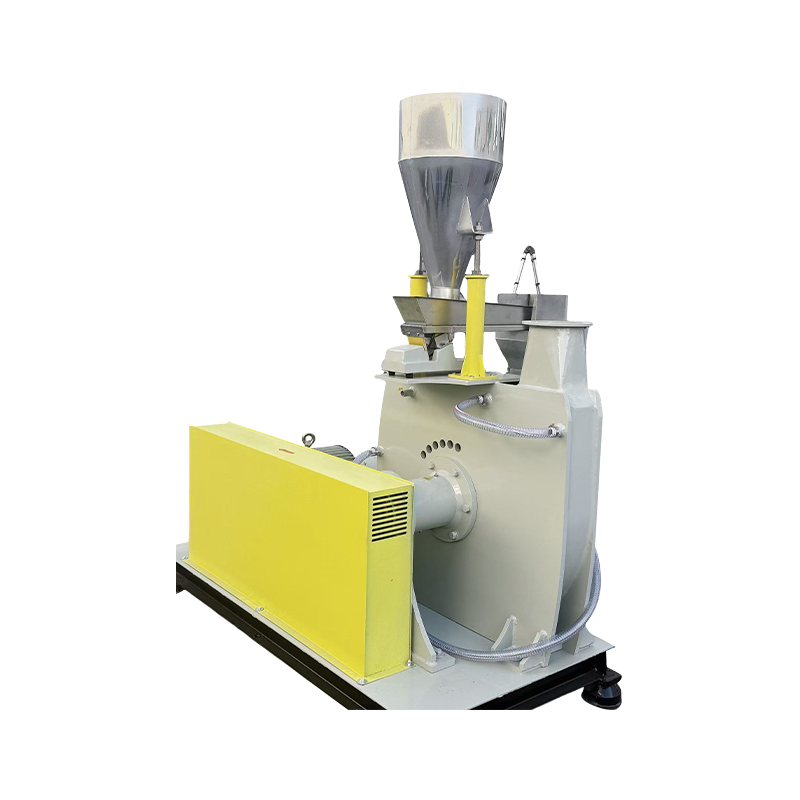
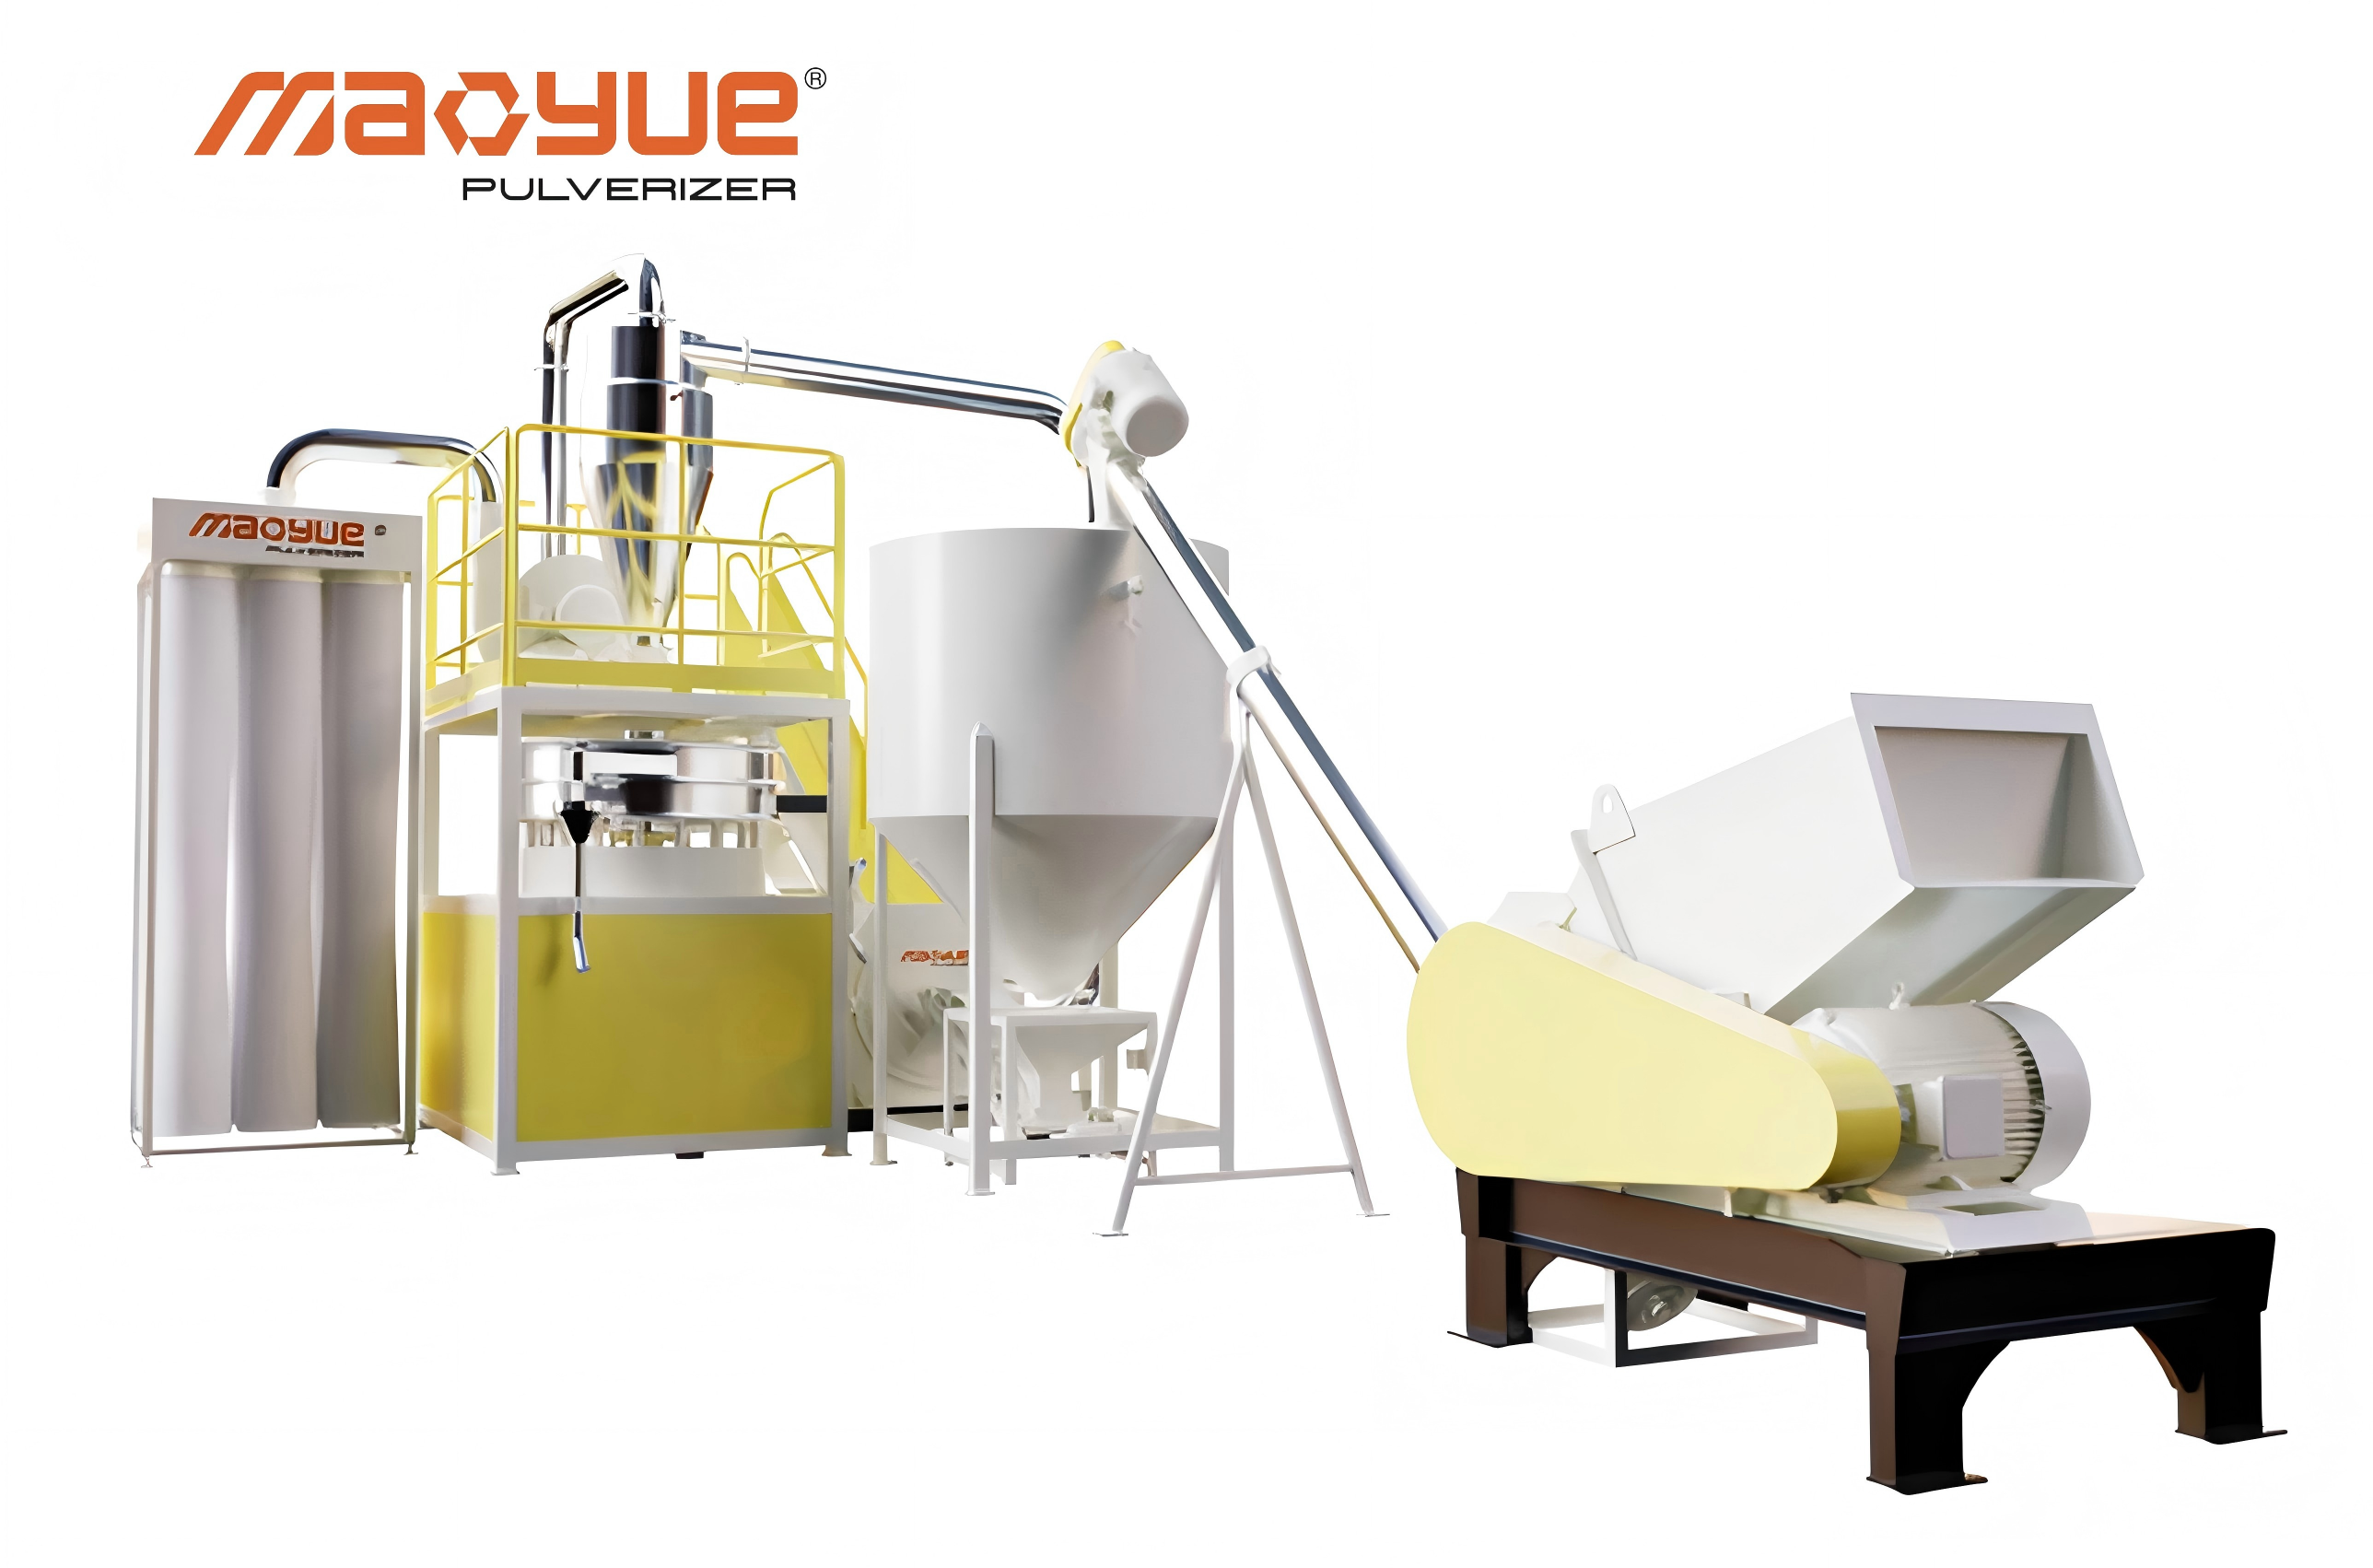
Mao Yue PVC-pulverisatorer bruker en rotor-og-stator-slipestruktur og er utstyrt med tilsvarende kjølesystemer i henhold til faktiske brukskrav.
Ulike PVC-materialer varierer i dimensjoner, formulering, fôringsforhold og målpartikkelstørrelse. Utstyrskonfigurasjon bør derfor ikke bestemmes utelukkende av motoreffekt eller nominell kapasitet.
Under utstyrsevaluering kan Mao Yue vurdere slipestrukturen, driftsforholdene og kjølekonfigurasjonen basert på kundens materialtilstand, målpartikkelstørrelse og nødvendig prosesseringskapasitet.
Under materialforsøk kan behandlingstemperatur og pulverpartikkelstørrelsesfordeling også registreres for å evaluere om den valgte konfigurasjonen oppfyller de forventede behandlingskravene.
Denne materialbaserte konfigurasjonsvurderingen hjelper kundene med å redusere kjøpsrisiko knyttet til valg av utstyr kun basert på tekniske spesifikasjoner.
Verifisering av utstyrs ytelse gjennom faktisk materialtesting
Det kundene virkelig trenger å bekrefte er ikke bare om en pulverisator kan fungere normalt, men om den kan behandle deres faktiske PVC-vindusprofilskrap til pulver som er egnet for deres resirkuleringsbehov.
Mao Yue kan gjennomføre pulveriseringsforsøk ved å bruke faktiske PVC-materialer levert av kunder og evaluere resultatene gjennom følgende stadier.
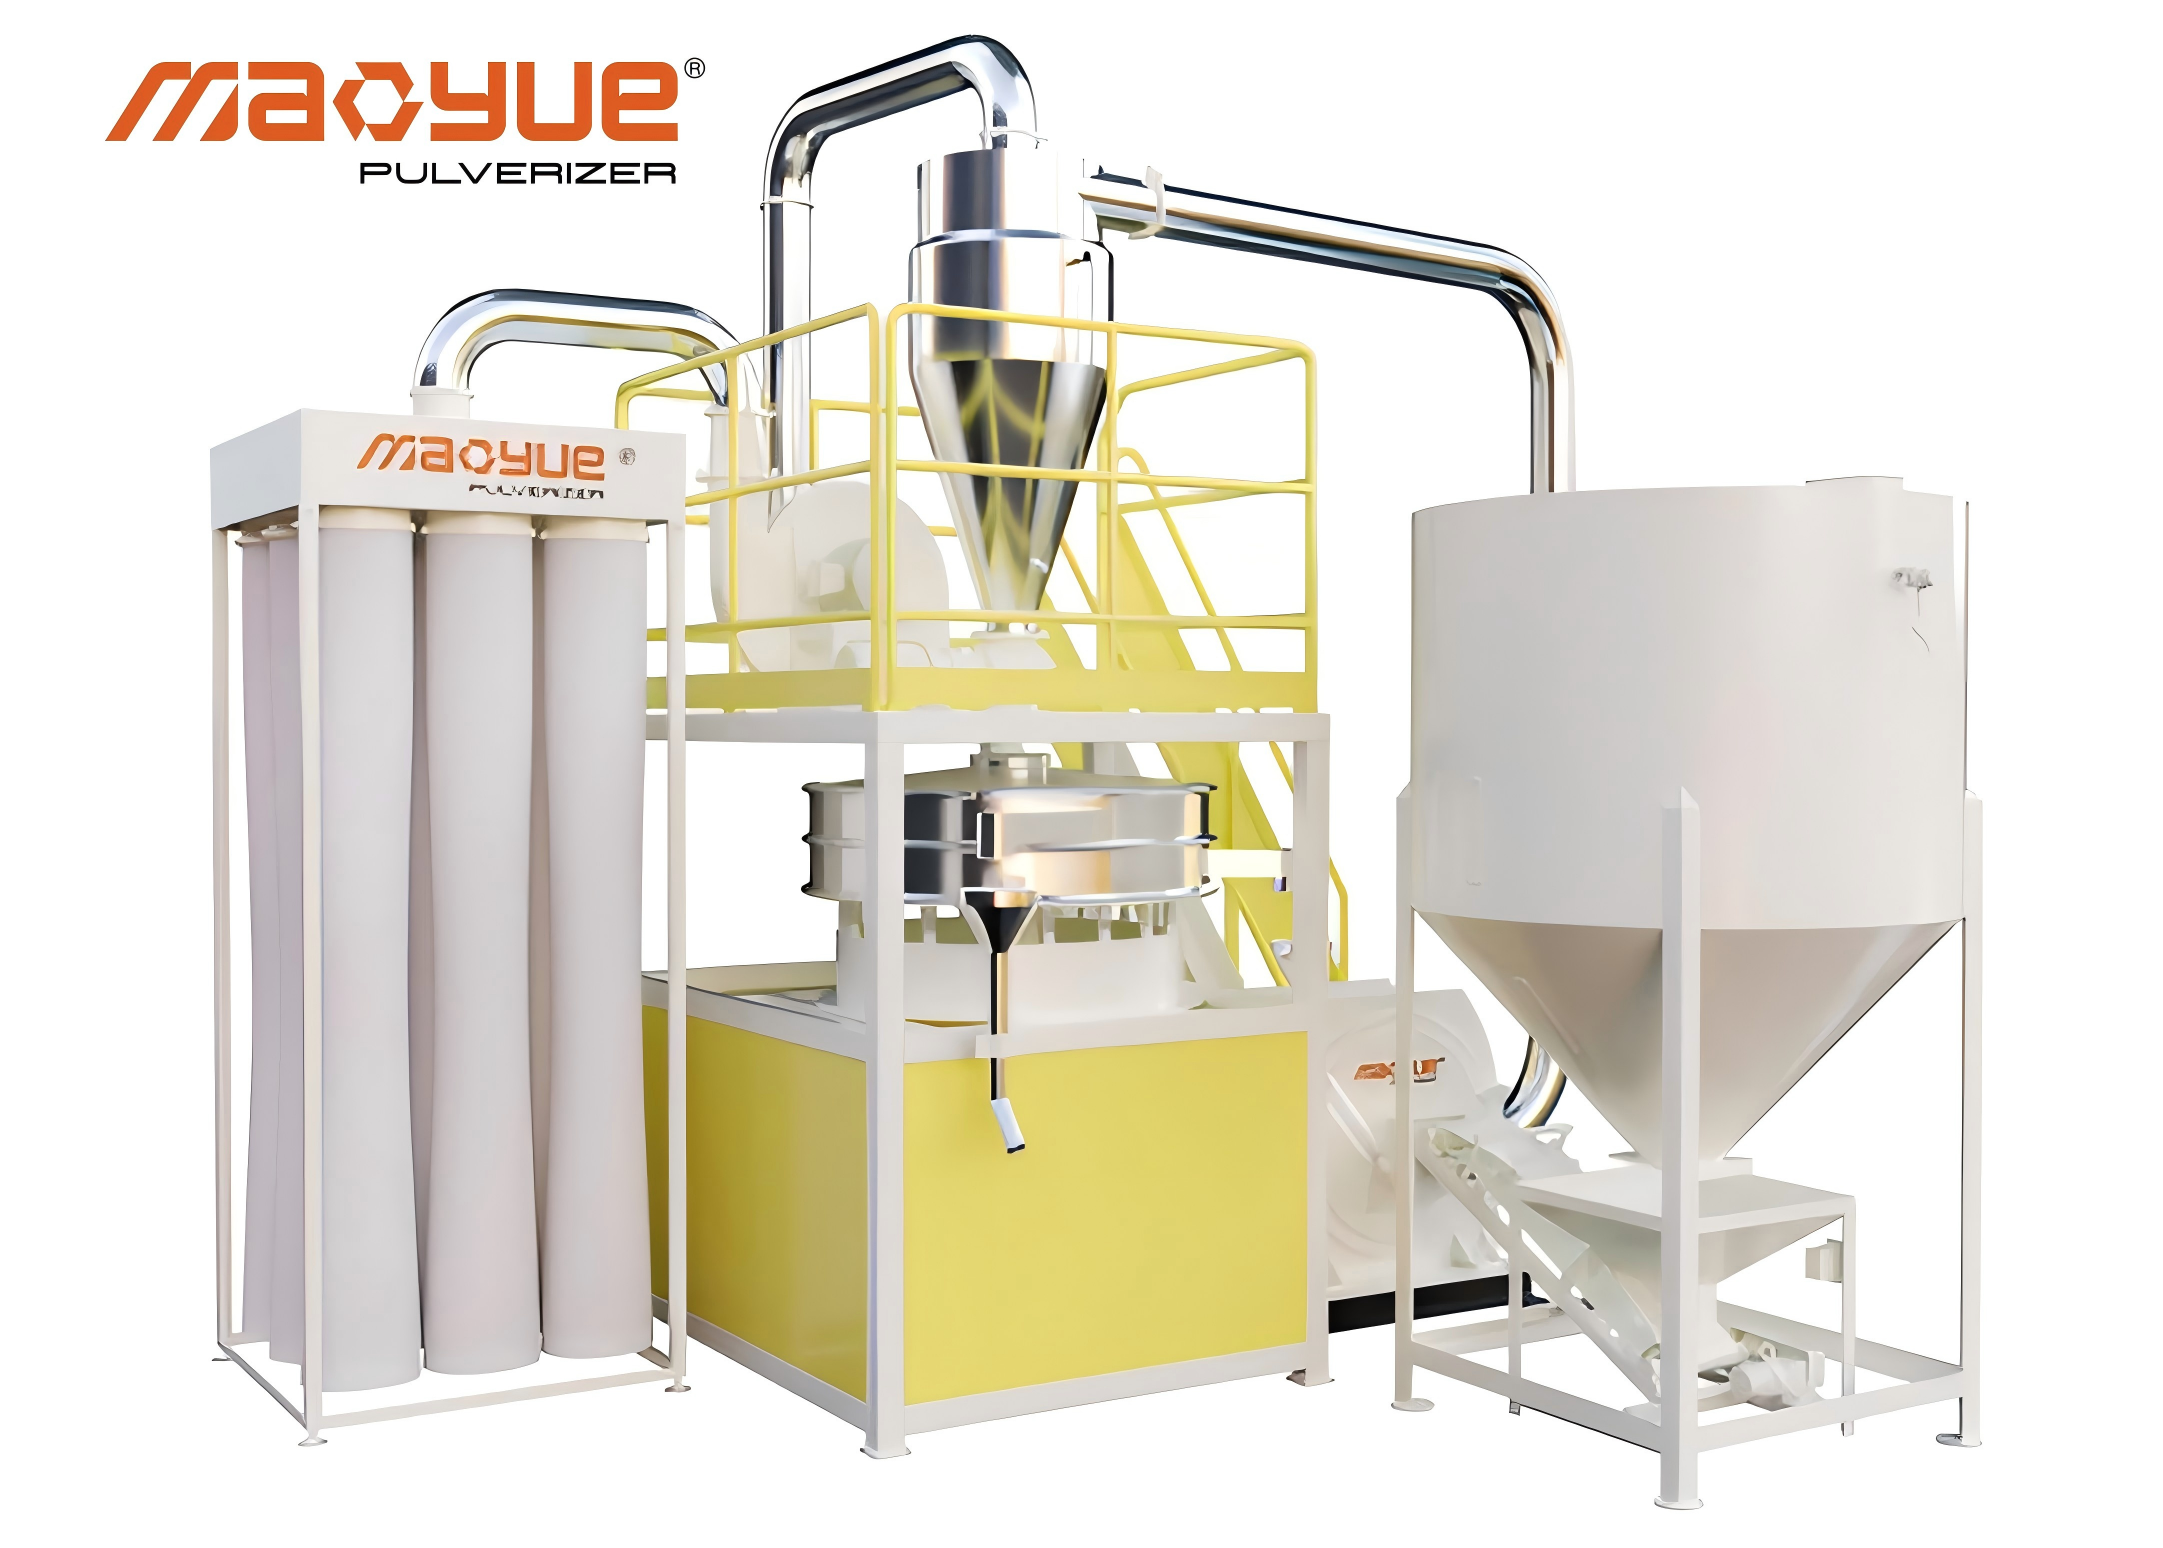
Før testing: Definer testbetingelsene
-
Kilde og grunnleggende sammensetning av PVC-materialet
-
Råvaredimensjoner og fôringstilstand
-
Mål pulverpartikkelstørrelsesfordeling
-
Forventet behandlingskapasitet
Under testing: Registrer utstyrsytelse
-
Faktisk fôringshastighet
-
Behandlingstemperatur
-
Slipe- og kjøleytelse
-
Kontinuerlig driftsytelse
Etter testing: Evaluer pulverbehandlingsresultater
-
Partikkelstørrelsesfordeling og grovpartikkelandel
-
Faktisk pulvergjenvinning
-
Kvalifisert pulverutgang
-
Pulverutseende og andre avtalte spesifikasjoner
Disse resultatene lar kundene sammenligne utstyrsytelsen med deres faktiske produksjonskrav og avgjøre om den valgte konfigurasjonen er egnet for deres resirkuleringsapplikasjon.
For vindusprofilprodusenter bør prøvepulveret også evalueres gjennom den tiltenkte nedstrøms ekstruderingsprosessen for ytterligere å verifisere materialkompatibilitet og ferdig profilkvalitet.
Det er viktig å presisere at en pulveriseringsforsøk verifiserer utstyrets pulverbehandlingsevne. Den kan ikke uavhengig garantere at de ferdige profilene vil være fri for overflatedefekter. Råvareformulering, ekstruderingsbetingelser og dysebetingelser må fortsatt vurderes separat.
Ofte stilte spørsmål om resirkulert PVC-pulver
Kan resirkulert PVC-pulver brukes i vindusprofiler?
Ja. Resirkulert PVC kan brukes i egnede produksjonsprosesser for vindusprofiler når materialsammensetning, forurensningsnivå, termisk stabilitet og andre nødvendige egenskaper oppfyller de relevante tekniske spesifikasjonene.
Noen produsenter bruker resirkulert PVC i profilens indre struktur mens de påfører egnede materialer på de eksponerte ytre overflatene.
Den spesifikke applikasjonen avhenger av produktdesign, prosessforhold og gjeldende kvalitetskrav.
Gir finere PVC-pulver jevnere vindusprofiloverflater?
Nei. Finere PVC-pulver gir ikke nødvendigvis jevnere vindusprofiloverflater.
Partikkelstørrelse er bare én faktor som påvirker blanding, fôring og fusjon. For mye finstoff kan øke pulverhåndteringsvansker, mens uegnede formuleringer eller ustabile ekstruderingsforhold fortsatt kan forårsake overflatedefekter.
De riktige pulverspesifikasjonene bør bestemmes gjennom faktiske behandlingsforsøk.
Kan en PVC Pulverizer eliminere svarte flekker?
En PVC-pulverisator kan ikke eliminere svarte flekker fra alle kilder.
Forbedret slipekontroll kan bidra til å redusere pulverkvalitetsvariasjoner knyttet til pulveriseringsprosessen. Men hvis svarte flekker stammer fra uforenlige forurensninger, tidligere nedbrutt materiale eller avleiringer inne i ekstruderen, er andre korrigerende tiltak nødvendig.
Kilden til de svarte flekkene bør identifiseres før man bestemmer seg for hvilket utstyr eller prosesstrinn som må justeres.
Hvordan bør resirkulert PVC-pulver testes før du kjøper en PVC Pulverizer?
Kjøpere bør definere de nødvendige pulverspesifikasjonene og gi representative prøver av deres faktiske materialer.
Pulveriseringsforsøk kan brukes til å evaluere partikkelstørrelsesfordeling, temperaturytelse, pulvergjenvinning og kvalifisert pulverproduksjon.
Det resulterende pulveret bør deretter testes under de tiltenkte ekstruderingsforholdene for å bekrefte om det oppfyller kravene til profilutseendet og produktytelsesspesifikasjonene.
Konklusjon: Forbedring av PVC-pulverkvalitet krever bedre prosesskontroll
Overflatedefekter i resirkulerte PVC-vindusprofiler kan skyldes forurensning, uegnet partikkelstørrelsesfordeling, termisk nedbrytning av materialet, formuleringsforskjeller eller ustabile ekstruderingsforhold.
Effektive løsninger bør begynne med å identifisere den faktiske kilden til problemet i stedet for automatisk å skylde på resirkulert pulver eller pulveriseringsmaskinen.
For produsenter som resirkulerer PVC-vindusprofiler, er riktig sortering, kontrollert pulverisering, temperaturstyring og materialtesting viktige skritt for å forbedre pulverkonsistensen.
Når du kjøper en PVC-pulverisator, bør kjøpere fokusere på målbare pulverspesifikasjoner, kvalifisert pulverproduksjon, kvalitet på slipekomponenter og langsiktige vedlikeholdskrav i stedet for å sammenligne kun nominell kapasitet eller minste finhet.
Kontakt Mao Yue for PVC-vindusprofilskrapsforsøk
Gjenvinner du PVC-vindusprofiler, men opplever inkonsekvent pulverkvalitet, overdreven grove partikler eller ustabil behandlingsytelse?
Mao Yue kan evaluere ditt faktiske PVC-materiale, målpartikkelstørrelsesfordeling og nødvendig prosesseringskapasitet for å hjelpe med å identifisere en passende pulveriseringskonfigurasjon.
Med egenproduserte PVC-rotorer, tannplater og slipekomponenter, sammen med faktiske materialtestingsmuligheter, hjelper Mao Yue kundene med å evaluere slipeytelse, pulverkonsistens, kvalifisert pulverproduksjon og fremtidige vedlikeholdskrav før de investerer i utstyr.
Vennligst gi Mao Yue følgende informasjon:
-
Bilder og materialdetaljer av din PVC-vindusprofilskrap
-
Mål pulverpartikkelstørrelse
-
Nødvendig behandlingskapasitet
-
Aktuelle produksjonsutfordringer