中文简体
Introduksjon: Stabil pulverpartikkelstørrelse starter med en stabil pulveriseringsprosess
For rotomstøpeproduksjon er PE-pulver ikke bare et spørsmål om å male materialet fint nok.
Partikkelstørrelsen og partikkelstørrelsesfordelingen til PE rotomstøpepulver kan påvirke mating, transport, pulverfordeling inne i formen, oppvarming, smelting og fusjon.
Når andelen av grove partikler og finstoff varierer mellom partier, kan pulverflytbarhet, tilførsel, muggfordeling og oppvarmings- og smelteatferd også påvirkes.
Så hvorfor er PE rotomstøpingspulverpartikkelstørrelsen inkonsekvent?
I tilfeller er det ikke forårsaket av en enkelt faktor.
Pulverisatorskivegap, skive- og bladslitasje, matestabilitet, råvareegenskaper, maletemperatur, sikting og driftsforhold kan alle påvirke den endelige pulverpartikkelstørrelsen.
Derfor, for PE-prosessorer og rotomstøpepulverprodusenter, er nøkkelspørsmålet ikke bare om en pulverisator kan produsere fint pulver, men om pulveriseringsprosessen kan forbli stabil og kontinuerlig produsere PE-pulver innenfor målpartikkelstørrelsesområdet.
Dette er grunnen til at utstyrsdesign, prosesskontroll og faktisk materialtesting er viktig.
Hva er PE Rotomolding Powder Partikkelstørrelse?
Partikkelstørrelse refererer til størrelsen på individuelle pulverpartikler produsert etter at PE-materiale er pulverisert.
Men i faktisk produksjon kan PE-pulverkvaliteten ikke evalueres basert på en enkelt partikkelstørrelsesverdi.
Partikkelstørrelsesfordeling må også vurderes. Den beskriver andelen partikler med forskjellige størrelser i pulveret.
For eksempel kan et parti med pulver ha en gjennomsnittlig partikkelstørrelse som oppfyller målet, mens den fortsatt inneholder for mange grove partikler eller for mye finstoff.
Derfor, bare si:
"Denne pulverisatoren kan produsere 40-mesh pulver."
beskriver ikke helt kvaliteten på pulveret.
For rotomstøpingsapplikasjoner bør flere faktorer vurderes sammen:
-
Målpartikkelstørrelse
-
Partikkelstørrelsesfordeling
-
Innhold av grove partikler
-
Innhold i bøter
-
Pulverflytbarhet
-
Pulvertemperatur
-
Fôringsstabilitet
-
Endelige søknadskrav
Derfor er stabil partikkelstørrelse ikke bare en pulveriseringsspesifikasjon. Det er en del av den generelle produksjonskvalitetskontrollen.

Hvorfor er PE Rotomolding Powder Partikkelstørrelse inkonsekvent?
Endringer i PE rotomstøpepulverpartikkelstørrelse under produksjon kan vanligvis relateres til flere faktorer.
Ustabil Pulverizer Disc Gap
Gapet mellom den roterende skiven og den faste skiven påvirker pulveriseringsprosessen direkte.
Hvis gapet er for stort, kan det hende at materialet ikke er tilstrekkelig pulverisert.
Hvis gapet er for lite, kan det øke pulveriseringsbelastningen og friksjonen, noe som resulterer i mer finstoff og høyere temperaturøkning.
Enda viktigere, hvis pulveriseringsgapet endres under drift, kan den endelige pulverpartikkelstørrelsen også endres.
Derfor bør en PE-pulverisator ha en pålitelig og justerbar skivespaltedesign.
For kontinuerlig produksjon er det ikke nok å sette gapet én gang. Pulveriseringsforholdene må forbli passende for råvare- og produksjonsmålet, med muligheten til å justere gapet når det er nødvendig.
Slitasje på skiver og blad
Kjernepulveriseringskomponentene i en plastpulverisator utsettes for kontinuerlig friksjon og mekaniske krefter under drift.
Etter hvert som driftstiden øker, slites arbeidsflatene til skivene og bladene gradvis, og deres opprinnelige geometri kan endres.
Dette kan påvirke:
-
Pulveriseringseffektivitet
-
Materiell oppholdstid
-
Pulverpartikkelstørrelse
-
Partikkelform
-
Energiforbruk
-
Temperaturøkning
En ny maskin kan produsere målpulveret konsekvent, mens pulverytelsen kan endres etter langvarig drift.
Derfor bør skiveslitasje og bladslitasje vurderes sammen med partikkelstørrelsesstabilitet.
Nøkkelspørsmålet er ikke bare:
"Hva er bladets hardhet?"
Et viktigere spørsmål er:
"Kan utstyret opprettholde stabile pulveriseringsforhold og målpulverspesifikasjonen etter kontinuerlig produksjon?"
Dette er grunnen til at bladmateriale, varmebehandling, maskineringsnøyaktighet, dynamisk balansering og vedlikehold betyr noe.
Ustabil fôring forårsaker fluktuasjoner i Pulveriserende belastning
Selv når selve pulverisatoren er riktig justert, kan ustabil fôring fortsatt forårsake fluktuasjoner i det endelige pulveret.
Hvis for mye materiale plutselig kommer inn i malekammeret, kan pulveriseringsbelastningen øke raskt.
Hvis matehastigheten plutselig synker, vil utstyret fungere under en annen belastningstilstand.
Disse endringene kan påvirke:
-
Pulveriseringseffektivitet
-
Materiell oppholdstid
-
Temperatur
-
Partikkelstørrelsesfordeling
-
Faktisk utgang
Derfor er stabil fôring også en del av partikkelstørrelseskontrollen for produksjon av PE rotomstøpingspulver.
Et stabilt matesystem bidrar til å opprettholde en mer kontinuerlig og kontrollerbar materialstrøm inn i pulveriseringskammeret.
Ulike PE-råmaterialer har forskjellige egenskaper
Ulike PE-råvarer oppfører seg ikke nødvendigvis på samme måte under pulverisering.
PE-materialer kan variere i:
-
Hardhet
-
Smelteegenskaper
-
Opprinnelig partikkelstørrelse
-
Fuktighet eller forurensninger
-
Additivt innhold
-
Materialtemperatur
-
Bulk tetthet
PE-pellets, resirkulert PE, filmkantklipp og produksjonsavfall kan også kreve forskjellige pulveriseringsforhold.
Bruk av nøyaktig samme utstyrsinnstillinger for alle PE-materialer gir derfor ikke nødvendigvis de samme pulverresultatene.
En mer pålitelig tilnærming er å teste det faktiske materialet og deretter bestemme de riktige pulveriseringsparametrene.
For høy slipetemperatur kan påvirke pulverets tilstand
PE genererer varme gjennom friksjon under høyhastighets mekanisk pulverisering.
Hvis temperaturen blir for høy, kan PE mykne, noe som gjør det vanskelig for materialet å opprettholde ønsket slipeatferd.
Avhengig av materialet og driftsforholdene, kan for høy temperatur forårsake:
-
Pulver agglomerering
-
Snoring eller materialadhesjon
-
Redusert flytbarhet
-
Inkonsekvent partikkelstørrelse
-
Redusert skjermingseffektivitet
Derfor bør temperaturkontroll vurderes sammen med partikkelstørrelseskontroll.
Avkjøling er ikke en løsning på alle partikkelstørrelsesproblemer, men det kan være en viktig del av å opprettholde en stabil PE-pulveriseringsprosess.
Screening påvirker endelig partikkelstørrelsesfordeling
Pulverisering alene gir ikke automatisk en stabil endelig partikkelstørrelsesfordeling.
Silingstrinnet bestemmer hvilke partikler som kommer inn i det endelige pulverproduktet.
Hvis silingsforholdene endres, kan også andelen grove partikler og finstoff i det endelige pulveret endres.
Derfor bør et komplett PE-pulverproduksjonssystem vurdere:
Fôring → Pulverisering → Kjøling → Siling → Pulversamling
heller enn å kun fokusere på selve pulverisatoren.
Feilsøkingsveiledning for PE-pulverpartikkelstørrelse
Når partikkelstørrelsen endres under produksjonen, er det ene trinnet å identifisere hvilken del av prosessen som forårsaker variasjonen.
Denne feilsøkingsmetoden kan bidra til å identifisere om variasjonen kommer fra pulveriserings-, fôrings-, avkjølings- eller silingsstadiet.
Hvordan forbedre PE Rotomolding Powder Partikkelstørrelse stabilitet
Når de potensielle årsakene er identifisert, blir metodene for å kontrollere partikkelstørrelsen klarere.
Kontroller Pulverizer Disc Gap

Et stabilt og justerbart skivegap kan justeres i henhold til PE-råmaterialet, fôrpartikkelstørrelsen, målpulverstørrelsen og nødvendig utgang. Ikke bare forfølge et mindre gap; målet bør være å konsekvent oppnå målpartikkelstørrelsen.
Bruk slitasjebestandige pulveriseringskomponenter

Inspiser skivene og knivene regelmessig for slitasje, og vedlikehold eller skift dem ut når det er nødvendig.
Oppretthold stabil materialfôring

Avhengig av råmaterialet og produksjonskravene, kan automatiske, vibrerende, vertikale, vakuum- eller jernfjernende matesystemer brukes for å opprettholde en stabil materialstrøm inn i pulveriseringskammeret.
Kontroller Pulveriseringstemperatur

Velg luftkjøling, vannkjøling eller luftvannkjøling i henhold til materialet og nødvendig effekt, og overvåk driftstemperaturen.
Kontroller endelig pulver gjennom screening

Det endelige pulveret bør vurderes etter screening i stedet for kun basert på pulveret som kommer direkte ut av pulveriseringskammeret.
Screening kan hjelpe å skille:
-
Grove partikler
-
Partikler i målstørrelse
-
For høye bøter
Dette hjelper ytterligere å kontrollere partikkelstørrelsesfordelingen til det endelige pulveret.
Den passende skjermspesifikasjonen bør bestemmes i henhold til målpulverstørrelsen og den endelige påføringen.
Er 40 mesh nok til å definere PE-pulverkvalitet?
"Kan maskinen din produsere 40-mesh pulver?"
Dette er et vanlig spørsmål når kunder skal velge en PE-pulverisator.
Spørsmålet er viktig, men 40 mesh alene definerer ikke pulverkvaliteten fullt ut.
To pulvere kan begge beskrives som 40 mesh, mens deres faktiske partikkelstørrelsesfordelinger kan være forskjellige.
For eksempel kan ett pulver inneholde en høyere andel grove partikler, mens et annet kan inneholde mer finstoff.
Derfor bør PE-pulver evalueres basert på flere parametere:
Denne tilnærmingen gir en mer praktisk vurdering av PE-pulver enn bare å sammenligne en enkelt maskespesifikasjon.
Trenger du 40-mesh PE rotomstøpepulver?
Ikke velg en pulverizer basert på maskestørrelse alene. Send oss ditt PE-materiale og målpartikkelstørrelse for testing.
Hvordan adresserer Mao Yue inkonsekvens i PE rotomstøpingspulverpartikkelstørrelse?
Intern produksjon av kjernepulveriseringskomponenter

Mao Yue produserer sine egne pulveriseringsskiver og -blader, med kontroll over formutvikling, maskinering, kantbehandling og inspeksjon. Dette bidrar til å opprettholde maskineringsnøyaktigheten og arbeidsgeometrien til kjernepulveriseringskomponentene.
Presisjonsbearbeiding og dynamisk balansering
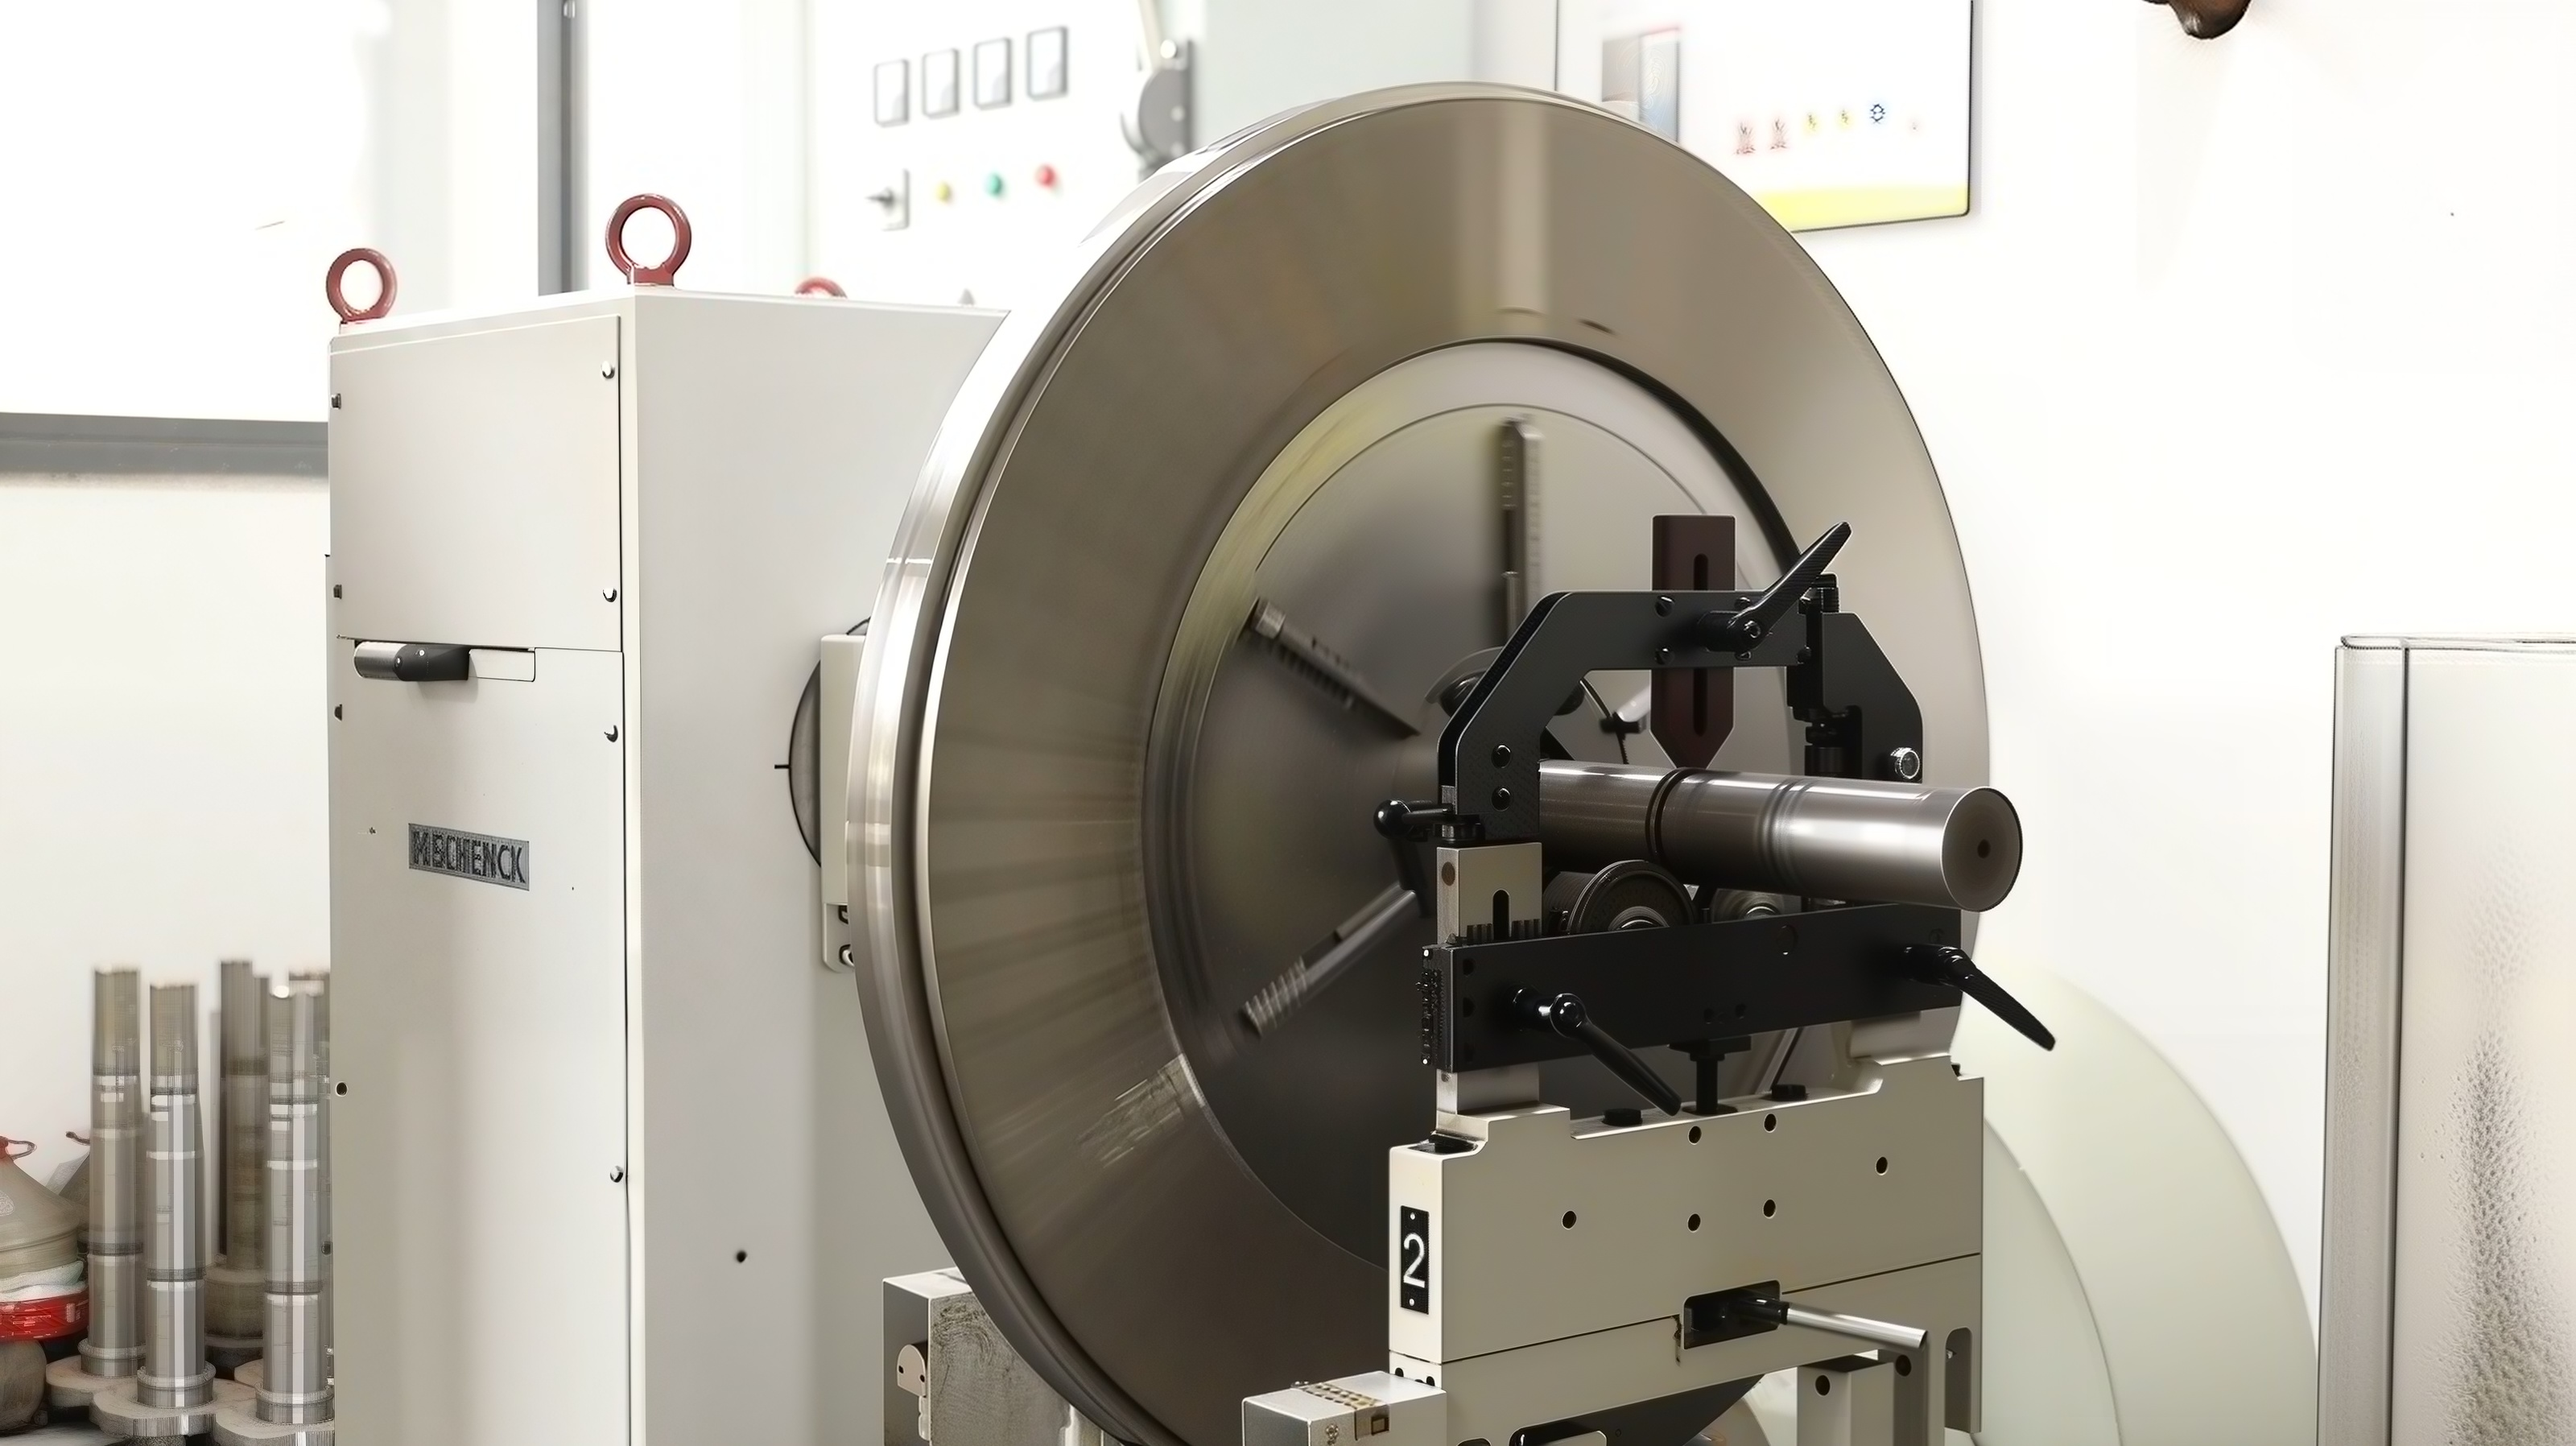
Pulverisatorskiver må opprettholde stabil geometri og balanse under høyhastighetsdrift. Mao Yue bruker presisjonsmaskinering og dynamisk balansering for å redusere driftsvariasjon og bidra til å opprettholde stabile pulveriseringsforhold.
Kontroller hele prosessen, ikke bare én parameter
Mao Yue velger ikke utstyr kun basert på skivediameter, motorkraft eller målmaskestørrelse. I stedet blir hele pulveriseringsprosessen evaluert basert på mating, skivespalte, komponenttilstand, temperatur, sikting og faktisk materialtesting.
Mao Yue PE Pulverizer: Kontrollerer pulverstabilitet i hele systemet
Mao Yue fokuserer ikke på en enkelt pulveriseringsparameter, men på hele PE-pulveriseringsprosessen.
Avhengig av prosjektkrav, kan systemet integrere:
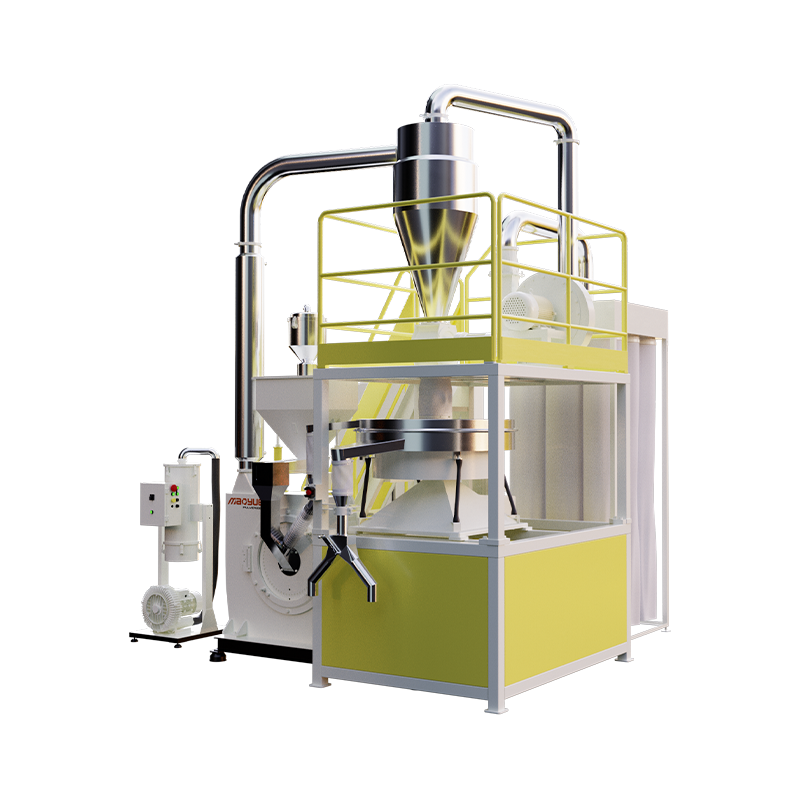
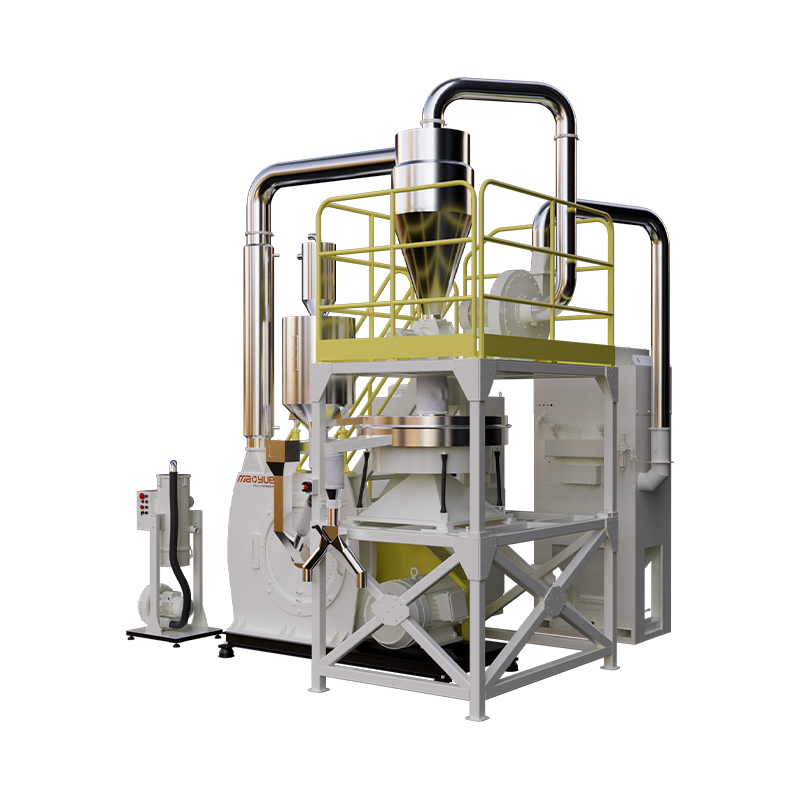
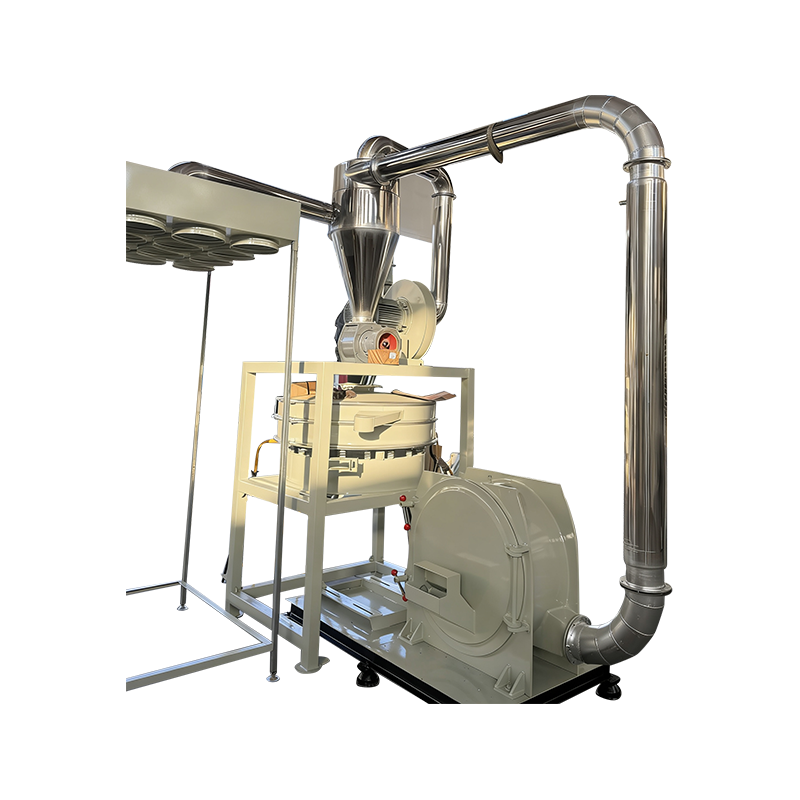
Fôring → Fjerning av jern → Pulverisering → Luft-/vannkjøling → Siling → Syklonseparering → Støvoppsamling → Pulveroppsamling

Hvorfor teste faktisk PE-materiale før du velger en Pulverizer?
Ulike PE-råmaterialer kan oppføre seg forskjellig under pulveriseringsprosessen. Som et resultat kan den samme utstyrskonfigurasjonen gi forskjellige resultater med forskjellige materialer.
Testing av det faktiske materialet før endelig utstyrsvalg gir en mer direkte måte å evaluere pulveriseringsytelsen og driftsforholdene.
Mao Yue kan teste og evaluere PE-materialet ditt basert på følgende informasjon:
-
PE-materiale og fôrpartikkelstørrelse
-
Mål pulvermaske- eller partikkelstørrelse
-
Nødvendig utgang
-
Arbeidstid per dag
-
Endelig rotomstøpingsapplikasjon
-
Aktuelle pulverrelaterte problemer
Testingen fokuserer på:
-
Pulverfinhet og partikkelstørrelsesfordeling
-
Produksjonskapasitet
-
Temperaturøkning
-
Fôringsytelse
-
Pulveroppsamlingsytelse
Basert på testresultatene kan en mer passende pulveriseringskonfigurasjon, kjølemetode og driftsforhold bestemmes.
For resirkulert PE og materialer med betydelige variasjoner i egenskaper, kan faktisk materialtesting være spesielt nyttig.
Ofte stilte spørsmål
Er finere PE rotomstøpingspulver alltid bedre?
Nei. Riktig pulverpartikkelstørrelse avhenger av råmaterialet, prosessforhold, mugg og endelig påføring. Det som betyr noe er å oppnå en stabil partikkelstørrelsesfordeling som oppfyller applikasjonskravene, i stedet for bare å produsere finere pulver.
Kan bladslitasje påvirke PE-pulverpartikkelstørrelsen?
Ja. Slitasje på bladene og skivene kan endre arbeidsgeometrien deres, noe som gradvis kan påvirke pulveriseringseffektiviteten og den endelige pulverpartikkelstørrelsen.
Hvordan kan jeg kontrollere temperaturen under PE-pulverisering?
Kjølekapasiteten bør tilpasses råvaren og nødvendig effekt. Avhengig av de faktiske produksjonsforholdene kan luftkjøling, vannkjøling eller luftvannkjøling brukes.
Hvordan velger jeg riktig PE Pulverizer?
Start med det faktiske råmaterialet, målpartikkelstørrelsen, nødvendig utgang, arbeidstimer og endelig påføring. Testing av det faktiske materialet før endelig utstyrsvalg kan gi et mer pålitelig grunnlag for å velge riktig pulverisator.
Kan Mao Yue teste PE-materialet mitt?
Ja. Du kan gi en prøve av PE-materiale, målpulverpartikkelstørrelse, nødvendig utgang, arbeidstimer per dag og endelig påføring. Mao Yue kan teste det faktiske materialet for å evaluere pulveriseringsytelsen og diskutere en passende utstyrskonfigurasjon.
Hva forårsaker flere grove partikler i PE rotomstøpingspulver?
Vanlige årsaker inkluderer overdreven skivespalte, skiveslitasje, endringer i fôringsforhold og endringer i sikteforhold. Årsaken bør identifiseres ved å vurdere produksjonstid, endringer i pulverkvalitet og utstyrets driftsforhold.
Er partikkelstørrelsen på PE rotomstøpingspulver stabil?
Hvis PE-rotomstøpingspulveret ditt viser batch-til-batch-variasjon, overdreven grove partikler, for mye finstoff, ustabil mating eller utgangssvingninger, kan det hende at problemet ikke er selve pulveret.
Det viktigere spørsmålet er:
Hvor oppstår partikkelstørrelsesvariasjonen i pulveriseringsprosessen?
Vi kan vurdere:
-
Målmaskestørrelse
-
Råvareegenskaper
-
Nødvendig utgang
-
Kjølemetode
-
Pulverizer-konfigurasjon
-
Faktisk materialtesting
Mao Yue kan teste det faktiske PE-materialet ditt, evaluere pulveriseringsprosessen og diskutere en passende PE-pulveriseringskonfigurasjon basert på testresultatene.
Leter du etter en PE-pulverisator som kan produsere stabilt rotomstøpepulver? Test det faktiske materialet ditt før endelig utstyrsvalg.