中文简体
Selv når en pulverisator ser ut til å fungere normalt, kan farget masterbatchpulver fortsatt vise inkonsekvente partikkelstørrelser. Noen partikler kan være for grove, andre for fine, eller partikkelstørrelsesfordelingen kan endres under kontinuerlig produksjon.
Disse variasjonene kan påvirke pulverhåndtering, nedstrømsbehandling og produksjonsstabilitet. Vanlige årsaker inkluderer råvarevariasjoner, slitasje på slipeskivene, innstillinger for skivespalte, temperaturendringer, ustabil fôring og siktingsproblemer. For å velge et effektivt forbedringstiltak er det ene trinnet å identifisere hvor partikkelstørrelsesvariasjonen oppstår.
Seks hovedårsaker til inkonsekvent fargemasterbatch-pulverpartikkelstørrelse
Variasjoner i råvareegenskaper
Polymerbæreren, pigmenter, fyllstoffer og tilsetningsstoffer i fargemasterbatch kan påvirke materialets hardhet, seighet, termiske egenskaper og slipeatferd. Derfor, selv når pulverisatorens driftsparametre forblir uendret, kan forskjeller i formulering, materialsats eller matestørrelse forårsake variasjoner i pulverpartikkelstørrelsesfordeling.
Hvordan sjekke og verifisere
-
Sammenlign råvareinformasjon, formuleringsregistreringer og fôrstørrelser på tvers av forskjellige partier.
-
Der utstyrsforholdene tillater det, test materialer fra forskjellige partier mens andre driftsforhold holdes så konsistente som mulig.
-
Bruk de samme prøvetakings- og partikkelstørrelsestestmetodene for å sammenligne resultatene fra hver batch.
Dersom partikkelstørrelsesendringer sammenfaller med endringer i råvarepartier og forskjellene forblir under sammenlignbare utstyrsforhold, kan råvareegenskaper være en medvirkende faktor. Hvis både råvarene og driftsparametrene endres samtidig, er ytterligere testing nødvendig for å skille deres individuelle effekter.
Slipeskiveslitasje endrer slipeytelse
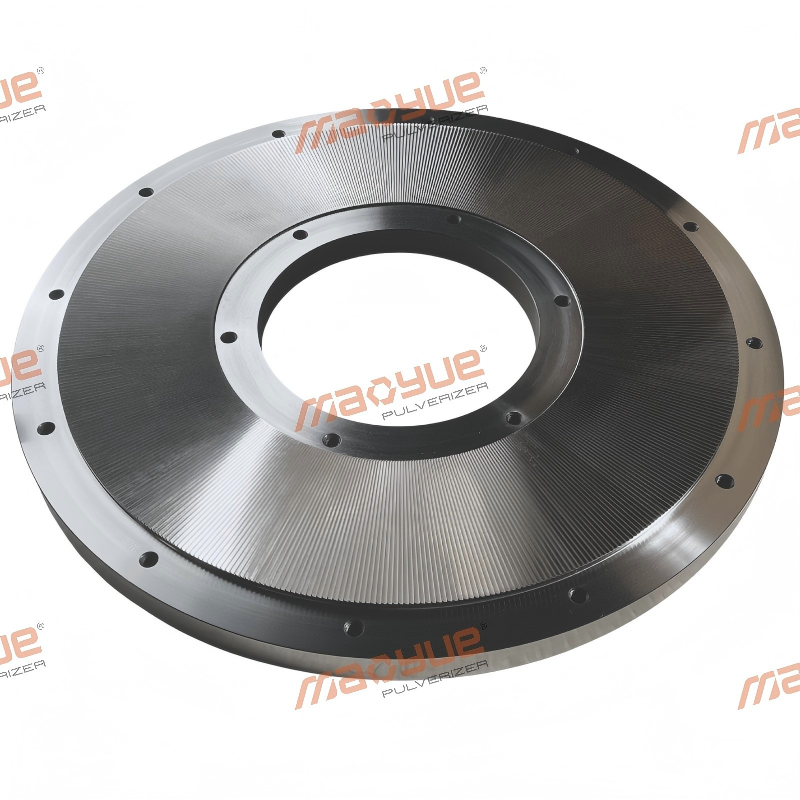
Geometrien til slipeskivens arbeidsflate påvirker slipeprosessen. Ettersom platen brukes over tid, kan den utvikle slitasje, ujevn skade eller materialavleiringer, som kan endre slipeytelsen.
Under ellers lignende forhold kan disse endringene øke andelen grove partikler eller påvirke partikkelstørrelsesfordelingen. Unormale partikkelstørrelsesresultater alene beviser imidlertid ikke at slipeskive er slitt og skal ikke brukes som eneste grunnlag for å erstatte den.
Hvordan sjekke og verifisere
-
Inspiser slipeskivens arbeidsflate for ujevn slitasje, skade eller materialavleiringer.
-
Gjennomgå komponentserviceopptegnelser, vedlikeholdsopptegnelser og pulverprøver samlet inn på forskjellige driftsstadier.
-
Hold råmaterialet, matehastigheten og slipeskivegapet så konsistent som mulig når du sammenligner partikkelstørrelsestestresultater.
Hvis det blir funnet synlige avvik på arbeidsflaten og partikkelstørrelsesendringer vedvarer under sammenlignbare driftsforhold, kan slipeskivens tilstand være en viktig medvirkende faktor. Sammenligning av resultater før og etter vedlikehold eller utskifting av komponenter kan bidra til å bekrefte denne vurderingen, samtidig som det tas hensyn til eventuelle andre endringer i driftsforholdene.
Et feil slipeskivegap påvirker partikkelstørrelsen

Slipeskivegapet påvirker slipeintensiteten og egenskapene til det resulterende pulveret. Hvis gapet ikke samsvarer med materialegenskapene og målpartikkelstørrelsen, kan det ferdige pulveret inneholde for mange grove partikler eller en uegnet andel finstoff.
Et gap som er for stort kan føre til utilstrekkelig reduksjon av størrelsen. Under visse utstyrs- og materialforhold kan et gap som er for smalt øke friksjon, varmeutvikling eller mekanisk belastning. Gap-justering må derfor balansere krav til partikkelstørrelse, gjennomstrømning og kontinuerlig driftsstabilitet i stedet for bare å sikte på minst mulig gap.
Hvordan sjekke og verifisere
-
Sjekk om gjeldende gap-innstilling samsvarer med målpulverspesifikasjonene.
-
Kontroller at justeringsmekanismen kan opprettholde det innstilte gapet konsekvent.
-
Innenfor utstyrets tillatte driftsområde, juster én hovedvariabel om gangen og sammenlign partikkelstørrelsesfordelingen før og etter justeringen.
-
Registrer gjennomstrømning og temperatur samtidig for å avgjøre om partikkelstørrelsesforbedringer er ledsaget av betydelige endringer i andre driftsindikatorer.
Hvis den justerte innstillingen bringer partikkelstørrelsesfordelingen nærmere målområdet og gir lignende resultater i gjentatte tester under sammenlignbare forhold, kan den være bedre egnet for applikasjonen. Hvis det er liten forbedring, revurder andre medvirkende faktorer i stedet for å fortsette å redusere gapet uten tilstrekkelig bevis.
For høy temperatur forårsaker mykgjøring eller agglomerering
Mekanisk sliping genererer varme. Avhengig av polymerbæreren og formuleringen, stigende temperaturer kan myke materialet, øke dets tendens til å feste seg til slipeskivens arbeidsflate, eller føre til at fine partikler kleber seg sammen og danner agglomerater.
Som et resultat er unormalt store partikler i det ferdige pulveret ikke nødvendigvis forårsaket av utilstrekkelig sliping. De kan også dannes når mindre partikler holder seg sammen. Å skille mellom disse to forholdene bidrar til å forhindre upassende justeringer av slipeparametrene.
Hvordan sjekke og verifisere
-
Registrer temperaturendringer under oppstart og kontinuerlig drift.
-
Inspiser slipekammeret og arbeidsflatene for materialavleiringer eller vedheft.
-
Sammenlign pulverprøver samlet under oppstart med de som ble samlet inn etter at maskinen har vært i gang i en periode.
-
Bruk en passende testmetode for å vurdere om de unormale grove partiklene kan ha blitt dannet gjennom agglomerering.
Hvis stigende temperaturer sammenfaller med økt adhesjon eller agglomerering, kan termisk mykning være en medvirkende faktor. Hvis ingen åpenbar adhesjon observeres, men andelen grove partikler forblir høy, er ytterligere kontroller av slipeforhold, komponenttilstand og silytelse nødvendig.
Ustabil fôring forårsaker svingninger i slipeforhold

Stabil mating bidrar til å opprettholde en relativt jevn driftsbelastning inne i slipekammeret. Hvis materiale kommer inn i pulverisatoren med jevne mellomrom, kan utstyrsbelastningen svinge, noe som endrer betingelsene for maling.
Når partikkelstørrelsesendringer sammenfaller med svingninger i utstyrsbelastning eller matehastighet, bør fôringssystemet inspiseres i stedet for umiddelbart å anta at slipeskiven er slitt eller skadet.
Hvordan sjekke og verifisere
-
Observer om materialet kommer inn i pulverisatoren kontinuerlig og konsekvent.
-
Sjekk fôringssystemet for brodannelse, materialansamling eller begrenset utslipp.
-
Sammenlign matehastighet, utstyrsbelastning og gjennomstrømningsregistreringer for å finne ut om partikkelstørrelsesendringer skjer omtrent samtidig som fôringssvingninger.
-
Etter å ha forbedret fôringsstabiliteten, samler du inn nye prøver med samme prøvetakingsmetode og sammenligner resultatene.
Dersom fôringssvingninger har et tydelig tidsforhold med partikkelstørrelsesendringer, og pulveret blir mer konsistent etter at fôringen er stabilisert, kan fôringsforholdene være en medvirkende årsak. Hvis problemet vedvarer etter at fôringen har blitt stabil, undersøk andre stadier av prosessen.
Screening og klassifisering er ikke riktig samsvarende

Maling reduserer materialstørrelsen, mens sikting separerer partikler i henhold til relevante separasjonsforhold. Selv om pulveret som forlater pulverisatoren oppfyller forventningene, kan et uegnet sikteoppsett, skadet skjermnett, dårlig forsegling eller materialbypass fortsatt påvirke sluttproduktet.
Hvordan sjekke og verifisere
Der utstyrsoppsettet tillater det, ta separate prøver fra pulveriseringsutløpet og det ferdige produktet etter sikting. Sammenlign dem med samme testmetode.
-
Hvis pulveriseringsutløpsprøven allerede inneholder for mange partikler som ikke er spesifisert, undersøk råvarene og maleforholdene nærmere.
-
Hvis utløpsprøven oppfyller kravene, men det ferdige produktet ikke gjør det, prioriter kontroller av skjermintegritet, skjermspesifikasjoner, forsegling og materialbypass.
-
Hvis unormal partikkelstørrelse kan være relatert til materialrester eller forurensning, inspiser også nedstrøms transport-, innsamlings- og rengjøringsprosesser.
Sammenligning av prøver fra forskjellige prosesstrinn hjelper til med å identifisere hvor partikkelstørrelsesavviket oppstår og bestemme hvilke områder som bør undersøkes først.
Hvis testresultatene avviker betydelig før og etter screening, er ytterligere vurdering av silspesifikasjonene, screeningseffektiviteten og materialtilstanden nødvendig. Den nominelle siktåpningen alene kan ikke garantere at det ferdige pulveret oppfyller målpartikkelstørrelsesområdet.
Hvordan identifisere den faktiske årsaken til inkonsekvent fargemasterbatch-pulverpartikkelstørrelse
Det ene trinnet i feilsøking er å finne ut om partikkelstørrelsesforskjeller oppstår mellom råvarepartier eller utvikles under kontinuerlig produksjon av samme parti. Det er også viktig å identifisere det tidligste prosessstadiet der unormaliteten oppstår.
For forskjeller mellom batcher, prioriter sammenligninger av råvareinformasjon, formuleringsposter og fôrstørrelse. For variasjoner som utvikler seg over tid innenfor samme batch, evaluer slipeskivetilstand, materialtemperatur, matehastighet og utstyrsdrift sammen.
Hvis problemet kan oppstå under siling eller nedstrømshåndtering, sammenligne prøver fra pulveriseringsutløpet med prøver fra det ferdige produktet når det er mulig. Dette bidrar til å unngå å tilskrive enhver unormal partikkelstørrelse til slipeprosessen.
Når de potensielle medvirkende faktorene er identifisert, kontroller hovedvariablene der det er mulig og foreta sammenligninger ved å bruke konsistente prøvetakings- og testmetoder. Evaluer resultatene mot målpartikkelstørrelsesspesifikasjonene, velg en passende metode som siktanalyse eller laserdiffraksjon i henhold til den faktiske applikasjonen. Resultater fra ulike testmetoder bør ikke sammenlignes direkte uten et gyldig sammenligningsgrunnlag.
Etter at du har foretatt en justering, sammenligner du partikkelstørrelsesfordelingen, andelen partikler som ikke er spesifisert, og relevante driftsdata. Resultater som kan reproduseres under sammenlignbare forhold gir sterkere bevis for å identifisere årsaken og evaluere justeringen. En enkelt test kan gi nyttige ledetråder, men det er kanskje ikke tilstrekkelig til å bekrefte årsaken.
Rask diagnosetabell for partikkelstørrelsesproblemer
Denne diagnosetabellen hjelper deg med å prioritere inspeksjoner. Det bør ikke brukes alene for å foreta en endelig bestemmelse av grunnårsaken.
Hvorfor er en stabil partikkelstørrelsesfordeling viktig?
For farget masterbatch-pulver er målet ikke bare å produsere finere partikler. Pulveret må oppfylle partikkelstørrelseskravene til den spesifikke formuleringen, påføringen og nedstrøms prosesseringsmetoden.
En stabil partikkelstørrelsesfordeling bidrar til å opprettholde konsekvent pulverhåndtering og -mating, redusere variasjoner mellom produksjonspartier og sikre at det ferdige pulveret forblir nærmere de nødvendige bruksspesifikasjonene.
Partikkelstørrelse er imidlertid ikke den eneste faktoren som bestemmer pigmentspredning eller sluttproduktkvalitet. Polymerbæreregenskaper, pigmentegenskaper, formulering og nedstrøms prosessforhold kan også ha innvirkning.
Derfor bør slipeytelsen evalueres basert på om pulveret konsekvent oppfyller målspesifikasjonene og faktiske brukskrav, i stedet for å stole utelukkende på gjennomsnittlig partikkelstørrelse eller visuelle utseende.

Hvordan Mao Yue bidrar til å forbedre malekonsistensen i fargemasterbatch
Inkonsekvent fargemasterbatch-pulverpartikkelstørrelse betyr ikke nødvendigvis at hele pulverisatoren må byttes ut. En mer praktisk tilnærming er å identifisere hvor unormaliteten først oppstår, og deretter bruke testresultater for å avgjøre om råmaterialeforberedelse, slipeforhold, kjernekomponenter eller nedstrøms screening bør tas opp.
Mao Yue spesialiserer seg på FoU og produksjon av skive-type plast pulverizers. Ved å kombinere faktisk materialtesting, egen produksjon av slipeskiver og -blader og matching av driftstilstand, kan Mao Yue hjelpe kunder med å evaluere slipeytelse og utstyrskonfigurasjoner basert på deres spesifikke krav.
Test faktiske materialer før du velger utstyr

Forskjellige farge masterbatch-formuleringer kan oppføre seg forskjellig under sliping. Materialnavnet eller målmaskestørrelsen alene er ikke nok til å bestemme hvordan en pulverisator vil fungere under faktiske produksjonsforhold.
Der testforholdene tillater det, kan Mao Yue teste materialer levert av kunder og registrere relevante resultater, inkludert pulverfinhet, gjennomstrømning, temperaturendringer og driftsforhold, i henhold til testomfanget.
Sammenligning av disse resultatene med kundens målspesifikasjoner hjelper til med å vurdere om den nåværende utstyrskonfigurasjonen passer applikasjonen og om ytterligere evaluering av slipeparametere eller kjøleforhold er nødvendig.
For problemer som involverer flere medvirkende faktorer, kan ytterligere testing være nødvendig. En enkelt test bør ikke behandles som avgjørende bevis på grunnårsaken.
Intern produksjon av slipeskiver og kniver

Tilstanden til slipeskiver og kniver påvirker arbeidsgeometri og slipeytelse. Mao Yue produserer sine egne slipeskiver og kniver, og hjelper til med å opprettholde kontroll over produksjons- og inspeksjonsprosessene for disse kjernekomponentene.
Når partikkelstørrelsen endres over tid, kan inspeksjoner av arbeidsflaten, komponentserviceregistreringer og pulvertestresultater evalueres sammen for å avgjøre om komponentens tilstand kan påvirke slipeytelsen.
Hvis tilgjengelig bevis ikke rettferdiggjør utskifting av komponent, bør andre driftsfaktorer undersøkes først. Sammenligning av resultater før og etter vedlikehold eller utskifting kan gi et mer pålitelig grunnlag for fremtidig komponenthåndtering og bidra til å unngå utskifting av slipeskiver utelukkende på grunn av et enkelt resultat av unormal partikkelstørrelse.
Tilpass slipeforholdene til målpulveret

Konsistensen av partikkelstørrelsen avhenger ikke bare av slipeskivens tilstand, men også av skivespalten, mateforholdene, kjølekonfigurasjonen og silingsoppsettet.
Mao Yue kan evaluere relevante utstyrskonfigurasjoner og driftsforhold basert på kundens materialegenskaper, målpartikkelstørrelse og gjennomstrømningskrav. Når forholdene tillater det, hjelper sammenligning av partikkelstørrelsesfordeling, gjennomstrømning og temperatur før og etter justeringer å avgjøre om endringene har oppnådd de tiltenkte resultatene.
Hvis unormaliteten faktisk stammer fra silings- eller nedstrømsbehandlingssystemet, bør det relevante systemet inspiseres i stedet for å fortsette å justere slipeskiveparametrene.
Denne tilnærmingen, basert på faktisk materialtesting og driftsdata, hjelper kundene med å velge passende utstyrskonfigurasjoner og feilsøkingstiltak samtidig som unødvendige parameterjusteringer og komponentutskifting reduseres.
Få en Color Masterbatch Pulveriseringsløsning for materialet ditt
Hvis fargemasterbatch-pulveriseringsmaskinen din produserer for store grove partikler, en unormal andel finstoff, pulveragglomerering eller partikkelstørrelsesvariasjoner mellom batcher, kan du gi Mao Yue følgende informasjon for en første vurdering av søknadskravene dine:
-
Materialtype: Polymerbærer og kjente formuleringsdetaljer.
-
Fôrstørrelse: Original partikkel- eller materialstørrelse.
-
Målpartikkelstørrelse: Nødvendig maskestørrelse eller partikkelstørrelsesområde.
-
Mål gjennomstrømning: Forventet prosesskapasitet i kg/t.
-
Nåværende problem: Det observerte problemet og når eller hvor det oppstår i produksjonsprosessen.
Hvis det er tilgjengelig, kan du også gi partikkelstørrelsestestresultater, temperaturregistreringer eller prøver som er samlet inn på forskjellige driftsstadier. Denne informasjonen kan bidra til å begrense mulige årsaker og avgjøre om faktisk materialtesting er nødvendig.
Kontakt Mao Yue for å diskutere en plastpulveriseringsløsning skreddersydd for fargemasterbatch-materialet, målpartikkelstørrelsen og produksjonskravene.