中文简体
Når du kjøper plastpulverisatorblader, er ikke nøkkelspørsmålet om en leverandør bare beskriver dem som "slitasjebestandige", men om deres slitestyrke kan måles og verifiseres gjennom faktiske produksjonsdata.
Bladmateriale, varmebehandling, hardhet, geometri, maskineringsnøyaktighet, bearbeidet materiale og driftsforhold påvirker alle bladslitasje og levetid. Derfor kan ingen enkelt parameter nøyaktig representere den totale ytelsen til et blad.
En mer pålitelig evalueringsmetode er å etablere en komplett testprosess:
Innledende bladtilstand → Kontrollert produksjonstest → Bladets tilstand og produksjonsdata etter testing
Ved å sammenligne bladtilstanden før og etter testing, sammen med faktisk materialgjennomstrømning, pulverpartikkelstørrelse, produksjon og driftsparametere, kan kjøpere evaluere faktisk bladslitasje og gjøre mer informerte tekniske og kostnadsmessige sammenligninger mellom bladleverandører.
Hva er årsaken til slitasje på plastpulveriseringsblad?
Plastpulverisatorblader utsettes for forskjellige mekaniske og termiske belastninger avhengig av bearbeidet materiale og produksjonsforhold.
Slipende slitasje
Abrasiv slitasje er en vanlig form for bladslitasje. Under kontinuerlig pulverisering kommer harde partikler i materialet gjentatte ganger i kontakt med og gni mot bladoverflaten, noe som gradvis sløver skjærekanten og fjerner materiale fra arbeidsflaten.
Ulike plaster skaper ulike slitasjeforhold. Ren PE eller PP gir generelt et annet slitasjemiljø enn PVC som inneholder mineralfyllstoffer som kalsiumkarbonat. Glassfiberforsterket plast kan generere høyere slipebelastninger.
Bladets slitasjemotstand bør derfor ikke vurderes basert på materialkvalitet eller hardhet alene. Det faktiske bearbeidede materialet, fyllstoffinnholdet og produksjonsforholdene må også vurderes.
Impact og Edge Chipping
Plastpulveriseringsblad opplever gjentatte mekaniske støt og belastninger under drift. Hvis bladet mangler tilstrekkelig seighet, kan skjærekanten utvikle spon, hakk eller sprekker.
Slike skader reduserer den effektive arbeidsflaten og kan endre bladgeometrien, noe som påvirker pulveriseringseffektiviteten, partikkelstørrelsens konsistens og driftsstabilitet.
Derfor bør testing av bladslitasje vurdere ikke bare materialtap, men også banebrytende integritet og endringer i bladgeometri.
Friksjon, temperaturstigning og fremmede materialer
Under pulverisering utsettes bladene kontinuerlig for friksjon og termiske belastninger. Ustabil mating, overdreven slipebelastning eller uegnede driftsparametere kan øke bladtemperaturen og mekanisk påkjenning, og akselerere slitasjen.
I resirkulert plast kan harde fremmedmaterialer som metallpartikler og steiner også forårsake lokal støtskader og banebrytende flis.
Bladets levetid avhenger derfor ikke bare av selve bladet, men også av matestabilitet, driftsparametere, kjøleforhold og materialrenhet.
Hva bestemmer slitasjemotstanden for plastpulveriseringsblad?
Slitasjemotstanden for plastpulveriseringsblad bestemmes av en kombinasjon av materiale, produksjonsprosess, bladdesign og driftsforhold.
Derfor bør ikke bladets slitestyrke vurderes kun basert på stålkvaliteten eller hardheten. Bladets produksjonskvalitet må vurderes sammen med de faktiske produksjonsforholdene.

D2 vs. DC53 Plastic Pulverizer Blader
D2 og DC53 er begge verktøystål som brukes i slitasjebestandige verktøyapplikasjoner. For plastpulverisatorblader kan imidlertid ikke sammenligne stålkvaliteter alene fullstendig bestemme den endelige bladytelsen.
En mer meningsfull sammenligning bør vurdere varmebehandling, hardhet, seighet, bladgeometri, maskineringskvalitet, bearbeidet materiale og driftsforhold.
Derfor bør en meningsfull sammenligning mellom D2- og DC53-blader vurdere det faktiske bearbeidede materialet, varmebehandlingstilstanden, hardheten, bladgeometrien og produksjonsresultatene, i stedet for å sammenligne stålkvaliteter alene.
Hvorfor hardhet alene ikke kan bevise bladets levetid

Hardhet er en viktig indikator på ytelsen til plastpulveriseringsbladmaterialet, men høyere hardhet betyr ikke nødvendigvis lengre levetid. En HRC-verdi reflekterer et materiales motstand mot deformasjon og overflateslitasje, men den kan ikke direkte indikere hvor mange timer et blad kan operere eller hvor mange tonn plast det kan behandle.
Selv når to sett med blader har lignende hardhetsverdier, kan deres faktiske levetid fortsatt variere på grunn av forskjeller i seighet, varmebehandling, banebrytende geometri, maskineringsnøyaktighet, bearbeidet materiale og driftsbelastning.
Disse tre konseptene kan derfor skilles ut som følger:
Hardhet → Materialegenskap
Slitasjefrekvens → Slitasjeatferd
Levetid → Driftstid eller materialgjennomstrømning før de definerte erstatningskriteriene er nådd
For bladanskaffelse er den nyttige referansen ikke en enkelt HRC-verdi, men faktiske slitasjedata og produksjonsresultater.
Slik måler du slitasje på plastpulveriseringsblad
Hardhetstesting
Hardhetstesting brukes hovedsakelig for å verifisere materialet og varmebehandlingstilstanden til bladet og er en viktig del av bladets kvalitetskontroll.
Testregistreringer kan inkludere stålkvalitet, varmebehandlingstilstand, målested og faktisk HRC-verdi, noe som gir grunnlag for kvalitetssporbarhet og sammenligning mellom ulike produksjonspartier.
Imidlertid gjenspeiler hardhet bare materialegenskaper og kan ikke direkte omdannes til bladets levetid. Derfor bør hardhetstesting brukes som en grunnleggende kvalitetsindikator, sammen med faktisk slitasje og produksjonsdata, for å evaluere bladets levetid.
Dimensjonsmåling
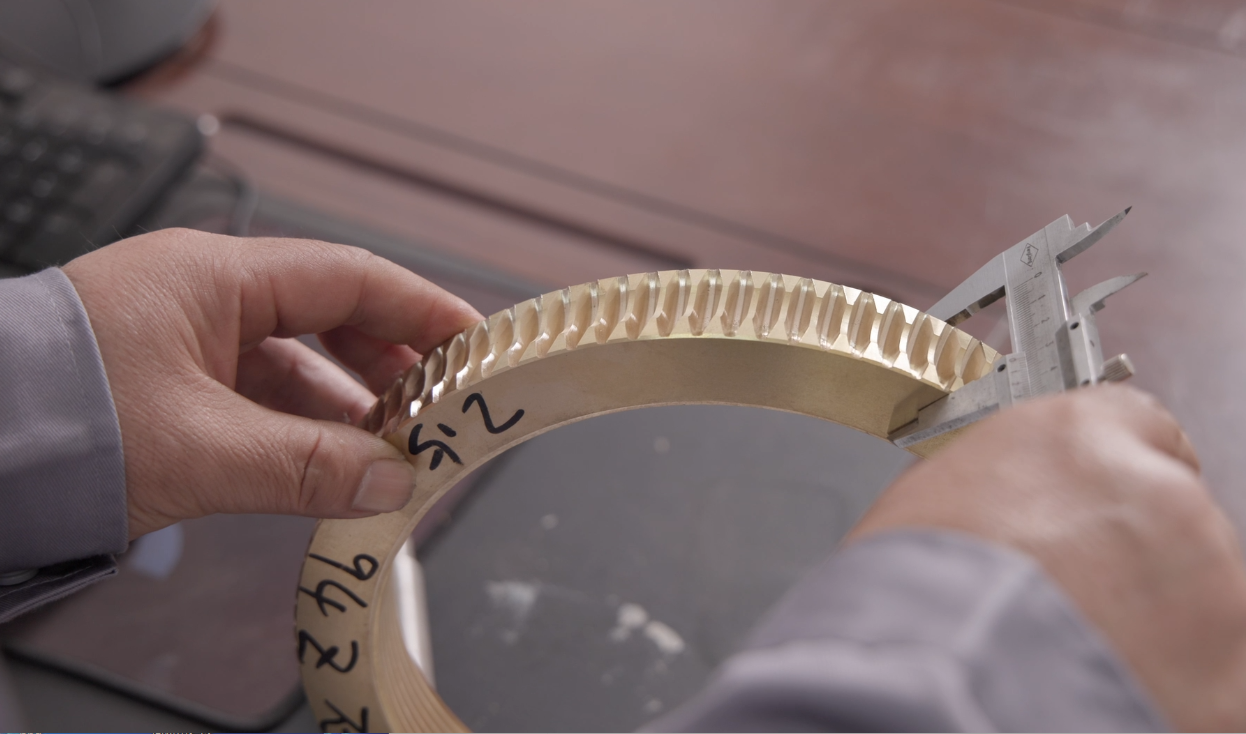
Måling av nøkkelbladdimensjoner før og etter testing kan direkte vise dimensjonsendringer og materialtap, noe som gjør det til en viktig metode for å evaluere faktisk bladslitasje.
For å sikre datasammenlignbarhet bør målestedene, verktøyene og metodene forbli konsistente før og etter testing, og dimensjonsforskjellene bør registreres.
Disse målingene kan deretter brukes til å beregne bladslitasje og slitasjehastighet, og gir et grunnlag for å sammenligne ytelsen til ulike blader.
Nyskapende slitasjemåling
Nyskapende slitasje kan evalueres ved å måle:
-
Banebrytende tilfluktssted
-
Endringer i kantprofil
-
Slitasje på arbeidsflaten
-
Andre definerte endringer i kritiske bladdimensjoner
Nøkkelen er ikke å stole på én spesifikk målemetode, men å opprettholde konsistente måleplasseringer, metoder og evalueringskriterier før og etter testing. Dette gjør slitasjeresultatene mer pålitelige og sammenlignbare.
Hvordan utføre en kontrollert slitasjetest av plastpulveriseringsblad?
En meningsfull bladslitasjetest bør kontrollere variablene som kan påvirke resultatene. Målet er å holde testforholdene så konsistente som mulig slik at forskjeller i bladslitasje kan evalueres mer pålitelig.
Trinn 1: Registrer den opprinnelige knivens tilstand
Før du starter produksjonstesten, noter:
-
Bladmateriale
-
Hardhet
-
Nøkkeldimensjoner
-
Nyskapende tilstand
-
Bladgeometri
-
Installasjonstilstand
Disse postene gir grunnlaget for sammenligning etter testen.
Trinn 2: Bruk det samme bearbeidede materialet
Når du sammenligner to bladløsninger, bruk samme type og lignende tilstand av bearbeidet materiale når det er mulig for å minimere påvirkningen av materialforskjeller.
For eksempel kan en test med ren PE ikke sammenlignes direkte med en test med glassfiberarmert plast fordi de to materialene skaper ulike slitemiljøer og mekaniske belastninger.
Trinn 3: Kontroller bruksforholdene for plastpulverisering
Følgende testparametere bør registreres:
Jo mer konsistente testforholdene er, jo mer sammenlignbare vil dataene for bladslitasje være, noe som gjør det lettere å evaluere den faktiske ytelsen til ulike bladløsninger.
Hvordan registrere produksjonsytelse under testing?
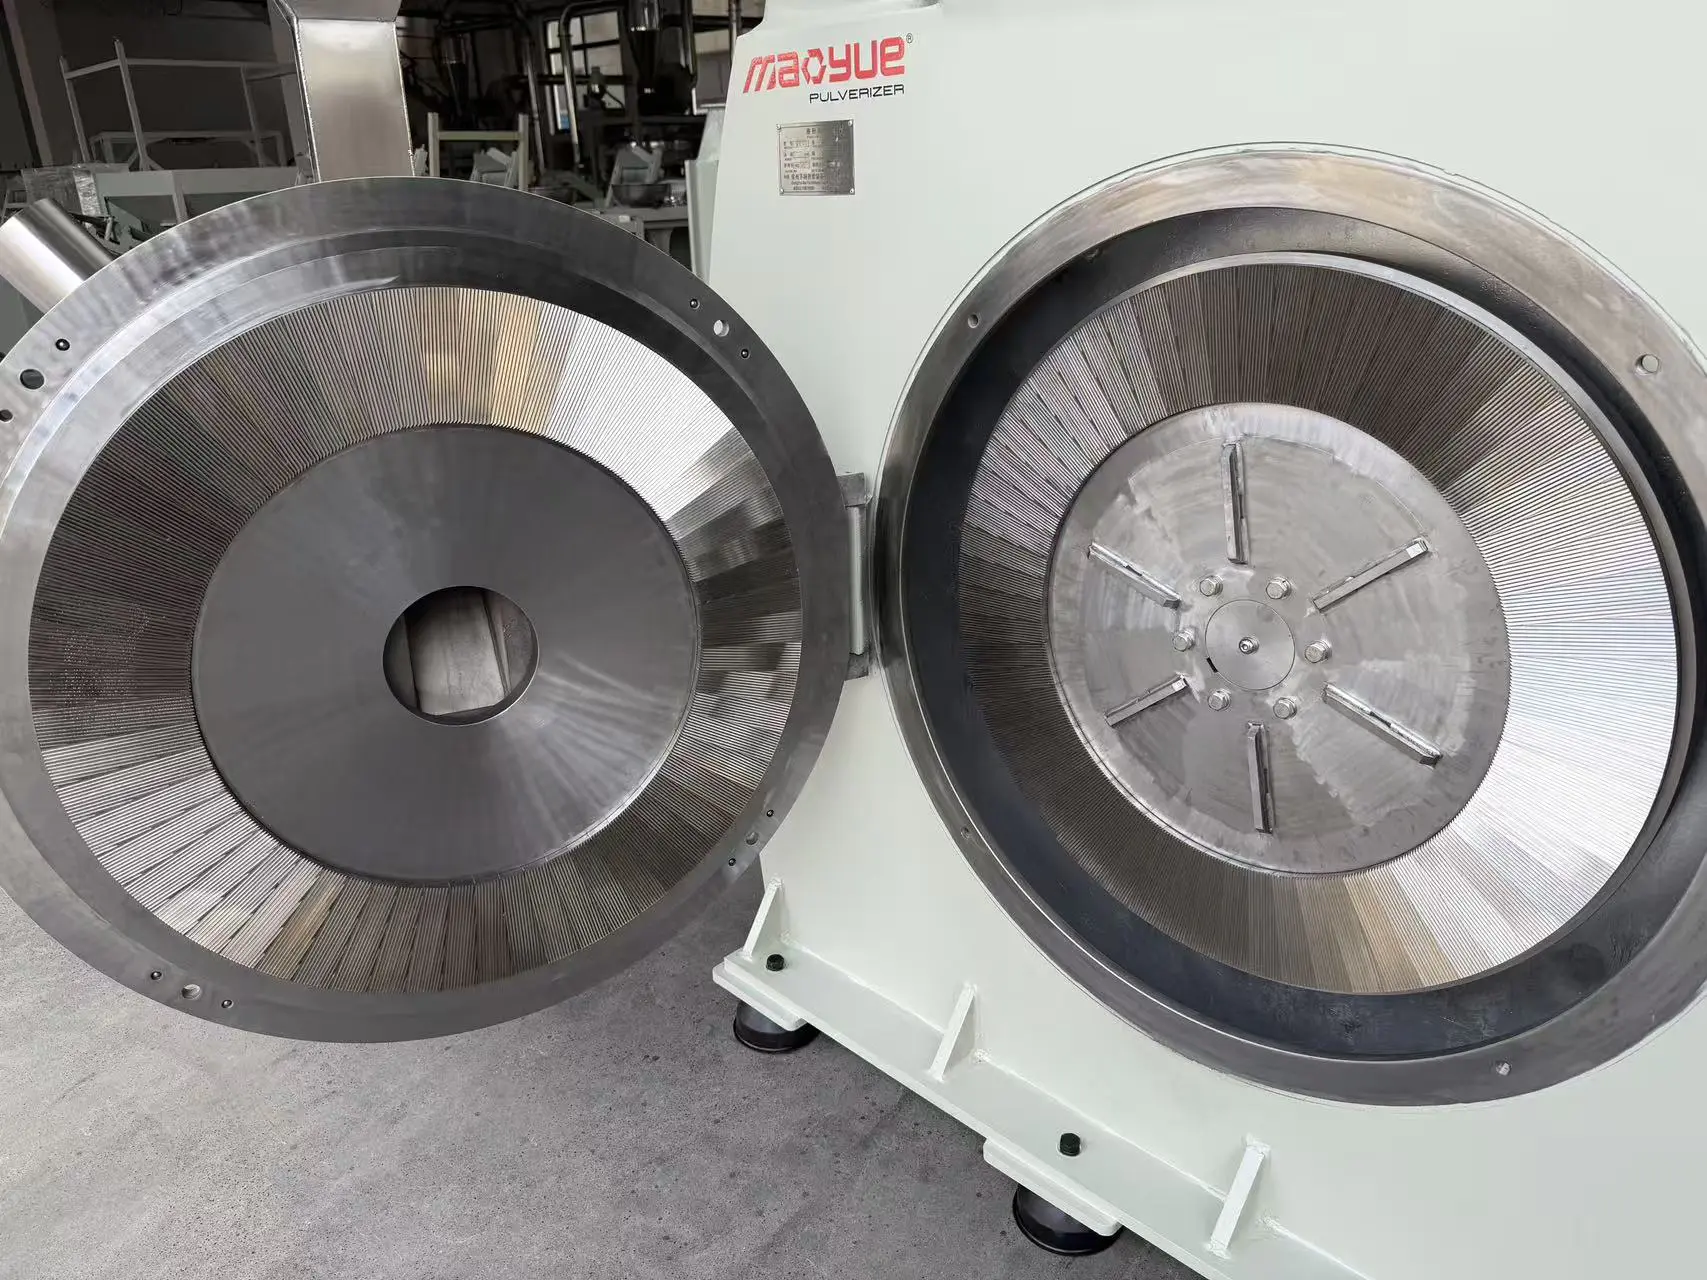
Bladslitasje bør ikke bare vurderes ved endringer i selve bladet. Produksjonsdata bør også registreres for å fastslå hvordan bladslitasje påvirker faktisk driftsytelse.
Viktige parametere å registrere under testen inkluderer:
-
Ytelse: kg/t og total materialgjennomstrømning
-
Materialtemperatur: for å overvåke friksjon og temperaturøkning
-
Motorstrøm eller belastning: for å identifisere endringer i driftsbelastning
-
Pulverpartikkelstørrelse og partikkelstørrelsesfordeling: for å evaluere pulverkonsistensen
-
Vibrasjon og unormale forhold: for å identifisere endringer i maskinens drift
-
Pulveroppsamling: for å sjekke om utslipp og oppsamling forblir stabile
Sammenligning av disse produksjonsdataene med målt bladslitasje kan bidra til å avgjøre om bladslitasjen har påvirket produksjonen, pulverkvaliteten eller utstyrets driftsstabilitet.
Hvordan beregner man slitasjehastighet for plastpulveriseringsblad?
Driftstimer alene er ikke nok til å evaluere knivslitasjen fullt ut. To maskiner kan fungere i samme antall timer mens de behandler svært forskjellige mengder materiale.
I en kontrollert sammenligningstest kan faktisk materialgjennomstrømning derfor brukes som en viktig referanse.
Et enkelt regnestykke er:
Slitasjehastighet = Målt tap av bladmateriale ÷ Faktisk materialgjennomstrømning
Avhengig av målemetoden kan slitasjeraten uttrykkes som dimensjonalt tap per tonn materiale, massetap per tonn eller en annen klart definert måling.
For eksempel, hvis en spesifisert bladdimensjon reduseres med 0,20 mm etter bearbeiding av 100 tonn materiale:
Dimensjonal slitasjehastighet = 0,20 mm ÷ 100 tonn = 0,002 mm/tonn
Testresultatene skal alltid rapporteres sammen med målemetode, bearbeidet materiale og testbetingelser for å sikre at dataene kan tolkes og sammenlignes riktig.
Hvordan påvirker bladslitasje ytelsen til plastpulverisering?
Nøkkelen er å finne ut når bladslitasjen blir betydelig nok til å påvirke produksjonsmålene.
Et blad kan fortsatt være mekanisk i stand til å fungere, men slitasjen kan allerede påvirke pulverkvaliteten, produksjonen eller temperaturkontrollen utover de nødvendige produksjonsspesifikasjonene.
Når bør man bytte ut plastforrådsblader?
De spesifikke erstatningskriteriene bør bestemmes basert på bladdesign, pulveriseringsmodell, bearbeidet materiale og produksjonskrav.
Hvordan ulike materialer påvirker slitasje på plastpulveriseringsblad
Ulike plaster skaper forskjellige arbeidsforhold for pulveriseringsblader. Derfor bør bladvalg være basert på det faktiske bearbeidede materialet og produksjonsforholdene.
Den samme bladspesifikasjonen gir ikke automatisk samme levetid på tvers av forskjellige plaster.
Derfor bør bladvalg og slitasjeevaluering starte med det faktiske materialet og dets produksjonsforhold.
Vanlige feil når man sammenligner slitasjemotstanden for plastpulveriseringsblad
Sammenligning av forskjellige materialer
Testresultater fra ren PE kan ikke sammenlignes direkte med resultater fra glassfiberarmert plast fordi de skaper ulike slitasje- og mekaniske belastningsforhold.
Bare sammenligning av hardhet
En høyere HRC-verdi betyr ikke automatisk lengre levetid for bladene.
Bare sammenligning av driftstimer
Driftstiden alene gjenspeiler ikke fullt ut den faktiske arbeidsbelastningen til et blad. Den totale mengden materiale som behandles bør også vurderes.
Ignorerer pulverkvalitet
Et blad kan fortsatt være mekanisk i stand til å fungere, mens slitasjen allerede har påvirket partikkelstørrelse, produksjon eller temperaturkontroll.
Endre flere testbetingelser på samme tid
Hvis matehastigheten, slipespalten, kjølemetoden og bearbeidet materiale endres samtidig, blir det vanskelig å fastslå hvilken faktor som forårsaket forskjellen i bladslitasje.
Hva bør du spørre en produsent av plastforedlingsblad før du kjøper?
Når du kjøper plastpulverisatorblader, ikke spør bare: "Hvor mye koster ett sett med kniver?"
Det er også viktig å spørre produsenten om målbare tekniske data som kan brukes til ytelse og kostnadssammenligninger.
Denne tilnærmingen skifter bladanskaffelse fra en pris-bare sammenligning til en målbar sammenligning av produksjonsytelse, slitasje og driftskostnader.
Hvordan velge en produsent av plastforedlingsblad?
Hvorfor kjøpe erstatningsblad fra en produsent av plastpulver?
Plastpulverisatorblader fungerer ikke som uavhengige komponenter. Roterende kniver, faste kniver eller tenner, slipeskiver, slipekamre, rotorer, matesystemer, kjølesystemer og justeringssystemer for slipespalte må fungere sammen som et integrert system.
Derfor er dimensjonell og geometrisk kompatibilitet spesielt viktig ved utskifting av pulveriseringsblader.
Den originale utstyrsprodusenten kan vurdere erstatningsblad basert på faktorer som:
-
Pulverizer model
-
Slipeskive diameter
-
Bladgeometri
-
Driftshastighet
-
Sliping gap
-
Bearbeidet materiale
-
Kjølekonfigurasjon
-
Installasjonskrav
Dette er spesielt viktig for kunder som ønsker å bytte ut slitte blader uten å bytte ut sin eksisterende plastknuser.
Mao Yue Plastic Pulverizer Blade Solutions
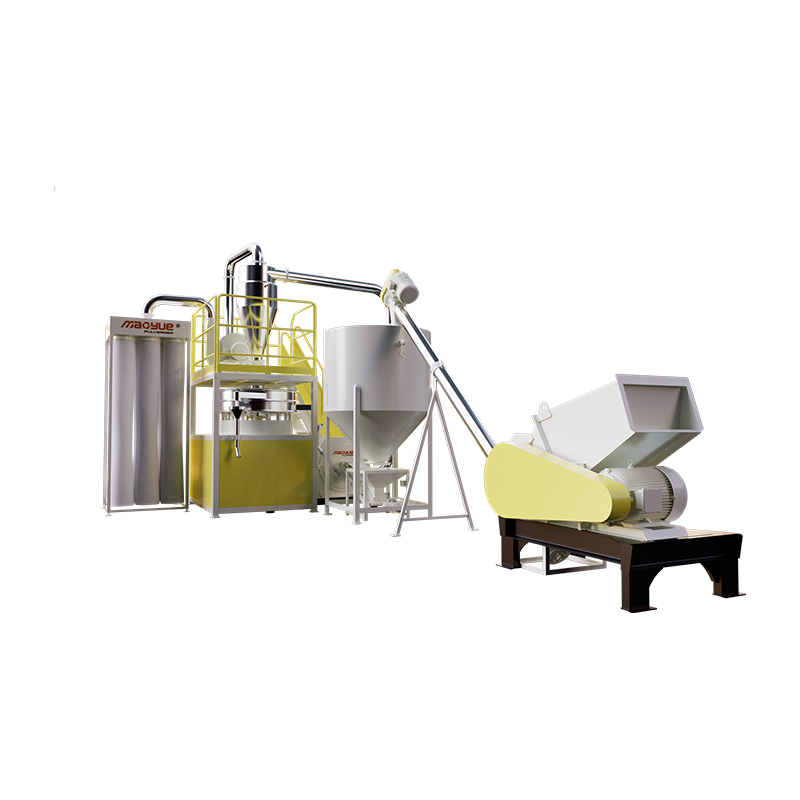
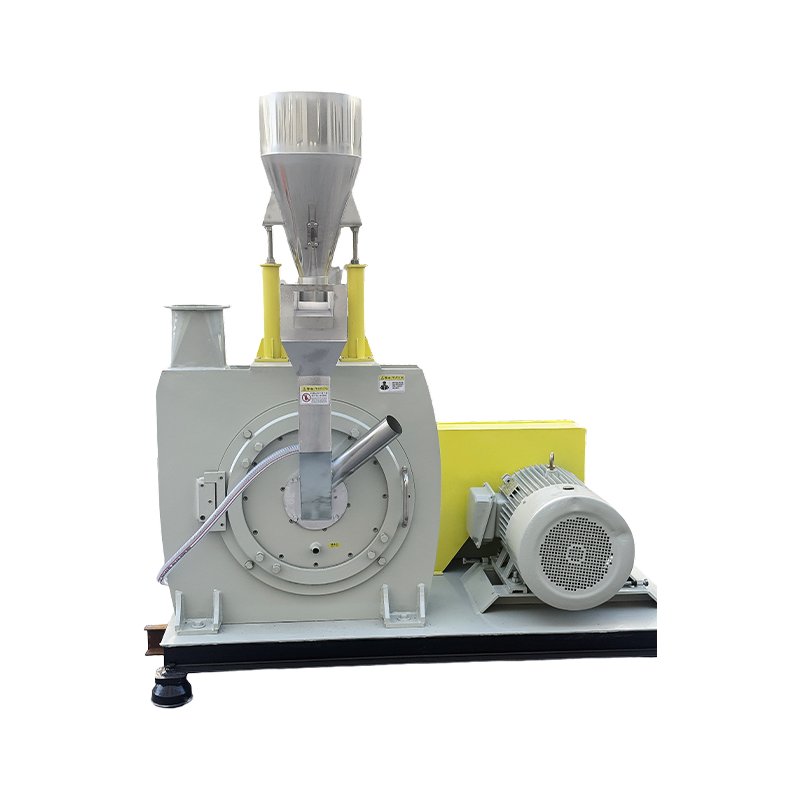
Mao Yue utvikler og produserer selvstendig kjernekomponenter for plastpulveriseringssystemer, inkludert slipeskiver, roterende kniver, faste kniver, tannplater og andre slitedeler.
Produksjonsprosessen kombinerer materialvalg, varmebehandling, CNC-maskinering, presisjonssliping, dimensjonal inspeksjon, hardhetstesting, banebrytende inspeksjon og dynamisk balansering.
Målet er ikke bare å produsere et blad med høy hardhet, men å sikre at bladet fungerer pålitelig som en del av det komplette plastpulveriseringssystemet.
For ulike materialer og produksjonskrav kan faktorer som bladmateriale, hardhet, geometri, slipespalte, kjøling, mating og utstyrsparametere betraktes som et integrert system.
Intern bladproduksjon og CNC-bearbeiding
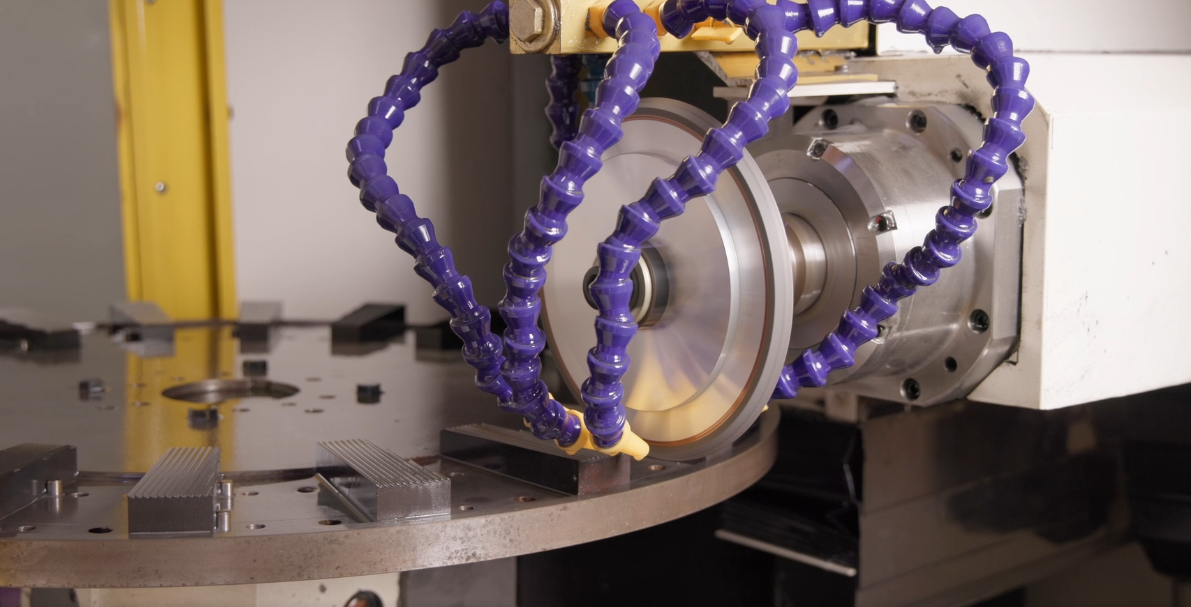
Mao Yue produserer nøkkelslitasjedeler for plastpulveriseringsmaskiner internt og bruker CNC-maskinering for å kontrollere bladdimensjoner og geometri.
Når bladkomponenter og plastknuseren utvikles innenfor samme system, kan bladgeometri, slipespalte, rotorhastighet og faktiske materialanvendelser evalueres sammen.
Varmebehandling, inspeksjon og dynamisk balansering
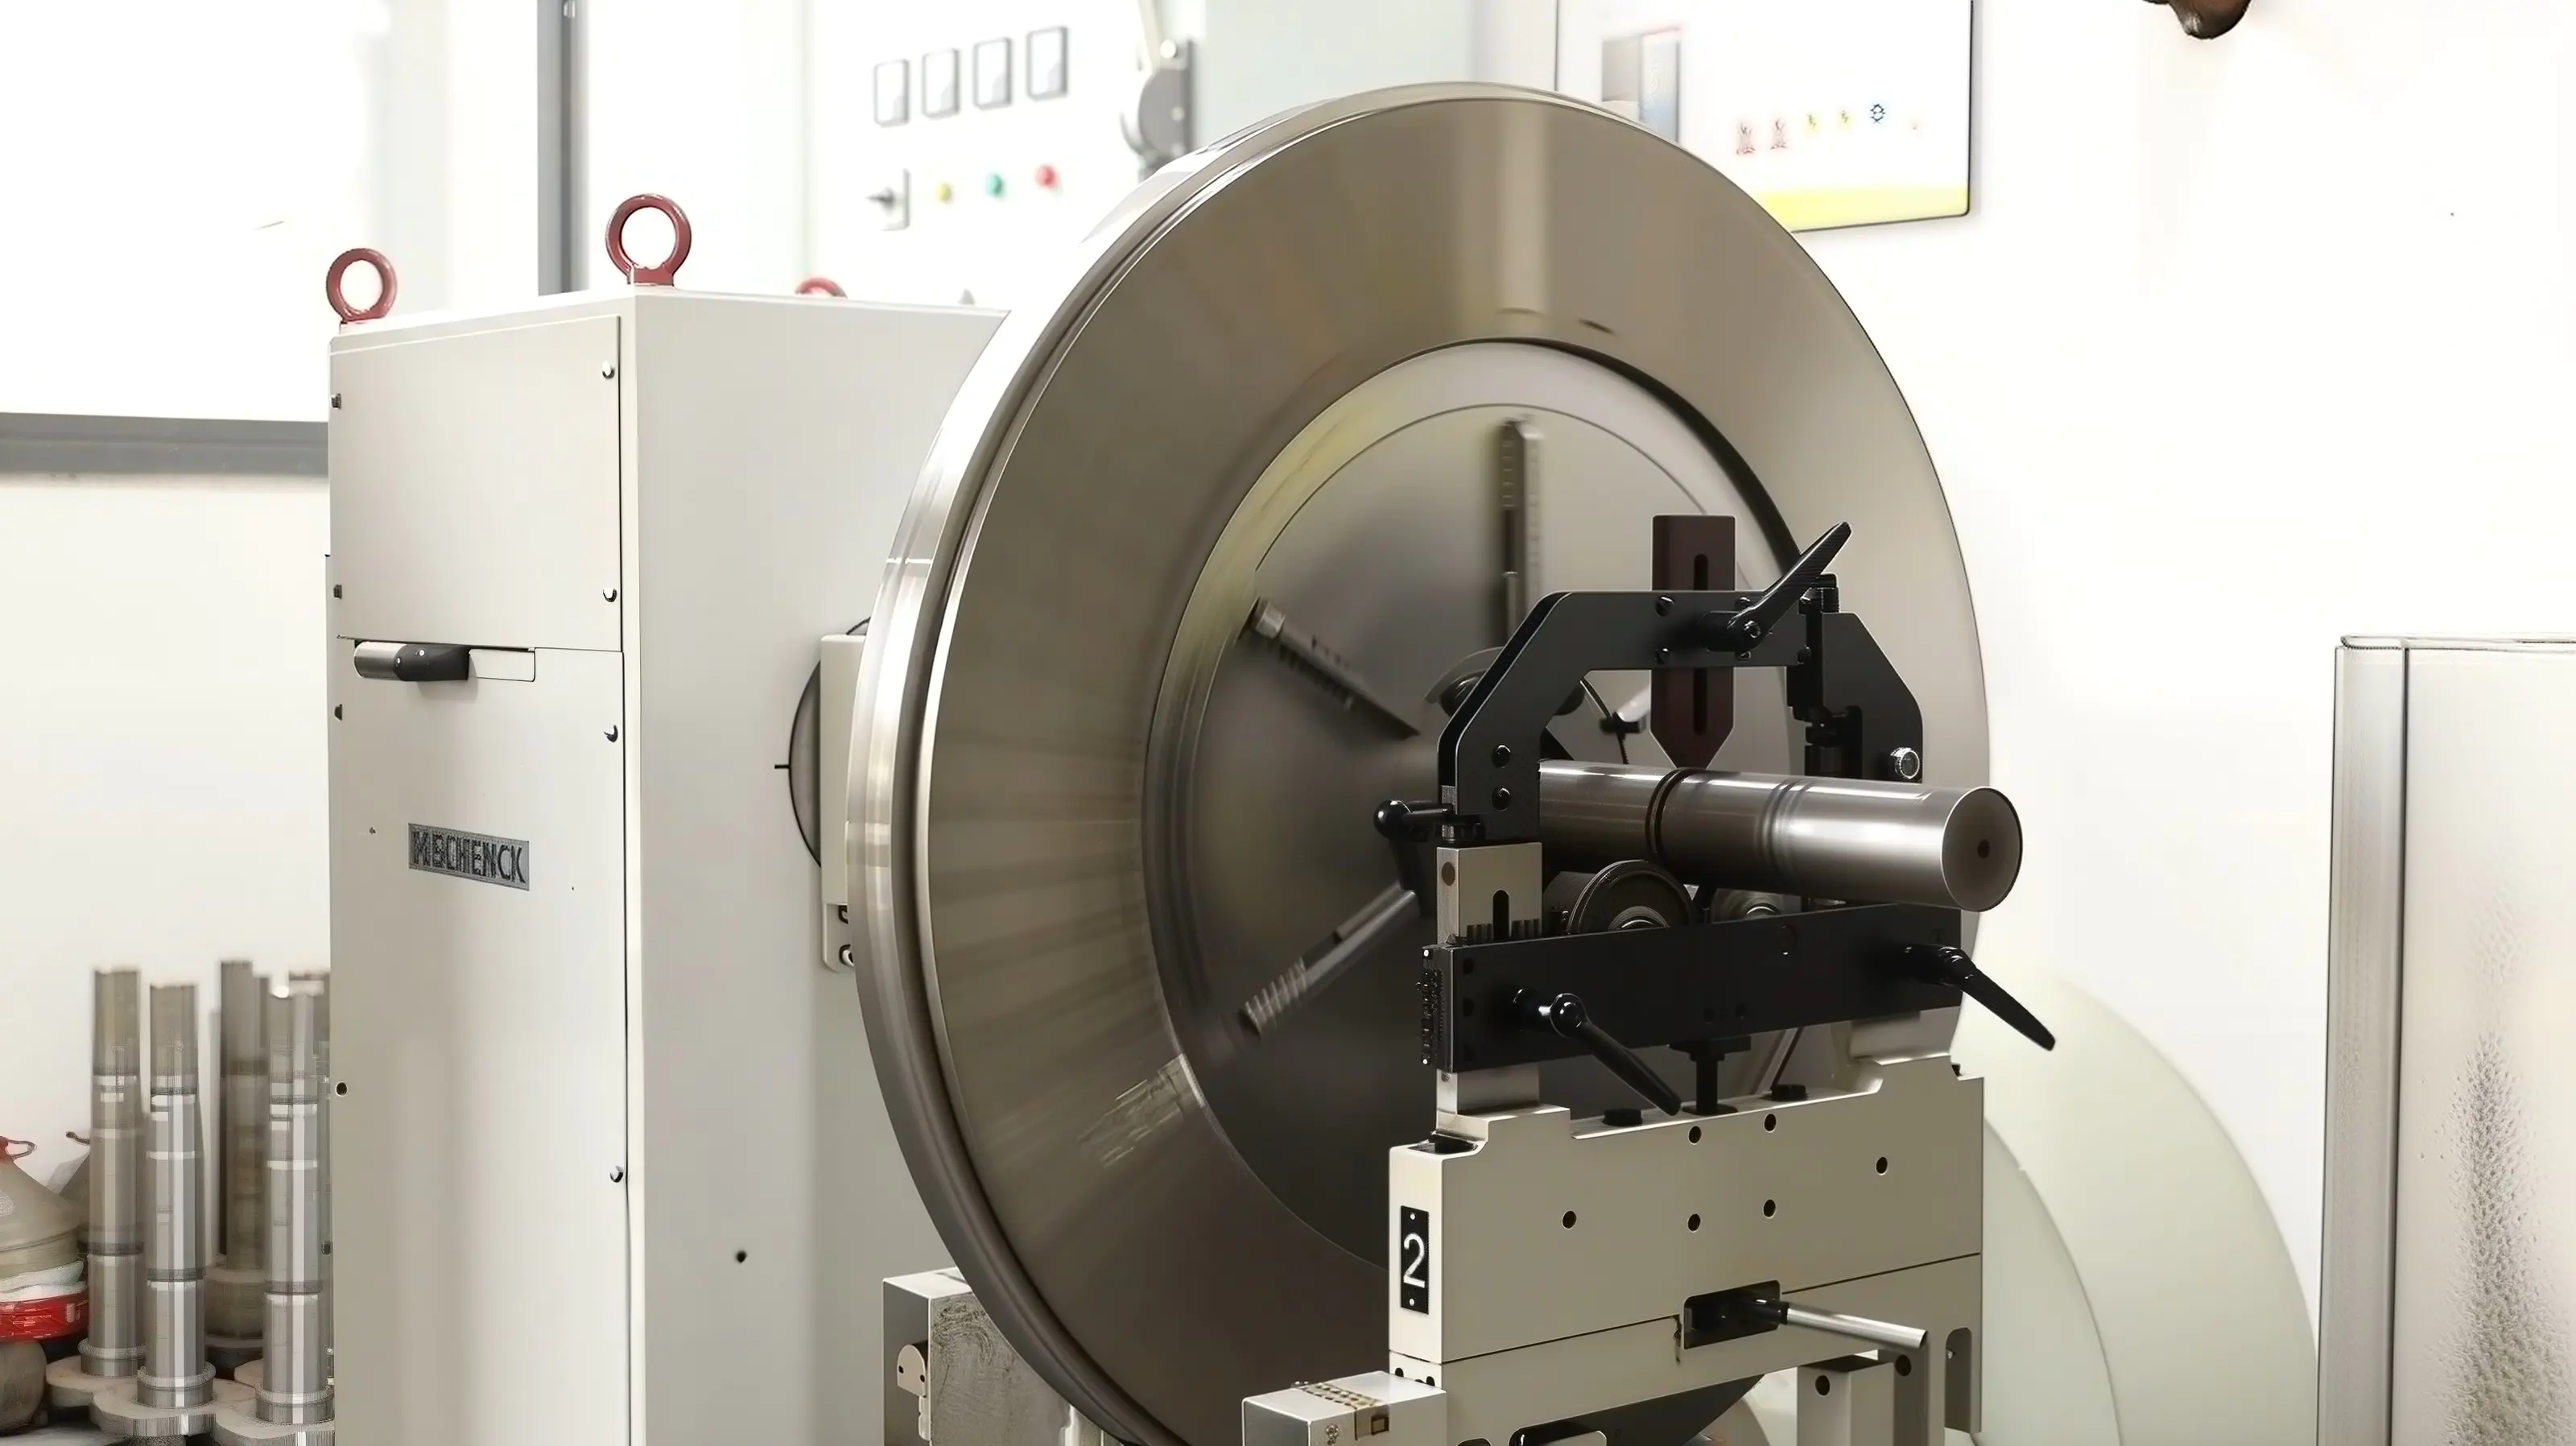
En høyhastighets plastpulverisator krever mer enn en skjærekant med høy hardhet.
Dimensjonskonsistens, bladgeometri, korrekt installasjon og rotorbalanse kan også påvirke utstyrets driftsstabilitet.
Mao Yues bladproduksjonsprosess inkluderer varmebehandling, hardhetstesting, dimensjonal inspeksjon, banebrytende inspeksjon og dynamisk balansering, som er integrert i produksjons- og kvalitetskontrollprosessen.
Ofte stilte spørsmål
Hva er det beste materialet for plastpulveriseringsblader?
Det finnes ikke et enkelt materiale som er egnet for alle driftsforhold. D2 og DC53 kan begge brukes for slitasjebestandige blader, men det spesifikke valget bør vurdere plasttype, fyllstoffinnhold, driftsbelastning, bladdesign og varmebehandlingstilstand.
Betyr en høyere HRC alltid bedre bladytelse?
Ikke nødvendigvis. Hardhet er en viktig indikator på bladets slitestyrke, men faktisk levetid påvirkes også av seighet, varmebehandling, banebrytende geometri, maskineringsnøyaktighet, bearbeidet materiale og driftsforhold.
Hvor lenge varer plastforedlingsblader?
Bladets levetid avhenger av behandlet materiale, materialgjennomstrømning, målpulverstørrelse, forurensninger, kjøleforhold, utstyrskonfigurasjon og driftsforhold. Derfor bør driftstiden alltid vurderes sammen med de spesifikke testforholdene.
Hvordan kan slitasje på plastformalerblad måles?
Bladslitasje kan evalueres gjennom hardhetstesting, dimensjonsmåling, banebrytende profilmåling, før-og-etter bladbilder, driftstid, materialgjennomstrømning og overvåking av pulverkvalitet.
Hva er forskjellen mellom D2 og DC53 plastpulveriseringsblader?
Både D2 og DC53 er verktøystål som kan brukes i slitesterke applikasjoner. Deres egnethet avhenger av nødvendig hardhet, seighet, slitestyrke, varmebehandling og faktiske driftsforhold.
Påvirker fyllstoffer slitasje på plastpulveriseringsblad?
Ja. Mineralfyllstoffer, glassfiber og andre harde komponenter kan øke slipende belastning og kan akselerere bladslitasje sammenlignet med relativt rene polymerer.
Kan Mao Yue teste materialet mitt før jeg velger bladene?
Kunder kan gi materialinformasjon og, når forholdene tillater det, faktiske materialprøver for testing og teknisk evaluering. Testing kan vurdere målpulverstørrelse, gjennomstrømning, temperatur, mateytelse og bladkonfigurasjon.
Konklusjon: Bevis bladslitasjemotstand med data
Et slitasjebestandig plastpulveriseringsblad bør ikke defineres med et enkelt tall.
Hardhet er viktig. Stålkvalitet betyr noe. Varmebehandling er viktig. Men det verdifulle beviset kommer fra faktisk produksjonsytelse.
Kan bladet opprettholde sin arbeidsgeometri?
Kan slipespalten holde seg stabil?
Kan maskinen konsekvent produsere pulver innenfor målpartikkelstørrelsesområdet?
Hvor mye materiale kan bladet behandle før det skiftes?
Hvordan påvirker bladslitasje pulverkvalitet, produksjon og driftskostnader?
Når disse spørsmålene kan besvares gjennom kontrollerte testdata, er slitestyrke ikke lenger bare en markedsføringsbeskrivelse. Det blir en målbar produksjonsytelsesindikator.
Trenger du plastpulverskjærer eller reservedeler for slitasje? Send Mao Yue dine krav til materiell og pulverisering
Riktig plastpulveriseringsblad bør velges basert på det faktiske bearbeidede materialet og produksjonskravene, i stedet for bare i henhold til et generelt spesifikasjonsark.
Hvis du behandler PE, PP, PVC, fargemasterbatch, ingeniørplast, fylt plast eller resirkulert plast, kan du gi Mao Yue:
-
Materialtype
-
Fôrstørrelse
-
Mål pulverpartikkelstørrelse
-
Nødvendig gjennomstrømning
-
Driftstid per dag
-
Nåværende bladproblemer
-
Endelig søknad
Når forholdene tillater det, kan du også gi en faktisk materialprøve for testing.
Basert på material- og produksjonskravene kan Mao Yue videre diskutere passende bladmaterialer, hardhet, pulveriseringsstruktur, kjølekonfigurasjon, matesystem og andre utstyrsparametere.
Målet er ikke bare å levere et "slitasjebestandig blad", men å utvikle et plastpulveriseringssystem som konsekvent kan opprettholde målpulverkvaliteten samtidig som det kontrollerer bladutskifting, vedlikehold og driftskostnader.