中文简体
Se for deg et rotomstøpeverksted hvis deler stadig svikter langs sveiselinjen. Pulverisatoren kjører med nominell tonnasje, bladene ble skiftet ut forrige måned, og operatøren mater med ren PE-sliping. Problemet er ikke gjennomstrømming. Det er partikkelstørrelsesspredningen til pulveret som forlater møllen: grove korn smelter for sakte, finstoff frakter pigment og stabilisator bort, og formen fylles ujevnt. Det er det punktet der plastslipeutstyr slutter å være et varekjøp og blir en prosessbeslutning.
Den praktiske konklusjonen kommer først: dimensjoner slipekapasiteten rundt det smaleste partikkelstørrelsesvinduet som din nedstrømsprosess vil akseptere, og sammenlign først tonnasjer. To maskiner med identiske utgangstall kan oppføre seg veldig forskjellig når du setter dem side ved side på pulverdistribusjon, omgivelses- versus kryogen drift, og hvor raskt bladene og skivene deres slites. Avsnittene nedenfor forklarer hvor disse forskjellene kommer fra og hvordan du priser dem inn før du signerer en innkjøpsordre.
Ønsker du orientering om kategoriene først, dette generell veiledning til plastpulveriseringstyper og kjøpstips dekker hovedmaskinfamiliene før du begrenser deg til en enkelt modell.
Omgivelsessliping først: linjeelementet for flytende nitrogen de fleste kjøpere savner
Romtemperaturpulverisering er standardvalget for PE, PVC, PA og PP, og årsaken er aritmetisk snarere enn preferanse. Kryogen maling holder en polymer sprø ved å injisere flytende nitrogen i møllen. I tøffe PA- og PP-kvaliteter kan forbruket nærme seg omtrent ett kilo nitrogen for hvert kilo polymer som behandles. Til industrielle gasspriser knytter denne kostnaden seg til hvert kilo pulver du lager, år etter år, uten å forbedre delen du til slutt støper.
Omgivelsesmøller kontrollerer varmen gjennom rotorgeometri, luftstrøm og gjennomstrømningsdisiplin i stedet. Avveiningen er ekte: Mat for aggressivt og pulveret smører seg mot platen, misfarger eller blender skjermen. Den fornuftige regelen er ikke "aldri kryogen", men "kryogen bare når omgivelsesmaling ikke kan holde materialet under mykningsområdet." Lavtsmeltende forbindelser med høy forlengelse forblir unntaket; PE, PP, PA og stiv PVC er ikke det.
En praktisk prøve er en prøve på egne flak. Hvis en omgivelsesmaskin holder utgang på målnettverket uten temperaturalarmer eller skjermblinding, vises aldri nitrogenregningen. Romtemperaturenheter som PA/PP 500-klassen, som eksplisitt er bygget for å kjøre uten flytende nitrogen, er verdt å måle først fordi de fjerner den største gjentakende kostnaden fra sammenligningen.
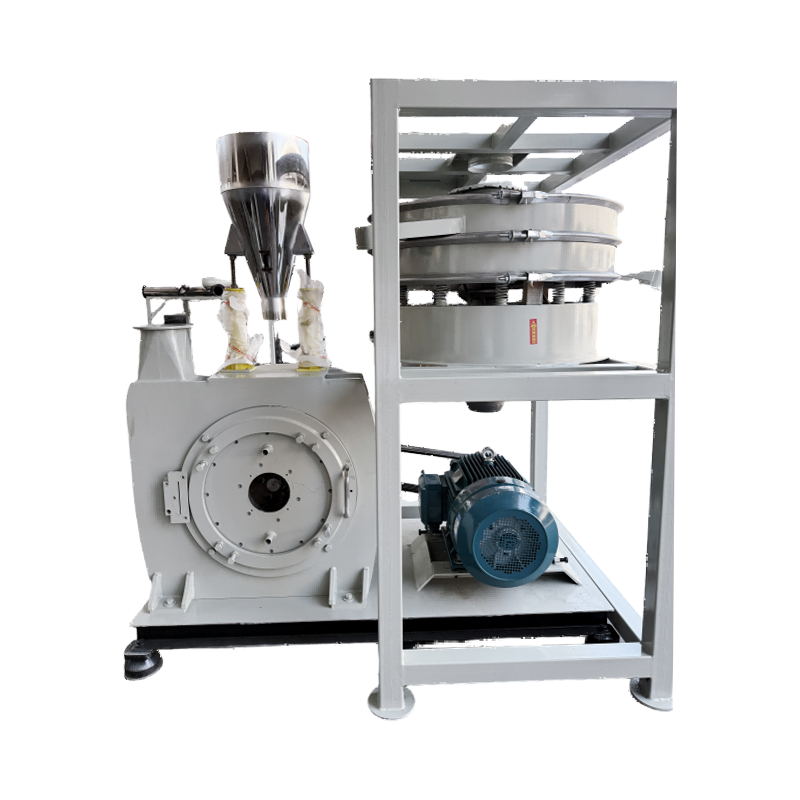
 500PA/PP omgivelsestemperaturkvern for PA og PP Pulverisering Ambient PA/PP-pulverisator designet for å fungere uten flytende nitrogen; verdt å benchmarke for resirkulering eller FoU der nitrogenkostnadene dominerer. Se produkt →
En advarsel som er verdt å si tydelig: omgivelsessliping skifter kostnadene fra gass til slitedeler og kjølende luftstrøm. Hvis materialet ditt er slitende eller tungt fylt, budsjett med hyppigere bladservice før du feirer besparelsene.
Dimensjonere maskinen etter materialet, ikke bare tonnasjen
Modellnummer i denne utstyrsklassen reflekterer generelt en rotor- eller skivediameterklasse, ikke en garantert ytelse i kilogram per time. Utgang avhenger av fôrform, bulktetthet, målmaske og hvor mye finstoff du er villig til å tolerere. Bruk tabellen nedenfor som et screeningsverktøy, og bekreft deretter reelle tall på en prøveperiode.
| Materialfamilie | Typisk modellutvalg | Hva størrelsesklassen vanligvis kjøper deg |
|---|---|---|
| PE for rotomstøping | 500, 600, 800 | Høyere ytelse og tettere distribusjon; større klasser passer til anlegg som kjører flere skift og flere former samtidig. |
| Masterbatch og polymerforbindelser | 500, 600, 800 | Finsliping av fargekonsentrater med kontrollert finstoff, slik at spredning og fargestyrke forblir repeterbare. |
| PA og PP | 500, 600, 800, ambient | Romtemperatursliping uten flytende nitrogen; slitesterke og energisparende varianter vises i 600- og 800-klassene. |
| PVC | 500, 700, 800, 850, 900 | Den bredeste spredningen, fra grov knusing til fint pulver; 850-klassens maskiner er posisjonert som slitesterke, 900-klassen som finpulverenheter. |
Spesielt for rotomstøping er jevnhet viktigere enn toppeffekt. En maskin som produserer et smalt bånd rundt målnettet ditt vil fylle formdetaljer og frigjøre mer konsekvent enn en større enhet som kjører på grensen. Konfigurasjoner med høy jevnhet, slik som 600-klassens rotomstøpingsmodell, er vanligvis spesifisert der veggtykkelseskonsistens og syklustid begge er under press.
 600-Type PE rotomstøpingspulverpulver for høy ensartethet PE rotomstøping pulverizer for middels til store produsenter, egnet for kontrollert pulverdistribusjon der veggtykkelseskonsistens og syklustid betyr noe. Se produkt →
Partikkelstørrelsesfordeling er spesifikasjonen som sjelden vises på et tilbud
Spør tre leverandører om "35 mesh pulver" og du kan motta tre forskjellige produkter. Et siktesnitt på 35 mesh er omtrent 500 mikron, men det nyttige spørsmålet er hvilken andel av partiet som sitter over og under den linjen. Rotomolding ønsker generelt at hoveddelen av pulveret er mellom ca. 200 og 500 mikron, med en kontrollert fraksjon av finstoff. For mange grove korn og formhjørnene forblir underfylte; for mye finstoff og du mister tilsetningsstoffer til støvoppsamling og risikerer bobler i tykke partier.
To målemetoder er vanlige og de stemmer ikke helt overens. Siktanalyse er billig, allment kjent og bra for rutinekontroller. Laserdiffraksjon gir en fyldigere distribusjonskurve og fanger opp halen på under 100 mikron som sikter har en tendens til å underrapportere. Uansett hva du bruker, fiks metoden i kjøpsspesifikasjonen slik at "innenfor toleranse" betyr det samme for begge parter seks måneder senere.
Finpulverapplikasjoner presser hele distribusjonen nedover. Masterbatch- og PVC-blandingsarbeid, hvor dispergering og flyt inn i en blander, krever ofte strammere toppkutt og lavere finpartikler. Det er et problem med maskindesign like mye som et driftsproblem, siden skivegeometrien, gapinnstillingen og klassifiseringsoppførselen alle former kurven.
 Modell 900 PVC Finpulver Pulverizer for høyvolumsliping Fin PVC-pulverisator for høyslitende eller tungt fylte blandinger, hvor jevn pulverfordeling og langsiktige slitasjekostnader former produksjonsøkonomien. Se produkt →
Blader, skiver og rotorer: Hvor driftskostnaden faktisk bor
Slipeutstyr bedømmes på pulveret det lager i måned én og på hva det koster å fortsette å lage det pulveret i måned tjue. Blader, skiver og rotorer av legert stål er forbruksvarer, og levetiden deres avhenger av materialets slipeevne, fyllstoffinnhold, spaltedisiplin og hvor nøye rotoren balanseres etter hvert skifte.
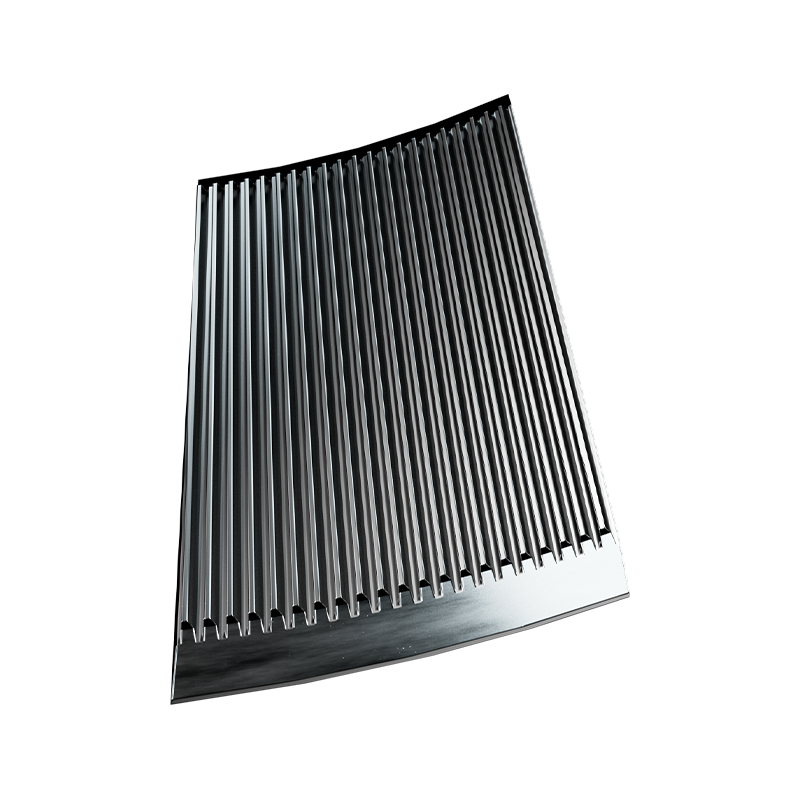
To platedesign vises gjentatte ganger i denne kategorien. En dobbelttannskive øker skjærkraften og passer til materialer som trenger aggressiv størrelsesreduksjon; en integrert plate bytter litt bite for stabilitet og jevn slitasje. Å velge mellom dem er et spørsmål om råstoffet ditt og vedlikeholdsplanen din, ikke om hvilken som er universelt bedre. Den samme logikken gjelder bladstål: hardere kanter holder et gap lenger, men fliser lettere mot trampmetall.
Bladmaterialekvaliteter, kantgeometri og gjenslipingsintervaller dekkes mer i dybden i denne pulveriseringsbladmaterialer og vedlikeholdsveiledning , som er verdt å lese før du låser en reservedelskontrakt.
En sjekkliste før kjøp som forhindrer dyre revisjoner
Arbeid gjennom følgende punkter før du legger inn en bestilling. Hver av dem er billig å avklare nå og kostbar å korrigere etter at maskinen er boltet til gulvet.
- Målnett og akseptabel toppskjæring, oppgitt i mikron, med testmetoden oppgitt.
- Maksimal finstofffraksjon du kan tolerere uten å miste tilsetningsstoffer eller flytbarhet.
- Fôrform og bulktetthet: flak, ettermaling, pellets eller agglomerater oppfører seg veldig forskjellig.
- Fuktighetsinnhold, siden fuktig fôr blender skjermer og reduserer gjennomstrømmingen kraftig.
- Gjennomstrømning målt ved ditt målnettverk, ikke ved maskinens best-case-innstilling.
- Pulverutløpstemperatur, som forteller deg om møllen jobber for hardt med materialet.
- Blad-, skive- og rotormaterialekvalitet, pluss ledetid og pris på erstatninger.
- Krav til støvavsug og kjøleluftstrøm, og hvordan møllen er sammenkoblet med dem.
- Slitasjeinspeksjonstilgang, så en gap-sjekk tar minutter i stedet for en halvdags nedbrytning.
Hva en kildefabrikk endrer med kjøpsopplevelsen
Forbruksmateriell er den stille risikoen i dette kjøpet. En maskin er bare så god som tilgjengeligheten til skiven, rotoren eller bladsettet som holder den i spesifikasjonen. Produsenter som maskinerer disse delene internt, i stedet for å kjøpe dem inn, har en tendens til å forkorte ledetider og holde toleranser mer konsistent på tvers av batcher.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. presenterer seg i akkurat den posisjonen. Selskapet opplyser at det har drevet i tre tiår som en kildefabrikk, driver seks maskineringsverksteder på gjennomsnittlig 1400 kvadratmeter hver, og har et dedikert bladproduksjonssenter ved siden av monteringsarbeidet. Modellutvalget spenner over 500 til 900 klasser på tvers av PE rotomstøping, masterbatch og polymerblandinger, PA og PP omgivelsessliping og PVC. Den rapporterer også mer enn 5000 globale partnere og oppgir at den produserer i henhold til europeiske kvalitetsstandarder, med ansatte som regelmessig sendes til utlandet for å studere maskinapplikasjoner. Disse tallene er selskapets egen regning og er verdt å bekrefte under et fabrikkbesøk eller prøveprøve.
Det som kan verifiseres på spesifikasjonsstadiet er mer nyttig enn noen markedsføringspåstander: be om en prøveversjon av materialet ditt, be om pulverdistribusjonsrapporten fra den prøven, og få blad- og skivebytteprisene skriftlig. Hvis disse tre elementene stemmer overens med prosessvinduet og vedlikeholdsbudsjettet ditt, er beslutningen om maskinvalg allerede det meste av veien til å være riktig.