中文简体
Et rotomstøpeanlegg i Ningbo avviste en gang en full lastebil med maling. Plasten var ren, fargen passet, og granulatoren hadde kjørt på sin nominelle kapasitet. Problemet var partikkelstørrelsen: gjenvinneren sendte 8 mm granulatorflak inn i en prosess som bare aksepterer tørt pulver, så formemaskinen måtte male lasten på nytt og fakturerte gjenvinneren for det. Overskuddet på den ordren forsvant i andre omgang.
Derfor er «gjenvinningsmaskin for plastavfall» en vanskelig setning å kjøpe mot. Den dekker minst fem separate jobber: makulering, granulering, vasking, tørking og finmaling. Hver enkelt er dimensjonert, priset og vedlikeholdt forskjellig, og hver enkelt feiler på sin egen måte. Kjøpere som behandler kategorien som et enkelt kjøp har en tendens til å betale for mye for trinnet som allerede var enkelt og underspesifisere trinnet som avgjør om produksjonen faktisk kan selges.
Gå omvendt. Start fra partikkelstørrelsen kundens prosess aksepterer, og velg deretter maskinstadiene som når den. Motorstørrelse, skjermåpninger, rotorgeometri og bladmateriale følger av dette tallet.
Kartlegg hele linjen før du setter pris på en enkelt maskin
De fleste prosjekter trenger to eller tre av disse stadiene i stedet for alle, men rekkefølgen er viktig. Å hoppe over en scene fjerner aldri kostnadene; det flytter kostnaden til kunden din, som til slutt vil belaste den tilbake.
- Makulering reduserer baller, rør, klumper, film og spyleblokker til flak på omtrent 20 til 100 mm.
- Granulerer kutter flak til jevn sliping, typisk 6 til 12 mm, som ekstruderings- og injeksjonsmaskiner kan akseptere.
- Vasking og tørking fjerner etiketter, jord, sand og fuktighet fra forbrukermateriale før det når en kvern.
- Pulveriserende maler ommaling, flak eller pellets til fint pulver, vanligvis i området 200 til 800 µm avhengig av sluttbruken.
- Pelletisering smelter og re-ekstruderer renset materiale til uniforme pellets for kjøpere som ikke vil håndtere flak eller pulver.
Makuleringsmaskin, granulator, maler: Tilpass maskinen til partikkelstørrelsen
De tre størrelsesreduksjonsmaskinene er ofte sitert som om de var utskiftbare. Det er de ikke, og den avgjørende variabelen er utdatastørrelsen kjøperen aksepterer.
| Scene | Fôrskjema | Typisk utdatastørrelse | Hvor utgangen går |
|---|---|---|---|
| Makuleringsmaskin | Baller, rør, klumper, film, spyleblokker | 20 til 100 mm flak | Vaskelinjer, oppbevaring, granulatorfôring |
| Granulator | Flak, småspyling, kasserte lister | 6 til 12 mm ettersliping | Ekstrudering, injeksjon, pulveriseringsfôr |
| Pulverizer | Ommaling, flak, pellets | Omtrent 200 til 800 µm pulver | Rotomstøping, masterbatch, blanding |
Den praktiske konsekvensen: en granulator kan ikke erstatte en pulverisator, og å kjøpe en større granulator lukker ikke gapet. Finhet, ikke kapasitet, er den begrensende spesifikasjonen, og ingen mengde ekstra hestekrefter konverterer 8 mm flak til formbart pulver.
Det stadiet de fleste kjøpere underspesifiserer: Finsliping til pulver
Pulverisering er der spesifikasjonene vanligvis faller fra hverandre, fordi "pulver" ikke er et tall. To leverandører kan både kreve 40 mesh og levere pulver som oppfører seg helt annerledes i en form.
Partikkelstørrelsesfordeling, ikke gjennomsnittlig størrelse
En bred fordeling, som blander 100 µm finstoff med 700 µm grove partikler, gir ujevn smelting ved rotomstøping, synlige overflatedefekter og inkonsekvent veggtykkelse. En smal fordeling flyter bedre, fyller former jevnt og genererer færre avslag. For rotomstøping er 35 mesh et vanlig referansepunkt, og en kjøper bør be om en siktanalyse i stedet for et enkelt gjennomsnittstall.
Ambient sliping versus kryogen sliping
Noen polymerer blir lett sprø og maler rent ved romtemperatur. Andre blir klissete og smører utover skiven med mindre de er avkjølt med flytende nitrogen. Kryogene systemer dekker et bredere materialspekter, men nitrogenforbruk blir en permanent driftskostnad, og det er en kostnad som skaleres for hvert tonn du behandler. Der materialet tillater omgivelsessliping, betaler dette valget seg vanligvis tilbake i løpet av måneder på forbruksvarer alene.
Materiell atferd bestemmer detaljene
Når finhetsmålet er fastsatt, bestemmer polymeren skivegeometri, bladmateriale, kjøling og matehastighet.
PE og rotomstøpepulver
PE er seig og varmefølsom. Skivedesign og luftstrøm inne i slipekammeret avgjør om pulveret forblir kjølig og konsistent over et helt skift. En enhet som er vurdert for høy ytelse, men som driver i finhet etter to timer, vil skape mer skrap enn en tregere, stødigere maskin. For kjøpere av rotomstøping er konsistensspørsmål viktigere enn krav om toppkapasitet.
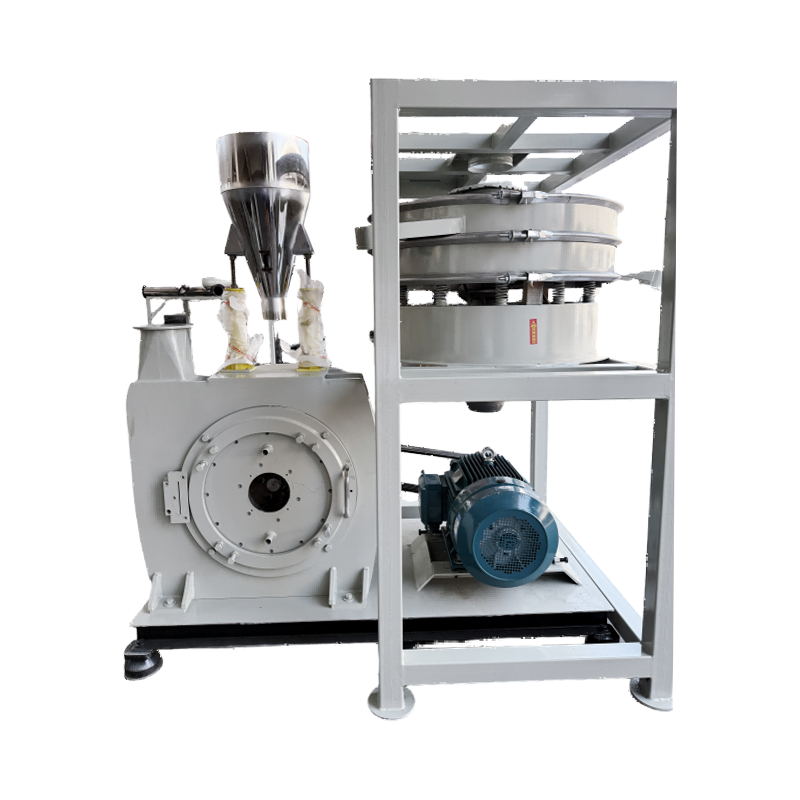
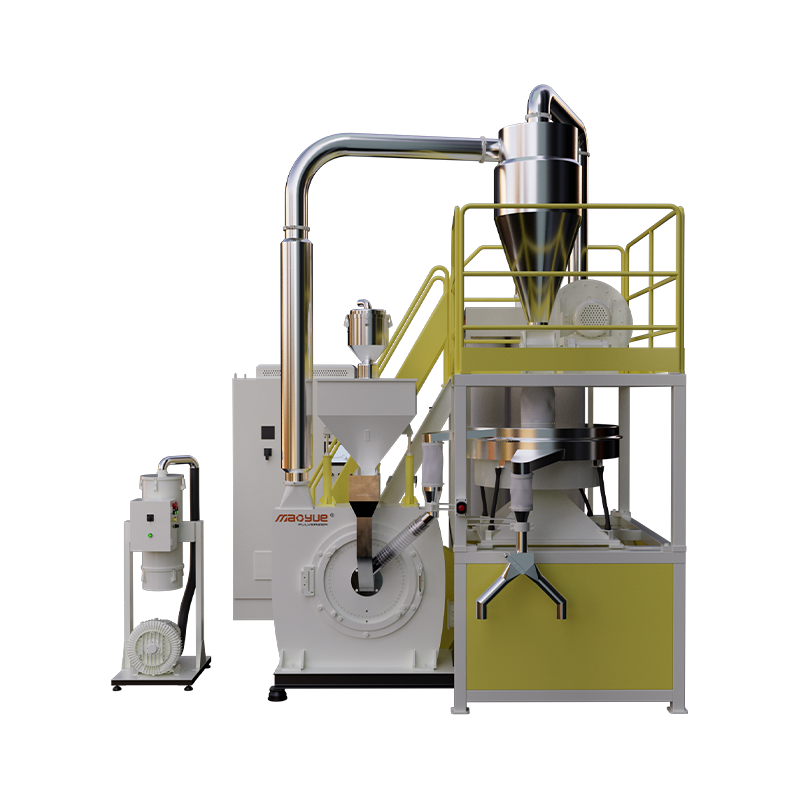
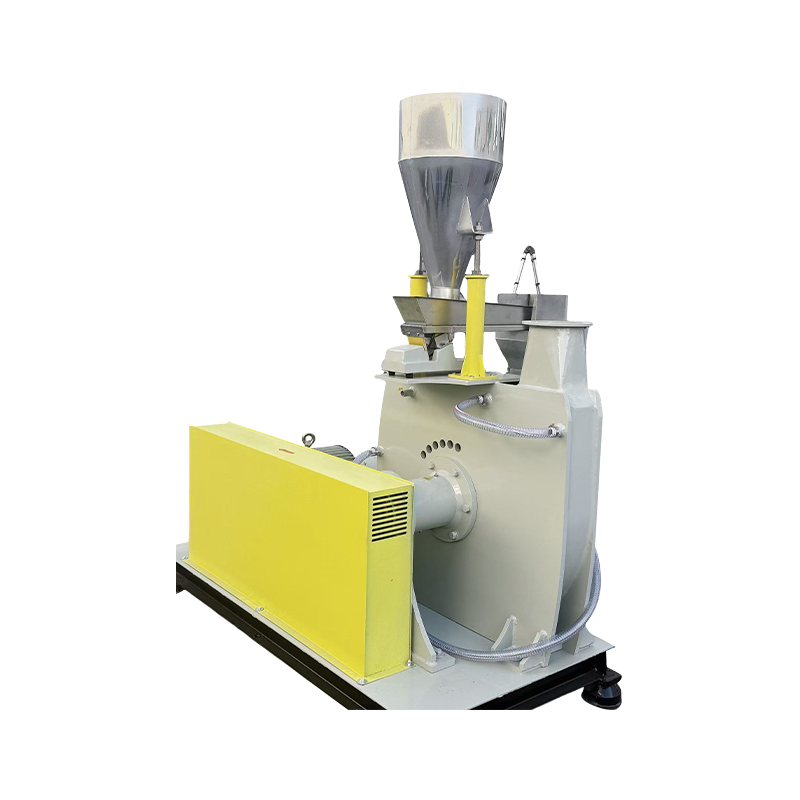
 Mao Yue 600 PE Rotomolding Powder Pulverizer For PE rotomstøping pulver linjer, retter denne 600-type pulverizer stabil finhet, kjølekontroll og langsiktig konsistens i stedet for bare toppkapasitet. Se produkt →
PA og PP sliping uten flytende nitrogen
PA og PP kan slipes ved omgivelsestemperatur med riktig skive- og rotorkonfigurasjon, noe som tar nitrogen ut av driftsbudsjettet og forenkler anleggets layout. PA trenger spesielt kontrollert varmefjerning, fordi den mykner raskt og blender skjermen når matehastigheten overskrider slipekammerets evne til å slippe ut materiale.
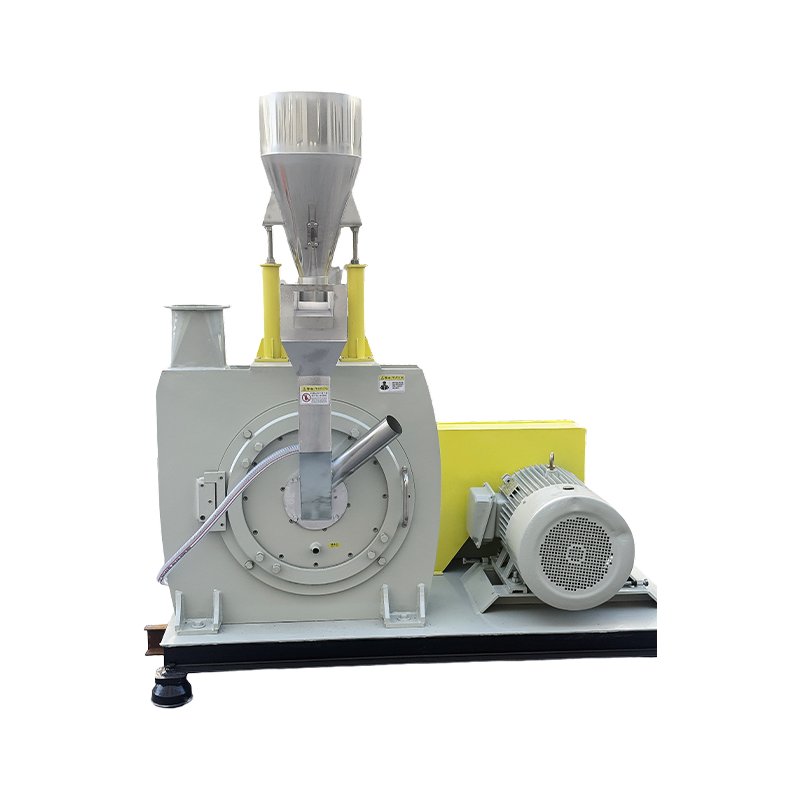
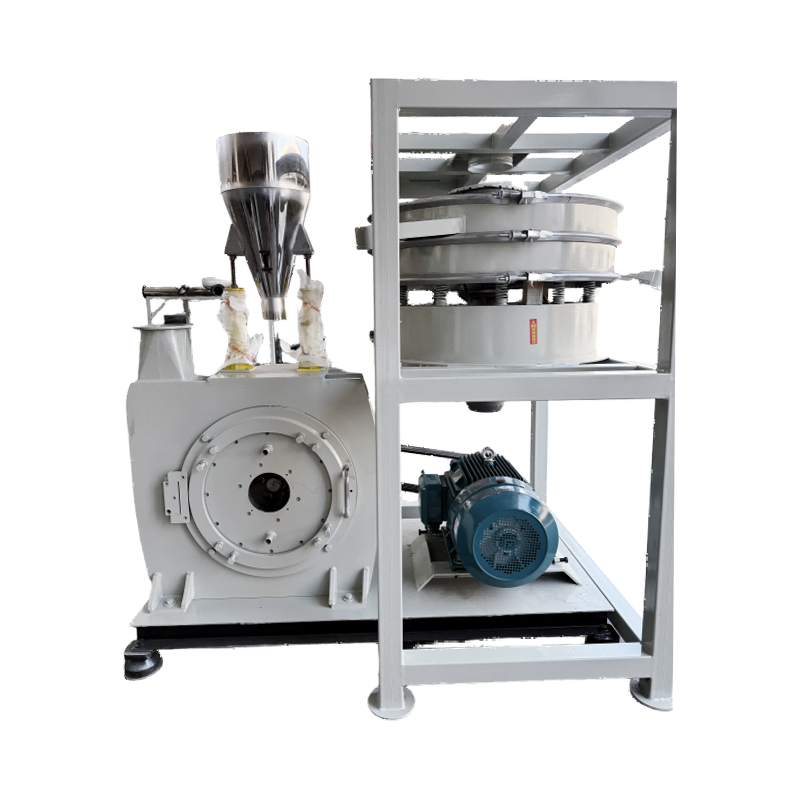 Mao Yue PA/PP-500 Pulverizer for omgivelsestemperatur For PA- og PP-resirkulering unngår denne pulveriseringsmaskinen ved omgivelsestemperatur flytende nitrogen og bruker temperaturkontroll for å begrense varmerelatert klebing og nedbrytning. Se produkt →
PVC, hvor slitetiden dominerer kostnadsmodellen
PVC-blandinger, spesielt de med høy fyllstoffmengde, er slipende. På disse linjene slites skiven, rotoren og bladene lenge før motoren gjør det, så kostnaden per tonn avhenger av hvor mange driftstimer et sett med slitedeler leverer og hva et erstatningssett koster. En slitesterk konstruksjon med en tyngre skive og blader av legert stål rettferdiggjør normalt den høyere prisen i løpet av det første året etter bruk av fylte PVC-blandinger.
Hva et seriøst tilbud må inneholde
Prisforskjeller i denne kategorien forklares sjelden av motoren. De forklares med hvilke tall en leverandør er villig til å skrive på skrift. Et sitat som kun svarer «hvor mange kilo i timen» er ennå ikke et sitat.
- Gjennomstrømning ved målfinhet, oppgitt på nettet du faktisk selger i stedet for på den bredeste skjermen maskinen aksepterer.
- Pulverfinhet og fordeling, uttrykt som et garantert gjennomsnitt pluss et spredningstall, med testmaterialet navngitt.
- Slitasjedellevetid og pris, som dekker blader, skiver og rotorer som en kostnad per sett og en forventet driftstime.
- Strømforbruk per tonn ferdig pulver, tallet som avgjør driftskostnad etter installasjon og det som oftest utelates.
Hvis disse tallene ikke tilbys på forhånd, en skriftlig kjøpsguide for pulverizer er en betydelig billigere måte å lære de riktige spørsmålene på enn et dyrt første kjøp er.
Når en enkelt maskin ikke er nok
Blandede strømmer, der baller med film, røravskjæringer, tykk spyling og støpt avfall kommer i samme beholder, passer sjelden til én maskin. Et to-trinns arrangement er vanlig: en kniv- eller hammer-type knuser reduserer klumpete materiale, og pulveriseringsmaskinen håndterer endelig sliping. Å dimensjonere de to trinnene i forhold til hverandre betyr mer enn å dimensjonere den ene generøst, fordi en knuser som kjører foran kvernen bare bygger opp lager, mens en kvern som mates for sakte sløser med kapasiteten.
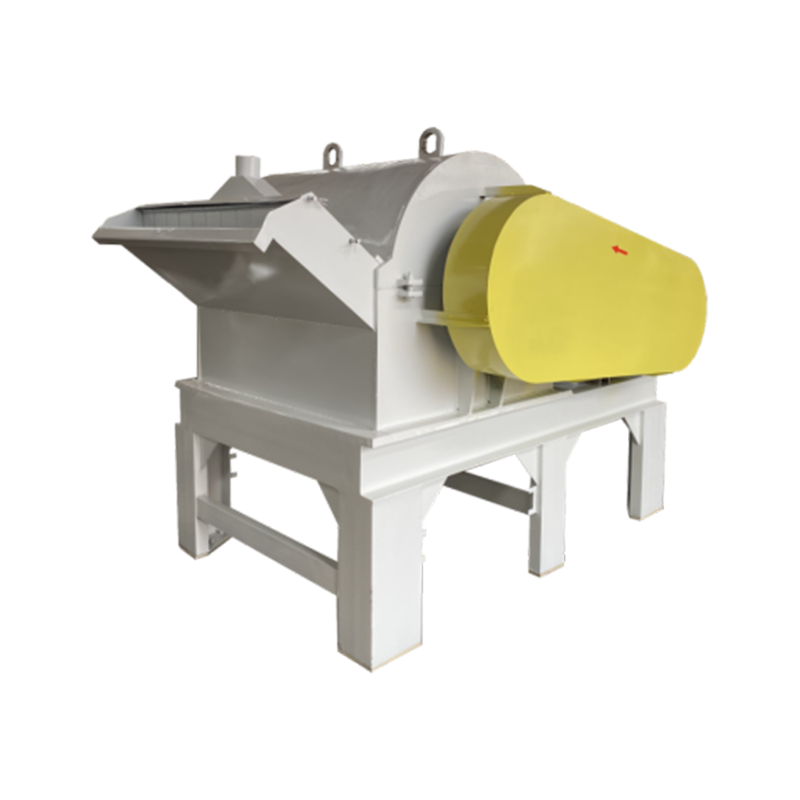
Linjer av bladtype passer relativt jevnt, tynnvegget materiale og gir et jevnt flak. Hammer-, slag- og svingknivslinjer tåler tykkere seksjoner, lett forurensning og større variasjon i fôrform, til prisen av en bredere partikkelstørrelse som kommer inn i pulverisatoren.
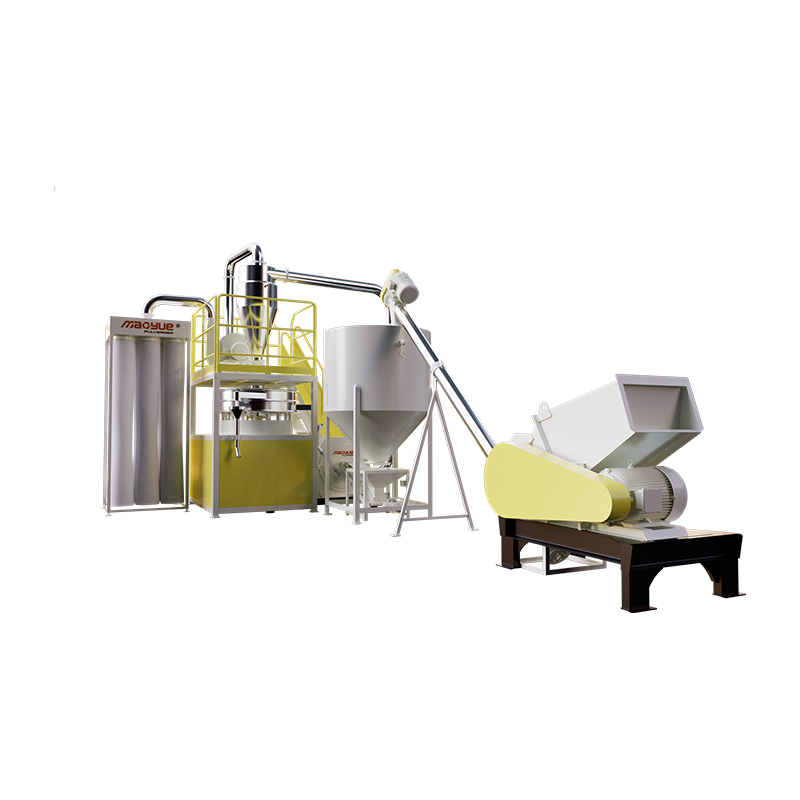
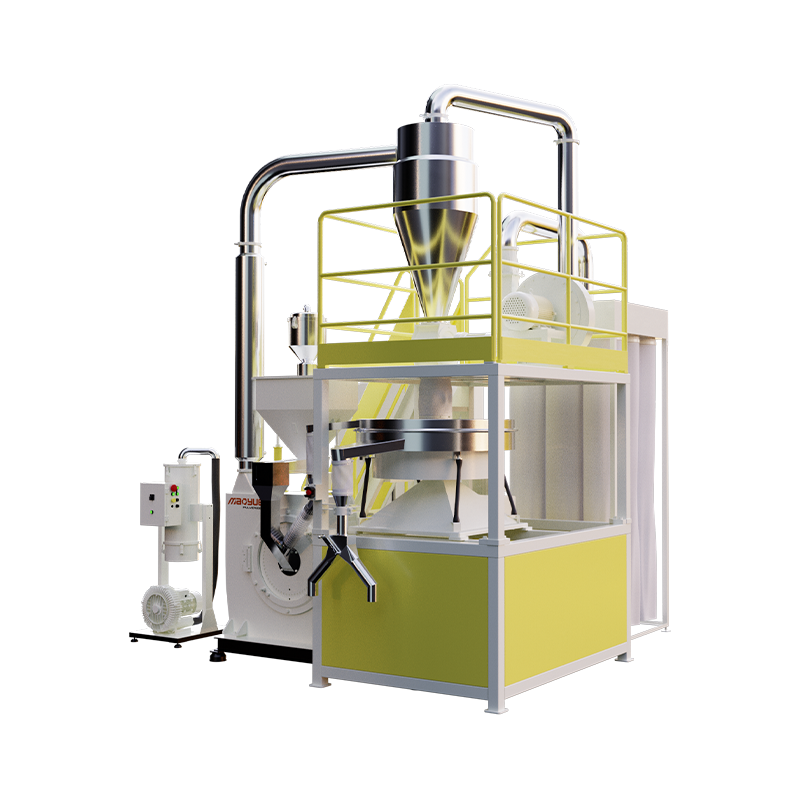
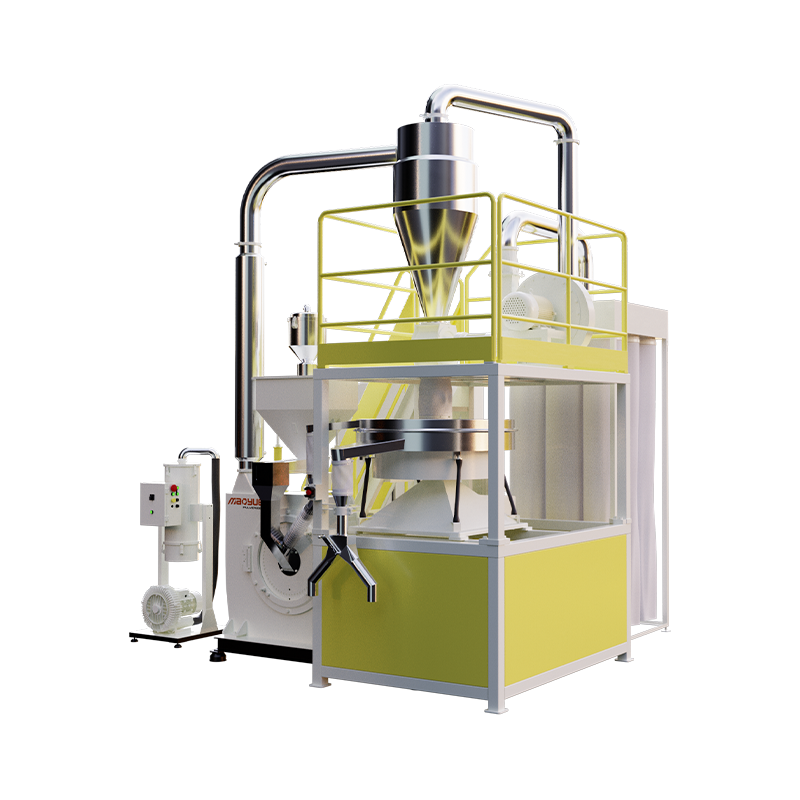
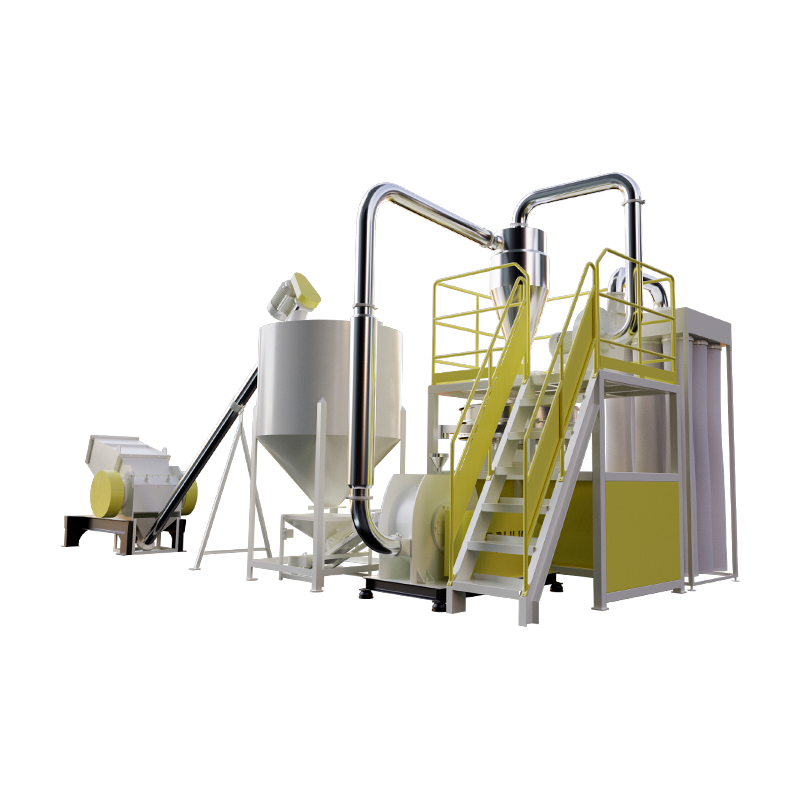 Mao Yue blad-type makulering-sliping resirkulering produksjonslinje For resirkulering av høyverdig plastavfall produserer denne integrerte knivkvern- og skiveslipelinjen ensartet 20–80 mesh pulver med lukket støvoppsamling. Se produkt →
Sjekker før du signerer
- Send ditt eget materiale til prøvespilling. Virgin pellets males annerledes enn vasket post-consumer flak, og forskjellen viser seg i gjennomstrømning, ikke i brosjyren.
- Be om en siktanalyse av prøveeffekten, tatt etter at maskinen har gått lenge nok til å nå jevn driftstemperatur.
- Bekreft hvilke komponenter som er forbruksvarer, hvordan de endres og hvor lang tid en endring tar med maskinen stoppet.
- Kontroller at spenning, ledningskonfigurasjon og sikkerhetsbeskyttelse samsvarer med nettstedet ditt i stedet for leverandørens standard eksportkonstruksjon.
- Se maskinen kjøre på sammenlignbart materiale først; a videobibliotek med utstyr som kjører på ekte materiale er et nyttig filter, men en prøve på ditt eget flak er fortsatt den eneste virkelige testen.
En resirkuleringsmaskin for plastavfall er verdt nøyaktig hva partikkelstørrelsen den leverer pålitelig er verdt. Bestem finheten kunden din godtar, match makulerings-, granulerings- og slipetrinnene til dette tallet, og pris slitedelene ved siden av motoren. Gjenvinneren i Ningbo mistet en ordre over en størrelsesforskjell som ingen ekstra hestekrefter kunne ha fikset.