中文简体
En makuleringsmaskin som setter seg fast på PVC-profilskrap og en som stopper på PE-rensing er ofte samme modell, matet forskjellig. Det er det første nyttige faktum om plastkverner: Maskinen er bare ett ledd i en størrelsesreduksjonskjede, og de fleste gjennomstrømningsproblemene spores tilbake til hvordan den kjeden ble spesifisert i stedet for til selve makuleringsmaskinen.
Den praktiske konklusjonen kommer først: velg kjedet, deretter maskinen. Bestem hvilken partikkelstørrelse nedstrømsprosessen din trenger, arbeid bakover gjennom pulverisering, granulering og makulering, og sammenlign først da rotorer, sikter og bladstål. Planter som kjøper en makuleringsmaskin først og tilpasser alt annet senere, har en tendens til å betale for det i skjermskift, stanset rotorer og ettermaling som ingen ekstruder vil ha.
Hvor en plastmakulator sitter i størrelsesreduksjonskjeden
Makulering er primær størrelsesreduksjon. En makuleringsmaskin forvandler baller, utblåsninger, tykkvegget rør, ark, profilavskjæringer og store støpte deler til biter en granulator kan akseptere. Det er en lavhastighetsmaskin med høyt dreiemoment, og formålet er å redusere håndteringsstørrelsen, ikke å produsere en kontrollert partikkelstørrelse. Denne forskjellen forklarer hvorfor en makuleringsmaskin alene sjelden løser et problem med materialgjenvinning.
| Scene | Typisk maskin | Utgangsstørrelse | Hovedslitasjedeler | Hva den bestemmer nedstrøms |
|---|---|---|---|---|
| Primær makulering | Makuleringsmaskin med enkelt eller to aksel | 20-100 mm stykker | Rotor, motkniver, skjerm | Fôrkonsistens for granulering |
| Sekundær granulering | Granulator eller knuser | 6-12 mm ettersliping | Roterende blader, sengekniver, skjerm | Omslipe kvalitet for ekstrudering eller støping |
| Fin pulverisering | Skive, kniv eller hammermølle | Pulver, ofte 200-800 mikron | Slipeskiver, kniver, rotor | Pulverstrømning, sintring og dispersjon |
To konsekvenser følger av denne tabellen. For det første er makulert materiale et mellomprodukt, ikke et ferdig. Hvis prosessen din trenger granulat eller pulver, er makuleringsmaskinen trinn én av tre. For det andre, når en linje underpresterer, er flaskehalsen ofte stadiet etter shredderen: en underdimensjonert granulator, eller en mølle som ikke kan takle formen på ommaling av shredderen som produseres.
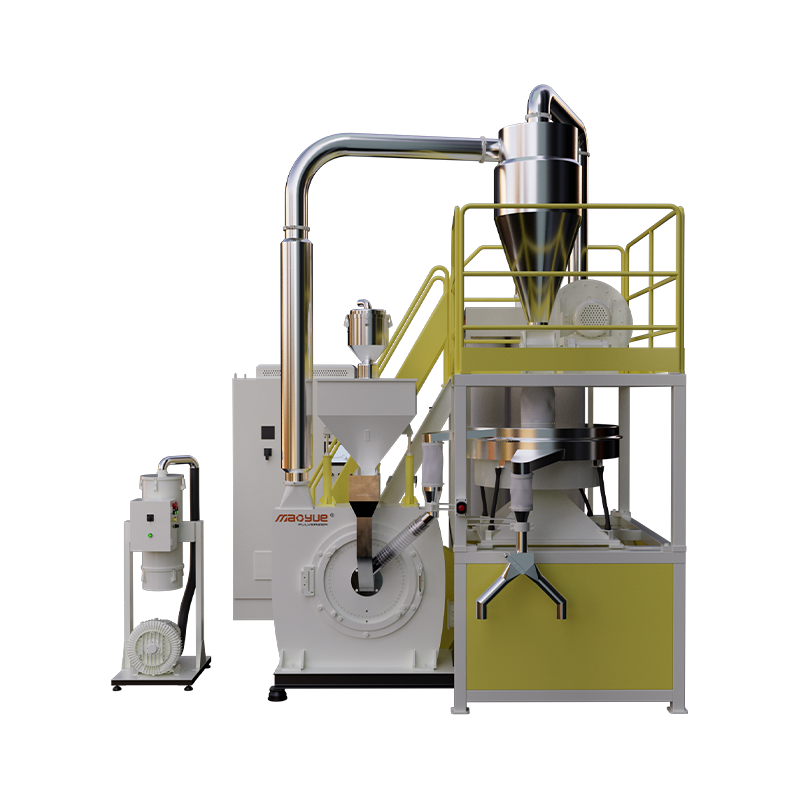
Prosessorer som helst ikke vil integrere tre separate maskiner selv, kjøper ofte trinnene som ett koordinert sett, med matchet gjennomstrømning og matchede utløpshøyder.
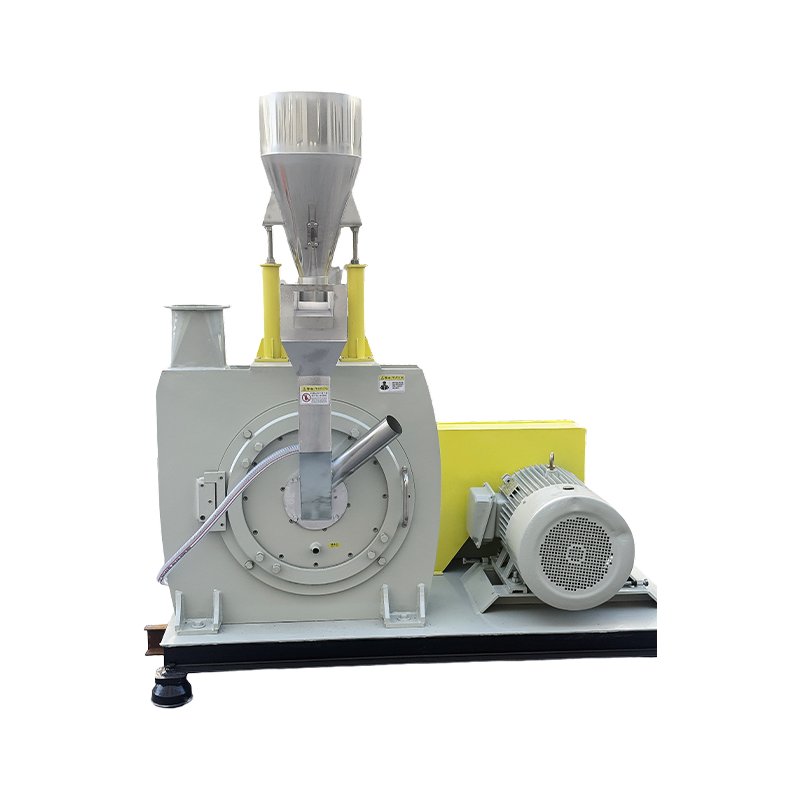
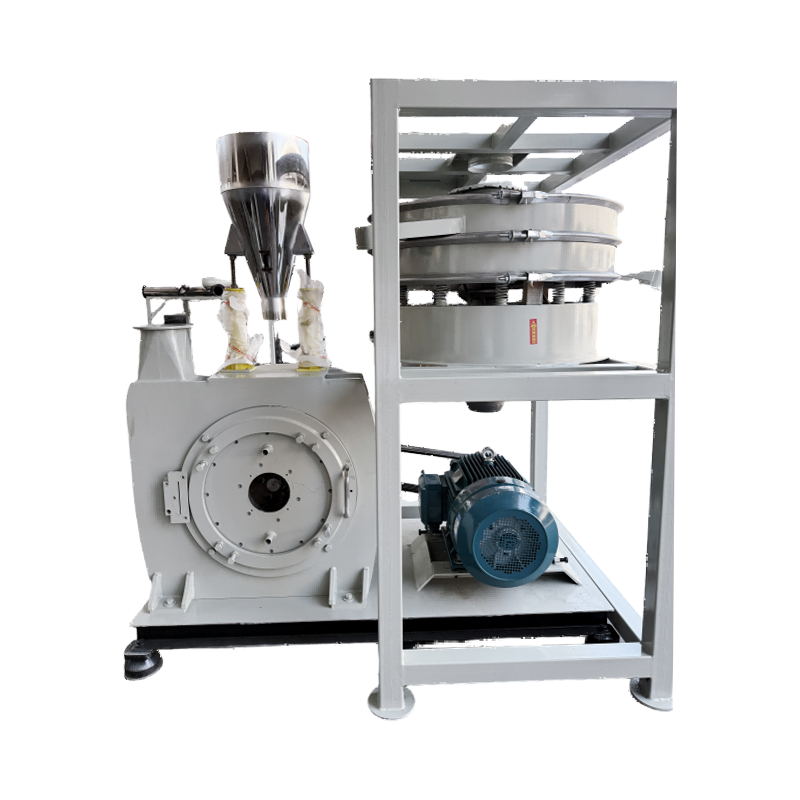
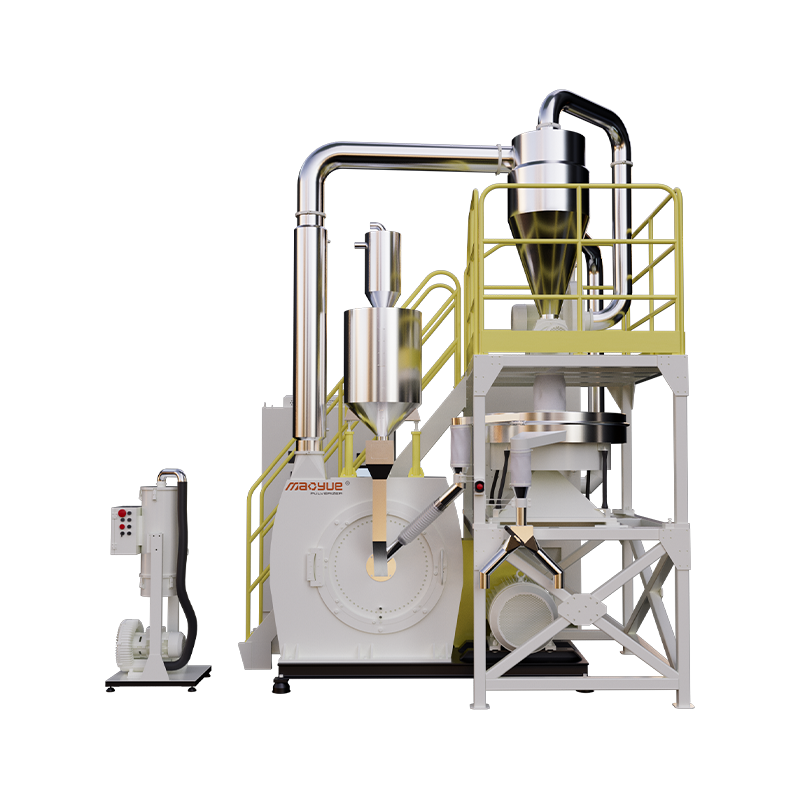
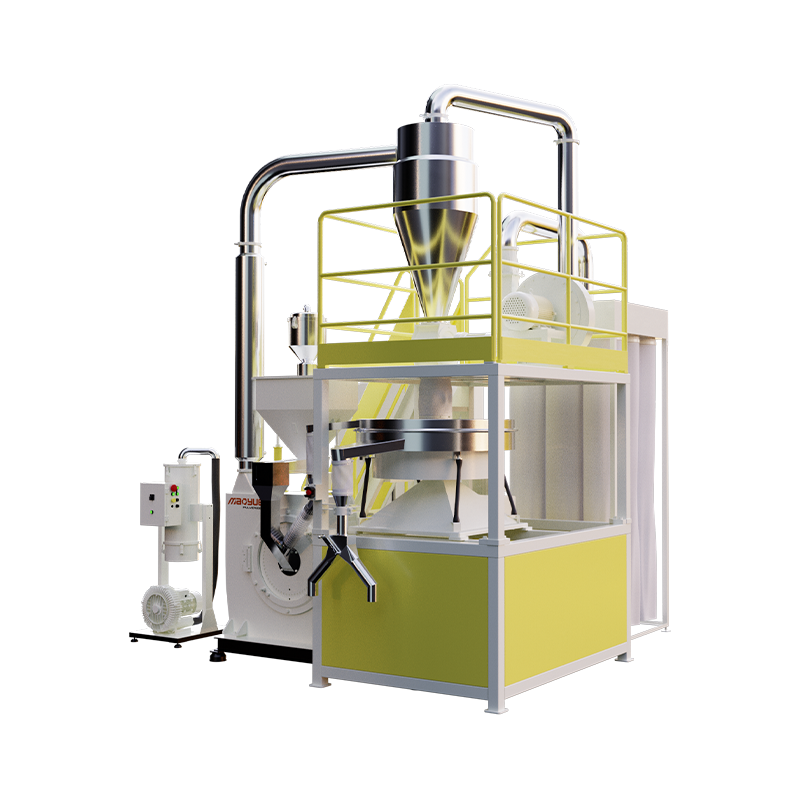
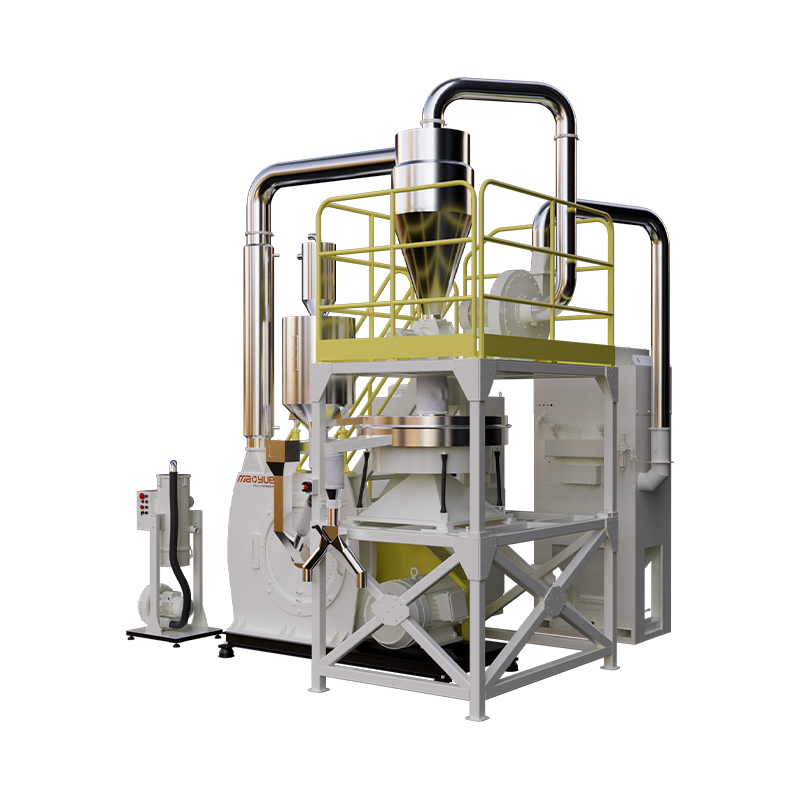
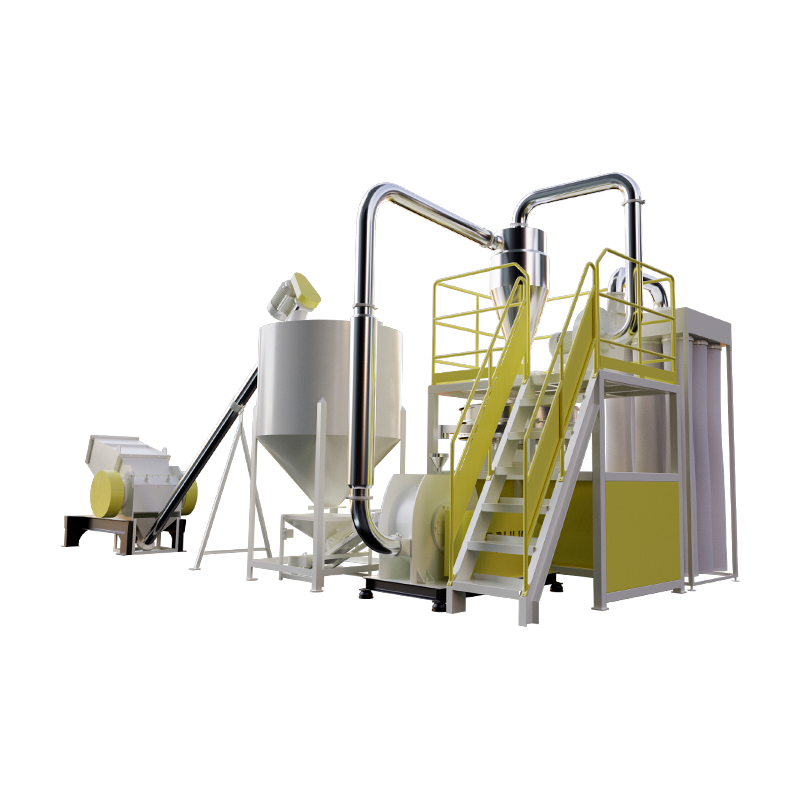 Mao Yue-blad-type makulering-sliping produksjonslinje Et koordinert makulerings-slipesett for prosessorer som søker matchet gjennomstrømning og utslipp, med skivefresalternativer og lukket støvoppsamling. Se produkt →
Koordinerte linjer eksisterer i forskjellige skjæreprinsipper av akkurat denne grunnen: shredderen, granulatoren og møllen må bli enige om fôrstørrelse, utslippsstørrelse og kapasitet, eller en av dem blir den permanente begrensningen.
Tilpasse rotoren, kutteren og skjermen til materialet
Materialadferd endrer maskinspesifikasjonene mer enn de fleste dataark innrømmer. Forskjellene nedenfor er de som dukker opp på butikkgulvet etter den første produksjonsuken.
PVC-rør, profil og arkskrap
PVC er slipende og varmefølsom på samme tid. Rør- og profilskrot bærer ofte høye fyllmasser som sløver skjærekanter raskt, mens selve polymeren kan misfarges eller brytes ned hvis den henger i skjærekammeret. Slitasjebestandig bladgeometri, sjenerøse klaringer og en rotor som raskt beveger materialet gjennom betyr mer her enn motorkraft.
PE for rotomstøping
Ved rotomstøping er pulveret effektivt produktet. En mølle som leverer en bred partikkelstørrelsespredning vil produsere nålehull, ujevn veggtykkelse og dårlig overflatefinish senere i ovnen, uansett hvor god formen er. Konsistensen av toppskjæringen betyr ofte mer enn maksimal gjennomstrømning, og det er grunnen til at konfigurasjoner med høy enhetlighet er spesifisert for denne applikasjonen i stedet for den største tilgjengelige stasjonen.
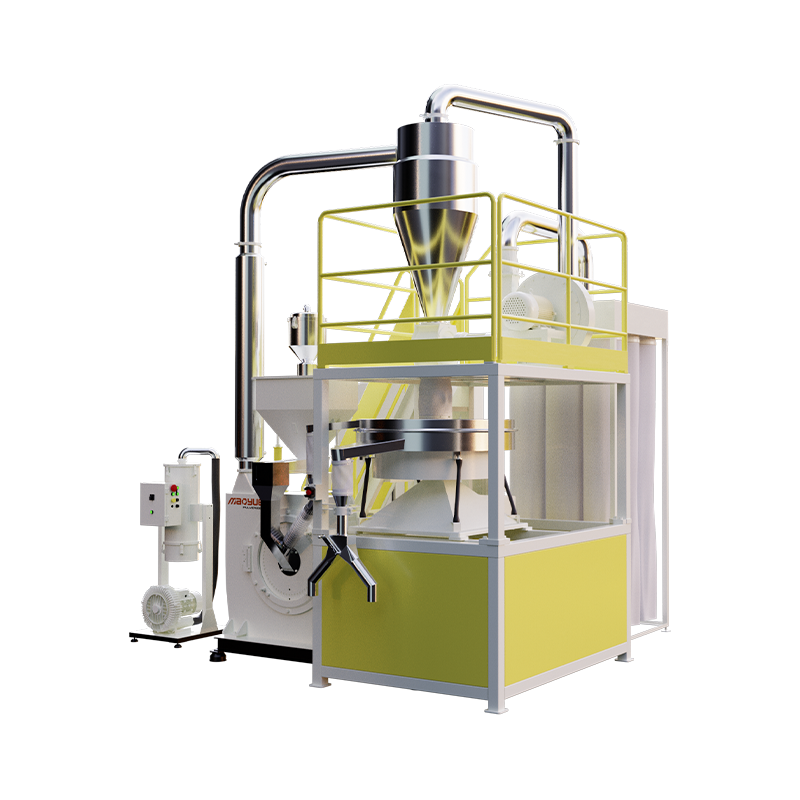 Mao Yue 600 PE Rotomolding Powder Pulverizer Høy-ensartet PE rotomstøping pulverizer med 20–100 mesh justering, vannkjøling, PLC temperaturkontroll og over 99,9 % støvfangst. Se produkt →
PP og PA
PP og PA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
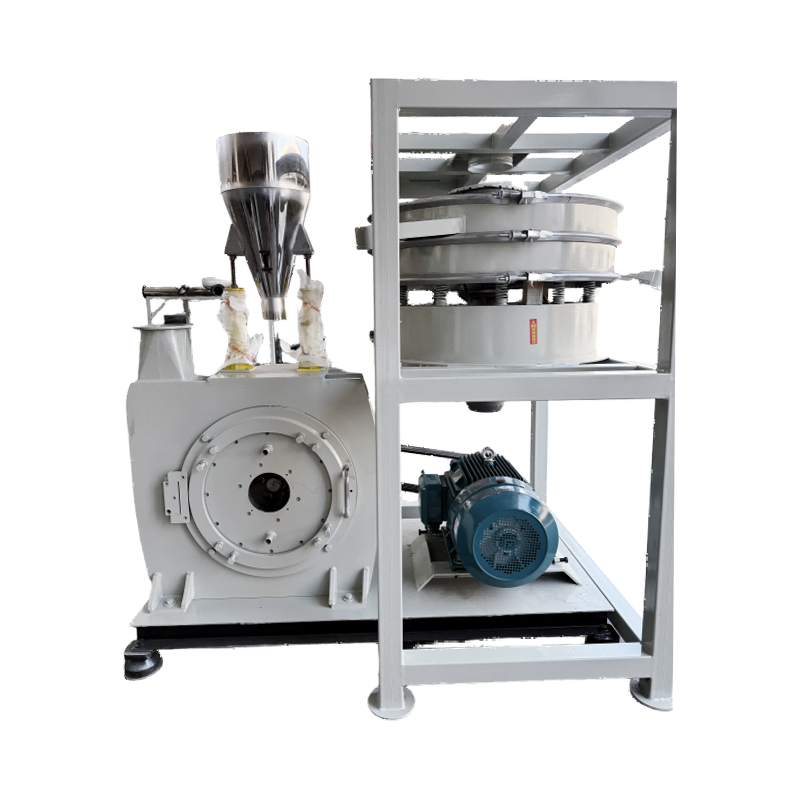 Mao Yue PA/PP-500 Ambient-Temperature Pulverizer Entry-level ambient PA/PP pulverizer med høy-krom-molybden-vanadium-skiver og ±3–5°C temperaturkontroll for små til middels, multi-material produksjon. Se produkt →
Masterbatch og fylte forbindelser
Fargemasterbatch og fylte forbindelser tilfører slitasje til blandingen. Kalsiumkarbonat, talkum og glassfylte kvaliteter forkorter blad- og skivelevetiden merkbart, og de belønner en maskin som raskt kan åpnes, stilles inn og balanseres på nytt. Når et anlegg kjører flere harpikser på en plattform, utskiftbare skiver og en konsistent område for pulverisering av plast redusere både reservedelslager og byttetid.
Spesifikasjoner som bestemmer reell gjennomstrømning
Når materialet og målpartikkelstørrelsen er fikset, bestemmer en håndfull spesifikasjoner om maskinen yter som angitt:
- Rotordiameter og arbeidsbredde, som setter strupestørrelsen og tilgjengelig dreiemoment.
- Kuttegeometri og knivtall, inkludert om rotoren bruker rette, V-formede eller forskjøvede knivarrangementer.
- Skjermåpning, som styrer utgangsstørrelse og kapasitet direkte; hver millimeter størrelsesreduksjon koster gjennomstrømning.
- Drivkraft og svinghjulsmasse, som betyr mye mer for utblåsninger og tykke partier enn for tynnfilm.
- Avstand mellom roterende og faste kniver, vanligvis satt i brøkdeler av en millimeter; drivende klaring viser seg som trevlet sliping og varmeoppbygging.
- Beholder og fôringsarrangement, enten med transportbånd, ram eller gravitasjon; fôrstøt er den vanligste årsaken til stopp.
Leverandører oppgir ofte en enkelt gjennomstrømningstall uten å oppgi materialet, skjermen eller målpartikkelstørrelsen. Et tall som er oppgitt uten disse tre variablene er ikke en spesifikasjon, det er en markedsføringserklæring.
Hva en plastkvern koster over fem år
Kjøpesummen er den minste delen av totalsummen. Driftskostnadene for en størrelsesreduksjonslinje domineres av fire elementer:
- Energi per bearbeidet tonn, som stiger bratt når en maskin blir bedt om å male finere enn den er designet for.
- Slitasjedeler per tonn, inkludert blader, skiver og skjermer; fyllstoffinnhold og forurensning driver dette langt mer enn maskintimer.
- Nedetid per kniv- eller skivebytte, som avhenger av hvor tilgjengelig skjærekammeret er.
- Finstoffer og støvtap, som reduserer brukbart utbytte og skaper håndterings- og filtreringskostnader.
Valget av bladstål, dets hardhet og hvordan det vedlikeholdes er en av de mest pålitelige prediktorene for langsiktige kostnader, og det fortjener mer oppmerksomhet enn det vanligvis får i tilbudsstadiet; en praktisk referanse er dette pulveriseringsbladfører dekker materialer, vedlikehold og valg.
Spørsmål å stille til en leverandør før du bestiller
Disse spørsmålene skiller leverandører som forstår prosessen din fra de som bare selger maskiner:
- Kan du teste det faktiske materialet mitt og gi en partikkelstørrelsesfordeling, ikke et område fra en generisk harpiks?
- Hva er gjennomstrømningen på dette materialet med skjermen jeg har tenkt å bruke?
- Hvor mange timer med blad- eller skivelevetid bør jeg forvente gitt fyllstoffinnholdet og forurensningsnivået?
- Hvor lang tid tar et fullstendig knivskifte med dette designet, og hvilket verktøy kreves?
- Hvilke reservedeler holdes på lager, og hva er ledetiden for en rotor eller en skive?
- Hvis jeg skalerer opp om to år, hvilket stadium av linjen blir flaskehalsen først?
Be om svar skriftlig. En leverandør som vil forplikte seg til en partikkelstørrelsesfordeling og en gjennomstrømningstall på materialet ditt forteller deg noe om hvordan maskinen ble designet, og om hvordan forholdet vil gå etter levering.
Å få kjeden riktig
En plastkvern er en arbeidshest, men det er ikke en komplett løsning. Plantene som får mest ut av størrelsesreduksjon behandler makulering, granulering og pulverisering som ett system, spesifiserer hvert trinn mot materialet det faktisk vil se, og budsjetterer med slitedeler fra dag én i stedet for å oppdage dem i år to.
Start fra pulveret eller slip prosessbehovene dine på nytt, mål materialet du virkelig har, og dimensjoner hvert trinn med en margin for den vanskeligere innsatsen du uunngåelig vil bli bedt om å kjøre. Utstyr bygget som et matchet sett, med blader, skiver og rotorer støttet fra samme kilde, er enklere å holde i gang og lettere å koste over hele levetiden.