中文简体
Et rotomstøpeanlegg bytter harpiksleverandør og i løpet av en uke begynner pulveret å bygge bro over mateskruen. De vanlige reaksjonene er å tørke den hardere, bolte en vibrator på beholderen eller skylde på den nye harpiksen. En pulverflytbarhetstest erstatter den gjettingen med tall du kan skrive inn i en kjøpsspesifikasjon.
Testen måler hvordan et bulkpulver oppfører seg under belastningene utstyret ditt utsettes for, ikke hvordan det ser ut i en pose eller føles mellom fingrene. To pulvere med identiske siktresultater kan tømmes svært forskjellig, og gapet er vanligvis målbart lenge før det blir til et avvist parti.
Hva en pulverstrømningstest faktisk måler
Flyteevne er evnen til et pulver til å bevege seg slik et spesifikt utstyr trenger det for å bevege seg: ut av en trakt, gjennom en skruemater, over en form, inn i en ekstruder. Den definisjonen er bevisst utstyrsspesifikk, og det er derfor et enkelt tall sjelden avgjør en diskusjon mellom leverandør og kunde.
- Samhold - hvor sterkt partikler holder fast i hverandre uten ytre belastning. Finer, fuktighet og overflateklebrer øker den.
- Intern friksjon — motstand når partikler glir forbi hverandre. Kantete, malte partikler genererer mer av det enn avrundede.
- Veggfriksjon — motstand der pulver møter stål, som avgjør om en trakt trenger en 60-graders kjegle eller en 70-graders.
- Kompressibilitet og permeabilitet — hvor mye bulkdensitet endres under belastning, og hvor lett luft beveger seg gjennom sengen. Begge påvirker flom og rottehull.
Forholdene betyr like mye som metoden. Et resultat registrert ved 10 kPa konsolidering sier lite om utslipp ved 1 kPa i en grunn beholder. Rapporter alltid spenningen, fuktighetsinnholdet og partikkelstørrelsesfordelingen ved siden av strømningsverdien; uten dem kan tallet ikke reproduseres eller sammenlignes.
Testmetoder og hva hver enkelt returnerer
De fleste laboratorier velger mellom en rask indekstest for rutinekontroller og en skjærtest for designarbeid. Tabellen nedenfor viser hva de vanlige metodene faktisk gir.
| Metode | Hva den returnerer | Praktiske notater |
|---|---|---|
| Hvilevinkel | Bunnvinkel i grader | Rask og billig; ingen stresskontroll og følsom for skjenketeknikk |
| Tappet tetthet, Carr-indeks, Hausner-forhold | Komprimerbarhet i prosent, eller et forhold | Ti minutter med en gradert sylinder; blind for friksjon og permeabilitet |
| Åpnings- eller traktstrøm | Sekunder for å tømme en standard kopp | Fin for granulat; sammenhengende plastpulver blokkerer ofte ganske enkelt |
| Skjærcelle, direkte eller ring (ASTM D6128, ASTM D6773) | Samhold, flow function, internal and wall friction angles | Grunnlag for traktdesign; trent operatør og noen hundre gram prøve |
| Dynamisk reometri | Energi eller dreiemoment per bladsyklus | Bra for rangering og lufting studier; ikke overførbar til silodesign |
| Roterende trommel eller snøskred | Skredvinkel og spredning | Passer tynnsjiktsflyt som pulverspredning i en form |
| Veggfriksjon | Veggfriksjon angle against a named steel | Trenger det ekte veggmaterialet og overflatefinishen |
To praktiske notater. Traktmetoder som fungerer bra for granulat, stikker ofte fast med sammenhengende plastpulver, så en blokkert trakt er et resultat snarere enn en mislykket test. Skjærcelledata er bare så gode som prøvepreparering: overtørking av en prøve kan få et borderline-pulver til å se langt bedre ut enn det oppfører seg på plantegulvet.
Gjør tall til en bestått eller ikke bestått linje
Grenseverdier publisert i standarder og lærebøker er konvensjoner hentet fra store prøvesett, ikke fysiske lover. De er nyttige som screeningsfiltre, og de bør aldri være den eneste setningen i en spesifikasjon.
| Indikator | Frittflytende (typisk) | Sammenhengende (typisk) |
|---|---|---|
| Hausner-forhold | under 1,25 | over 1,40 |
| Carr kompressibilitetsindeks | under 15 prosent | over 25 prosent |
| Hvilevinkel | under 30 grader | over 40 grader |
| Flytfunksjon ff (skjærcelle) | over 10 | under 4 |
Les flytfunksjonen nøye. Mellom omtrent 4 og 10 kan et pulver vanligvis bearbeides i en riktig proporsjonert trakt; under 4, forvent buing; under 2 vil materialet kun bevege seg med lufting, vibrasjon eller mekanisk assistanse. Hold konsolideringsspenningen knyttet til resultatet, fordi et kohesivt pulver testet ved 20 kPa er ikke sammenlignbart med et frittflytende testet ved 1 kPa.
For en kjøpsspesifikasjon, navngi én indeksmetode for rutinemessige lotkontroller og én skjærtest for kvalifikasjonsprøven, og oppgi deretter kondisjoneringsrutinen, testspenningen og det akseptable området i samme dokument.
Hvorfor malte plastpulver er et spesielt tilfelle
Form betyr mer enn medianstørrelse. En pulverisator skjærer og skjærer, så utgangen er kantete og inneholder vanligvis en platelignende fraksjon. Forriglingsfriksjonen er derfor høyere enn for et spraytørket eller krystallisert pulver av samme D50, og to prøver kan dele en medianstørrelse mens de oppfører seg helt forskjellig i samme trakt.
Bøter dominerer oppførselen. På rotomstøpingskvaliteter er en beskjeden økning i fraksjonen under 100 mikron ofte nok til å flytte Hausner-forholdet fra rundt 1,2 til 1,35 til 1,45-båndet, som er der brobyggingen starter. Rapporter partikkelstørrelsesfordelingen og strømningsresultatet sammen, aldri uten hverandre.
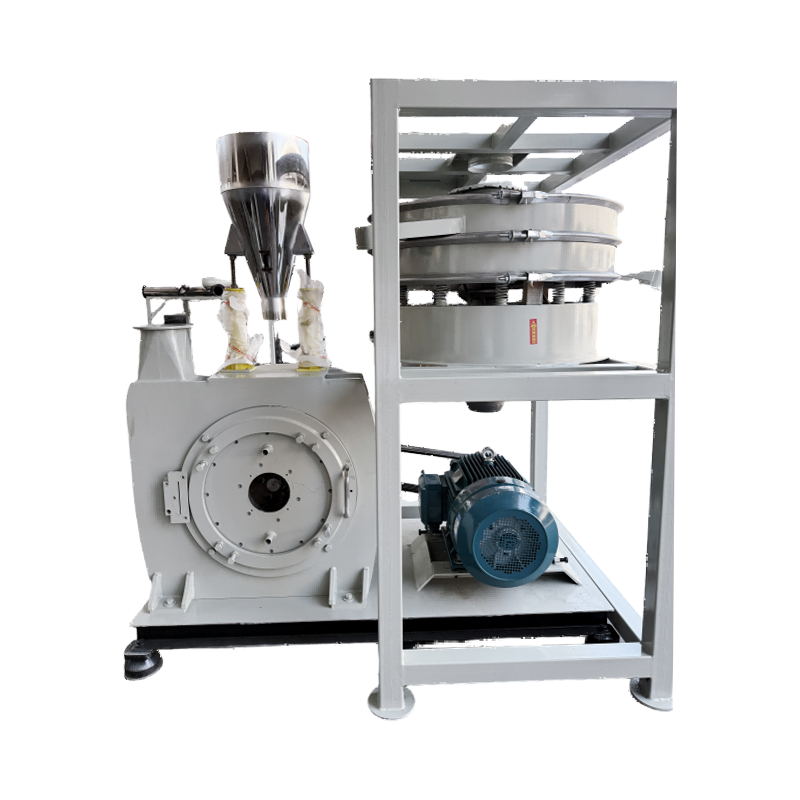
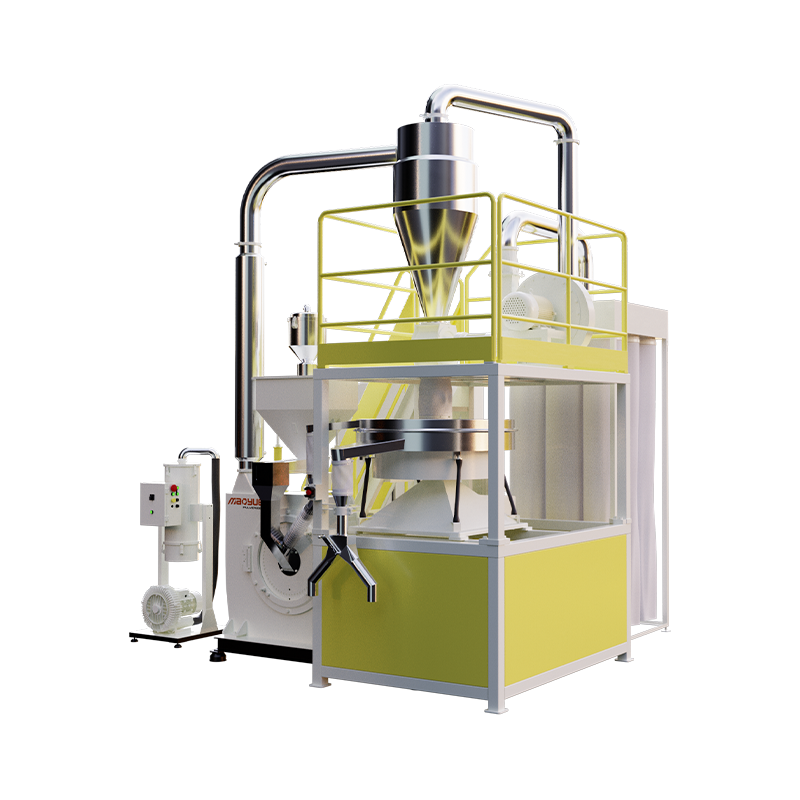 PE Rotomolding Pulver Pulverizer modell 600 En 600 mm skivepulverisator for PE rotomstøpepulver, med justerbar finhet og temperaturkontrollert sliping for konsistent flytfokusert produksjon. Se produkt →
Kjemi tilfører sine egne effekter. Polyamid tar opp fuktighet fra luften og blir merkbart mer sammenhengende i løpet av timer etter sliping. Polypropylen er mindre hygroskopisk, men genererer statisk elektrisitet i pneumatisk transport, og produserer det samme symptomet, kleber og rottehull, av en helt annen grunn.
Formulerte forbindelser er enda hardere. Masterbatch og tungt fylte forbindelser bærer voks, stearater og pigmentagglomerater på partikkeloverflaten. Strømningsresultater kan glide mellom partier selv når basisharpiksen og mølleinnstillingene ikke er endret, noe som gjør en lagret referanseprøve til det mest nyttige elementet i laboratoriet.
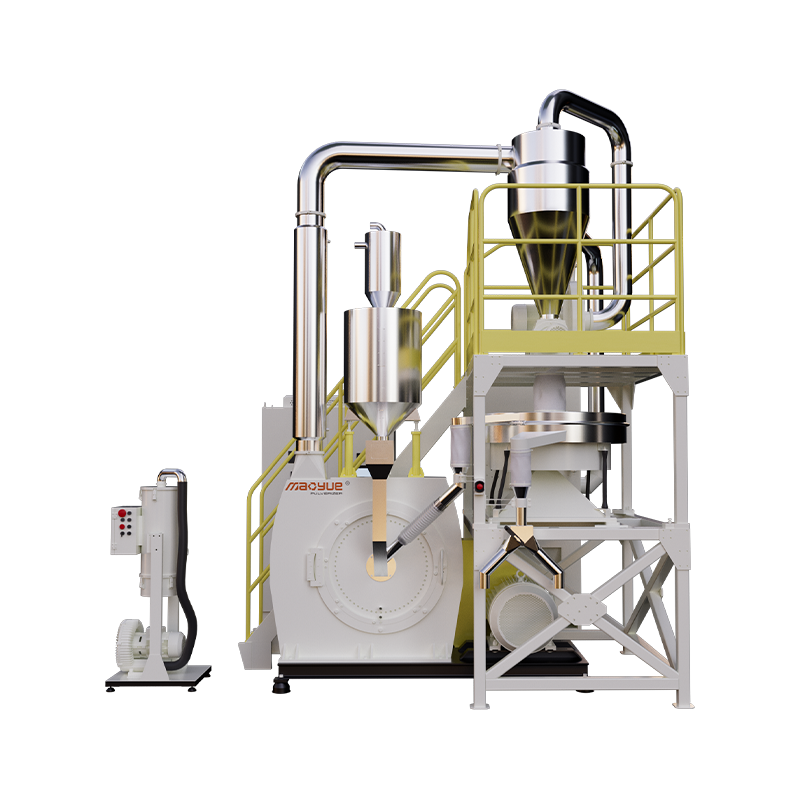 800 Series Masterbatch Pulverizer med høy kapasitet For masterbatch og fylte sammensatte linjer der lot-til-lot-flyt er viktig, tilbyr denne høykapasitets pulverisatoren inverterhastighetskontroll og dobbel kjøling. Se produkt →
Fra testresultat til Pulverizer-innstilling
Flytdata blir nyttige når de peker på en maskinjustering. Hvis kohesjonen øker fordi finfraksjonen har vokst, sitter fikseringen vanligvis i klassifisering, siltilstand, matehastighet eller klaringen og skarpheten til slipeelementene. Tilstanden og utformingen av slipeskive forskyver hele fordelingen, så et blad- eller skiveskift bør alltid følges av en ny flytkontroll i stedet for en antagelse om at utgangen er uendret.
Termisk historie teller også. Omgivelsessliping av polyamid og polypropylen uten flytende nitrogen holder driftskostnadene nede, men en varm sliping kan avrunde og lett smelte sammen partikkeloverflater. Det kan forbedre utslippet samtidig som det reduserer bulkdensitet og dispergerbarhet, så begge egenskapene hører hjemme i akseptkriteriene. Utstyr bygget for romtemperaturbehandling gjenspeiler denne avveiningen i kjøle- og fôringsdesignet.
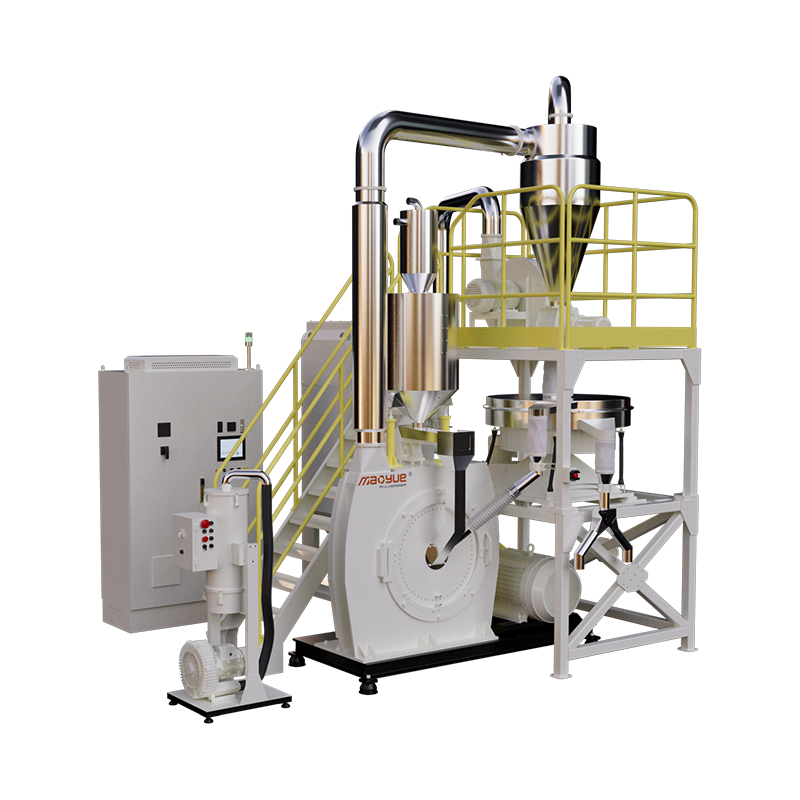 800PA/PP romtemperatur energisparende plastformaler For PA/PP-sliping der varmehistorien påvirker pulverkvaliteten, kombinerer denne romtemperaturpulverisatoren høy kapasitet med tokretskjøling og ±2°C temperaturkontroll. Se produkt →
En enkel vedlikeholdstrigger følger av dette: test det første pulveret som produseres etter et nytt bladsett, og gjenta deretter med faste intervaller. Når kohesjon eller finfraksjonen beveger seg utover det avtalte båndet, er verktøyet nødvendig for oppmerksomhet. Det koster langt mindre enn et avvist produksjonsparti, og det gjør flyttesten til et planleggingsverktøy i stedet for en post mortem.
Prøvetaking, kondisjonering og en testplan du kan kjøre neste uke
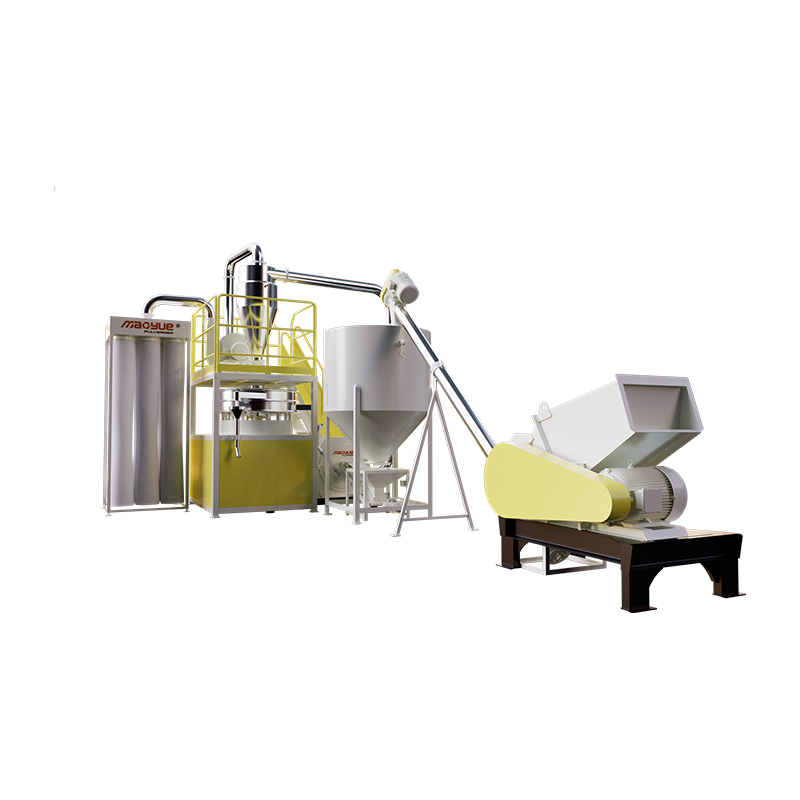
Mest dårlig reproduserbarhet kommer fra prøvetaking, ikke fra instrumenter. Ta prøven fra den faktiske prosessstrømmen i stedet for fra toppen av en pose, forsegl den umiddelbart, og registrer fuktighet, bulktetthet og partikkelstørrelsesfordeling sammen med strømningsverdien. Hvis du fortsatt begrenser maskinalternativene, kan denne oversikten over pulveriseringstyper og kjøpstips er et fornuftig utgangspunkt før du forplikter deg til en spesifikasjon.
- Definer avgjørelsen først: beholderdesign, partigodkjenning eller overvåking av verktøyslitasje.
- Konditioner prøvene i 24 timer ved 23 grader Celsius og 50 prosent relativ fuktighet, og kontroller deretter fuktigheten på nytt.
- Kjør den valgte indeksmetoden tre ganger per prøve og rapporter gjennomsnittet og området; forskjeller under ca. 10 prosent er vanligvis støy.
- Test kvalifikasjonsprøven i en skjærcelle ved konsolideringsspenningen som er målt eller estimert i utstyret ditt.
- Test på nytt etter én, fire og tolv ukers lagring for å fange tidkonsolidering og kaking.
- Behold en forseglet referanseprøve fra hvert godkjent parti slik at fremtidige sammenligninger har en grunnlinje.
Flytatferd er en av de få kvalitetsegenskapene du kan måle før en enkelt del støpes, og det er billig sammenlignet med et avvist parti. Velg metoden som samsvarer med avgjørelsen foran deg, registrer forholdene hver gang, og se trenden på tvers av partier. Reiseretningen forteller deg mer enn noen enkelt lesing.