中文简体
Kvernkuler er den mest kontrollerbare variabelen i en kulemølles driftskostnad. Et feil valg av slipemedium øker energiforbruket, fremskynder slitasjen på foringen og gir ustabil finhet. I praksis kan det å tilpasse de riktige møllekulene til et gitt materiale og mølletilstand kutte spesifikk energibruk med 10 til 20 prosent samtidig som utstyrets levetid forlenges.
Hvordan Mill Balls fungerer i en Ball Mill
En kulemølle roterer et sylindrisk skall rundt sin horisontale akse. Løftestenger inne i skallet bærer møllekulene oppover til tyngdekraften trekker dem tilbake i en kaskade eller en mer aggressiv kataraktbevegelse. Det er denne gjentatte påvirkningen og slitasjen, ikke selve kvernskallet, som bryter ned partikler. Kvernkuler er derfor selve slipeverktøyet.
Slipehandlingen avhenger av noen få målbare variabler. Kuleladningsvolumet er typisk 30 til 40 prosent av møllens indre volum, og møllehastigheten holdes vanligvis på 60 til 75 prosent av kritisk hastighet. Utenfor disse områdene glir ballene enten uten nok støt eller fester seg til skallet og bidrar lite.
| Variabel | Typisk rekkevidde | Effekt på sliping |
|---|---|---|
| Ballladningsvolum | 30–40 % av møllevolum | Kontrollerer støtenergi og kontaktområde |
| Fresehastighet | 60–75 % av kritisk hastighet | Bestemmer kaskade versus kataraktbevegelse |
| Ball diameter | 20–100 mm, avhengig av mate | Setter balansen mellom påvirkning og slitasje |
| Materialefylling | 25–35 % av kulevolum | Forhindrer overfukting eller overdreven tørre soner |
Mill Ball Materialer: Hva fungerer best hvor
Materialet til møllekulene bestemmer hardhet, tetthet, slitestyrke og forurensningsrisiko. I de fleste mineral- og sementapplikasjoner dominerer stål. Der produktets renhet betyr noe, foretrekkes keramiske eller aluminiumoksydkuler.
Smidde og lavlegerte stålkuler
Smidde stålkuler er tøffe, relativt rimelige og takler kraftig sliping. De er et solid valg for primærmøller med fôrpartikler over 10 mm. Deres største ulempe er et høyere forbruk enn jern med høyt krom i slipende slurry.
Støpejernskuler med høy krom
Kuler med høy krom gir utmerket hardhet og lav slitasje. De passer til sekundær og tertiær sliping, der slitasje snarere enn slag er nøkkelbelastningen. De koster mer i utgangspunktet, men den lavere utskiftningsfrekvensen gjør dem ofte billigere per tonn produkt.
Alumina og keramiske kuler
Aluminakuler, typisk 92 eller 95 prosent Al2O3, brukes når forurensning med jern ikke kan aksepteres. De er vanlige i keramikk, maling og noen farmasøytiske eller matmaleprosesser. De er lettere enn stål, så fresehastigheten og foringen kan trenge justering.
Kuler i rustfritt stål
Kvernkuler i rustfritt stål er spesifisert for korrosive oppslemminger, sure miljøer eller prosesser der rust fra kuler av karbonstål vil ødelegge produktet. De er mindre vanlige i mineralsliping med høyt volum på grunn av kostnadene, men de er uunnværlige i spesialapplikasjoner.
| Material | Relativ hardhet | Typisk slitasjerate | Hovedbruk |
|---|---|---|---|
| Smidd lavlegert stål | Middels | Høyere | Primær og semi-autogen sliping |
| Høy-krom jern | Høy | Lavt | Sekundær og finsliping |
| Alumina keramikk | Høy | Veldig lavt | Renhetssensitive produkter |
| Rustfritt stål | Middels-high | Lavt | Etsende eller hygieniske prosesser |
Mill Ball Størrelse og Gradering
Kulediameter er den primære kontrollen for slipeeffektivitet. Store kuler (60–100 mm) bryter grove partikler ved støt; små kuler (15–30 mm) gir overflatearealet som trengs for finsliping. I praksis fungerer en gradert ladning som inneholder en blanding av størrelser bedre enn en enkelt størrelse, fordi den kontinuerlig kompenserer for slitasje og sikrer kontakt med både grove og fine partikler.
Et grovt utgangspunkt for maksimal kulestørrelse er å relatere den til fôrpartikkelstørrelsen og mølleforholdene. Mange operasjoner bruker Bond-formelen, som forutsier den største kulen som en funksjon av matestørrelse og malbarhet. Selv uten formelen er en enkel regel å starte med en størrelse som er omtrent 2,5 til 3,5 ganger den største fôrpartikkelen. Juster deretter etter overvåking av strømforbruk og produktfinhet.
- For stor ball genererer høy støt, men lavt overflateareal, sløsing med energi og skader foringer.
- En for liten ball kan ikke bryte harde eller grove partikler, noe som fører til en "død" ladning og dårlig gjennomstrømning.
- Sfærisk rundhet betyr noe: deformerte eller ødelagte kuler reduserer slipevirkningen og bør siles ut regelmessig.
Applikasjonsforskjeller på tvers av bransjer
Kvernkuler dukker opp overalt hvor materialer trenger finmaling: mineraldressing, sementklinker, keramikk, maling og pyroteknikk. Hver bransje setter forskjellige prioriteringer.
- I mineralbearbeiding er slitasjekostnad per tonn den dominerende bekymringen, så høykromstål er vanlig i slipekretsen.
- Ved sementmaling opererer kulemøller med moderat støt og høy slitasje; smidde stål og høykromkuler brukes begge avhengig av møllerommet.
- I keramisk produksjon beskytter aluminakuler partiet mot jernforurensning og oppfyller den høye renheten som kreves for hvitevarer eller elektronisk keramikk.
- Innenfor pyroteknikk og kjemikalier kreves gnistfrie eller lavkontaminerende medier som keramikk eller rustfritt stål for sikkerhet og renhet.
Varmefølsomme materialer oppfører seg annerledes. En dedikert plastpulveriseringsguide forklarer hvorfor polymerer trenger et helt annet størrelsesreduksjonsprinsipp.
Hvordan velge Mill Balls: En trinn-for-trinn-tilnærming
Følgende sekvens brukes av anleggsingeniører til å oversette prosessmål til en solid mediespesifikasjon.
- Definer mål P80 og gjennomstrømning. Finhet er den første spesifikasjonen fordi den bestemmer innvirkning versus slitasje.
- Mål fôrstørrelse og hardhet. Hardere og grovere fôr krever større og tøffere kuler.
- Sett forurensningsgrenser. Hvis jern må unngås, velg alumina eller rustfritt stål.
- Etabler kuleladningsvolum og fresehastighet. Disse samhandler med ballstørrelsesfordeling og foringsprofil.
- Match ballmaterialet til foringen. Hardere kuler akselererer linerslitasje med mindre foringen har riktig hardhet og løfteprofil.
- Overvåk spesifikk energi og ballforbruk. Den beste spesifikasjonen er den som stabiliserer begge over en produksjonskampanje.
Vanlige Mill Ball-feil og vedlikeholdspraksis
Operatører undervurderer ofte hvor raskt en feil ladepolicy endrer slipeatferd. De hyppigste feilene er å kjøpe kun på pris, aldri sjekke den faktiske kuleladingen, og ignorere vann- eller massetetthet ved våtfresing.
- Å kjøpe den billigste kulen uten å teste mot malmen eller klinker øker nesten alltid den sanne slipekostnaden per tonn.
- Unnlatelse av å fylle på daglig forbruk vil føre til at ladningen krymper og P80 til å klatre.
- Å ignorere massetettheten endrer blandingen og dempingen av ladningen; for tykk masse reduserer støt, for tynn øker ball-on-ball-slitasje.
- Uregelmessig prøvetaking av ladningen kan fange opp ovale kuler eller ødelagte medier før de reduserer ytelsen.
Vedlikehold er ikke komplisert. Prøv ballladingen månedlig, sil ut ødelagte stykker og noter strømforbruket. En stabil kraftkurve betyr at møllekulene fortsatt er i balanse.
Når kulemøller ikke er svaret: Varmesensitiv plast
Kulemøller fungerer bra for sprø mineraler, men de er ikke et universelt verktøy. Termoplast som polyetylen, polypropylen og PVC mykner og smelter under varmen som genereres av kulestøt. En tradisjonell kulemølle med stålmedier vil smøre polymeren, degradere dens molekylvekt og produsere et pulver av lav kvalitet. Plastprosessorer bruker derfor et annet slipeprinsipp: høyhastighets skive- eller rotormøller som er avhengige av kutting, skjæring og kontrollert luftstrøm i stedet for frittfallende kuler.
For eksempel kan PA og PP males ved omgivelsestemperatur i en skivepulverisator uten flytende nitrogen, noe som holder driftskostnadene langt under de for kryogen kulefresing.
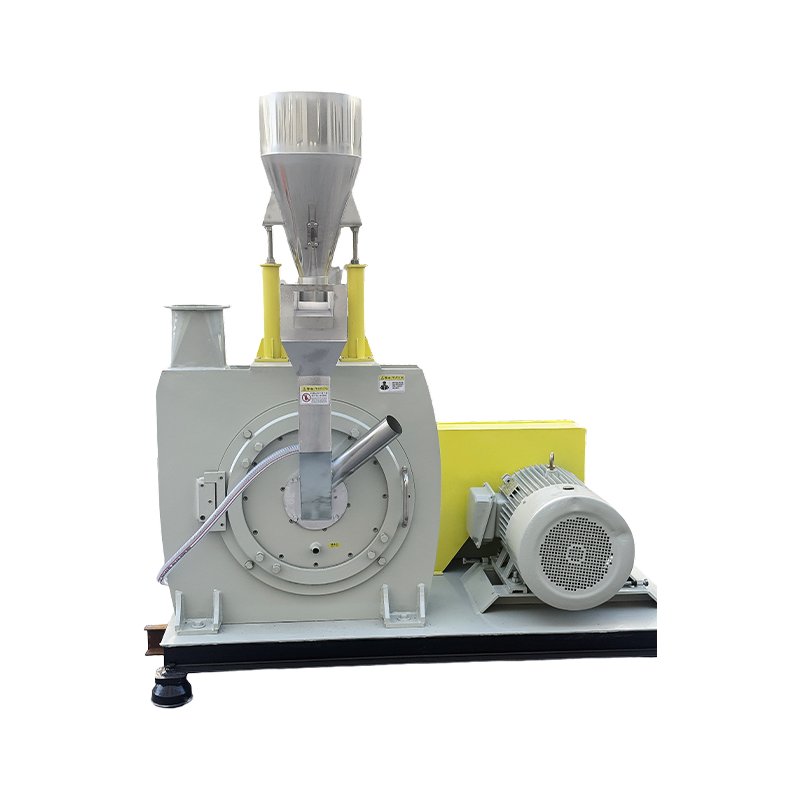
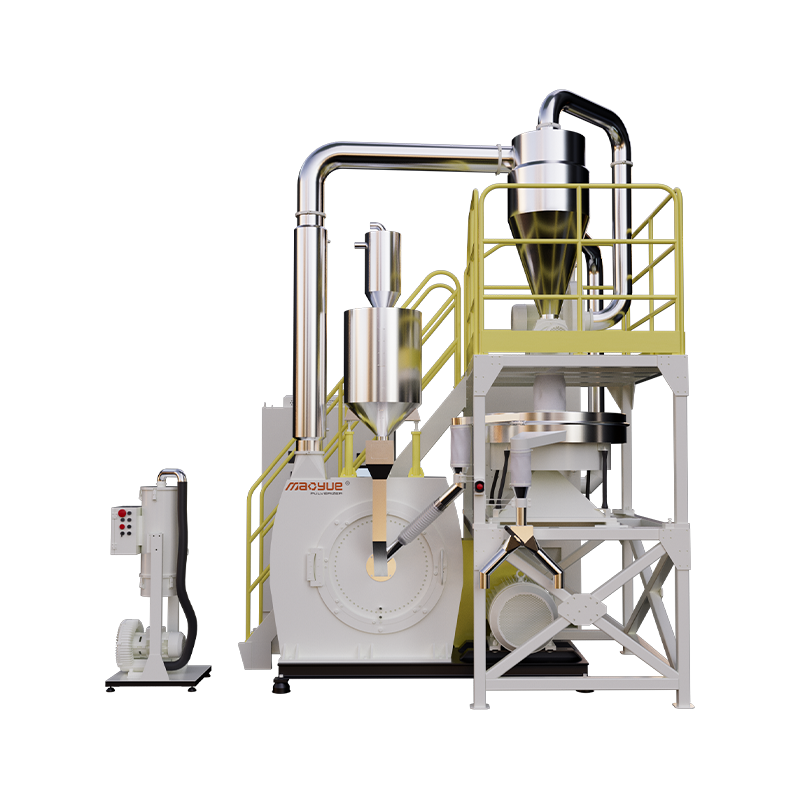
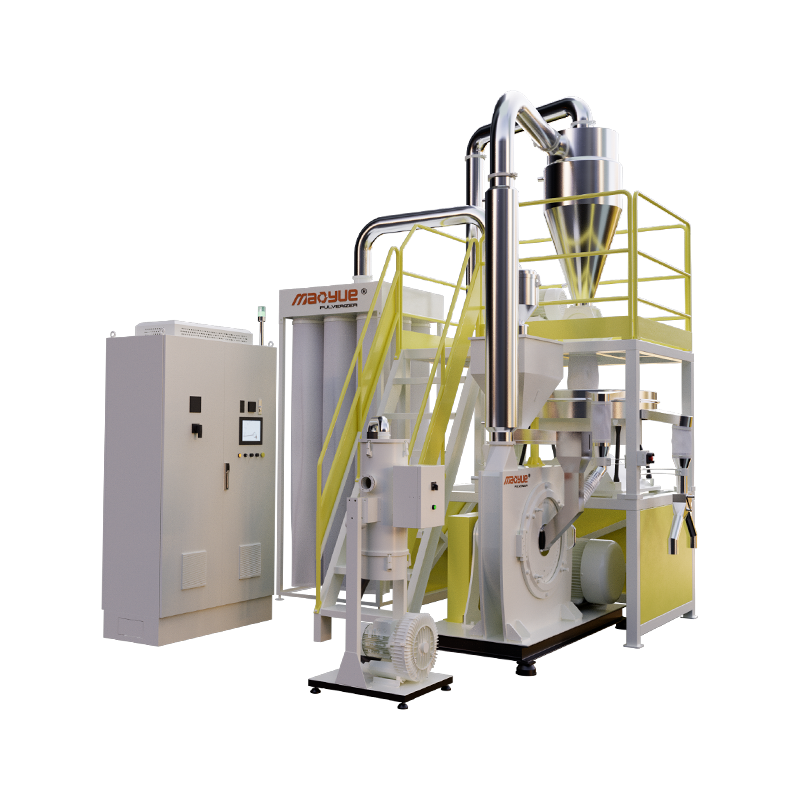 600PA/PP Slitasjebestandig romtemperatur Pulverizer Mao Yue PA/PP-600 Pulverizer har en skivediameter på 600 mm, hovedmotoreffekt på 45-55kW og kapasitet på 350-600 kg/t (omtrent 400-550 kg/t for PA og 500-... Se produkt →
PVC takler størrelsesreduksjon best når utstyret har kraftige komponenter og fint pulverdesign; en dedikert PVC finpulverpulverisator kan holde smale partikkelfordelinger uten termisk nedbrytning.
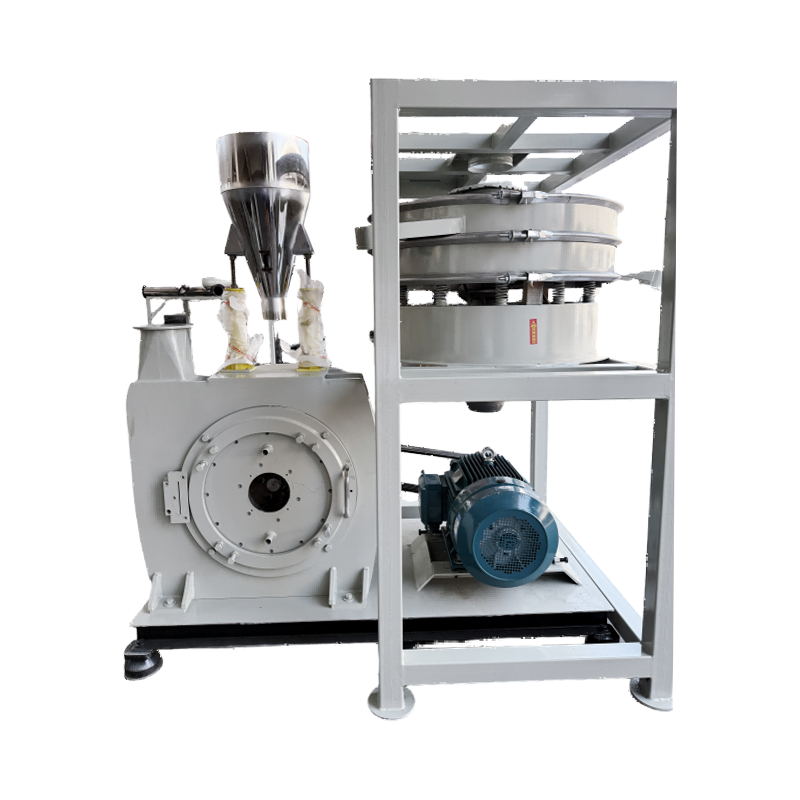
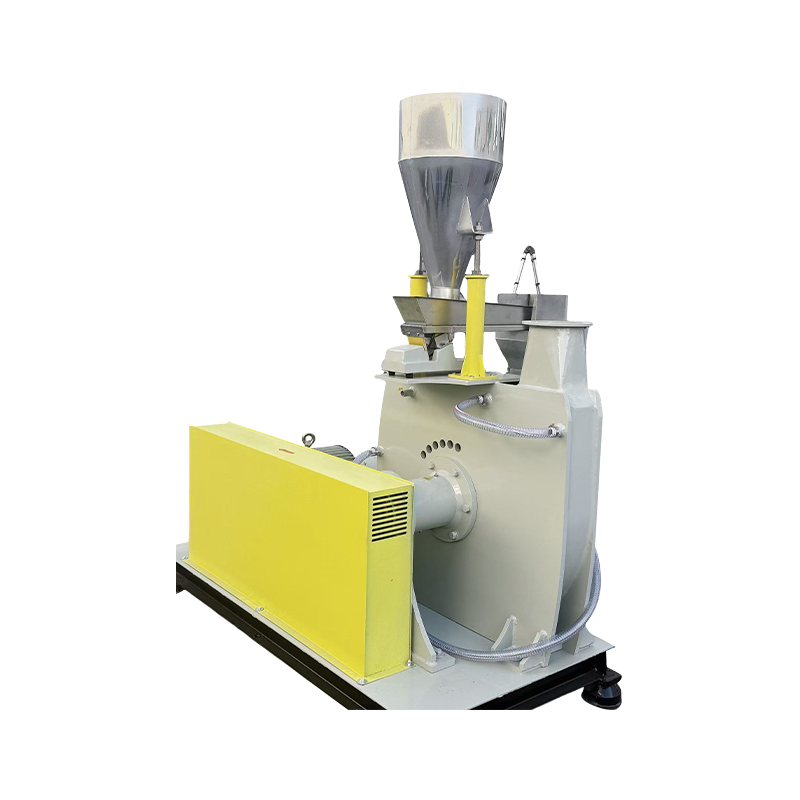
 Modell 900 PVC Finpulver Pulverizer Denne modellen har en skivediameter på omtrent 900 mm, en hovedmotoreffekt på 110-132kW og en toppkapasitet på 900-1300kg/t, noe som gjør den til seriens produksjonskapasitet... Se produkt →
Tilsvarende krever rotomstøping av PE-kvaliteter et pulver med jevn partikkelstørrelse, slik at den støpte delen har jevn veggtykkelse. En høyuniform PE-pulverisator erstatter kulemølletilnærmingen helt for denne støpeprosessen.
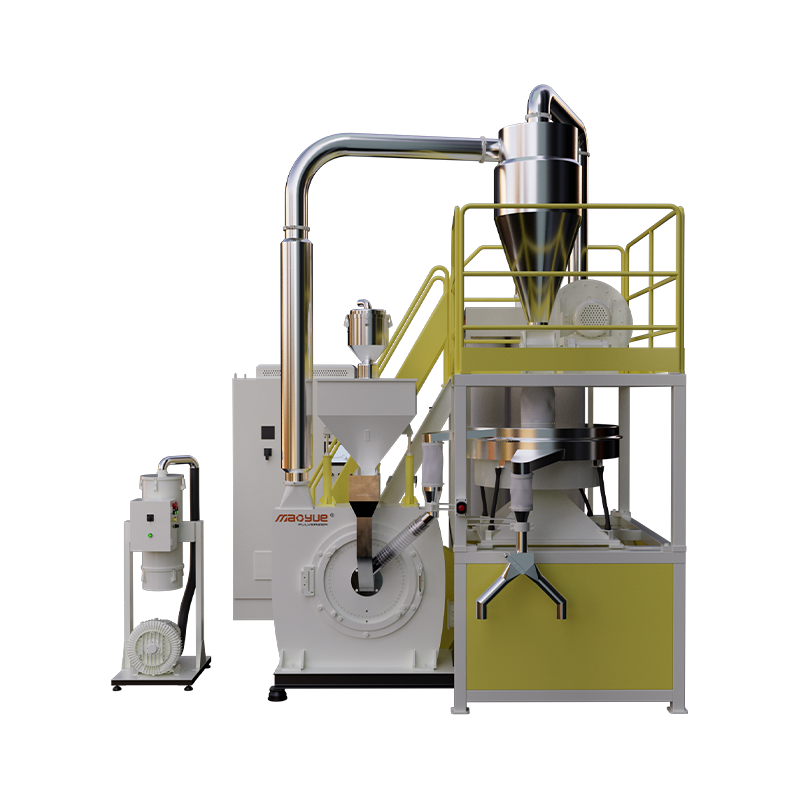
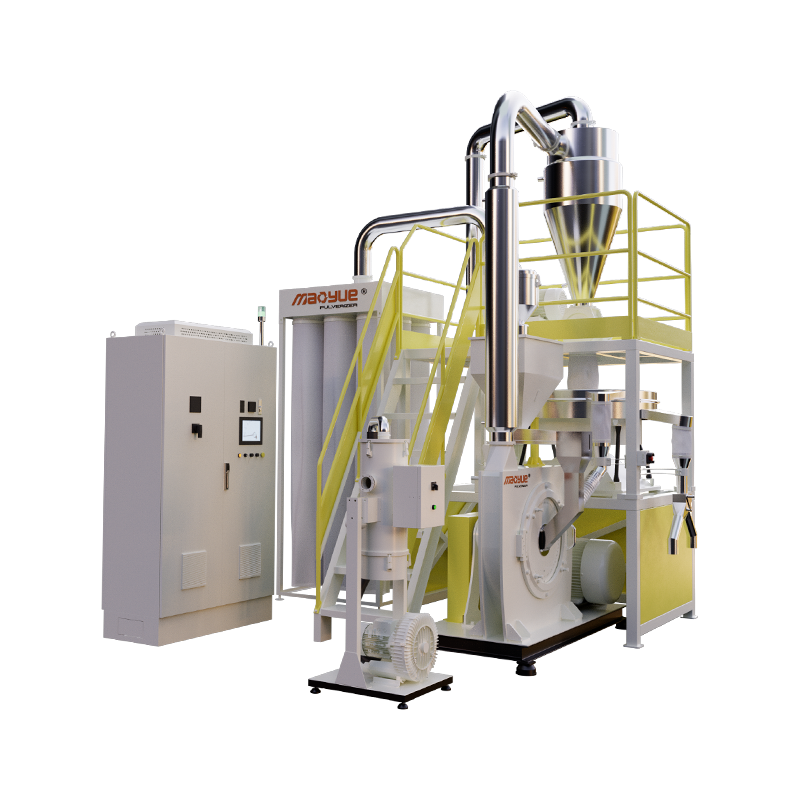
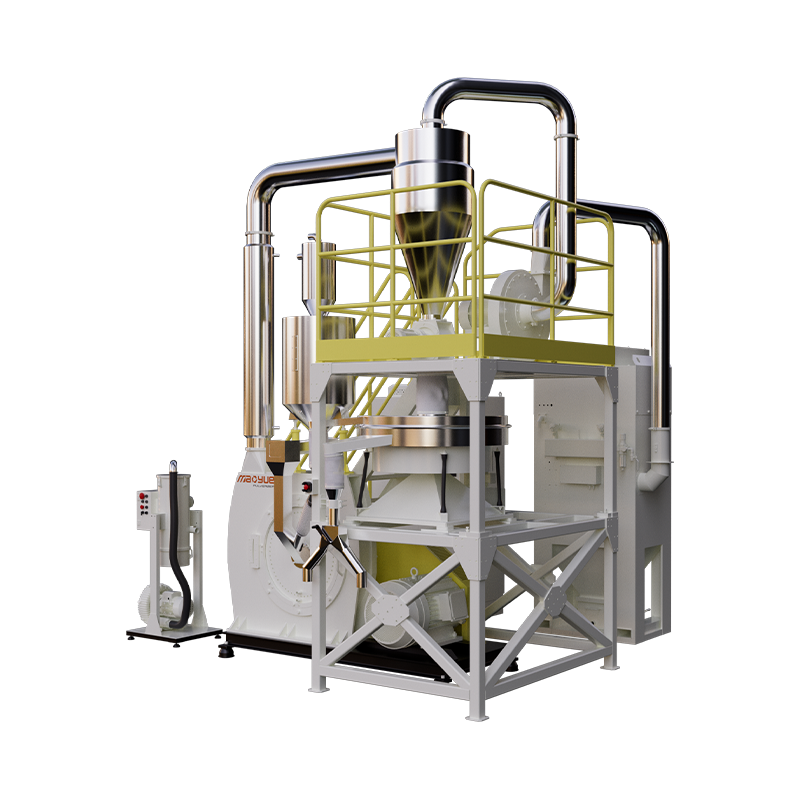 PE Rotomolding Powder High Uniformity 800 Model Pulverizer Mao Yue 800-type PE rotomstøpingspulverisator er den kraftige flaggskipmodellen med ultrahøy kapasitet konstruert spesielt for storskala rotomstøpingsprodukt... Se produkt →
Hvis du sammenligner fresealternativer, er den praktiske forskjellen enkel: mineralforedlere spesifiserer møllekuler; plastprosessorer spesifiserer en pulverisator som holder polymeren kald, tørr og jevn. For en bredere oversikt over tilgjengelig utstyr, se produktutvalget for plastpulverisering.