中文简体
Introduksjon: Rotomstøping starter med pulver, ikke bare formen
Et godt rotomstøpt produkt begynner ikke når formen begynner å rotere. Det begynner med pulverpreparering.
For rotomstøping er PE-pulver ikke bare et spørsmål om "jo finere, jo bedre." Pulveret må tilføres konsekvent og bevege seg, spre seg, varme, smelte og smelte riktig ettersom formen roterer, og til slutt danner en jevn og stabil produktvegg. Derfor kan pulverkvalitet direkte påvirke nedstrøms rotomstøpingsytelse og produktkonsistens.
Et PE-pulver egnet for rotomstøping krever vanligvis omfattende vurdering av:
-
Flytbarhet
-
Bulk tetthet
-
Partikkelstørrelse og partikkelstørrelsesfordeling
-
Partikkelmorfologi
-
Pulvertemperatur
-
Fôringsstabilitet
-
Kompatibilitet med den endelige søknaden
Derfor er målet med rotomstøpingspulverproduksjon ikke å forfølge en enkelt parameter, men å produsere pulver som samsvarer med råmaterialet, rotomstøpeprosessen og sluttproduktkravene.
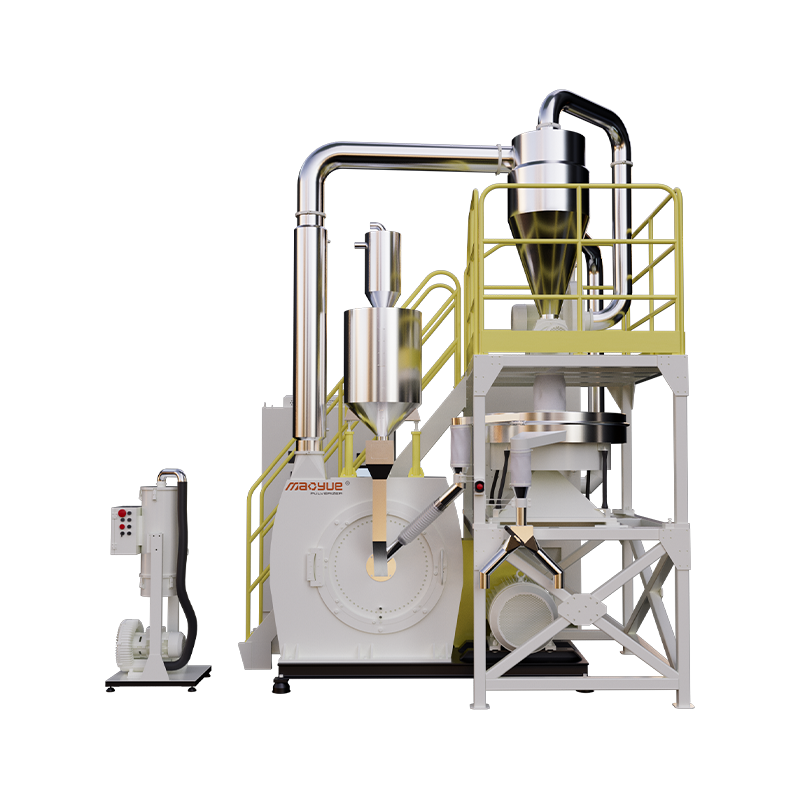
Dette er også utgangspunktet for Mao Yues PE-pulveriseringsløsninger: forstå det faktiske materialet, målpulverkravene og den endelige påføringen, og finn deretter riktig PE-pulveriserings- og støttekonfigurasjon.
Hva gjør et godt rotomstøpingspulver?
Et godt PE rotomstøpepulver kan ikke vurderes basert på et enkelt tall eller parameter.
Dens ytelse under mating, lasting av mugg, rotasjon og oppvarming bestemmes av den kombinerte effekten av flere pulveregenskaper.
Derfor betyr "finere" pulver eller en høyere verdi for en enkelt egenskap ikke nødvendigvis at pulveret er mer egnet for rotomstøping.
Det ideelle rotomstøpepulveret er et som oppnår en rimelig balanse mellom flytbarhet, partikkelstørrelse, bulkdensitet, temperatur og stabilitet, samtidig som det samsvarer med råmaterialet, utstyret, prosessforholdene og den endelige påføringen.
Flytbarhet

Flytbarhet is one of the important indicators for evaluating PE rotomolding powder.
God pulverflytbarhet hjelper materialet å passere jevnt gjennom trakten, mateutstyret og transportsystemet. Det hjelper også pulveret med å bevege seg og fordele seg konsekvent mens formen roterer, og reduserer problemer som brodannelse, materialblokkering, ustabil mating og lokal akkumulering.
Hvis pulverflytbarheten er dårlig, kan det resultere i:
-
Ustabil fôring
-
Brodannelse eller materialblokkering
-
Ujevn pulverfordeling
-
Vanskelig materialtransport
Imidlertid er flytbarhet ikke en uavhengig egenskap. Partikkelstørrelsesfordeling, partikkelmorfologi, bulkdensitet og den generelle pulvertilstanden kan alle påvirke den faktiske flytytelsen. Derfor bør PE rotomstøpepulver evalueres basert på det faktiske materialet og produksjonsforholdene i stedet for å stole på et enkelt testresultat.
Bulkdensitet
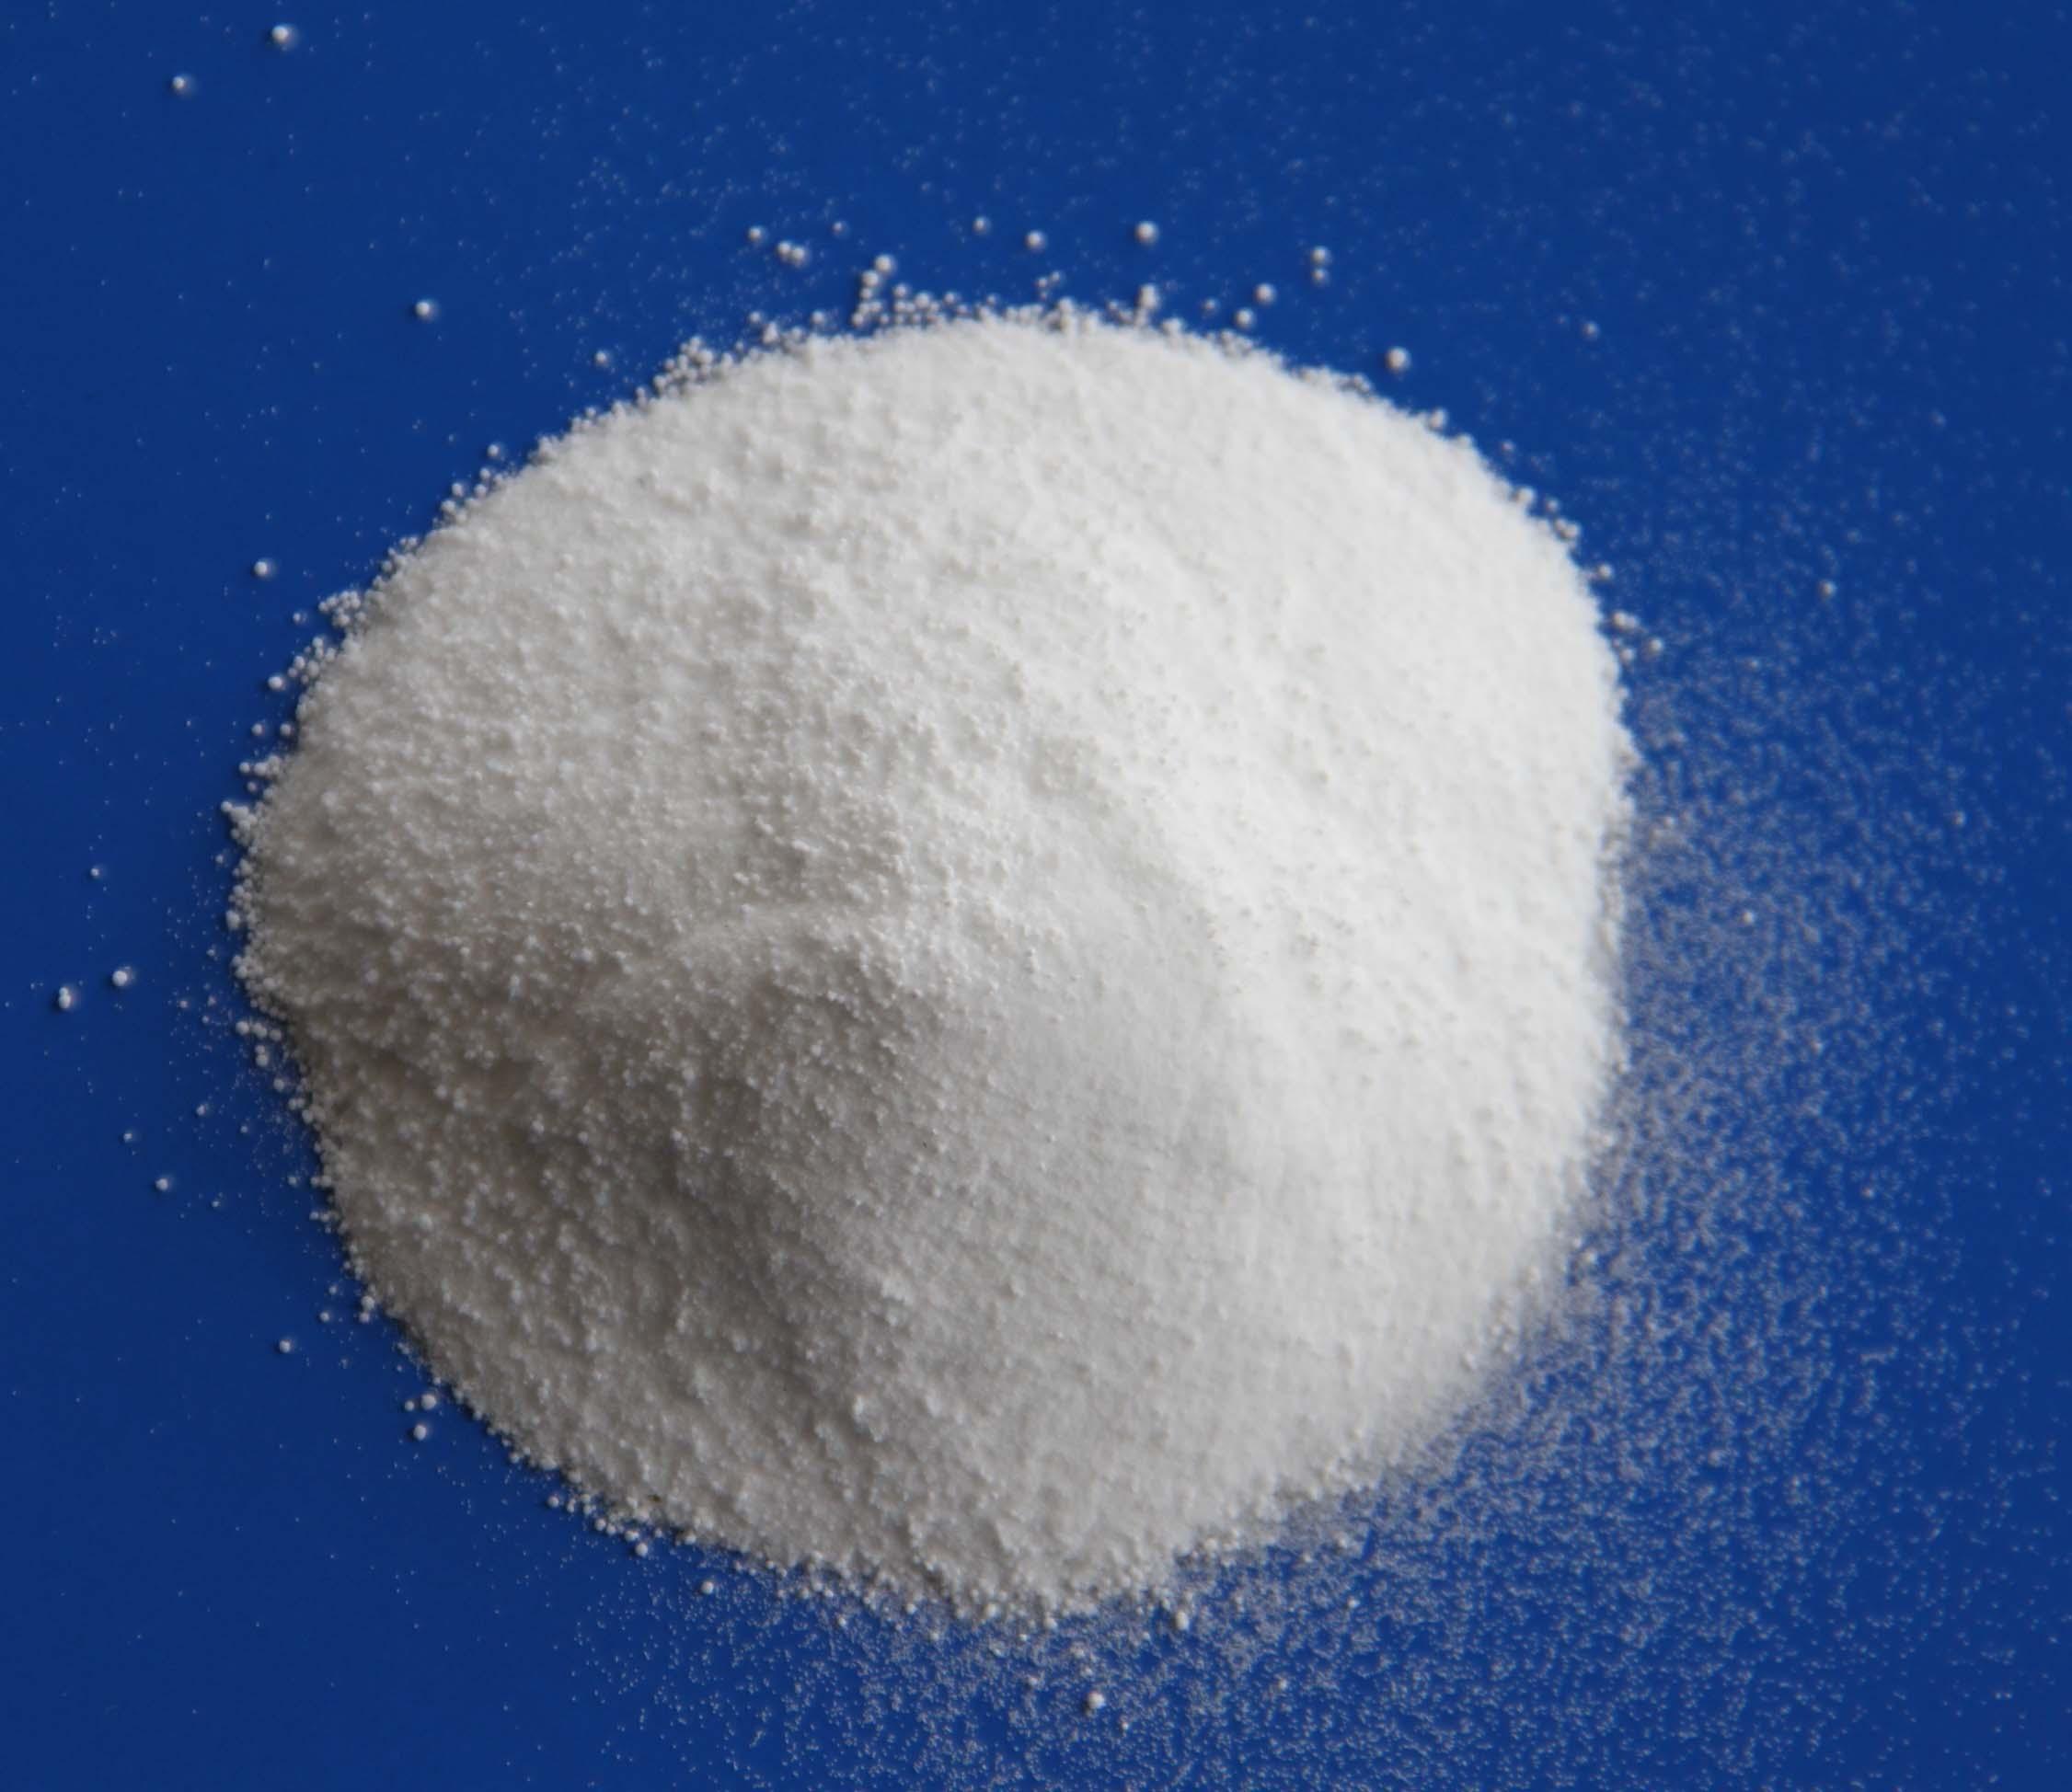
Bulkdensitet reflekterer massen i en enhetsvolum av pulver og påvirkes også av mellomrommene mellom partiklene.
For PE rotomstøpepulver kan bulktettheten påvirke pulverlagring, transport, mating og muggbelastning. En passende bulktetthet bidrar til å opprettholde stabil materialhåndtering og pakking.
Høyere bulktetthet er imidlertid ikke nødvendigvis bedre. Det må vurderes sammen med partikkelstørrelsesfordeling, partikkelmorfologi, flytbarhet, harpikstype og den endelige påføringen.
Derfor, i faktisk produksjon, er ikke målet å oppnå den mulige bulkdensiteten, men å oppnå en rimelig bulkdensitet som samsvarer med pulveregenskapene og rotomstøpeprosessen.
Partikkelstørrelsesfordeling

Partikkelstørrelse er en av de viktige indikatorene for å evaluere PE rotomstøpepulver, men det er ikke den eneste.
En høy andel grove partikler kan påvirke pulversmelting og overflatedannelse, mens en overdreven mengde ultrafine partikler kan øke støv og påvirke flytbarhet og pakking.
Derfor er fokuset for rotomstøpingspulverproduksjon ikke å forfølge finere pulver for enhver pris, men å oppnå en stabil og rimelig partikkelstørrelsesfordeling som er egnet for den endelige applikasjonen.
Noen bransjereferanser viser et partikkelstørrelsesområde på omtrent 150–500 μm for PE rotomstøpingspulver. Det faktiske målet bør imidlertid bestemmes basert på harpikstype, utstyr, form, prosessforhold og sluttprodukt.
Riktig partikkelstørrelsesfordeling er med andre ord viktigere enn bare å forfølge mindre partikler.
Partikkelmorfologi
Selv når to PE-pulver har lignende partikkelstørrelser, kan de yte forskjellig under selve behandlingen. En viktig årsak er partikkelmorfologi.
Partikkelform, overflatetilstand og grad av regularitet kan påvirke pulverflyt, pakking og bevegelse når formen roterer. Langstrakte, skarpe, grove eller svært uregelmessige partikler kan ha forskjellige strømningsegenskaper sammenlignet med mer kompakte og jevne partikler.
Derfor bør ikke partikkelstørrelse alene brukes til å evaluere rotomstøpepulver.
Partikkelstørrelsen bestemmer "hvor store partiklene er", mens partikkelmorfologi påvirker "hvordan de beveger seg." Begge må vurderes sammen når man evaluerer den faktiske prosessytelsen til pulveret.
Pulvertemperatur og prosessstabilitet
Temperatur er en nøkkelfaktor som må kontrolleres under høyhastighets PE-pulverisering.
PE er et termoplastisk materiale. Under pulveriseringsprosessen genererer høyhastighetsbevegelse og friksjon kontinuerlig varme. Hvis temperaturen stiger for raskt eller blir for høy, kan materialet mykne, feste seg eller agglomerere, noe som påvirker pulverkvaliteten, produksjonen og den kontinuerlige driftsstabiliteten.
Derfor er et kjølesystem en viktig del av en PE-pulveriseringsløsning. Den faktiske kjølemetoden bør velges basert på materialtype, målpartikkelstørrelse, utgang, driftstid og utstyrskonfigurasjon.
Maoyue kan konfigurere luftkjøling, vannkjøling eller kombinert luft- og vannkjøling i henhold til faktiske produksjonskrav, og hjelper til med å kontrollere temperaturstigningen under pulverisering og støtte stabil PE-pulverproduksjon.
Hvordan produseres PE rotomstøpingspulver?
Produksjonen av høykvalitets PE rotomstøpepulver er ikke bare et spørsmål om å gjøre PE-materiale finere. Det er en komplett prosess som krever koordinert kontroll over flere stadier.
En typisk produksjonsprosess er:
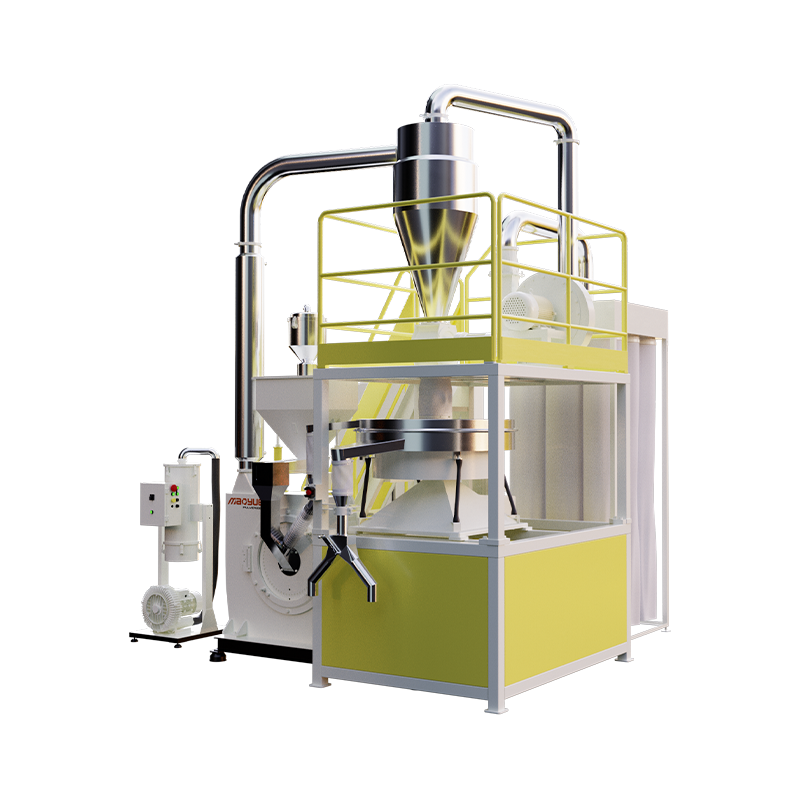
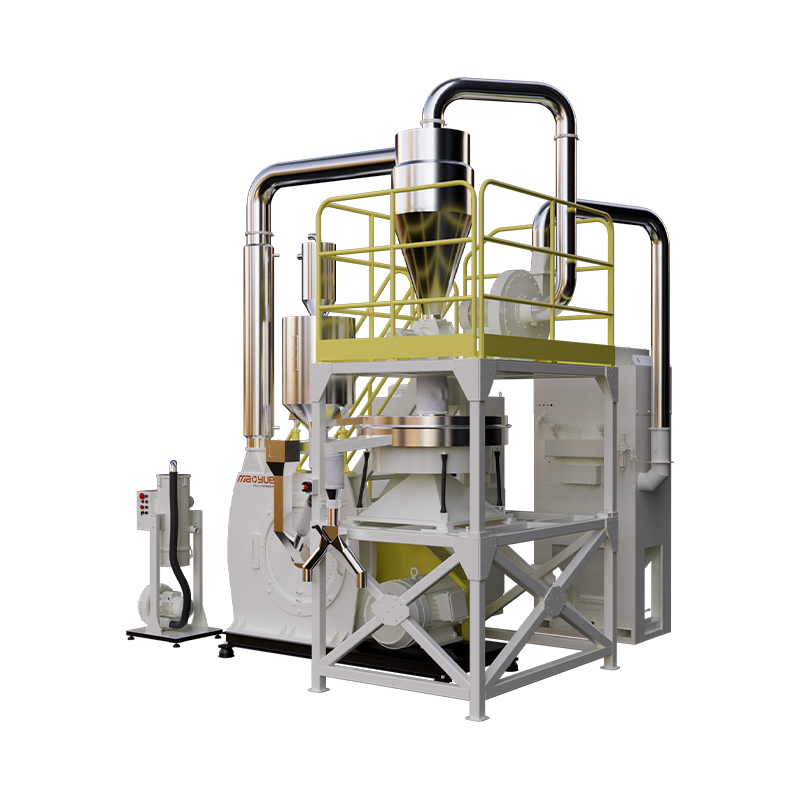
Fôring → Pulverisering → Kjøling → Siling → Pulveroppsamling
Stabil fôring påvirker produksjons- og pulveriseringsforholdene. Pulverisering bestemmer partikkelstørrelse og partikkelstørrelsesfordeling. Avkjøling kontrollerer temperaturøkningen under behandlingen. Siling hjelper til med å kontrollere pulverspesifikasjonene, mens pulveroppsamling påvirker etterfølgende transport og bruk.
Derfor avhenger den endelige pulverkvaliteten av hele produksjonssystemet, ikke bare pulveriseringsstadiet.

Stabil fôring

Stabil fôring er grunnlaget for kontinuerlig produksjon av PE-pulver.
For raskt fôring kan øke utstyrsbelastningen og temperaturøkningen, mens fôring for sakte eller med betydelige svingninger kan redusere produksjonen og påvirke pulveriseringsforholdene.
Derfor bør fôringssystemet tilpasses materialets egenskaper, målutgang og pulveriseringskonfigurasjon, og sikre at materialet kommer inn i pulveriseringskammeret kontinuerlig og jevnt for å støtte stabil produksjon.
Pulveriserende og justerbar plategap

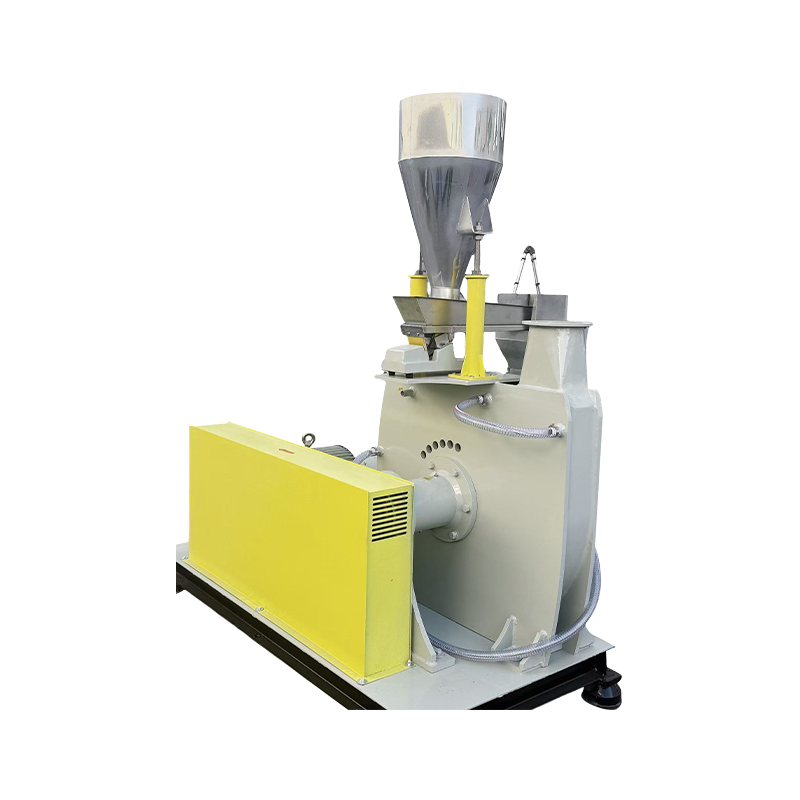
Pulverisatoren er kjerneutstyret som brukes til å behandle PE-granulat eller forbehandlet PE-materiale til pulver, men formålet med pulverisering er ikke bare å redusere partikkelstørrelsen.
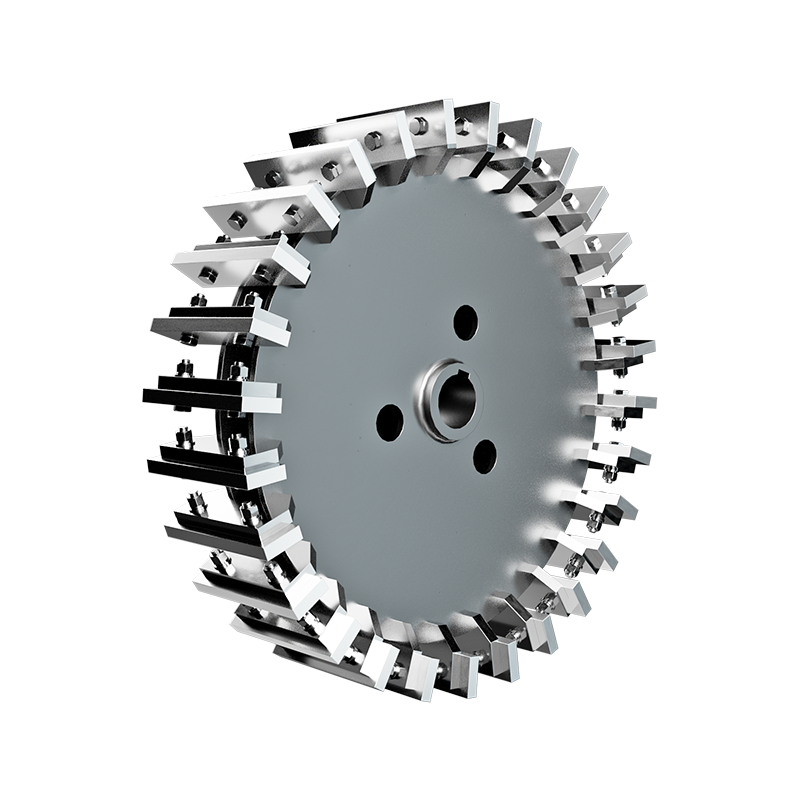
En stabil pulveriseringsprosess må balansere partikkelstørrelse, partikkelstørrelsesfordeling, partikkelmorfologi, produksjon, temperatur og pulverstabilitet. Blant disse faktorene er skivearbeidsgapet en viktig justeringsparameter som påvirker pulverfinheten og produksjonen.
Generelt hjelper et mindre skivegap å produsere finere pulver, mens et større gap er mer egnet for grovere målpartikkelstørrelser eller høyere produksjon.
Det er imidlertid ingen fast "optimal gap" som gjelder for alle PE-materialer. De faktiske parametrene bør justeres i henhold til materialegenskaper, målpartikkelstørrelse og utgangskrav.
Avkjøling under Pulveriseringsprosessen

Kjølesystemet brukes hovedsakelig til å kontrollere varmen som genereres under kontinuerlig PE-pulverisering og bidra til å opprettholde stabile pulveriseringsforhold.
For noen PE-applikasjoner kan luftkjøling gi tilstrekkelig temperaturkontroll. For applikasjoner med høy ytelse eller driftsforhold med høyere termisk belastning, kan vannkjøling eller kombinert luft- og vannkjøling gi sterkere varmeavledning.
Derfor bør ikke kjølemetoden velges basert på en fast konfigurasjon. Det bør bestemmes i henhold til materialegenskaper, målpartikkelstørrelse, produksjon og faktiske driftsforhold.
Det endelige målet er å kontrollere temperaturøkningen under bearbeiding og redusere risikoen for at materialet mykner, kleber seg og agglomererer.
Sikting og pulveroppsamling

Etter pulverisering og avkjøling kan pulveret klassifiseres ytterligere gjennom sikting for å fjerne overdimensjonerte partikler og bidra til å opprettholde konsistent partikkelstørrelse og pulverkvalitet.
Pulveroppsamlingssystemet er ansvarlig for å effektivt samle og transportere pulveret som genereres under pulveriseringsprosessen. Utstyr som sykloner og støvsamlere kan samarbeide for å separere, samle opp og fjerne støv fra pulveret, og støtte etterfølgende transport og bruk.
Derfor påvirker sikting og pulverinnsamling ikke bare pulverkvaliteten, men spiller også en viktig rolle i den kontinuerlige driften av hele PE-pulverproduksjonssystemet.
Hvordan påvirker en PE Pulverizer rotomstøpingspulverkvaliteten?
Rollen til en PE-pulverisator er ikke bare å "gjøre plasten mindre." Utstyrsdesign, pulveriseringsparametere og støttesystemer kan alle påvirke den endelige pulverytelsen.
For eksempel påvirker skivespalten partikkelstørrelse og partikkelstørrelsesfordeling, mens pulveriseringshastighet og kjølesystemet påvirker temperaturen. Fôringssystemet påvirker produksjonsstabiliteten, mens silings- og pulveroppsamlingssystemene påvirker pulverkonsistensen og påfølgende håndtering.
Derfor, når du velger en PE-pulverisator for rotomstøpingsapplikasjoner, bør utstyret velges basert på målpulveret, faktisk materiale og produksjonskrav i stedet for kun å stole på maskinens nominelle ytelse.
Selv to maskiner med samme nominelle kapasitet kan gi forskjellige pulverresultater ved behandling av forskjellige PE-materialer.
Derfor, før du fullfører utstyrskonfigurasjonen, er testing av det faktiske materialet for å bekrefte partikkelstørrelse, produksjon, temperaturøkning og pulvertilstand et viktig skritt.
Hvordan velge en PE Pulverizer for rotomstøpingspulver?
Når du velger en PE-pulverisator, bør du ikke bare se på maskineffekten eller nominell effekt. Enda viktigere er at utstyrskonfigurasjonen bør bestemmes basert på det faktiske materialet, målpulveret og produksjonskravene.
Til syvende og sist bør en passende PE-pulverisator oppnå en rimelig balanse mellom målpartikkelstørrelse, produksjon, temperaturkontroll og kontinuerlig driftsstabilitet.

PE-materialer for rotomstøpingspulver
LLDPE rotomstøpingspulver
LLDPE tilbyr god fleksibilitet, slagytelse og prosesseringstilpasningsevne, noe som gjør den mye brukt i rotomstøpte produkter.
Imidlertid kan forskjellige LLDPE-harpikskvaliteter ha forskjellige egenskaper og prosessegenskaper, noe som også kan påvirke deres pulveriseringsadferd og tilstanden til det endelige pulveret.
Derfor, når du pulveriserer LLDPE, bør de riktige pulveriseringsparametrene og utstyrskonfigurasjonen bestemmes basert på det spesifikke råmaterialet, målpulverpartikkelstørrelsen og krav til sluttproduktet.
HDPE rotasjonsstøpepulver
HDPE tilbyr god stivhet, kjemikaliebestandighet og miljøbestandighet, noe som gjør den egnet for rotasjonsstøpte produkter som lagertanker, beholdere og industrielle komponenter hvor materialytelse er viktig.
Ulike HDPE-harpikskvaliteter kan variere i hardhet og prosessegenskaper, noe som også kan påvirke deres pulveriseringsparametre og pulverytelse.
I faktisk produksjon bør den passende PE-pulveriseringsløsningen velges basert på det spesifikke råmaterialet, målpartikkelstørrelsen, nødvendig utgang og endelig påføring.
Resirkulert PE rotomstøpingspulver
Sammenlignet med ny PE har resirkulert PE typisk en mer kompleks materialsammensetning. Forskjeller i sammensetning, urenheter, fuktighet, tidligere prosesseringshistorie og initial partikkelstørrelse kan alle påvirke temperaturøkning, produksjon og den endelige pulvertilstanden under pulverisering.
Derfor bør en resirkulert PE-pulveriseringsløsning ikke bare følge faste parametere. Testing av det faktiske materialet for å bekrefte partikkelstørrelse, produksjon og prosesseringsstabilitet kan bidra til å bestemme riktig utstyrskonfigurasjon.
Hvordan evaluere rotomstøpingspulverkvaliteten
Tørrstrømningstest
Dry Flow Test brukes til å måle tiden som kreves for en spesifisert mengde pulver å passere gjennom en standardtrakt under definerte testforhold.
Under de samme testforholdene indikerer en kortere strømningstid generelt bedre pulverflytbarhet. Association of Rotational Molders (ARM) gir også relevante testmetoder for å evaluere flytbarheten til rotomstøpepulver.
Denne testen kan brukes som en referanse for å vurdere strømningsytelsen til PE rotomstøpepulver. Imidlertid bør faktisk produksjonsytelse fortsatt evalueres i kombinasjon med faktorer som partikkelstørrelse, partikkelmorfologi og bulktetthet.
Bulkdensitet Test
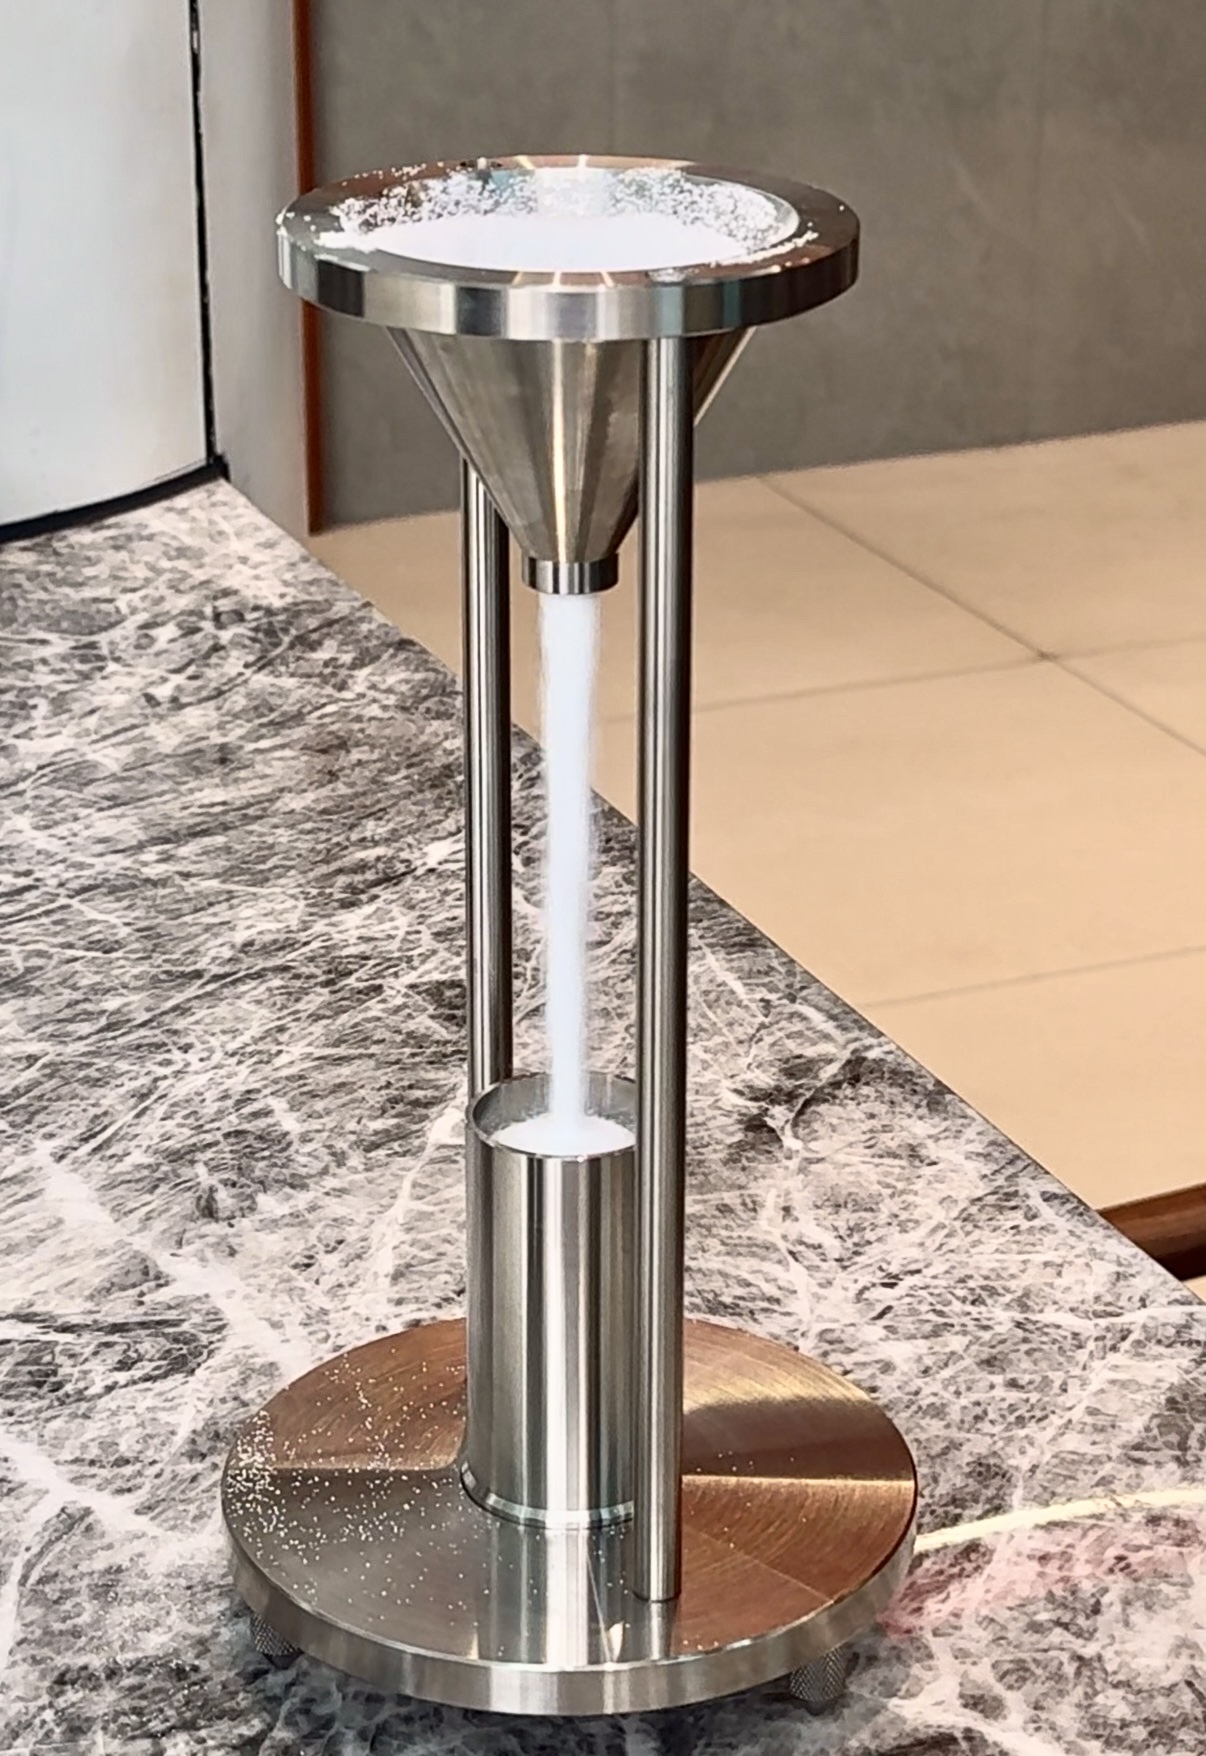
Bulk Density Test brukes til å måle massen som tilsvarer et gitt volum av pulver, som gjenspeiler pulverets pakkeegenskaper.
Denne parameteren hjelper til med å evaluere pulverytelsen under lagring, transport, mating og lasting av mugg. Den kan også tjene som en referanse for vurdering av pulverkonsistens og materialhåndteringsegenskaper.
Høyere bulktetthet er imidlertid ikke nødvendigvis bedre. Dens praktiske betydning bør fortsatt vurderes sammen med partikkelstørrelsesfordeling, partikkelmorfologi og flytbarhet.
Partikkelstørrelsesanalyse
Partikkelstørrelsesfordeling bør bestemmes gjennom faktisk testing i stedet for estimert basert utelukkende på erfaring.
Gjennom sikting kan andelen pulver innenfor ulike partikkelstørrelsesområder identifiseres, noe som hjelper til med å oppdage problemer som en for stor andel av grove partikler eller ultrafint pulver.
Derfor er partikkelstørrelsesanalyse en viktig referanse for å avgjøre om PE rotomstøpepulver oppfyller målspesifikasjonene. Det kan også bidra til å optimalisere pulveriserings- og siktingsparametere.
Vanlige PE rotomstøpingspulverproblemer
Disse problemene er vanligvis ikke forårsaket av en enkelt faktor. Materialegenskaper, pulveriseringsparametere, kjøling, sikting og fôringsforhold kan alle samhandle med hverandre og bør analyseres basert på faktiske produksjonsforhold.
Mao Yues produksjonsløsning for rotomstøping
Mao Yue fokuserer på å utvikle produksjonsløsninger for rotomstøping basert på den endelige applikasjonen, i stedet for å velge utstyr basert utelukkende på en enkelt partikkelstørrelsesparameter.
Vi spør ikke bare:
"Kan denne maskinen produsere 40-mesh pulver?"
Enda viktigere:
"Hva slags pulver krever rotomstøpeprosessen din egentlig?"
Fordi "40 mesh" bare beskriver et partikkelstørrelsesområde. Den reflekterer ikke fullt ut flytbarhet, bulkdensitet, partikkelmorfologi, temperatur eller faktisk prosessytelse.
Derfor bør en passende PE-pulveriseringsløsning starte med det faktiske materialet, målpulveret og den endelige påføringen, og deretter bestemme passende utstyr og prosessparametere.

Pulverkvalitet starter med utstyrsdesign

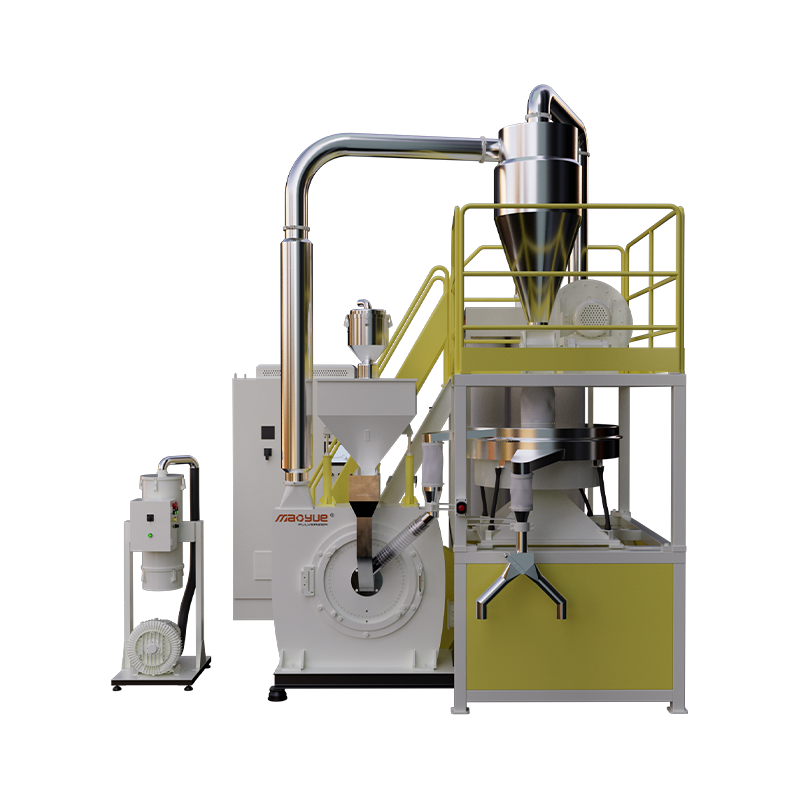
For LLDPE, HDPE og resirkulert PE brukt i rotomstøpingsapplikasjoner, leverer Mao Yue PE-plastpulveriseringsutstyr og støtteløsninger.
Utstyret er designet rundt stabil pulverisering, justerbar arbeidsspalte, temperaturkontroll, stabil mating og effektiv pulverinnsamling, noe som hjelper forskjellige materialer med å oppnå mer konsistente pulveregenskaper.
Det endelige målet er ikke bare å få pulveret til å "se fint ut", men å produsere pulver som virkelig egner seg for påfølgende rotomstøpingsprosesser.
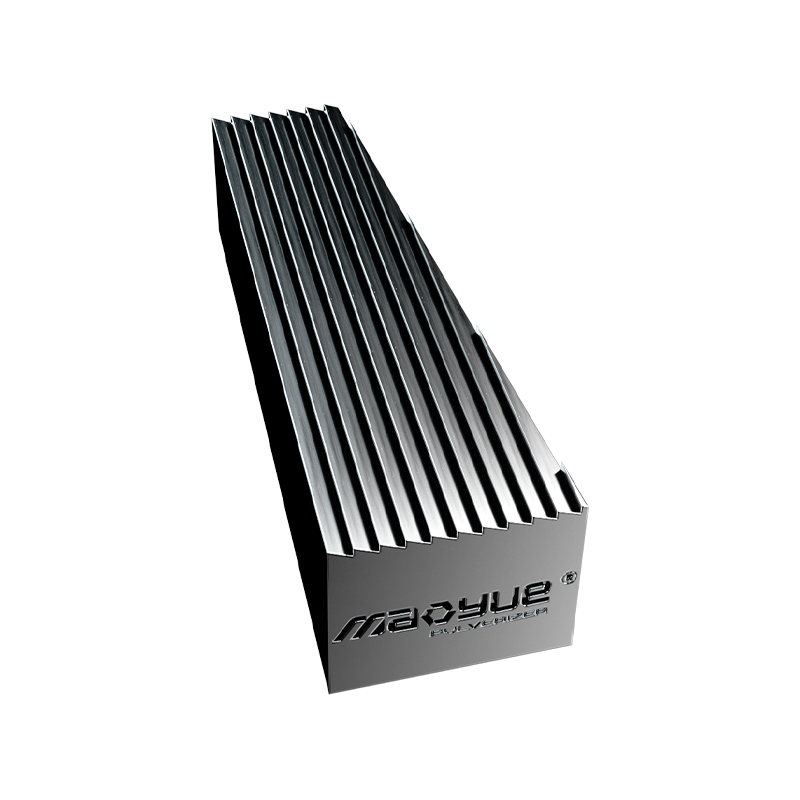
CNC presisjonsmaskinering av pulveriseringskomponenter

Pulveriserende komponenter kommer i direkte kontakt med materialet, og deres strukturelle design, maskineringsnøyaktighet og overflatetilstand kan alle påvirke pulveriseringsytelsen.
Mao Yue produserer sine kjernepulveriserende komponenter internt og bruker CNC presisjonsmaskinering og streng inspeksjon for å kontrollere dimensjoner og maskineringskonsistens.
For PE-pulverisatorer påvirker presisjon ikke bare den innledende pulveriseringsytelsen, men kan også påvirke arbeidsgapet, dynamisk balanse, slitasje og langsiktig driftsstabilitet.
Derfor er maskineringspresisjonen til pulveriserende komponenter et viktig grunnlag for stabil utstyrsdrift og konsekvent produksjon.
Intern produksjon av kjernekomponenter

Mao Yue legger sterk vekt på sin egen produksjonsevne for kjernepulverisering av komponenter. Bortsett fra visse eksterne komponenter som motorer og elektriske deler, er de viktigste kjernepulveriseringskomponentene produsert internt av Mao Yue.
Dette gir bedre kontroll over komponentkompatibilitet, maskineringskvalitet og utstyrsvedlikehold, samtidig som det gjør det enklere å kontinuerlig optimalisere utstyrskonfigurasjoner basert på faktiske produksjonskrav.
Intern produksjon av kjernekomponenter betyr også å ha mer direkte kontroll over maskinens totale ytelse.
Stabil drift under kontinuerlig produksjon
Produksjon av rotomstøpepulver krever ofte at pulveriseringsmaskinen opererer kontinuerlig i flere timer. Derfor bør utstyrsytelsen ikke bare vurderes ut fra om det "kan produsere pulver", men også ut fra om det kan opprettholde stabil produksjon over lengre perioder.
Under kontinuerlig drift kan temperatur, vibrasjoner, lagertilstand, skivespalte og elektrisk belastning påvirke utstyrets stabilitet og pulverkonsistens.
Derfor bør en PE-pulverisator egnet for kontinuerlig produksjon ikke bare gi stabil pulveriseringsytelse, men også tilby effektiv temperaturkontroll, mekanisk stabilitet og pålitelig kontinuerlig drift for å redusere produksjonssvingninger.
Vanlige bruksområder for PE Rotomolding Powder
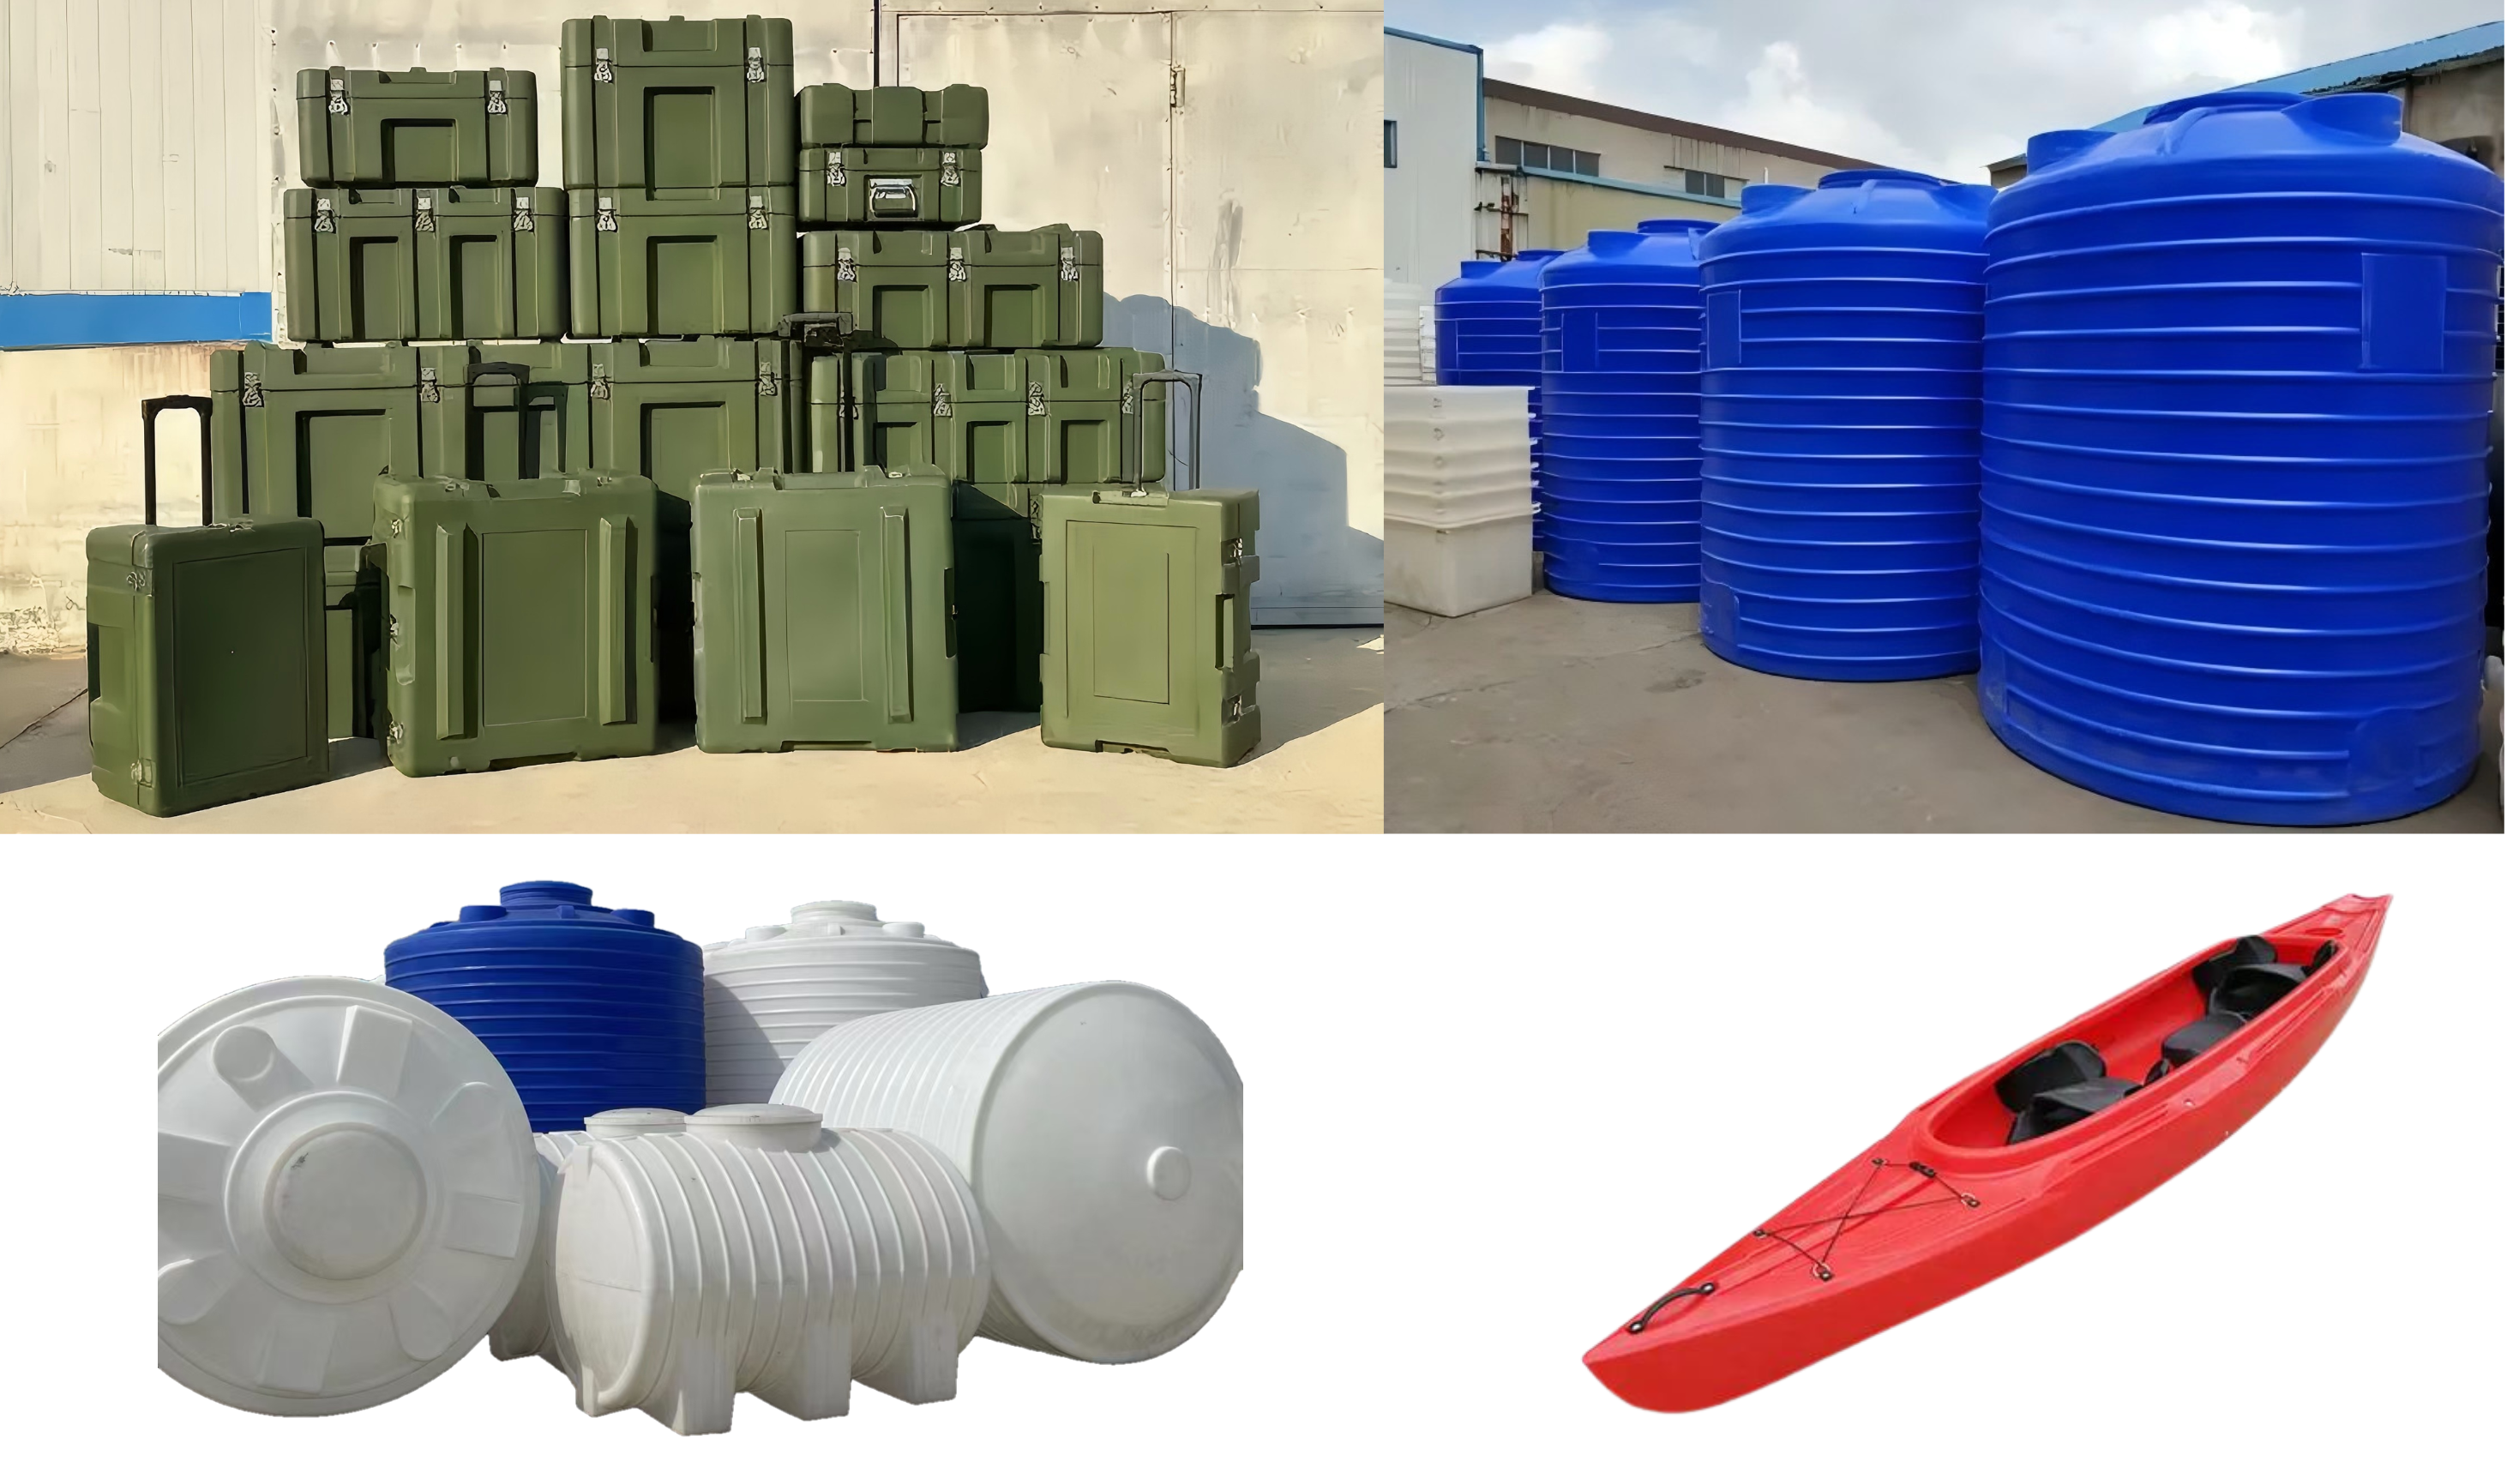
PE rotomstøpingspulver er mye brukt til vanntanker, lagertanker, kjemikaliebeholdere, veibarrierer, kajakker, lekeplassutstyr, utemøbler, landbrukstanker og ulike industriprodukter.
Ulike produkter har ulike krav til fleksibilitet, slagfasthet, stivhet, UV-motstand og kjemisk motstand. Derfor må forskjellige PE-råmaterialer og pulveregenskaper matches tilsvarende.
Materialet i seg selv bestemmer noen av de endelige produktegenskapene, mens pulverets partikkelstørrelsesfordeling, flytbarhet, temperatur og prosessstabilitet også kan påvirke smelte-, sprednings- og støpeytelsen under rotomstøping.
Derfor bør egnet PE rotomstøpingspulver matches med det spesifikke råmaterialet, pulverkravene og den endelige påføringen.
Hvorfor er faktisk PE-materialtesting så viktig?
Selv innenfor samme PE-kategori kan forskjellige materialer oppføre seg forskjellig under pulverisering. Råvareegenskaper, initial partikkelstørrelse, fuktighetsinnhold, resirkulert materialforhold, tilsetningsstoffer og målpulverpartikkelstørrelse kan alle påvirke fôring, pulveriseringstemperatur, produksjon og den endelige pulvertilstanden.
Derfor bør valg av en PE-pulverisator ikke stole utelukkende på kraft- og utgangsspesifikasjonene som er oppført i en produktkatalog. De faktiske material- og produksjonskravene må også vurderes.
Gjennom faktisk materialtesting kan pulverfinhet, produksjon, temperaturøkning og driftsstabilitet evalueres mer direkte, noe som gir grunnlag for utstyrskonfigurasjon og valg av prosessparametere.
Spørsmål å vurdere før du kjøper en PE Pulverizer
Når du velger en PE-pulverisator, bør du ikke fokusere kun på maskineffekt eller nominell effekt. Enda viktigere, bør du vurdere om utstyret samsvarer med dine faktiske produksjonskrav. Sentrale spørsmål inkluderer:
-
Materiale: Har selve PE-råmaterialet blitt testet? Inneholder den resirkulert PE?
-
Pulver: Hva er målpartikkelstørrelsen og partikkelstørrelsesfordelingen?
-
Utgang: Hvilken effekt kan maskinen oppnå ved bearbeiding av det faktiske materialet?
-
Temperatur: Hvordan kontrolleres temperaturstigningen under kontinuerlig pulverisering?
-
Pulverisering: Er diskens arbeidsavstand justerbar?
-
Kjøling: Er luftkjøling, vannkjøling eller kombinert kjøling mer egnet?
-
Pulverinnsamling: Hvordan vil pulveret bli siktet, samlet og transportert?
-
Drift: Kan utstyret støtte langsiktig kontinuerlig produksjon?
Til syvende og sist bør den riktige PE-pulverisatoren og systemkonfigurasjonen bestemmes basert på det faktiske materialet, pulverkravene og målproduksjonskapasiteten.
Ofte stilte spørsmål om PE Rotomolding Powder
Hvilken partikkelstørrelse er best for PE-rotomstøpingspulver?
Det er ingen enkelt partikkelstørrelse som er egnet for alle rotomstøpingsprodukter.
Den passende partikkelstørrelsesfordelingen bør bestemmes basert på harpiks, mugg, prosessforhold og sluttprodukt.
Er finere PE-pulver bedre for rotomstøping?
Ikke nødvendigvis.
For fint pulver kan øke støvet og påvirke flytbarheten og pakkingen.
Nøkkelen er å kontrollere en partikkelstørrelsesfordeling som er egnet for den endelige påføringen, i stedet for bare å forfølge det finest mulige pulveret.
Hva påvirker flytbarheten til PE-pulver?
Partikkelstørrelsesfordeling, partikkelmorfologi, andelen finstoff, bulktetthet, fuktighetsinnhold og andre materialegenskaper kan alle påvirke flytbarheten til PE-pulver.
Hvorfor er bulkdensitet viktig for rotomstøpingspulver?
Bulkdensitet påvirker pulverpakking, materialhåndtering og volumet som okkuperes av en gitt masse pulver.
Derfor bør bulkdensitet vurderes sammen med flytbarhet og partikkelstørrelsesfordeling.
Kan resirkulert PE brukes til rotomstøpingspulver?
Ja, men sammensetningen og tidligere prosessforhold for resirkulert PE kan variere betydelig.
Krever PE Pulverisering kjøling?
Avkjøling er generelt en viktig del av prosessen fordi pulverisering genererer varme.
Om det skal brukes luftkjøling, vannkjøling eller kombinert luft-og-vannkjøling bør bestemmes basert på PE-materialet, produksjon, målpartikkelstørrelse og faktiske driftsforhold.
Hvilken type Pulverizer brukes til å produsere PE rotomstøpingspulver?
Plastknusere av skivetype brukes ofte for å produsere termoplastiske plastpulver.
Den spesifikke utstyrskonfigurasjonen bør bestemmes basert på materialet, målpartikkelstørrelsen, produksjonen og den endelige applikasjonen.
Test din rotomstøpepulverproduksjonsløsning med ditt faktiske PE-materiale
En god produksjonsløsning for rotomstøping bør starte med det faktiske PE-materialet og produksjonskravene, i stedet for å stole utelukkende på utstyrsspesifikasjonene.
Du kan gi Maoyue:
-
PE-materialeinformasjon og initial partikkelstørrelse
-
Mål pulverpartikkelstørrelse
-
Nødvendig ytelse og daglige driftstimer
-
Endelig rotomstøpt produkt og påføring
Mao Yue kan utføre tester med det faktiske materialet ditt for å evaluere pulverfinhet, produksjon, temperaturøkning, fôring og driftsytelse, og deretter bestemme riktig utstyr og systemkonfigurasjon ytterligere.
Det som virkelig betyr noe er ikke bare "Kan denne typen PE pulveriseres til pulver?" men om det kan bearbeides konsekvent til PE-pulver som oppfyller kravene til rotomstøpeprosessen.
Send oss dine PE-materiale og produksjonskrav, og kontakt Mao Yue for faktisk materialtesting.
Konklusjon: Bedre pulver starter med en bedre pulveriseringsprosess
Godt PE rotomstøpepulver er ikke definert av en enkelt partikkelstørrelse eller parameter. Det bestemmes av den kombinerte ytelsen til flytbarhet, bulkdensitet, partikkelstørrelsesfordeling, partikkelmorfologi, temperaturstabilitet og andre faktorer.
Disse pulveregenskapene avhenger også av en komplett produksjonsprosess:
Fôring → Pulverisering → Kjøling → Siling → Pulveroppsamling
For Mao Yue er målet ikke bare å gjøre PE-granulat mindre, men å hjelpe kunder med å produsere PE-pulver som virkelig egner seg for rotomstøping gjennom stabil fôring, presis pulverisering, effektiv kjøling, riktig sikting og stabil pulverinnsamling.
Derfor er ikke finere pulver nødvendigvis bedre. Det riktige rotasjonsstøpepulveret bør oppnå en balanse mellom flytbarhet, partikkelstørrelsesfordeling, pakkingsadferd og prosessstabilitet, og til slutt oppfyller støpekravene til sluttproduktet.