中文简体
Bare en liten brøkdel av plastavfallet som genereres hvert år blir omdannet tilbake til en brukbar råvare. Av plasten som kommer tilbake til produksjon, håndteres det meste mekanisk: sortert, vasket, redusert i størrelse, smeltet og sammensatt til nye produkter. Blant disse trinnene er partikkelstørrelsesreduksjon der resirkuleringsøkonomi er vunnet eller tapt. Plastresirkuleringsteknologien som brukes på dette stadiet, og kvaliteten på pulverisatoren som utfører arbeidet, kontrollerer direkte gjennomstrømning, energiforbruk, pulveruniformitet og den endelige markedsverdien av det gjenvunne materialet. En pulverisator som har et tett partikkelstørrelsesvindu kan gjøre lavkvalitets skrap til et førsteklasses råmateriale, mens en som produserer inkonsekvent pulver gjør hver nedstrømsprosess dyrere. Denne artikkelen forklarer hvordan de to hovedfamiliene av plastresirkuleringsteknologier sammenlignes, hvorfor finmaling betyr så mye i praksis, og hva du bør se etter når du velger pulveriseringsutstyr for en resirkuleringsoperasjon.
Mekanisk og kjemisk resirkulering: hvordan de sammenlignes
Mekanisk resirkulering er den mest utbredte plastresirkuleringsteknologien i dag. Den passer til rent enkeltpolymeravfall som PET-flasker, HDPE-beholdere, PE-film, PP-kasser og PVC-røravskjæringer. En typisk linje kombinerer sortering, vask, størrelsesreduksjon, smeltefiltrering og pelletisering. Utgangen er et flak, pulver eller pellet som kan gå inn igjen i ekstrudering, sprøytestøping, rotomstøping eller masterbatch-produksjon. Økonomien er attraktiv fordi energitilførselen er relativt lav og kapitalkostnaden for utstyr er godt forstått, men metoden avhenger av råstoffkvaliteten. Hvis tilførselen er forurenset eller inneholder blandede polymerer, når den mekaniske ruten raskt sin grense.
Kjemisk resirkulering, også kalt avansert resirkulering, tar den motsatte tilnærmingen. I stedet for å smelte plasten, bryter teknologien polymerkjeder tilbake til monomerer, hydrokarbonoljer eller syntesegass. Pyrolyse varmer opp plast uten oksygen for å produsere olje og gass; depolymerisering reverserer polymerisering for spesifikke harpikser; solvolyse bruker løsemidler for å løse opp og separere polymerer; og hydrotermisk behandling bruker komprimert vann for å bryte ned avfall. Disse rutene håndterer blandede, laminerte eller forurensede strømmer som mekaniske linjer ikke kan behandle økonomisk. Avveiningene er høyere energiintensitet, mer kompleks prosesskontroll, og i mange tilfeller et større karbonavtrykk per tonn til teknologien modnes. Anlegg i kommersiell skala vokser, men kapasiteten henger fortsatt langt etter volumet av plastavfall som mekaniske gjenvinnere allerede behandler.
For de fleste gjenvinnere er mekanisk resirkulering fortsatt ryggraden i deres drift, mens kjemiske teknologier fungerer som et komplementært utløp for vanskelige fraksjoner. Begge rutene er avhengige av god størrelsesreduksjon oppstrøms: kjemiske reaktorer trenger konsistente matedimensjoner for å holde konverteringen stabil, og mekaniske linjer produserer pulver hvis kvalitet bestemmer nedstrøms ytelse. En resirkulerer som mestrer trinnet for reduksjon av størrelse får innflytelse over hele anlegget.
Hvorfor pulverisering av kvalitet driver resirkuleringsøkonomi
Nedstrøms prosesser er uforsonlige når det gjelder partikkelstørrelse. Rotomstøping krever for eksempel PE-pulver i et smalt område, typisk fra ca. 200 til 500 mikron, slik at harpiksen smelter jevnt og smelter sammen uten nålehull. Masterbatch og polymerblanding foretrekker fint pulver med stabil flytoppførsel. Når en pulverisator gir en bred partikkelstørrelsesfordeling, segregerer pulveret i siloer, flyter dårlig gjennom måleutstyr og etterlater grove partikler som ikke smelter helt. Resultatet er avviste deler, ekstra energiforbruk og tapt margin. Å måle fordelingen med standard siktanalyse før pulveret forlater anlegget er den eneste pålitelige måten å vite hva neste prosess faktisk vil motta.
Oversliping er like kostbart. Å skyve materiale finere enn prosessen krever, forbruker ekstra kraft og akselererer slitasje på kniver, skiver og skjermer. Undersliping, derimot, skaper overdimensjonerte partikler som må kjøres på nytt, noe som effektivt halverer linjekapasiteten. Den riktige plastresirkuleringsteknologien for størrelsesreduksjon er derfor den som holder målfinheten ved den nominelle gjennomstrømningen, med stabil temperaturkontroll og forutsigbar slitasje. I praksis betyr dette å matche rotordesign, slipeskivegeometri og silkonfigurasjon til polymeren og den tiltenkte applikasjonen i stedet for å kjøpe en generisk maskin og håpe på det beste.
| Materiale | Typisk bruk | Mål finhet | Kritisk parameter |
|---|---|---|---|
| PE skrap | Rotomstøpepulver | 200 til 500 mikron | Ensartethet og flyt |
| PVC skrap | Fint pulver for stive profiler | 150 til 300 mikron | Varmekontroll og slitasje |
| PA og PP skrap | Resirkulert ingeniørpulver | 300 til 800 mikron | Drift med omgivelsestemperatur |
Tabellen oppsummerer de typiske situasjonene en gjenvinner står overfor. Hver rad peker på en annen maskinkonfigurasjon, og det er grunnen til at en enkelt universell pulverisator sjelden gir akseptable resultater på tvers av alle tre materialfamiliene. Produksjonserfaring med hver polymertype er det som skiller et design som fungerer fra et som bruker livet sitt under vedlikehold.
Matching av utstyret til polymeren
PE-gjenvinning for rotomstøping
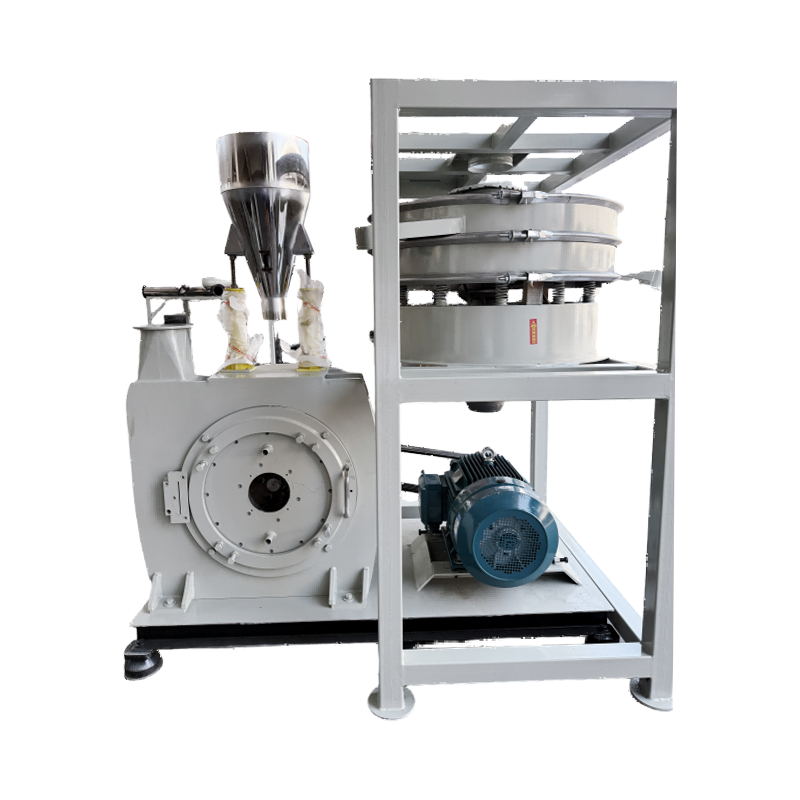
Rotomolding er en av de mest krevende resirkuleringsapplikasjonene for PE. Pulveret må ha en smal partikkelstørrelsesfordeling, siden grove partikler skaper overflatefeil og fint støv gir dårlig flyt. Moderne skivepulverisatorer med høyhastighetsrotorer og presisjonsbearbeidede slipeskiver kan produsere PE-pulver med høy gjennomstrømning samtidig som den holder den nødvendige jevnheten. En dedikert PE rotomstøping pulver pulverizer med høy jevnhet er en praktisk investering for gjenvinnere som mater rotomstøpelinjer, fordi pulverkonsistens oversetter seg direkte til lavere avvisningshastigheter i den støpte delen. Operatører bør også se på om maskinen kan håndtere den litt uregelmessige geometrien til resirkulerte flak uten å sette seg fast, siden flakformen er forskjellig fra virgin pellets.
 PE Rotomolding Powder High Uniformity 600 Pulverizer Leverandører, Fabrikk - Changz Changzhou Mao Yue Intelligent Equipment Co., Ltd. er PE Rotomolding Powder High Uniformity 600 Pulverizer-leverandører og fabrikk i Kina,... Se produkt →
PVC-skrap og viktigheten av slitestyrke
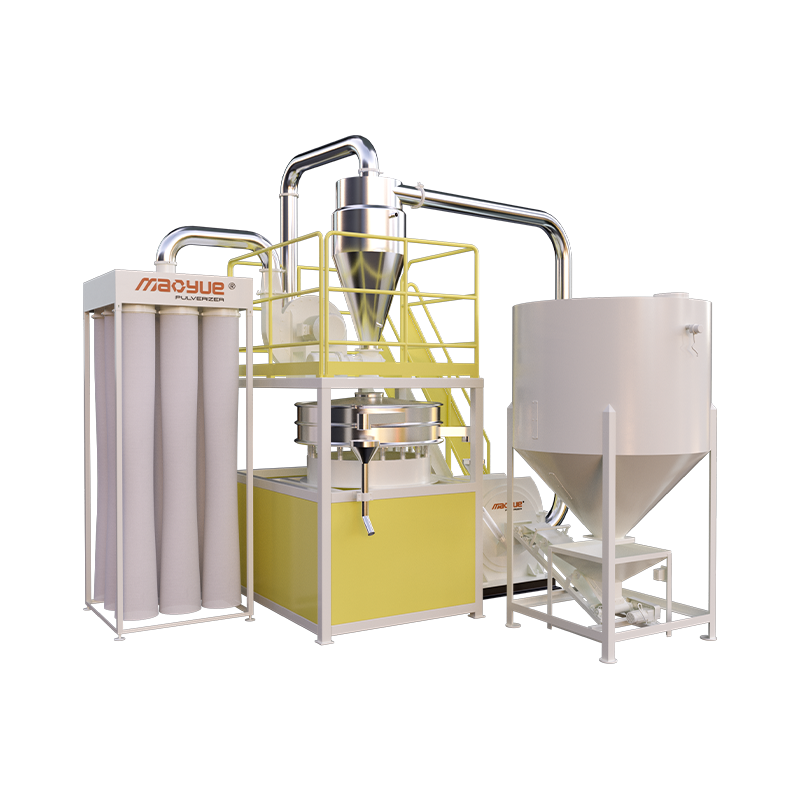
PVC er varmefølsom og iboende slipende. Ved pulverisering øker friksjonen ved skiveoverflaten temperaturen, og hvis materialet overopphetes, brytes det ned, og frigjør korrosive forbindelser som angriper slipekammeret. Dette er grunnen til at PVC-resirkuleringslinjer trenger en pulverisator med en sjenerøs størrelse rotor, stabil varmeavledning og slitesterk verktøy. A slitesterk PVC-pulverisator bruker blader av legert stål og herdede skiver for å forlenge levetiden mellom vedlikeholdsintervallene, som er den største enkeltkostnadsfaktoren ved sliping av klorerte polymerer. Fôret må også være tørt og fritt for metallfragmenter, fordi den myke spissen av PVC gjør det lett for forurensning å presse inn i slipeoverflaten og akselerere skåringen.
 Modell 850 PVC-slitasjebestandige knuseleverandører, fabrikk - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. er modell 850 PVC slitasjebestandig knuserleverandører og fabrikk i Kina, tilpasset modell 85... Se produkt →
PA og PP ingeniørskrot
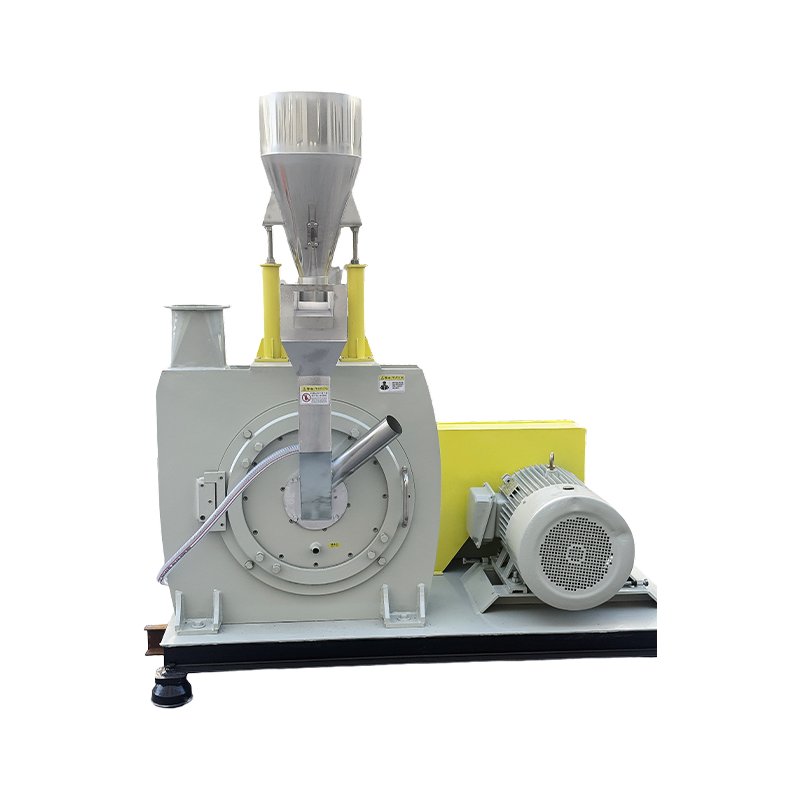
Polyamid og polypropylen er tøffe, formbare materialer. Konvensjonell praksis krever kryogen kjøling med flytende nitrogen for å sprø polymeren før maling, en prosess som gir en betydelig kostnad per tonn og kompliserer anlegget med kryogen lagring og håndtering. Et alternativ er sliping ved omgivelsestemperatur, hvor maskingeometrien og rotorhastigheten er utformet for å holde materialet kjølig gjennom kort oppholdstid og effektiv luftstrøm. Denne tilnærmingen eliminerer flytende nitrogen fra prosessstrømmen helt. An omgivelsestemperatur PA PP-kvern uten flytende nitrogen senker driftskostnadene og forenkler anleggets sikkerhetskrav, noe som gjør det godt egnet for gjenvinnere som behandler teknisk skrap. Det krever imidlertid nøye oppmerksomhet på siktstørrelse og matehastighet, siden maskinen er avhengig av rask fjerning av malt materiale for å unngå varmeoppbygging.
 500PA/PP omgivelsestemperaturkvern krever ingen leverandører av flytende nitrogen, fakta Changzhou Mao Yue Intelligent Equipment Co., Ltd. er 500PA/PP omgivelsestemperaturkvern krever ingen leverandører av flytende nitrogen og faktisk... Se produkt →
Utvalgskriterier for gjenvinningsvirksomhet
Å velge en pulverisator for en gjenvinningslinje er en kjøpsbeslutning som lønner seg over år, så sammenligningen bør gå utover startprisen. Følgende faktorer skiller en maskin som produserer lønnsomt pulver fra en som bruker margin i energi og nedetid.
- Gjennomstrømning ved spesifikasjonsfinhet. Kontroller at produsenten publiserer finhet og kapasitetstall under de samme forholdene som du vil kjøre. Spør hvilken prosentandel av produksjonen som forblir innenfor målpartikkelstørrelsesvinduet.
- Energi per tonn. Å slipe plast er energikrevende. Forskjeller på 10 til 20 prosent i spesifikt energiforbruk endrer direkte prisen på pulveret, og ved høy utnyttelse kan den forskjellen betale for en bedre maskin innen et år.
- Slitedeler kostnad og levetid. Blader, skiver og rotorer er forbruksvarer. Sjekk om de er herdet legert stål og om leverandøren produserer dem i egen regi, for det påvirker både pris og ledetid.
- Temperaturstyring. For PVC og enhver varmefølsom formulering, bestemmer utformingen av slipekammeret og luftstrømmen om du får stabil produksjon eller hyppig harpiksnedbrytning.
- Integrering. En pulverisator er en del av en linje. Fôring, støvoppsamling og nedstrøms transport må vurderes sammen, ikke som en ettertanke.
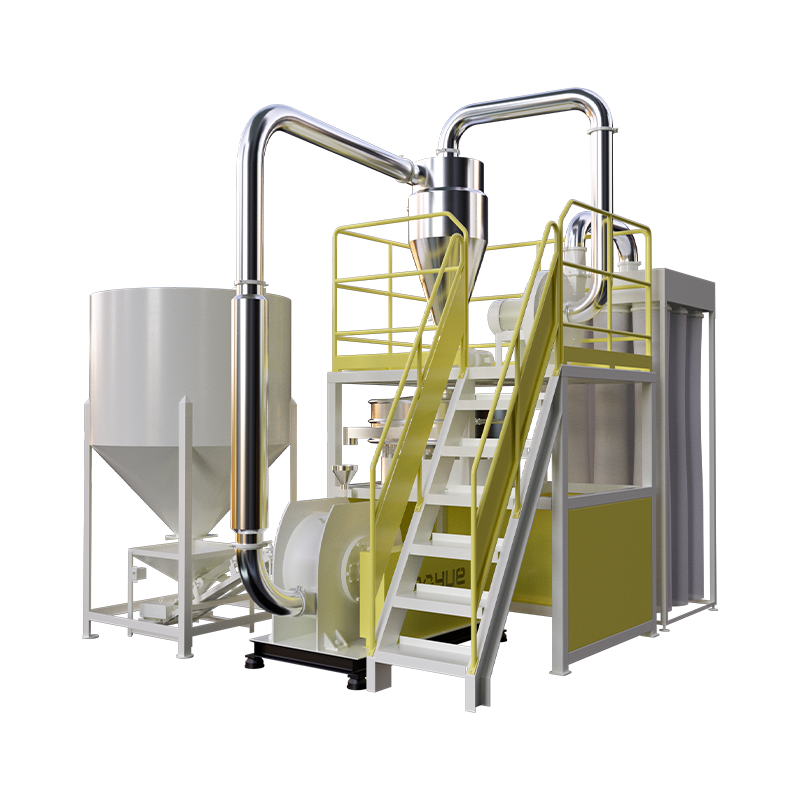
Kjøpere som ønsker en detaljert oversikt over maskintyper og priser finner en plastpulveriseringsguide som dekker typer, bruksområder og kjøpstips nyttig før de ber om tilbud. Det er også verdt å jobbe med en pulverizer-produsent med flere tiår med produksjonserfaring og produsere sine egne blader og skiver, fordi det har en tendens til å forkorte reservedelsforsyningen og redusere vedlikeholdskostnadene over maskinens levetid. En leverandør med flere maskineringsverksteder og et dedikert bladproduksjonssenter kan reagere raskere når slitedeler må skiftes ut, og at respons er viktigere i en 24-timers resirkuleringslinje enn i en batchoperasjon med lav utnyttelse.
Valget mellom mekaniske og kjemiske plastresirkuleringsteknologier trenger ikke være en enten-eller-avgjørelse. I de fleste resirkuleringsoperasjoner er pulveriseringen punktet der begge rutene blir økonomisk levedyktige eller ulevedyktige. En maskin som holder finheten, kontrollerer temperaturen og holder energibruken i sjakk vil konvertere selv lavverdi skrap til pulver som prosessorer er villige til å betale for. Match utstyret til polymeren, planlegg for slitasje, og resirkuleringslinjen vil gi marginen som industrien forventer.