中文简体
Vedlikeholdslederen for et rørekstruderingsanlegg husker fortsatt skiftet han mistet til en enkelt silo av resirkulert stiv PVC-blanding. Smelten ble tynn, ble deretter sprø ved kalibratoren, og hver del laget den kvelden ble skrotet. Materialets analysesertifikat så akseptabelt ut, men partikkelstørrelsesfordelingen var skjev, finstoffinnholdet var for høyt, og smøremiddelpakken hadde skilt seg under transporten. Takeaway er enkel: resirkulert stiv PVC-blanding er ikke ett enhetlig produkt. Det er en familie av materialer hvis ytelse avhenger av valg av råstoff, pulveriseringskonsistens og blandingsdisiplin. Med mandater for resirkulert innhold som nå vises i konstruksjons- og emballasjeregler i flere regioner, er det praktiske spørsmålet ikke lenger om man skal bruke resirkulert stiv PVC-blanding, men hvordan man bruker den uten å ofre utskriftskvaliteten. Kjøpere og prosessingeniører som forstår disse tre spakene kan kjøre det lønnsomt; de som ignorerer dem, arver risikoen.
Hva resirkulert stiv PVC-forbindelse egentlig er
Resirkulert stiv PVC-blanding er et pelletisert eller pulverisert materiale produsert ved å gjenvinne PVC fra postindustrielle eller post-forbruker stive produkter og re-kompoundere det med det samme additivsystemet som brukes i jomfruelige formuleringer: varmestabilisatorer, smøremidler, slagmodifiserende midler, fyllstoffer og pigmenter. Selve PVC-en er vanligvis uplastisert eller lett plastifisert. Stiv PVC, noen ganger kalt uPVC, defineres i praktiske termer som materiale som inneholder mindre enn ca. 10 deler mykner per hundre deler harpiks. Rør, vindusprofiler, sidespor, takrenner og beslag er de dominerende stive bruksområdene, og de fleste resirkulerte stive PVC-blandinger er rettet tilbake mot disse markedene.
Råstoffkvalitet er den største enkeltvariabelen. Postindustrielt skrap, som pipetrim, profilavskjæringer og beslagsflash, er relativt rent og kommer vanligvis fra en kjent harpiksfamilie. Skrap etter forbruk, som gamle vindusrammer eller dreneringsrør, inneholder metaller, gummipakninger, tre og andre polymerer. Blandingsmaskinens sorterings- og renselinje bestemmer hvor mye av forurensningen som overlever inn i den ferdige blandingen.
| Råstoffstrøm | Typiske kilder | Forurensningsrisiko | Konsistens | Vanlige sluttbruk |
|---|---|---|---|---|
| Postindustriell | Rørtrim, profilavskjæringer, beslagblits, fabrikkavvist | Lav til moderat; for det meste familiemateriale | Høy, når den er atskilt etter karakter | Rør, rør, profiler |
| Post-forbruker | Gamle rør, vindusrammer, sidekledning, takrenner | Høyere: metaller, gummipakninger, tre, andre polymerer | Lavere; avhenger av sortering og rengjøring | Ikke-trykkrør, profiler, gjerder |
Hvordan mekanisk resirkulering gjør skrap til sammensatt
Den mekaniske ruten dominerer kommersiell produksjon fordi den er mer energieffektiv enn resirkulering av råstoff og bevarer polymerkjeden for videre prosessering. Den følger en sekvens som enhver kjøper skal kunne beskrive etter et fabrikkbesøk.
- Sortering og rengjøring. Metall fjernes med magneter og virvelstrømseparatorer; gummi, tre og annen plast trekkes ut manuelt eller ved tetthetsseparasjon. Målet er en enfamilies PVC-strøm med mindre enn 0,1 prosent fremmedlegemer.
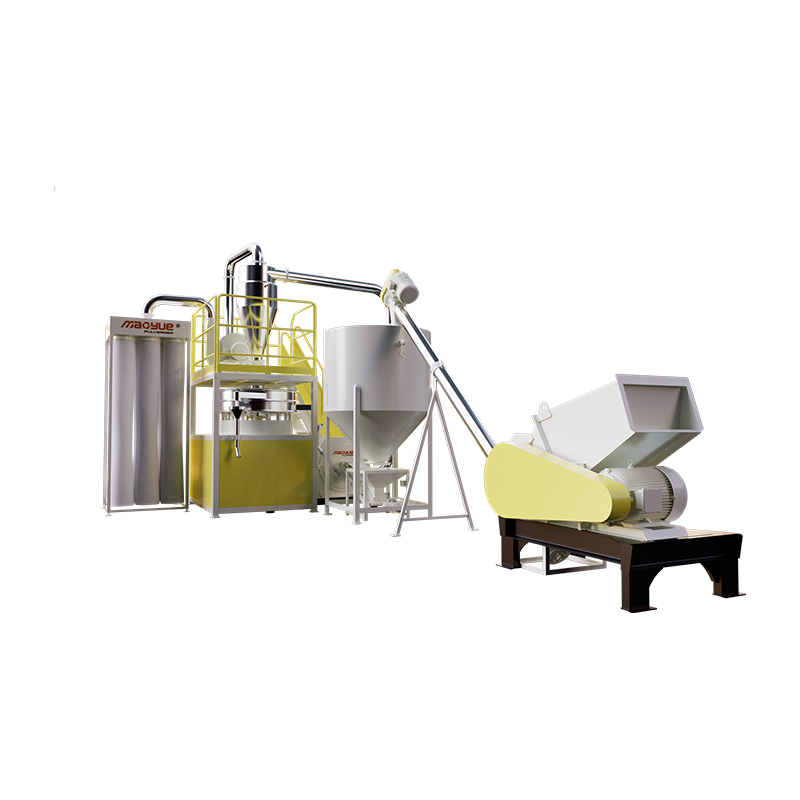
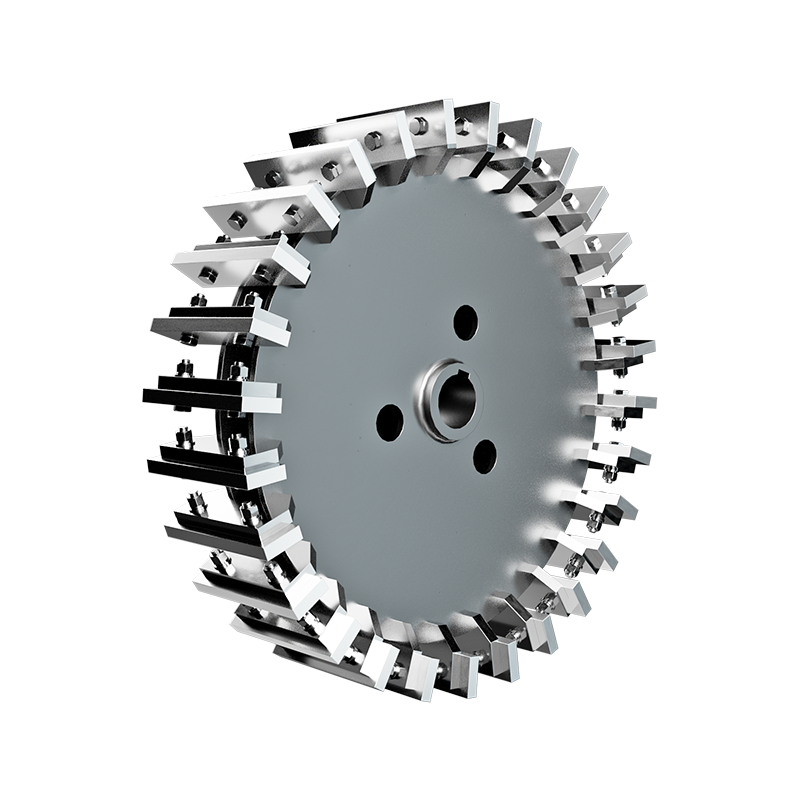
- Størrelsesreduksjon. Det rensede skrapet knuses til flis, og males deretter til pulver eller fine granulat. Dette er trinnet som styrer alt nedstrøms. En velstemt plast pulverizer med riktig tilpasset rotorhastighet, skivegeometri og siktåpning gir en smal partikkelstørrelsesfordeling og konsistent bulkdensitet, som direkte bestemmer hvor jevnt materialet smelter i blandingsekstruderen.
- Sammensetning. Pulveret doseres med stabilisatorer, smøremidler, slagmodifikatorer og fyllstoffer i et varmt/kaldt blandesystem eller en dobbelskrueblanding. Smeltefiltrering fjerner gjenværende geler eller fremmede partikler, og smelten pelletiseres eller males tilbake til pulver.
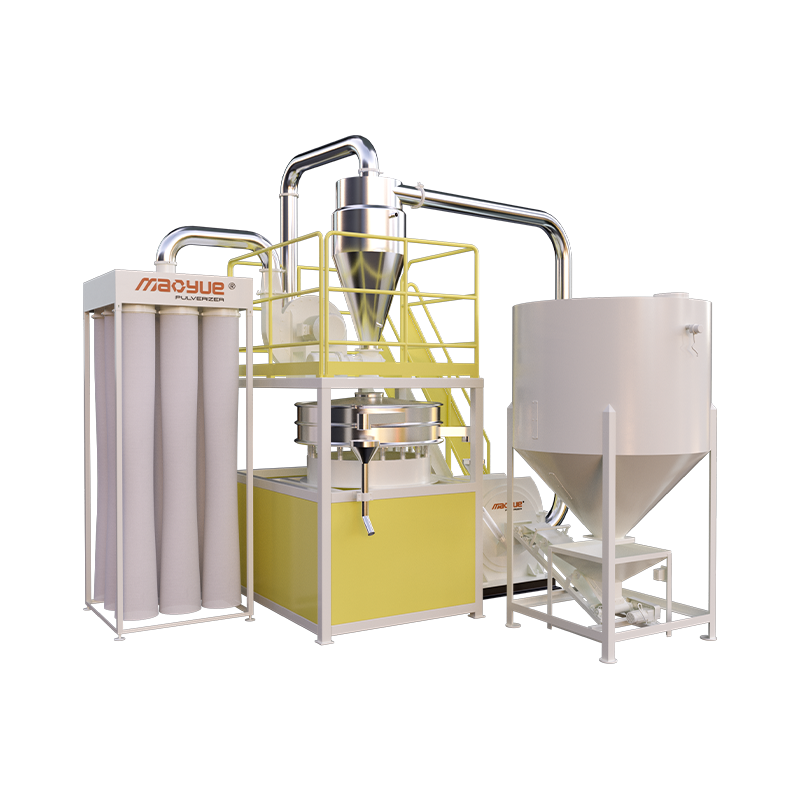
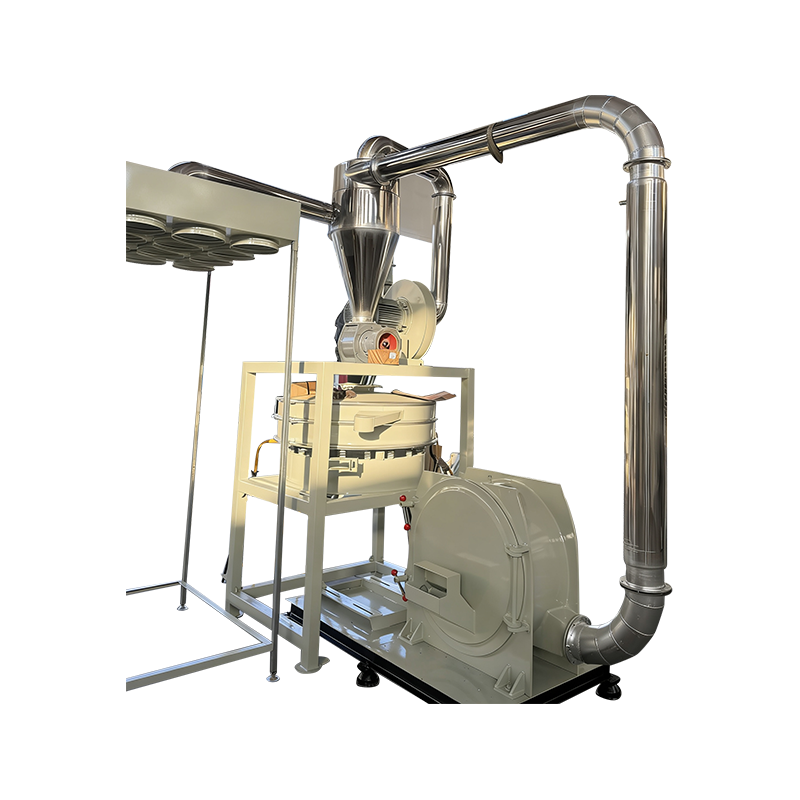
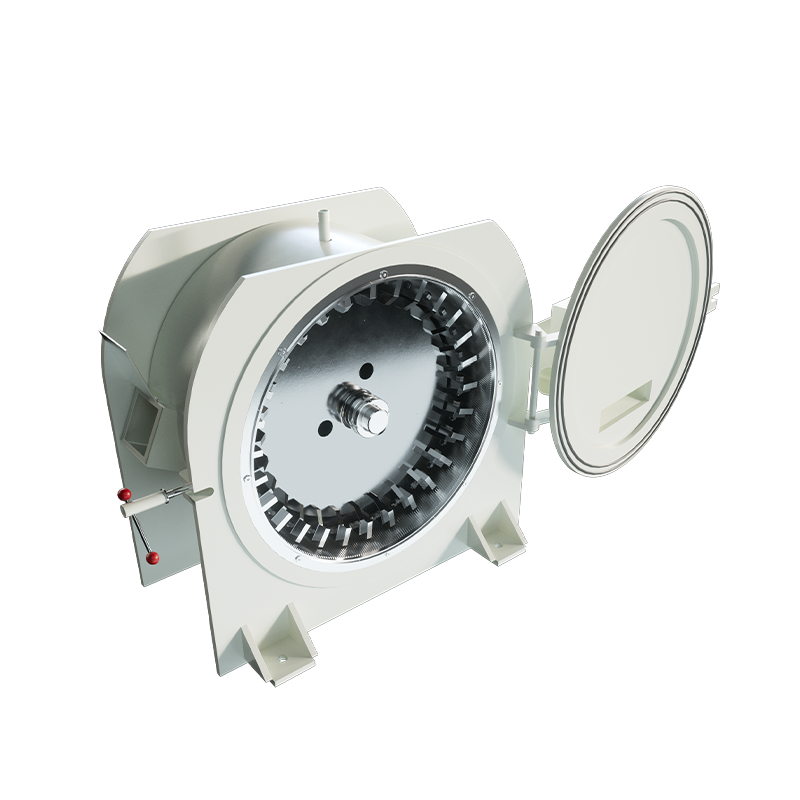
Gjenvinnere i produksjonsskala stoler i økende grad på automatiserte kontrollsløyfer som justerer rotorhastighet og matehastighet for å holde målpartikkelfordelingen. Som PVC skrap pulverizer system produsenter foredle disse systemene, lukker flere anlegg sløyfen mellom størrelsesreduksjon og sammensatt kvalitet. På utstyrssiden starter resirkulatorer vanligvis med en knuser for flis og bytter deretter til en skive-type pulverisator for pulver. I segmentet med middels kapasitet er 700-serien høyeffektiv PVC-kvern er et praktisk valg fordi det balanserer gjennomstrømning med energikostnad.
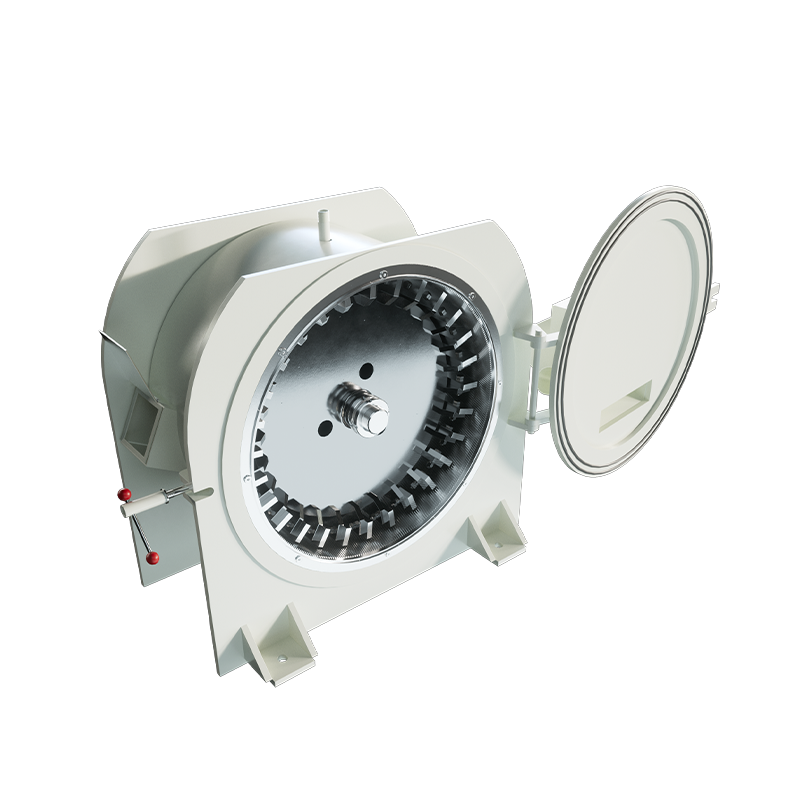 Modell 700 PVC-leverandører av høyeffektiv slipeutstyr, fabrikk - Changzhou Changzhou Mao Yue Intelligent Equipment Co., Ltd. er modell 700 PVC høyeffektivt slipeutstyrsleverandører og fabrikk i Kina, Cu... Se produkt →
Kvalitetsparametre som skiller god forbindelse fra dårlig
Forskjellen mellom en resirkulert blanding som går som jomfru og en som fortsetter å produsere kantriv er sjelden selve harpiksen. Det er nesten alltid en kvalitetsparameter som ikke ble målt ved mottaksdokken. Tabellen nedenfor viser verdiene som betyr mest i reell produksjon.
| Parameter | Typisk mål | Hvorfor det betyr noe |
|---|---|---|
| Gjennomsnittlig partikkelstørrelse (pulver) | 0,2-0,8 mm for tørrblanding | Påvirker smelteensartethet og nedstrømshastighet |
| Innhold i bøter | Under 5 prosent | Overflødig finstoff forårsaker brodannelse, støvdannelse og inkonsekvent fôring |
| Bulk tetthet | 0,5-0,7 g/cm3 | Bestemmer traktstrøm og ekstruderutgang |
| Termisk stabilitet ved 180 °C | Ingen synlig fargeskifte innen 30 minutter | Forutsier risiko for nedbrytning og frigjøring av hydrogenklorid |
| Forurensning | Metall, gummi, andre polymerer under 0,1 prosent | Forhindrer oppbygging av matriser, hull og utstyrsskader |
| Fuktighet | Under 0,2 prosent | Fuktighet causes splay, voids, and brittleness |
Partikkelstørrelse og distribusjon fortjener mest oppmerksomhet. Pulver som er for grovt smelter sakte og skaper grove ekstrudatoverflater. Finstoffer under 50 mikron, derimot, bygger bro i beholdere og genererer støv som irriterer operatører og jordhåndteringsutstyr. En god blanding vil gi en siktanalyse, ikke bare en gjennomsnittlig partikkelstørrelse. Når påføringen trenger en tett fordeling for tørrblanding eller direkte ekstrudering, a finpulver PVC-pulverisator holder smeltekonsistensen stabil fra parti til parti. Den valgguide for plastpulverisering , som dekker maskintyper, kapasitetsdimensjonering og kjøpskriterier, er verdt å lese før du forplikter deg til en bestemt mølle.
 Modell 900 PVC Fine Powder Pulverizer Leverandører, Fabrikk - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. er Model 900 PVC Fine Powder Pulverizer-leverandører og fabrikk i Kina, Custom Model 90... Se produkt →
Behandlingshensyn ved bruk av resirkulert innhold
Resirkulert stiv PVC-blanding endrer behandlingsvinduet. Den gjenvunnede polymeren har vært varmeeksponert minst én gang, bærer gjenværende forurensninger og oppfører seg annerledes ved høy skjærkraft. Tre praktiske problemer dukker opp i nesten alle planter som bytter fra jomfruharpiks.
Slitasje på størrelsesreduksjons- og transportsiden
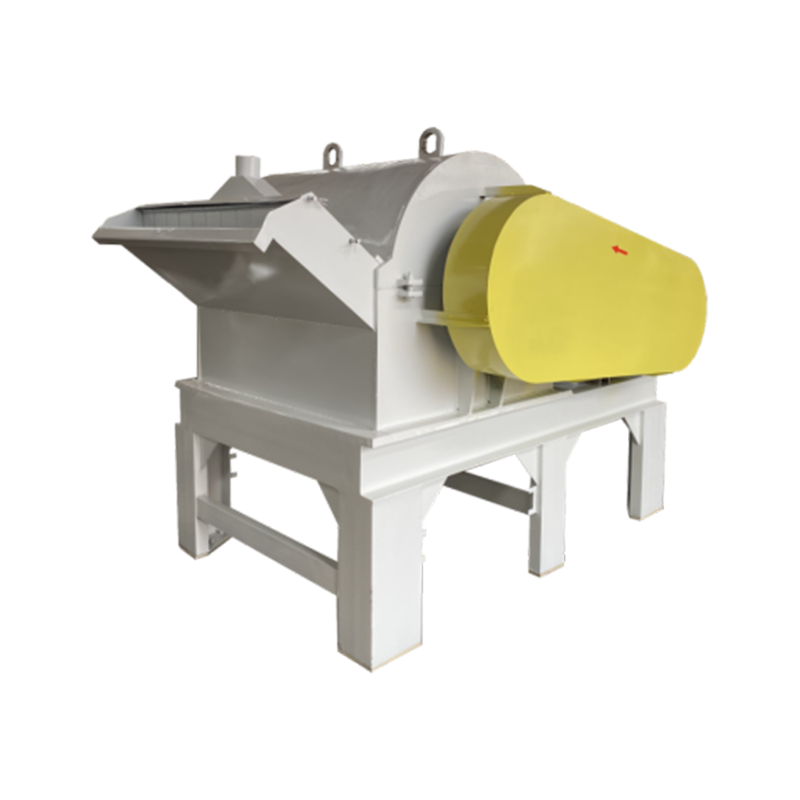
Fyllstoff fra det originale røret eller profilen, kjønrøk og sporsilika gjør resirkulerte forbindelser merkbart hardere for skjære- og freseutstyr enn virgin harpiks. Standard kniver og skiver mattes raskere, og bladgap går ut av toleranse. Operatører som kjører resirkulerte råvarer, spesifiserer vanligvis blader av legert stål og slitasjebestandige fresekamre. Den 850-serien slitesterk PVC-knuser er bygget for akkurat denne oppgaven, og kombinerer tøff rotorgeometri med slitasjebestandige overflater.
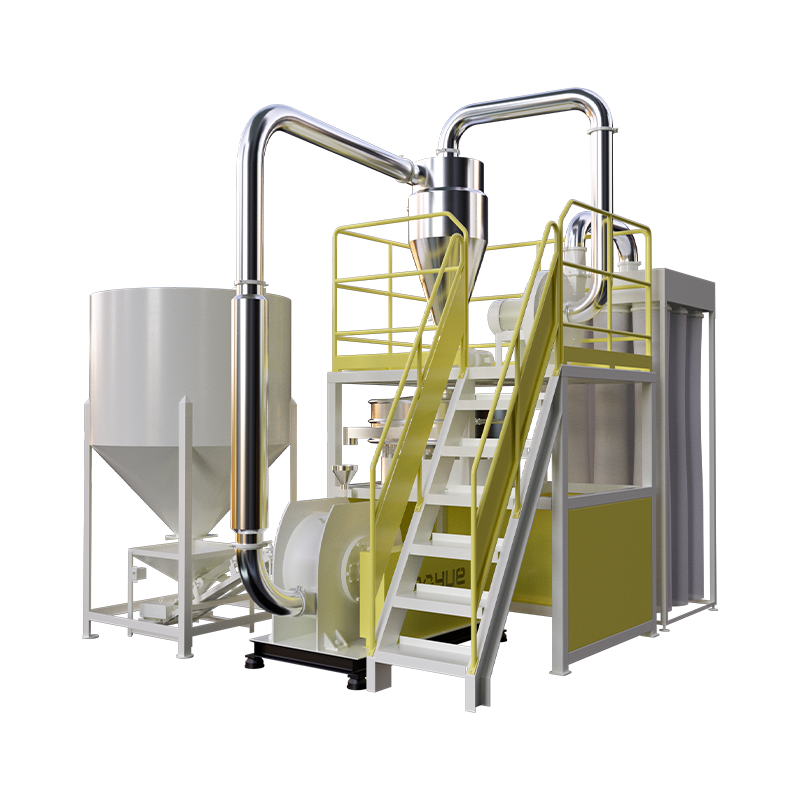 Modell 850 PVC-slitasjebestandige knuseleverandører, fabrikk - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. er modell 850 PVC slitasjebestandig knuserleverandører og fabrikk i Kina, tilpasset modell 85... Se produkt →
Smeltefiltrering er ikke valgfritt
Selv en ren blanding bærer geler og partikler med høy smeltestyrke som skaper formoppbygging og overflatedefekter. En skjermpakke med 120-250 mikron mesh beskytter dysen, men trykkfallet og tilbakespylingsfrekvensen må bygges inn i produksjonsplanen.
Omdosering av stabilisator og smøremiddel
Resirkulert PVC beholder en begrenset mengde av det originale stabilisatorsystemet, men en del av det ble konsumert i løpet av det første livet. De fleste kommersielle resirkulerte stive PVC-forbindelser blir re-stabilisert under blanding. Kjøpere bør spørre hvilken stabilisatorpakke som brukes og be om termisk stabilitetsdata, fordi kalsium-sink-systemer og blybaserte systemer oppfører seg annerledes i prosessering og i nedstrømsoverholdelse.
En innkjøpssjekkliste som faktisk beskytter produksjonslinjen din
Før du godkjenner en ny kilde til resirkulert stiv PVC-blanding, legg fem spørsmål på bordet.
- Hva er den nøyaktige sammenbruddet av råstoffet? Be om andelen av postindustrielt versus post-forbrukerinnhold og de originale applikasjonene. En blanding laget av blandede vindusprofiler oppfører seg annerledes enn en som er laget av rør.
- Kan du vise partikkelstørrelsesfordelingsdata? Et enkelt gjennomsnittstall skjuler en bimodal fordeling. Krev silanalyseresultater fra de tre siste produksjonspartiene.
- Hvilken termisk stabilitetstest utføres? Be om en statisk varmestabilitetstid ved 180 °C og fargeskiftadferd. Resultatet forutsier reell ekstruderingsytelse.
- Hva er forurensningsgarantien? Få et skriftlig maksimum for metall, andre polymerer og gummi, og spør hvordan leverandøren verifiserer det.
- Er formuleringen fast per batch? Noen blandere endrer smøremiddel- eller fyllstoffdoseringen for å beskytte margin. En fast formulering med et navngitt additivsystem beskytter prosessen din.
Resirkulert stiv PVC-blanding er et levedyktig, stadig mer konkurransedyktig råmateriale for rør, profiler og industrielle deler, men det fungerer bare når det grunnleggende er riktig: rent råmateriale, et konsekvent pulveriseringstrinn og en formulering som respekterer polymerens historie. Still de riktige spørsmålene, dokumenter kvalitetsparameterne og hold utstyret for reduksjon av størrelse i god stand, og dette materialet vil yte nært opp til dets jomfruelige motstykke.