中文简体
Funksjon og kritisk rolle for Pulverizer-plater
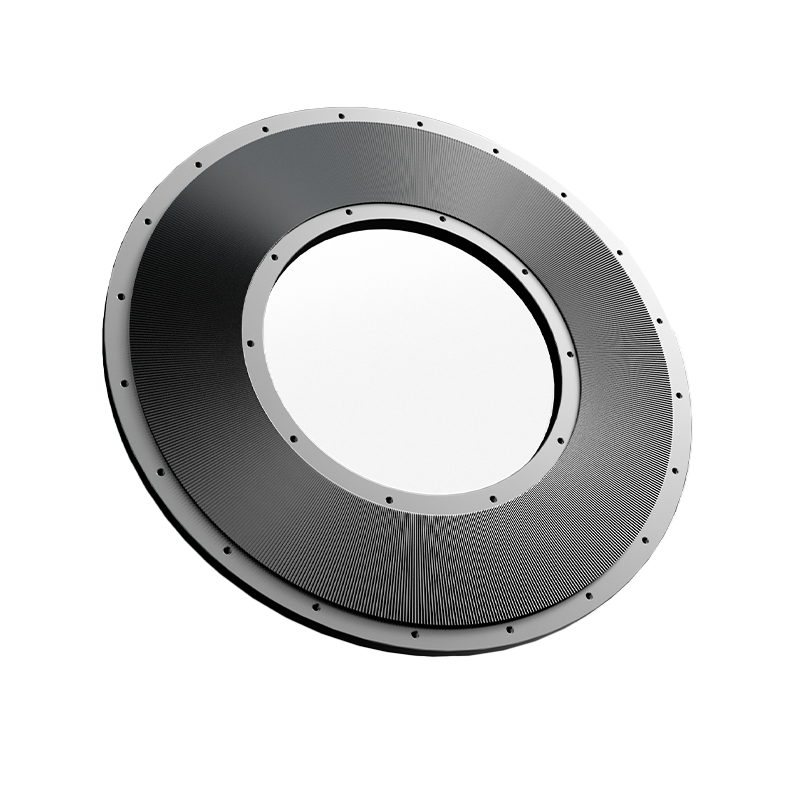
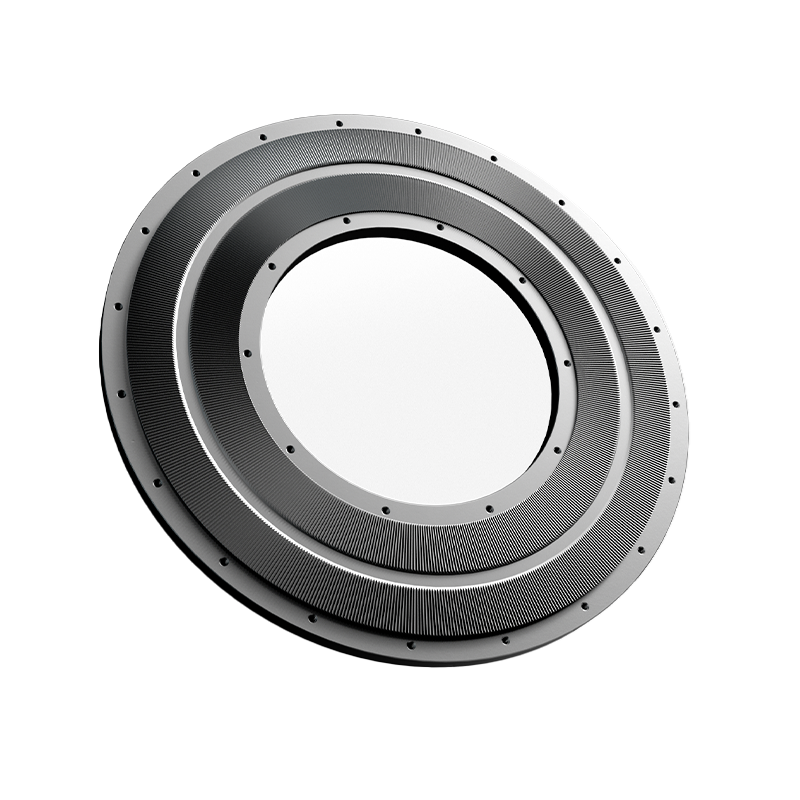
A pulveriseringsskive er en roterende komponent med høy slitasje i slipemøller som påfører trykk- og skjærkrefter for å redusere bulkfaststoffer som kull, kalkstein eller mineraler til fint pulver for industriell prosessering. Disse platene fungerer som det primære grensesnittet mellom mekanisk energitilførsel og materialstørrelsesreduksjon, og bestemmer direkte gjennomstrømningseffektivitet, partikkelstørrelsesfordeling og driftskostnader. Slitasjehastigheter på skiver varierer vanligvis fra 0,5 mm til 3 mm per 1000 driftstimer avhengig av materialets slipeevne og skivemetallurgi, noe som gjør dem til det forbruksmateriellet som oftest erstattes i vertikale valsemøller og skivepulveriseringsmaskiner. Å velge riktig skivegeometri, legeringssammensetning og hardfacing-mønster er avgjørende for å opprettholde målfinhet (f.eks. 70–90 % passerer 200 mesh for kull) samtidig som uplanlagt nedetid og spesifikt strømforbruk minimeres.
Diskkonfigurasjoner og applikasjonsspesifikke design
Pulverizer-skiver er ikke universelle komponenter; deres design må samsvare med fôrmaterialeegenskaper, mølletype og produksjonsmål. Tre primære konfigurasjoner dominerer industrielle applikasjoner:
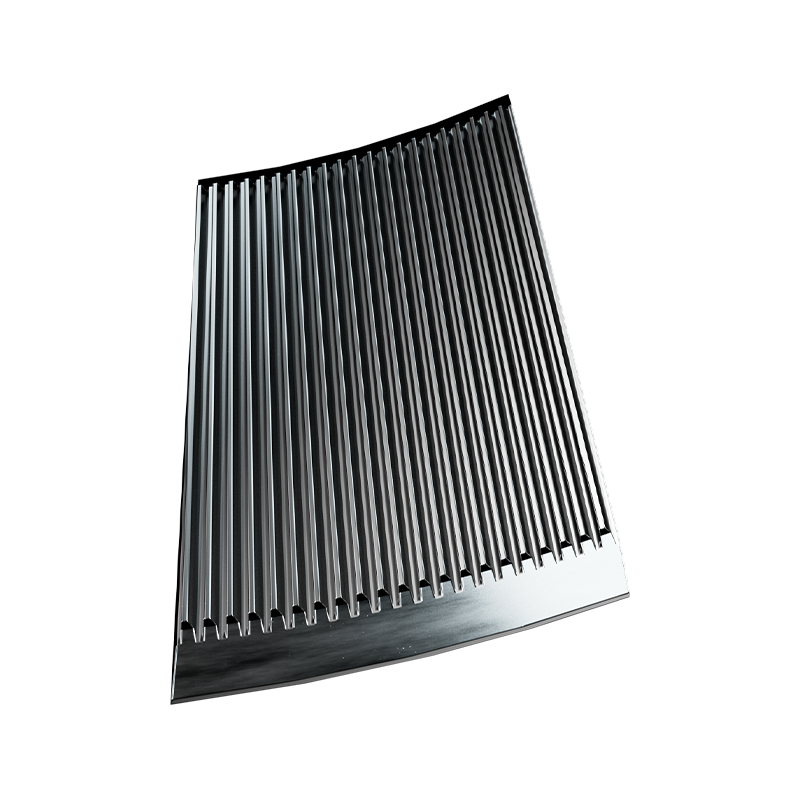
- Flate slipeskiver: Brukes i møller av Raymond-typen for myke til middels harde materialer (kull, gips); har utskiftbare foringssegmenter boltet til en bunnplate av støpt stål for kostnadseffektivt vedlikehold.
- Dekkformede skiver: Ansatt i Loesche og Pfeiffer vertikale valsemøller for sementråmel og slagg; buet profil matcher rullekonturen for å skape optimal nippsonetrykkfordeling over 1200–2000 mm diametre.
- Sagte/tannede plater: Finnes i slagskive-pulverisatorer for plast, kjemikalier og matvareforedling; sammengripende tenner genererer skjærdominerende finding ved 3 000–6 000 RPM for varmefølsomme materialer.
Geometris innvirkning på ytelsesmålinger
Skiveoverflatens topografi påvirker slipeeffektiviteten direkte. Rillede eller riflede mønstre øker materialretensjonstiden og resirkulasjonsforholdet, forbedrer finhetskontrollen, men øker krafttrekket med 8–15 %. Glatte profiler reduserer spesifikt energiforbruk med 5–10 %, men kan gi grovere produktfordelinger. Moderne beregningsbasert fluiddynamikk (CFD)-modellering muliggjør tilpassede sporgeometrier optimert for spesifikke råvarer, og gir gjennomstrømningsforbedringer på 10–20 % over generiske design uten å øke motorbelastningen.
Materialvalg og slitasjebeskyttelsesstrategier
Skivens levetid avhenger helt av metallurgiske valg tilpasset slipende forhold. Basematerialer gir strukturell integritet mens overflatebehandlinger motstår erosjon og slagtretthet.
| Materialsystem | Hardhet (HRC/HV) | Beste applikasjon | Relativ kostnadsfaktor |
|---|---|---|---|
| Ni-hardt støpejern | 45–55 HRC | Kull, mineraler med lite silika | 1,0x (grunnlinje) |
| Høykrom hvitt jern | 58–65 HRC | Sementklinker, jernmalm | 2,5–3,0x |
| Tungsten Carbide Overlay | 1.200–1.600 HV | Sand med høy silika, bauxitt | 4,0–6,0x |
| Keramisk-metall kompositt | 1.800–2.200 HV | Ekstrem slitasjepåvirkning | 8,0–12,0x |
Hardfacing versus solid legering økonomi
For skiver med stor diameter (>1500 mm) viser seg ofte å være mer økonomisk enn full utskifting av slitte overflater med hardfacing med sveiseavsetninger av wolframkarbid. Et riktig utført overlegg gjenoppretter opprinnelige dimensjoner ved 30–50 % av ny platekostnad mens levetiden forlenges med 8 000–15 000 ekstra timer. Denne tilnærmingen krever imidlertid presis termisk styring under sveising for å forhindre sprekker i grunnmetallet; ettersveising av spenningsavlastende varmebehandling er obligatorisk for skiver med en tykkelse på over 60 mm.
Beslutningskriterier for slitasjeovervåking og erstatning
Proaktiv diskbehandling forhindrer katastrofale feil og opprettholder konsistent produktkvalitet. Nøkkelindikatorer som utløser inspeksjon eller utskifting inkluderer:
- Vibrasjonsamplitudeøkning: Grunnlinjevibrasjoner som stiger >25 % antyder ujevn slitasje eller segmentløsning; umiddelbar avstengning kreves hvis akselerasjonen overstiger 7,1 mm/s RMS i henhold til ISO 10816-3.
- Power Draw Avvik: Spesifikt energiforbruk som øker >10 % over grunnlinjen indikerer redusert slipeeffektivitet fra slitt profilgeometri.
- Produktfinhetsdrift: Grovfraksjon (200 mesh) som overskrider spesifikasjonsgrensene til tross for klassifiseringsjusteringer signaliserer utilstrekkelig kompresjonssonedybde.
- Visuell inspeksjonsterskler: Maksimal tillatt slitasjedybde varierer etter design; typiske grenser er 40–60 mm for flate skiver og 25–35 mm for dekkprofiler før rekondisjonering blir uøkonomisk.
Implementer ultralydtykkelseskartlegging under planlagte driftsstans for å spore slitasjeprogresjon kvantitativt. Dokumentering av slitasjerater mot behandlet tonnasje muliggjør prediktiv utskiftingsplanlegging, noe som reduserer nødnedetid med gjennomsnittlig 60–80 timer årlig per mill i henhold til industriens benchmark-studier.