中文简体
Velge riktig Pulverizer-plate for målpartikkelstørrelse
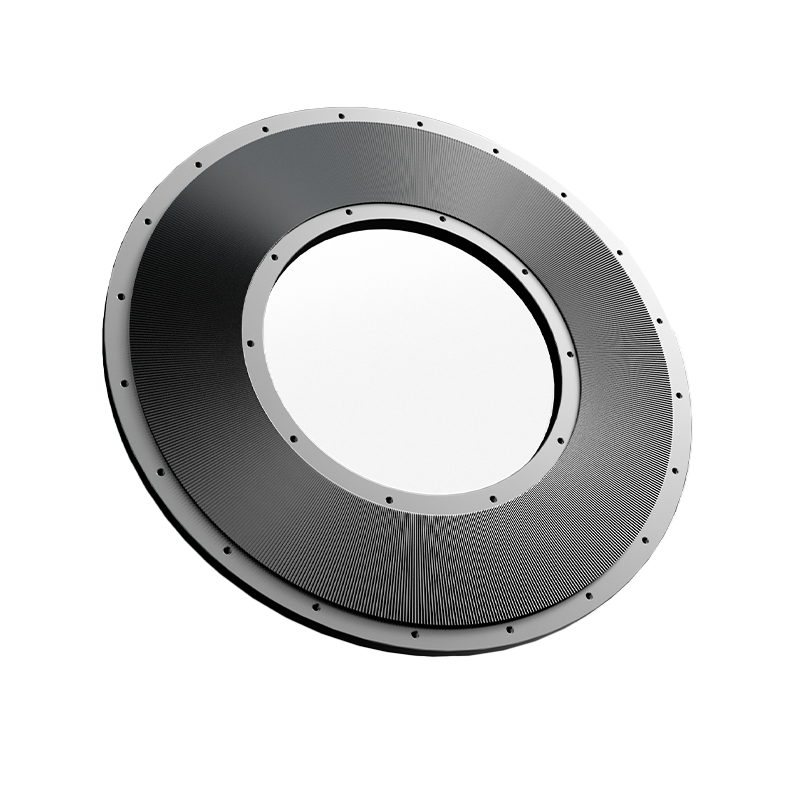
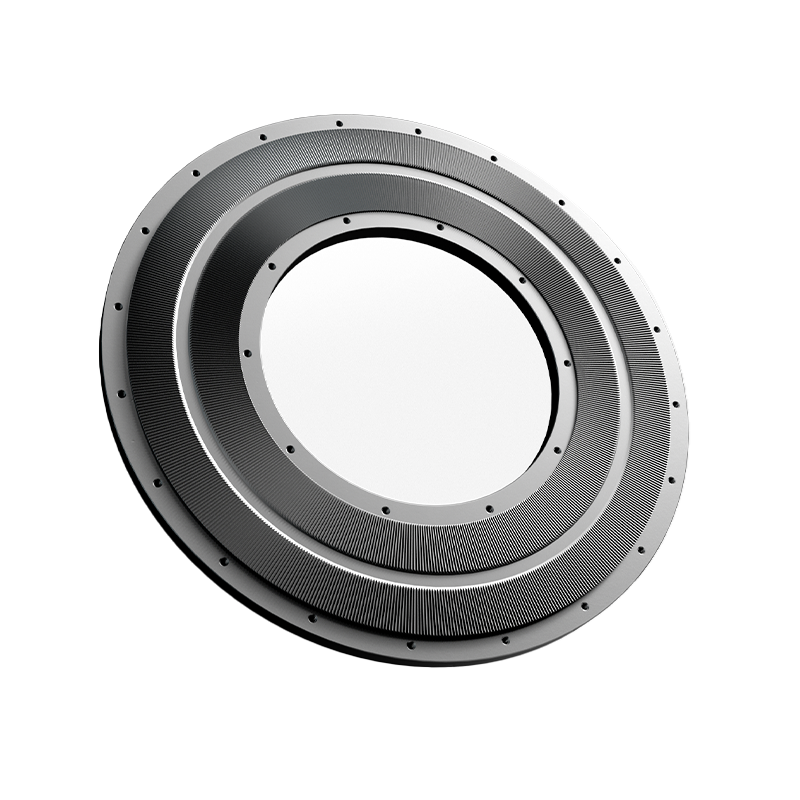
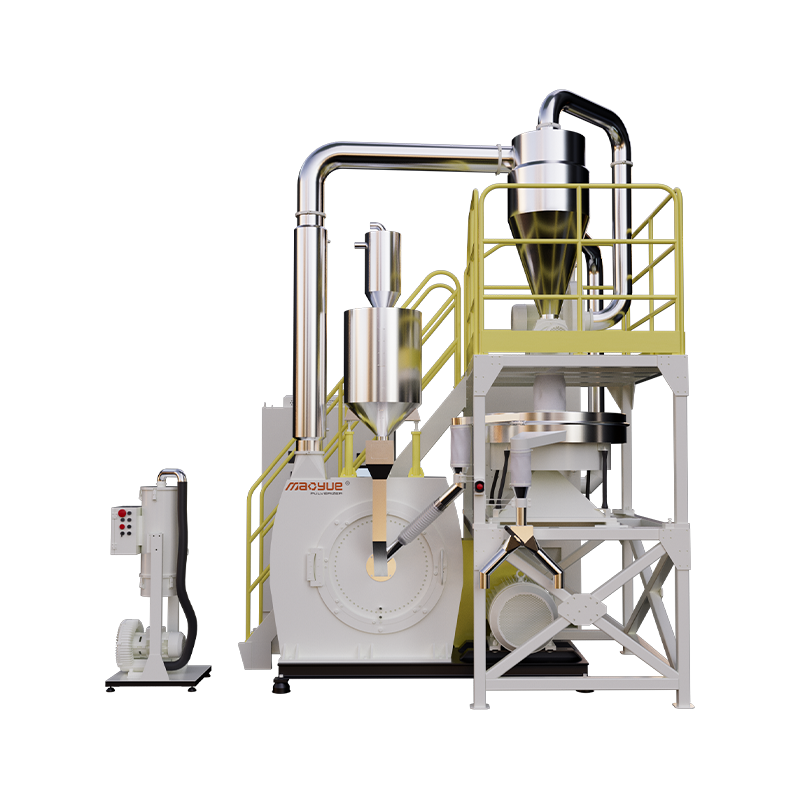
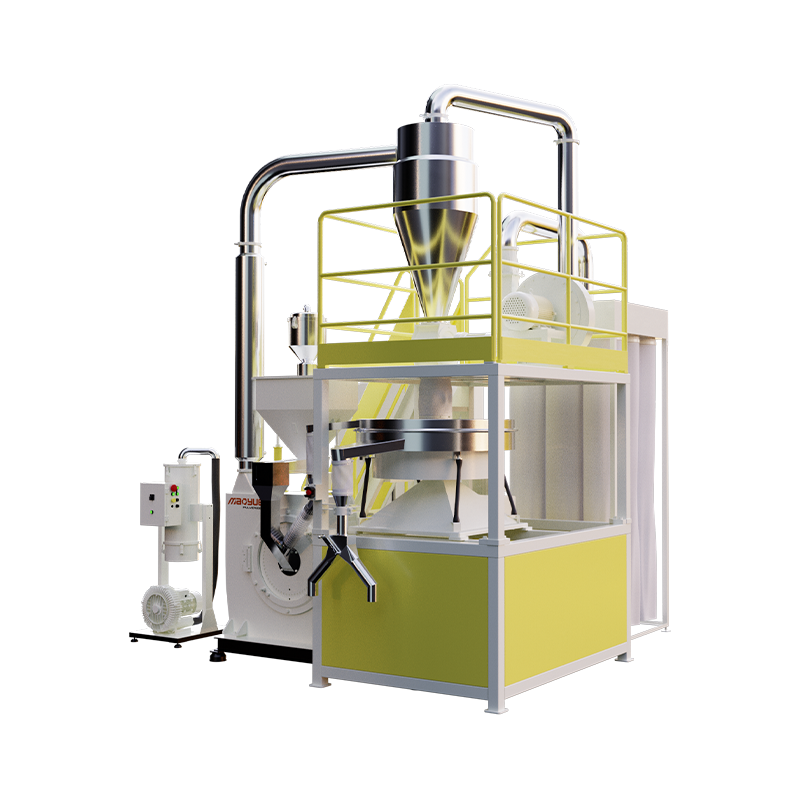
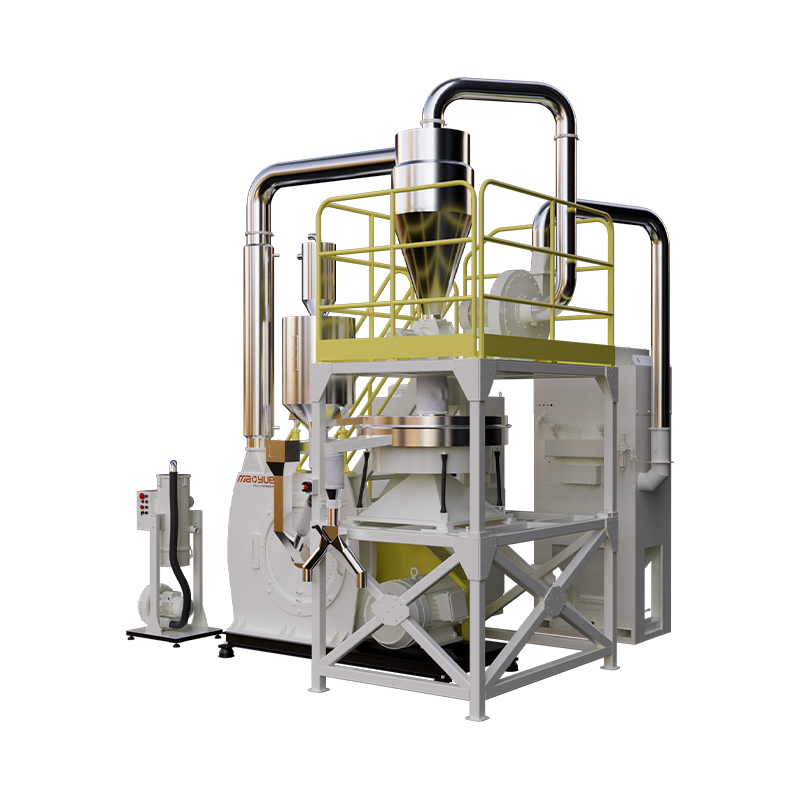
Den pulveriseringsskive er den primære determinanten for endelig partikkelstørrelsesfordeling, gjennomstrømningskapasitet og energieffektivitet i mekanisk størrelsesreduksjonsutstyr. Å velge en skiveprofil som matcher materialets sprøhet og målmaskestørrelse er mer kritisk enn motorhestekrefter alene. En disk som ikke stemmer overens kan redusere ytelsen med opptil 40 % og øke slitasjeraten tre ganger, uavhengig av maskinspesifikasjoner.
For de fleste industrielle bruksområder, fra plast til mineraler, oppnås den optimale skivekonfigurasjonen 85-95 % utbytte innenfor ±10 % av målmasken samtidig som spesifikt energiforbruk holdes under 0,15 kWh/kg. Denne balansen oppnås gjennom presis justering av skivegeometri, rotasjonshastighet og spalteinnstillinger i stedet for brute force sliping.
Diskgeometriprofiler og deres applikasjoner
Pulverizer-skiver er ikke utskiftbare; hver profil genererer distinkt bruddmekanikk tilpasset spesifikke materialklasser. Å forstå disse forskjellene forhindrer kostbare prøving-og-feil-testing og sikrer konsistent produktkvalitet.
| Type plate | Beste materialklasse | Typisk mesh-område | Nøkkelfordel |
|---|---|---|---|
| Tannet / Slag | Sprø mineraler, keramikk | 20-80 mesh | Høy gjennomstrømning, grov kontroll |
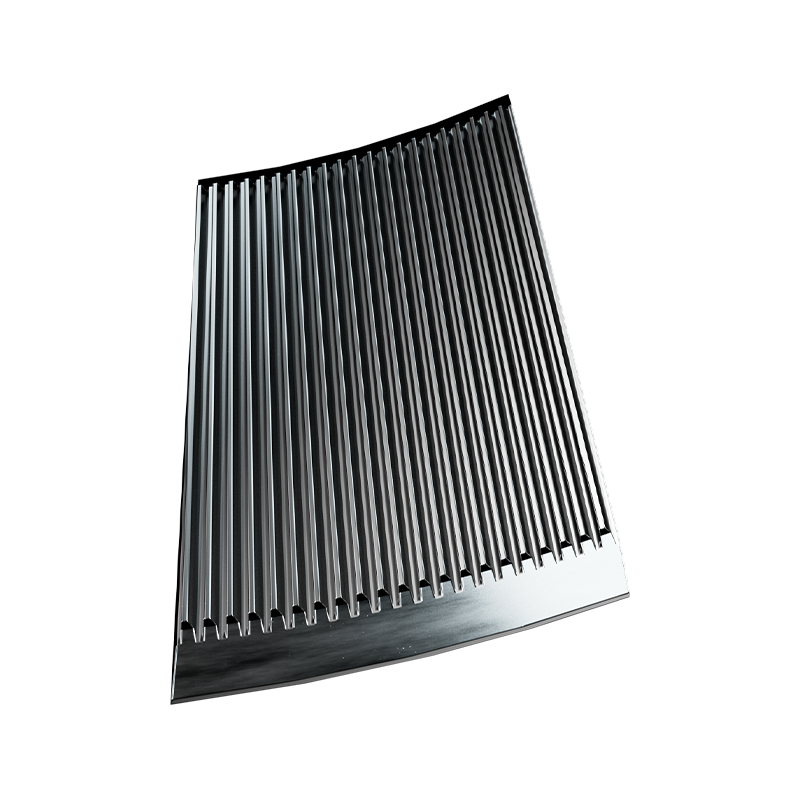
| Sagnet / skjær | Plast, elastomerer, fibre | 40-200 mesh | Rent kutt, minimal varmeutvikling |
| Bølgepapp / slitasje | Mat, kjemikalier, pigmenter | 100-400 mesh | Fint pulver, smal PSD |
| Glatt / komprimering | Voksaktige eller oljeaktige stoffer | Variabel | Forhindrer tilstopping, avflassing |
Hvorfor taggete plater dominerer plastresirkulering
Denrmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at 15-30° skråvinkler å kutte materiale rent, genererer 60 % mindre varme enn tannalternativer. Denne termiske styringen forhindrer smelting og re-agglomerering, som er den primære årsaken til skjermblending ved plastpulverisering.
Materialvalg for slitasjemotstand og forurensningskontroll
Platemetallurgi påvirker direkte levetid, produktrenhet og driftskostnader. Det optimale materialet balanserer hardhet mot seighet basert på råstoffets slipeevne og regulatoriske krav.
- D2 Verktøystål: Standardvalg for generell sliping; gir god slitestyrke til moderate kostnader. Typisk levetid på 800-1200 timer på ikke-slipende plast før de krever ny overflatebehandling.
- Tungsten Carbide Tipped: Viktig for silikarike mineraler, glassfylte polymerer eller keramiske pulvere. Forlenger levetiden med 5-8x sammenlignet med D2-stål, men koster 3-4 ganger mer på forhånd. Begrunnet når nedetidsfrekvens overstiger månedlige intervaller.
- Rustfritt stål (316L/420): Obligatorisk for mat-, farmasøytiske og kjemiske bruksområder der jernforurensning er uakseptabelt. Lavere slitestyrke enn verktøystål, men oppfyller FDA/USP-samsvar. Forvent 30-50 % kortere levetid mot D2 under tilsvarende forhold.
- Keramisk belagt: Fremvoksende alternativ som kombinerer seighet av stålsubstrat med hardhet på overflaten av aluminiumoksyd/zirkonium. Reduserer metall-til-metall-kontakt og statisk elektrisitet ved bruk med fint pulver. Best for <100 mikron mål hvor elektrostatisk adhesjon forårsaker avlingstap.
Gap-justering og driftsoptimalisering
Den inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Etablere innstillinger for grunnlinjegap
Start med produsentanbefalte gap som innledende settpunkter, og avgrens deretter empirisk. For korrugerte plater rettet mot 200 mesh, start kl 0,010–0,015 tommer (0,25–0,38 mm) . Reduser i trinn på 0,002 tommer mens du overvåker strømstyrken; a >15 % nåværende topp indikerer oversliping eller platekontakt. Dokumenter sweet spot der utbyttetopper uten overdreven strømforbruk.
Kompenserer for progressiv slitasje
Ettersom skivekantene er matte, øker den effektive skjæreklaringen selv om det mekaniske gapet forblir konstant. Implementer en slitasjesporingsprotokoll: mål partikkelstørrelsesfordeling hver 50 driftstimer og juster gapet tettere med 0,001-0,003 tommer for å opprettholde spesifikasjonen. Når justering ikke lenger gjenoppretter mål-PSD, planlegg gjenoppretting eller erstatning. Ignorering av denne driften lar overdimensjonerte partikler passere, forurenser nedstrømsprosesser og utløser kundeavvisninger.
Vedlikeholdsprotokoller for å maksimere platens levetid
Proaktivt vedlikehold forlenger skivens levetid langt utover reaktive erstatningssykluser. De fleste for tidlige feil stammer fra driftsmisbruk som kan forebygges i stedet for normal slitasje.
- Daglig visuell inspeksjon: Se etter avskakkede tenner, sprukne segmenter eller innebygde fremmedlegemer før oppstart. En enkelt metallforurensning kan ødelegge et helt platesett på få minutter.
- Lagertemperaturovervåking: Slitte lagre forårsaker aksialt utløp som skaper ujevne skiveslitasjemønstre. Skift lagrene når temperaturen overskrider 70°C over omgivelsestemperatur eller vibrasjonen overstiger 4,5 mm/s RMS.
- Verifisering av kjølesystem: Sørg for at luft- eller vannkjølekretsene er uhindret. Overoppheting myker skivekantene og akselererer slitasje eksponentielt; a 20°C stigning over designtemp kan halvere gjenværende levetid.
- Feedhastighetskonsistens: Sultemating forårsaker plate-på-plate-kontakt; overfôring induserer stallforhold. Oppretthold jevn belastning kl 80-90 % av nominell strømstyrke for optimale sliteegenskaper.
- Planlagt ny overflatebehandling: Ikke vent på fullstendig fiasko. Lett sliping kl 60-70 % slitedybde gjenoppretter geometrien til 20 % av erstatningskostnaden og forhindrer katastrofal skade på sammenkoblingskomponenter.