中文简体
Etter en PE-pulverisator har vært i drift i en periode, kan partikkelstørrelsen til det resulterende PE-rotomstøpepulveret endre seg, selv om maskinens hastighet, matemetode og andre driftsparametre forblir relativt stabile.
Betyr dette at pulverisatorbladene er slitt?
For produksjon av PE rotomstøpepulver er bladene viktige komponenter som påvirker slipeytelsen. Etter hvert som bladene slites, kan deres arbeidsgeometri endres, noe som påvirker slipeprosessen og den endelige partikkelstørrelsesfordelingen. Bladslitasje fører imidlertid ikke nødvendigvis til en økning i grove partikler, og driftstimer alene kan ikke avgjøre om bladbytte er nødvendig.
For å forstå hvordan slitasje på pulverisatorbladene påvirker pulverpartikkelstørrelsen, er det viktig å undersøke slitasjemekanismen og evaluere faktiske produksjonsdata.
Hvorfor endrer bladslitasje PE-pulveriseringsytelsen?
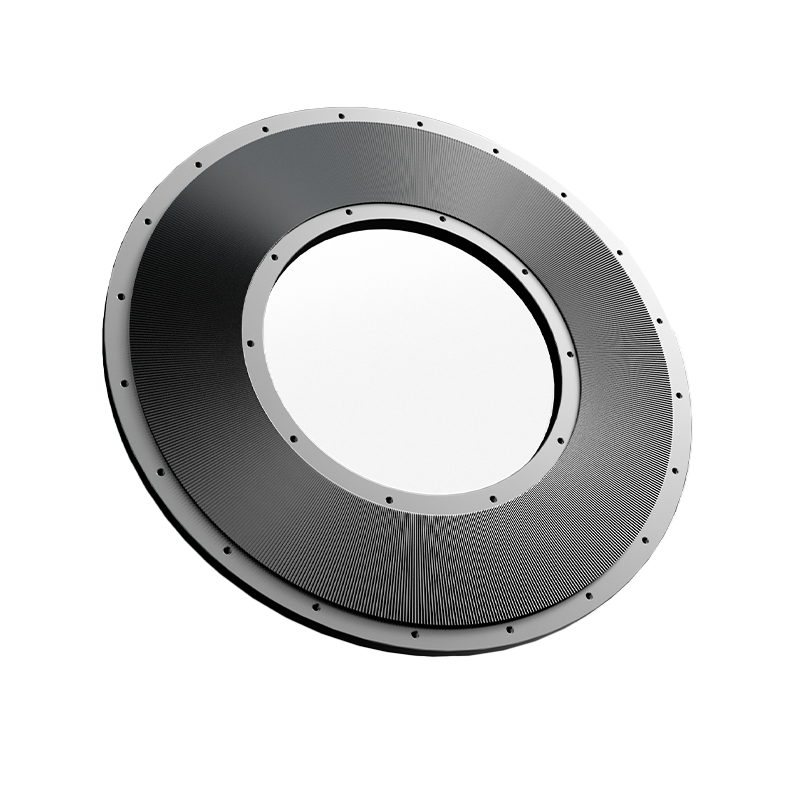
En plastpulveriseringsskive bruker samspillet mellom roterende og stasjonære slipeskiver til å påføre skjær-, slag- og slipekrefter på plastpartikler, og reduserer dem gradvis til målpartikkelstørrelsen.
Ved langvarig drift kan bladkantene bli matte, og arbeidsflatene kan gradvis slites. Disse endringene kan påvirke materialreduksjonsprosessen. Imidlertid varierer skivedesign og driftsprinsipper mellom pulveriseringsmodeller, så en spesifikk effekt bør ikke antas å forekomme i hver maskin.
Når knivforholdene endres, kan den faktiske slipeprosessen avvike fra den for nye kniver, selv om maskinens hastighet og andre driftsinnstillinger forblir uendret.
Derfor krever det mer enn bare å sjekke om bladene virker matte for å finne ut om bladslitasje påvirker produksjonen. Nøkkelen er å fastslå om endringer i bladets tilstand har påvirket slipeytelsen.
Hvordan kan bladslitasje påvirke partikkelstørrelsen på PE rotomstøpingspulver?
Bladslitasje kan påvirke partikkelstørrelsen på forskjellige måter. Det faktiske resultatet avhenger av graden av slitasje, bladdesign, slipespalte og materialegenskaper.

Andelen av grove partikler kan øke
Når bladslitasje reduserer effektiviteten av skjæring og sliping, kan det hende at noe materiale ikke er tilstrekkelig pulverisert. Som et resultat kan andelen partikler som overskrider målpartikkelstørrelsesområdet øke i det ferdige pulveret.
For PE rotomstøpingspulver som krever jevn partikkelstørrelse, kan dette påvirke pulverstrømmen, spredningen inne i formen og prosesseringskonsistensen.
En økning i grove partikler beviser imidlertid ikke direkte at bladene er slitt. Fôringsforhold, innstillinger for slipespalte og silytelse kan også bidra til lignende problemer.
Partikkelstørrelsesfordelingen kan bli bredere
To partier med pulver kan ha lignende gjennomsnittlige partikkelstørrelser uten å ha samme partikkelstørrelsesfordeling.
For eksempel kan to partier av PE-pulver ha sammenlignbare gjennomsnittlige partikkelstørrelser, mens den ene inneholder en høyere andel fine og grove partikler og den andre har partikler konsentrert innenfor et smalere størrelsesområde.
Hvis bladslitasjen endrer slipeprosessen, kan også proporsjonene av partikler i forskjellige størrelsesområder endres. Derfor krever evaluering av bladtilstanden mer enn å måle gjennomsnittlig partikkelstørrelse. Den totale partikkelstørrelsesfordelingen og andelen partikler utenfor målområdet bør også undersøkes.
Partikkelstørrelseskonsistens kan avta
Hvis bladens arbeidsforhold endres over tid, kan pulverkvaliteten variere mellom ulike produksjonsperioder.
For rotomstøpeprodusenter som opererer kontinuerlig, betyr dette at selv når pulveriseringsmaskinen fortsetter å gå normalt, er det viktig å overvåke om pulverpartikkelstørrelsen konsekvent oppfyller produksjonskravene.
Disse endringene er ikke uunngåelige konsekvenser av bladslitasje. Deres faktiske virkning bør bestemmes ved hjelp av produksjonsdata.
Hvordan kan du finne ut om endringer i PE-pulverpartikkelstørrelse er relatert til bladslitasje?
Når partikkelstørrelsesfordelingen til PE rotomstøpingspulver endres, bør ikke bladbytte være den umiddelbare konklusjonen. En mer pålitelig tilnærming er å sammenligne produksjonsdata og inspisere bladene og relaterte driftsforhold.
Fire områder fortjener spesiell oppmerksomhet.
-
Sammenlign endringer i partikkelstørrelsesfordeling.
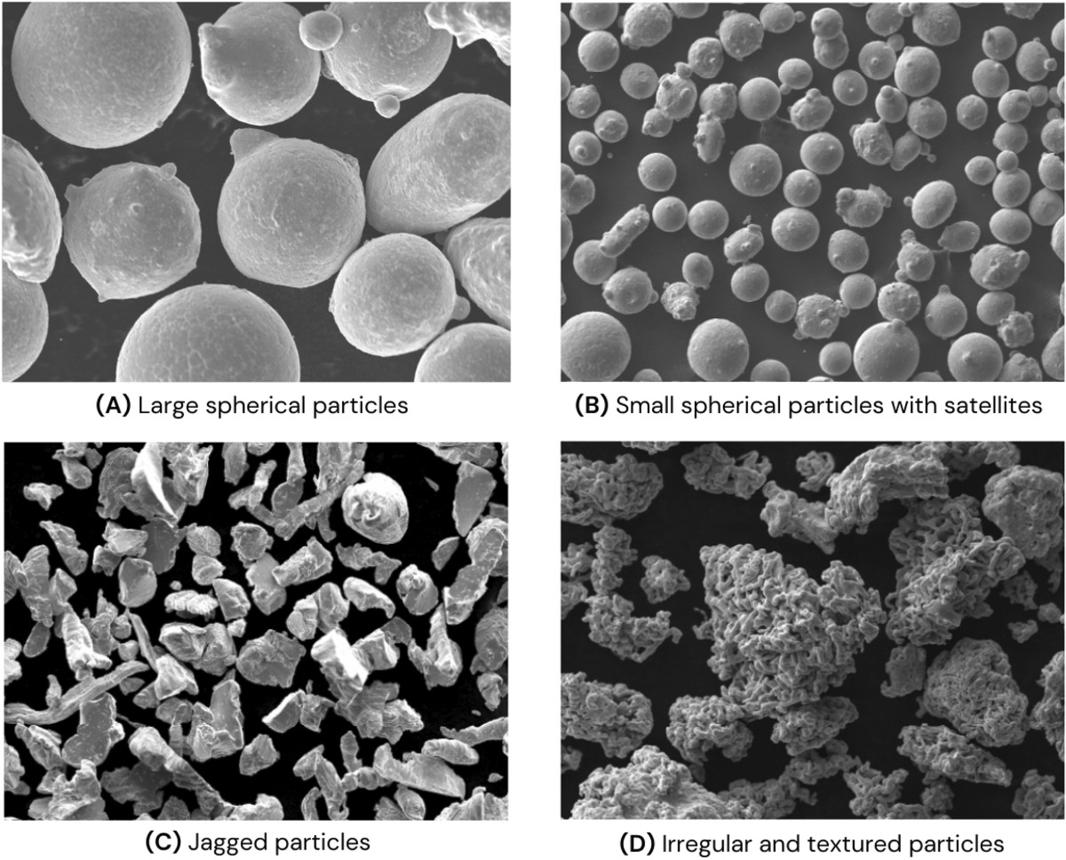
Sammenlign pulvertestresultater oppnådd med nye kniver eller kniver i god stand med gjeldende resultater. Undersøk gjennomsnittlig partikkelstørrelse, andelen grove partikler og endringer på tvers av forskjellige partikkelstørrelsesområder. Hvis fordelingen fortsetter å avvike fra opprinnelig tilstand, er ytterligere inspeksjon av pulveriseringssystemet nødvendig.
-
Inspiser knivene og slipespalten.

Sjekk om bladene viser merkbar sløving, slitasje eller endringer i arbeidsgeometri. Inspiser også slipespalten og se gjennom justeringshistorikken. Siden endringer i slipespalten kan påvirke pulveriseringsytelsen, bør bladslitasje og gaprelaterte problemer vurderes sammen.
-
Sammenlign gjennomstrømning og driftsytelse.

Når råmaterialet, målpartikkelstørrelsen og driftsforholdene er rimelig konsistente, kan du sammenligne gjennomstrømningen over samme driftsperiode. Hvis endringer i partikkelstørrelsesfordelingen oppstår sammen med en nedgang i gjennomstrømming, bør bladets tilstand og slipeinnstillinger undersøkes nærmere.
-
Sjekk screeningsstadiet.

Det er viktig å skille mellom grove partikler som ikke ble tilstrekkelig pulverisert og partikler som ikke ble effektivt separert under påfølgende sikting. Hvis det er en merkbar forskjell mellom materialet som slippes ut fra pulveriseringsmaskinen og det endelige siktede produktet, bør siktytelsen undersøkes for å unngå å tilskrive ethvert problem til bladslitasje.
Når du sammenligner disse prøvene, hold prøvetakingsstedene og testmetodene konsekvente, og vurder om overdimensjonert materiale returneres til pulveriseringssystemet.
Ved å evaluere disse faktorene sammen, kan produsenter mer nøyaktig fastslå om bladslitasje er en primær årsak til endringer i partikkelstørrelse.
Bør slitte malerblader justeres, slipes på nytt eller skiftes ut?
Bladslitasje betyr ikke automatisk at utskifting er umiddelbart nødvendig. Den riktige handlingen avhenger av den faktiske knivens tilstand, maskindesign og produksjonskrav.
-
Juster slipespalten: Hvis inspeksjonen identifiserer en uegnet gapinnstilling og bladene forblir i en tilstand som tillater justering, evaluer hvordan endring av gapet påvirker partikkelstørrelse og gjennomstrømning.
-
Skjerp på nytt blader : Hvis bladdesignet tillater omsliping og den nødvendige arbeidsgeometrien og maskineringsnøyaktigheten kan gjenopprettes, kan gjennomførbarheten av sliping vurderes.
-
Skift ut knivene eller slipeskivene: Hvis slitasje har påvirket normal drift eller nødvendig partikkelstørrelse og produksjonsytelse ikke kan oppnås etter omsliping, bør utskifting vurderes.
Spaltejustering kan ikke kompensere for alvorlig bladslitasje, og ettersliping er ikke egnet for alle bladdesign.
Bladvedlikehold bør ikke bare være avhengig av et fast antall driftstimer. Det bør ta hensyn til faktisk slitasje, partikkelstørrelsesfordeling, produksjonseffektivitet og maskinkrav.
Hvordan slites Mao Yue kontrollblad i PE rotomstøpingspulverproduksjon?
For produksjon av PE rotomstøpepulver er ikke bladlevetiden den eneste ytelsesindikatoren. Enda viktigere er at bladene skal opprettholde passende arbeidsgeometri under drift, og pulveriseringssystemet bør fortsette å møte kundens partikkelstørrelse og gjennomstrømningskrav.
Som en direkte plastpulverprodusent fokuserer Mao Yue på egen produksjon av kjernekomponenter, bladmaterialer og varmebehandling, presisjonsmaskinering og faktisk materialtesting. Disse egenskapene hjelper kundene med å ta mer informerte beslutninger under utstyrsvalg og produksjonsapplikasjon.

Intern produksjon av kjerneslipekomponenter: Kontroll av kritiske blad- og skivedimensjoner
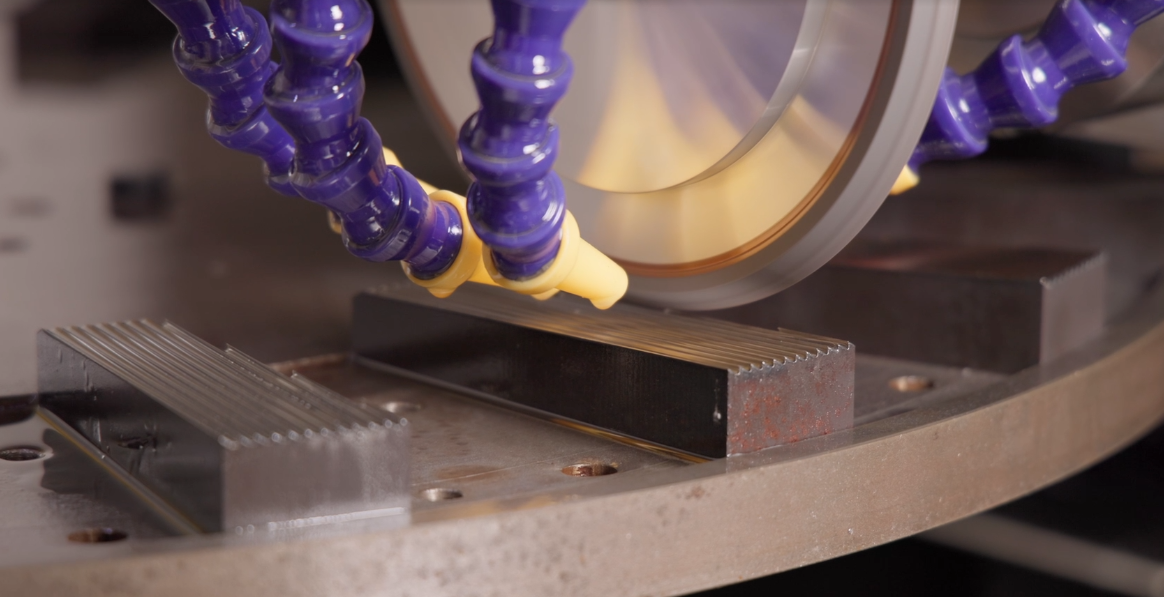
Mao Yue produserer slipeskiver og kniver internt og kontrollerer maskineringsdimensjonene til kjernekomponentene samt kvaliteten på knivens sliping.
Arbeidsgeometrien til bladene og slipeskivene påvirker selve slipespalten. Derfor er dimensjonskonsistens og riktige slipeprosedyrer viktig for å opprettholde slipeytelsen.
Ved å kontrollere produksjons- og skarphetskvaliteten til kjernekomponenter, kan Mao Yue bedre håndtere nøkkelfaktorer som påvirker slipeytelsen i stedet for å stole helt på spesifikasjonene og kvaliteten til eksterne komponenter.
Slitasjebestandige materialer og varmebehandling: balansering av levetid og slipekrav
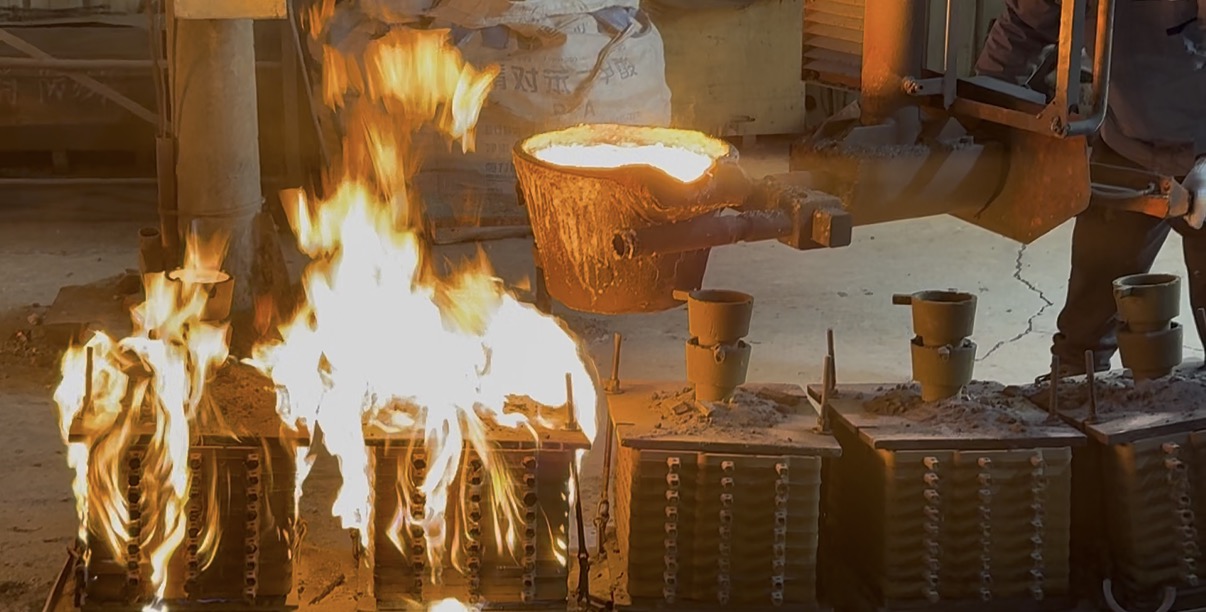
Bladets slitestyrke avhenger ikke bare av stålhardhet, men også av materialvalg, varmebehandling, bladgeometri og faktiske slipeforhold.
Mao Yue velger egnede materialer og varmebehandlingsprosesser i henhold til kravene til bladpåføring. For produksjon av PE rotomstøpepulver bør ikke bladytelsen vurderes utelukkende ut fra initial hardhet eller teoretisk levetid. Faktisk slitasje og dens effekter på pulverpartikkelstørrelse og maskingjennomstrømning bør også vurderes.
Presisjonsbearbeiding og kvalitetskontroll: Reduser produksjonsvariasjoner i kjernekomponenter
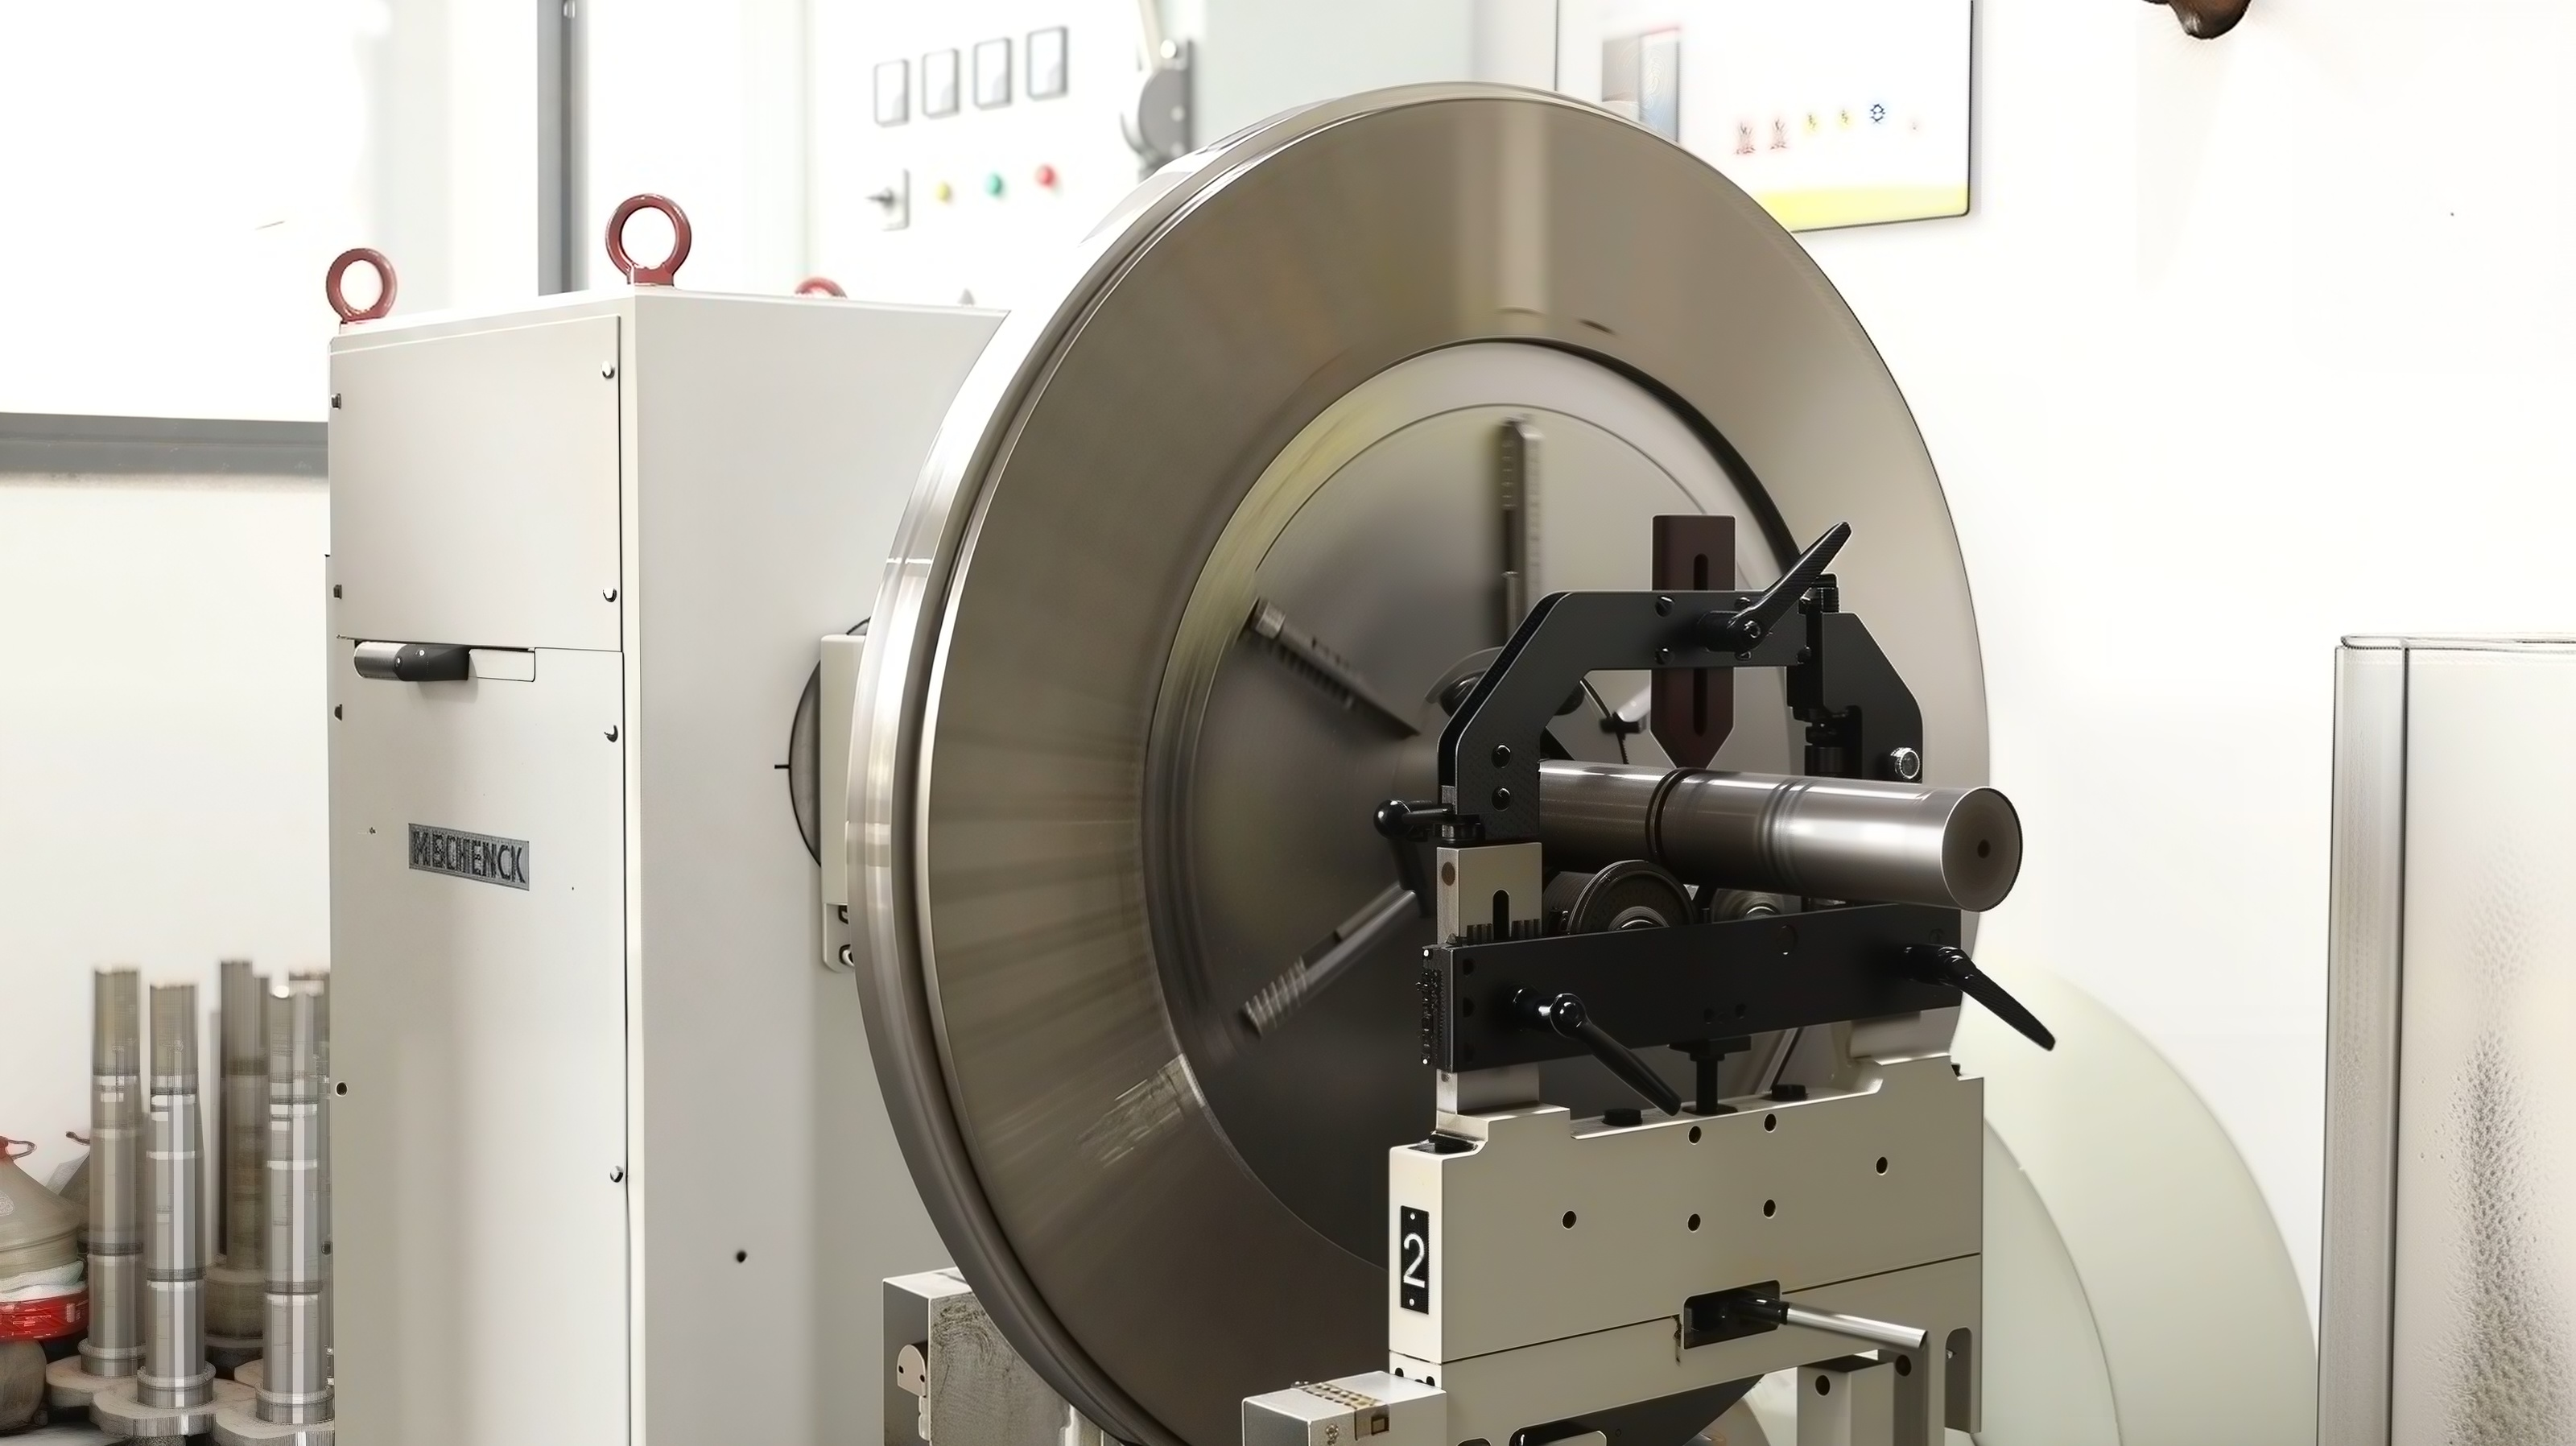
Mao Yue bruker presisjonsmaskinering og kvalitetsinspeksjon for å kontrollere produksjonskvaliteten til kjernekomponenter. Dynamisk balansering brukes også til å kontrollere effekten av ubalanse i roterende komponenter.
Disse produksjons- og inspeksjonstiltakene hjelper til med å kontrollere dimensjonsvariasjoner og rotasjonstilstanden til nøkkelkomponenter, og gir et grunnlag for stabil maskindrift. Faktisk ytelse må fortsatt evalueres i kombinasjon med installasjonskvalitet, lagertilstand, vedlikeholdspraksis og spesifikke produksjonsforhold.
Faktisk PE-materialtesting: Verifisering av utstyrsegnethet gjennom produksjonsresultater
Tekniske spesifikasjoner for materialer og komponenter alene kan ikke fullt ut representere faktisk produksjonsytelse. For PE rotomstøping pulverproduksjon, utstyrsegnethet må vurderes opp mot kundens råmateriale, målpartikkelstørrelse og kapasitetskrav gjennom faktisk materialtesting.
Mao Yue kan utføre materialforsøk basert på kundens PE-materiale og produksjonskrav, med fokus på følgende indikatorer:
-
Målpartikkelstørrelse og partikkelstørrelsesfordeling: Vurder pulverfinheten og proporsjonene av partikler i forskjellige størrelsesområder i forhold til applikasjonskravene.
-
Innhold av grove partikler: Vurder om andelen partikler som overskrider målstørrelsesområdet oppfyller kundens produksjonskrav.
-
Faktisk prosesseringskapasitet: Bekreft gjennomstrømning under spesifiserte målpartikkelstørrelsesforhold.
-
Kontinuerlig driftsytelse: Observer pulvertemperaturen og maskinens driftsforhold under testen.
Gjennom faktisk materialtesting kan kundene bedre forstå hvor godt utstyret matcher deres råvarer og produksjonskrav før kjøp. Resultatene gir en referanse for utstyrsvalg og prosessplanlegging.
Hvis partikkelstørrelsesendringer oppstår under påfølgende produksjon, kan årsaken undersøkes ytterligere ved å gjennomgå testresultater for partikkelstørrelse, bladslitasje, innstillinger for slipespalte og gjennomstrømningsregistreringer i stedet for å bestemme bladerstatning basert utelukkende på utseende eller driftstimer.
Konklusjon: Bruk produksjonsdata for å avgjøre når bladvedlikehold er nødvendig
En maskin som kan fortsette å fungere, fortsetter ikke nødvendigvis å produsere pulver av samme kvalitet.
Mao Yue kan evaluere utstyrskrav og utføre materialtesting basert på ditt faktiske PE-materiale, målpartikkelstørrelse og kapasitetskrav, og hjelpe deg med å velge en pulveriseringsløsning som passer til dine produksjonsforhold.
FAQ
Kan slitasje på pulverisatorblad påvirke PE-pulverpartikkelstørrelsen?
Ja, det kan det. Bladslitasje kan endre arbeidsgeometrien og faktiske slipeforhold, og potensielt forårsake endringer i partikkelstørrelsesfordelingen under kontinuerlig produksjon.
Øker bladslitasje alltid grove partikler i PE-pulver?
Nei. Utfallet avhenger av faktorer som pulveriseringsdesign, slipespalte, PE-materialegenskaper, fôringsforhold og silsystemet. Den totale partikkelstørrelsesfordelingen bør derfor vurderes.
Hvordan kan du finne ut om grove partikler er forårsaket av bladslitasje eller silingsproblemer?
Sammenlign materialet som slippes ut fra pulveriseringsmaskinen med det endelige siktede produktet. Hvis for mye grove partikler allerede er tilstede ved pulveriseringsutløpet, undersøk maleprosessen. Hvis pulveriseringsutslippet er akseptabelt, men det endelige pulveret inneholder for mange grove partikler, fokuserer du på silsystemet.
Hvor ofte bør PE-pulverisatorblader skiftes?
Det er ikke noe fast utskiftingsintervall som gjelder for alle driftsforhold. En mer pålitelig tilnærming er å evaluere bladslitasje, driftstimer, bearbeidet materialvolum, gjennomstrømning, partikkelstørrelsesfordeling og den faktiske geometrien til bladene.
Trenger du en Pulverizer for konsistent PE rotomstøpingspulverproduksjon?
Hvis du vurderer en PE rotomstøpingspulverisator eller opplever partikkelstørrelsesfordeling eller gjennomstrømningsproblemer i din eksisterende produksjonslinje, gi Mao Yue din PE-materialetype, målmaskestørrelse, nødvendig kapasitet og aktuelle produksjonsproblemer.
Vi kan vurdere utstyrskravene dine basert på faktiske driftsforhold og arrangere materialtesting.
Kontakt Mao Yue for å diskutere dine PE-pulveriseringskrav og be om en materialtestløsning.