中文简体
Kvaliteten på rotomstøpte produkter avhenger ikke bare av polyetylenråmaterialet, men også av pulverpartikkelstørrelse, partikkelstørrelsesfordeling, flytbarhet og faktiske prosessforhold.
For produsenter av rotomstøping betyr sliping av PE-materiale til målmaskestørrelsen ikke nødvendigvis at det resulterende pulveret er egnet for produksjon. En for stor andel av grove partikler, variasjoner i partikkelstørrelsesfordeling eller temperaturøkninger under kontinuerlig drift kan alle påvirke nedstrøms prosessytelsen.
Så hvordan kan du produsere PE-pulver som er egnet for rotomstøping?
Nøkkelen er å matche råvareegenskapene, pulveriseringsutstyret, kjølemetoden, silingsforholdene og krav til inspeksjon av ferdig pulver i stedet for bare å sikte på finere pulver.
Denne artikkelen forklarer produksjonsprosessen for PE rotomstøping av pulver, nøkkelfaktorer i valg av pulverisering, verifiseringsmetoder for pulverkvalitet og hvordan Mao Yue hjelper kunder med å evaluere passende PE-pulveriseringsløsninger gjennom faktisk materialtesting og egen produksjon av kjernekomponenter.
Hva gjør PE-pulver egnet for rotomstøping?
Rotomstøping er en prosess der en oppvarmet form roterer slik at plastmaterialet gradvis smelter og belegger den indre overflaten av formen. For mange rotomstøpingsapplikasjoner må polyetylen pulveriseres til pulver som er egnet for etterfølgende bearbeiding.
PE-pulver for rotomstøping bør evalueres i henhold til harpikskvaliteten, produktstrukturen og støpeprosessen. Nøkkelfaktorene inkluderer:
-
Målpartikkelstørrelse: Pulveret må oppfylle finhetskravene til den spesifikke rotomstøpingsapplikasjonen.
-
Partikkelstørrelsesfordeling: I tillegg til gjennomsnittlig partikkelstørrelse, bør andelen av grove partikler, fine partikler og partikler utenfor målområdet vurderes.
-
Pulverflytbarhet: Partikkelform og andelen av fine partikler kan påvirke hvordan pulveret beveger seg og fordeler seg inne i formen.
-
Temperaturstabilitet: Temperaturøkning under pulverisering bør kontrolleres riktig for å redusere risikoen for mykgjøring av materialet, vedheft og agglomerering.
-
Batch-til-batch-konsistens: Ulike produksjonsbatcher bør opprettholde rimelig konsistente pulverspesifikasjoner og prosessegenskaper.
For enkelte PE-rotomstøpingsapplikasjoner kan 20–40 mesh tjene som referanseområde. Det er imidlertid ikke en universell standard for hvert produkt. Det faktiske målet bør bestemmes i henhold til råvareegenskapene, produktstrukturen og rotomstøpeprosessen.
Derfor må egnet PE rotomstøpepulver ikke bare oppfylle målfinheten, men også bestå partikkelstørrelsesinspeksjon og, når nødvendig, faktiske støpeforsøk for å verifisere om det oppfyller produksjonskravene.
Hva er produksjonsprosessen for PE rotomstøpingspulver?
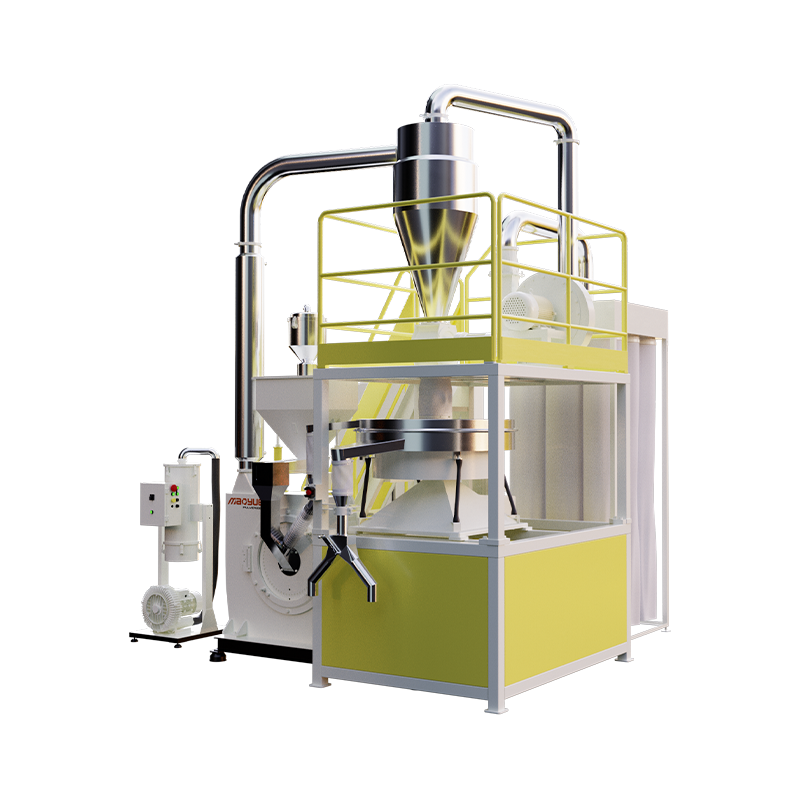
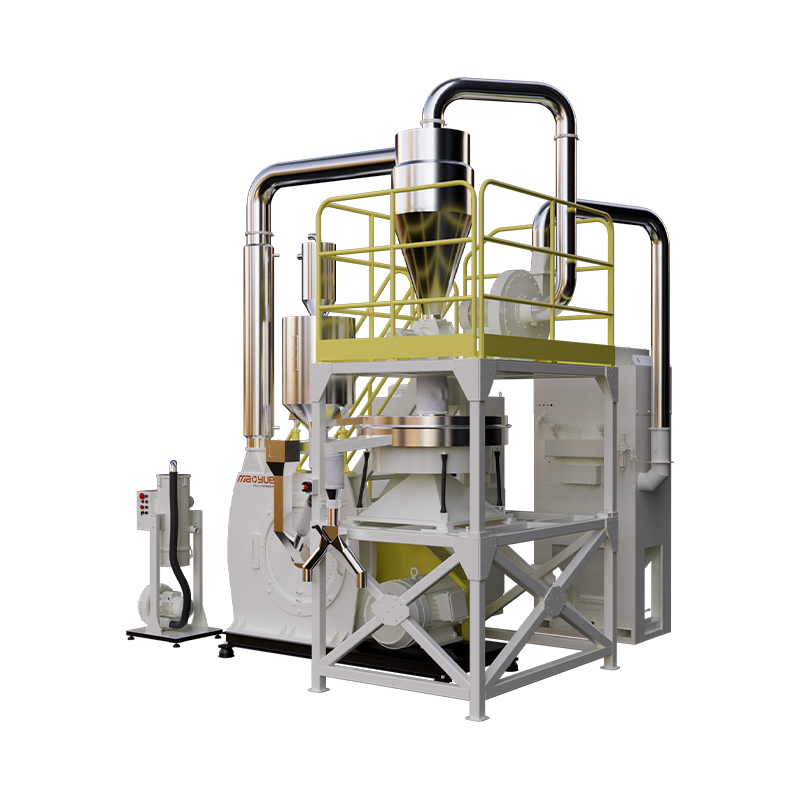
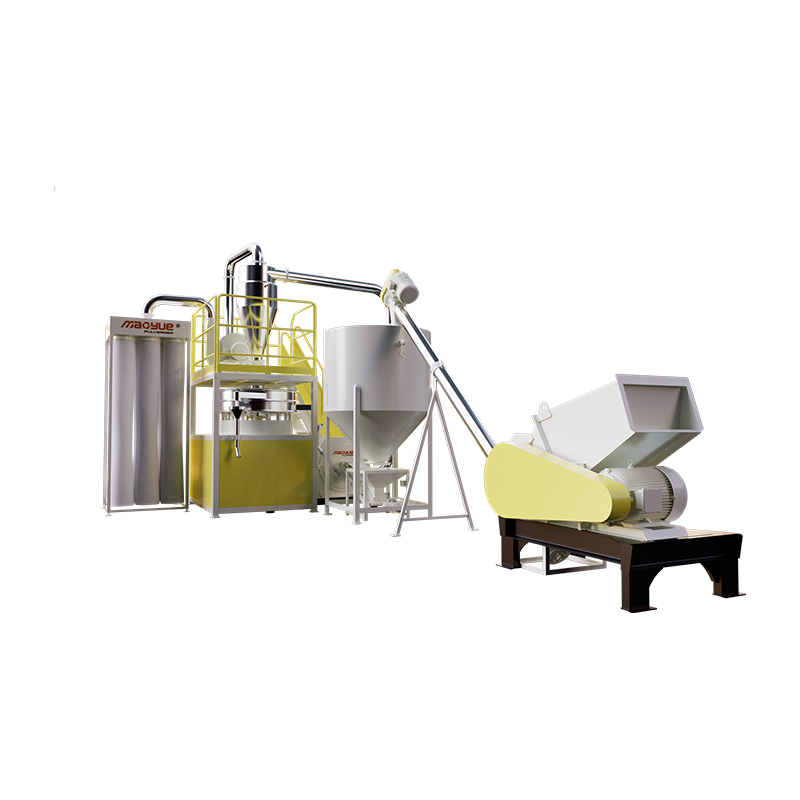
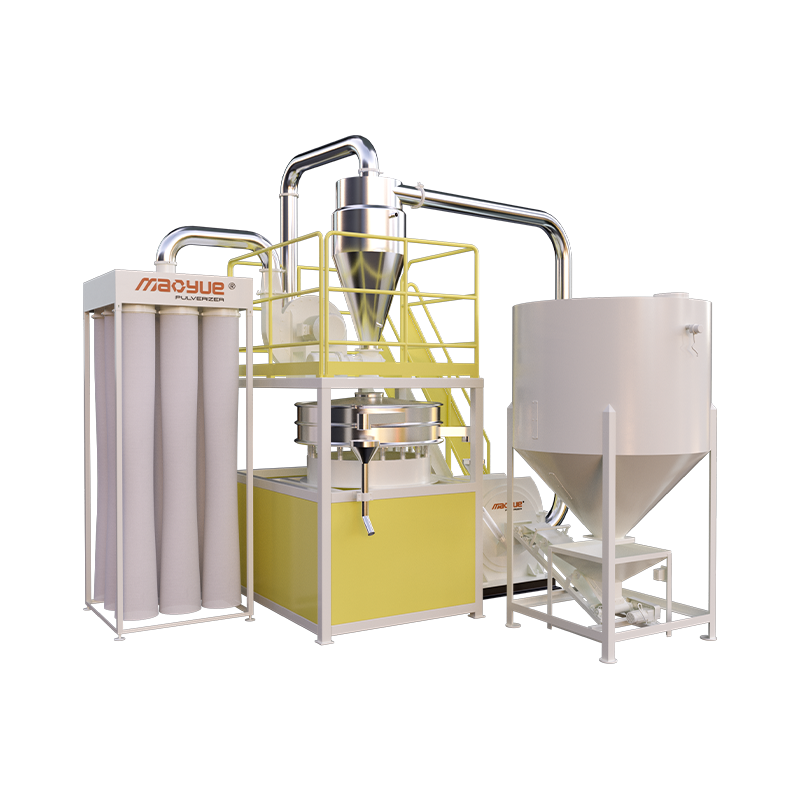
PE-rotomstøpingspulverproduksjon involverer vanligvis råvarevurdering, fôring, pulverisering, kjøling, sikting, pulverinnsamling og inspeksjon av ferdige produkter.
En typisk produksjonsprosess er:
PE Råvarevurdering → Fôring → Pulverisering → Kjøling → Siling → Pulverinnsamling → Ferdig pulverinspeksjon
Hvert stadium tjener et annet formål.
Råvareevaluering: Bekreft PE-materialetype, harpikskvalitet, matestørrelse og målpulverspesifikasjoner for å støtte utstyrsvalg og prosessevaluering.
Fôring: Kontroller tilstanden og hastigheten på materialet som kommer inn i pulverisatoren i henhold til utstyrskravene for å redusere effekten av fôringssvingninger på produksjonen.
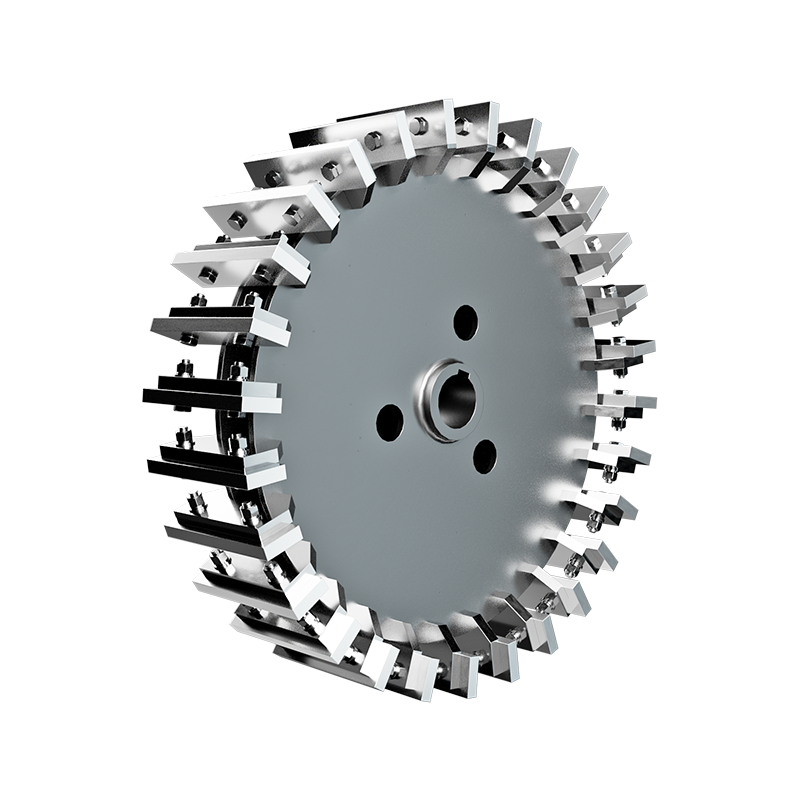
Pulverisering: Bruk kjernearbeidskomponenter, som slipeskiver og kniver, for å behandle PE-materialet til målområdet for pulverstørrelse.
Kjøling: Hjelp kontrollere varmen som genereres under pulverisering . Kjølekonfigurasjonen skal samsvare med materialegenskapene og utstyrets driftskrav.
Siling: Separer pulver som oppfyller de spesifiserte silingskravene fra partikler som krever videre bearbeiding, noe som reduserer andelen partikler som ikke er spesifisert i det ferdige produktet.
Pulveroppsamling: Transporter og samler det kvalifiserte pulveret mens du håndterer støv, lekkasje og materialtap.
Ferdig pulverinspeksjon: Sjekk om pulveret oppfyller de forhåndsdefinerte spesifikasjonene og verifiser andre nøkkelparametere i henhold til kundens krav.
Hele produksjonslinjen må opprettholde en balanse mellom prosesskapasiteten til de enkelte trinnene. For eksempel, hvis silings- eller oppsamlingssystemet ikke kan håndtere pulverisatorens produksjon, kan den totale produksjonen være begrenset selv når hovedmaskinen har tilstrekkelig prosesseringskapasitet.
Hvordan velge et pulveriseringssystem for PE rotomstøpingspulverproduksjon
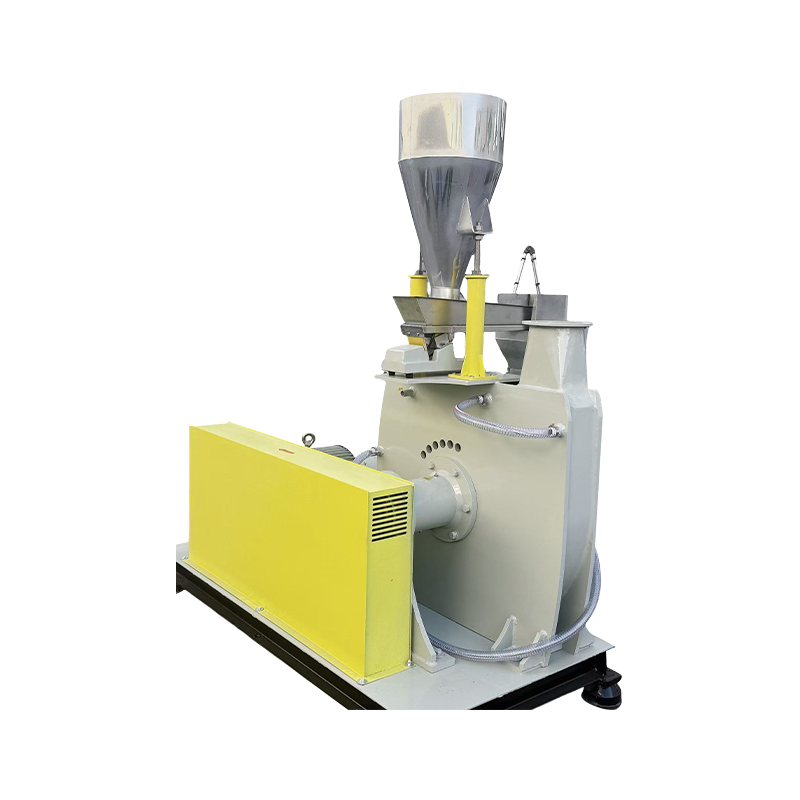
En plastpulverisator er et kjerneutstyr i PE-rotomstøpepulverproduksjon. Når de velger et system, bør produsentene vurdere mer enn motorkraft og nominell kapasitet. Kjernekomponentkvalitet, justering av slipespalte og evnen til det komplette systemet til å oppfylle målpulverspesifikasjonene og produksjonskravene bør også evalueres.
Arbeidsforhold for slipeskiver og kniver

Arbeidsgeometrien, maskineringsnøyaktigheten og slitetilstanden til slipeskiver og kniver påvirker pulveriseringsprosessen. Når disse komponentene slites, kan deres faktiske arbeidsforhold endres, noe som kan påvirke pulveret partikkelstørrelse og utgang.
Justerbar slipespalte

Slipespalten må tilpasses råvareegenskapene og målpulverspesifikasjonene.
En passende gapinnstilling hjelper til med å balansere målfinhet, produksjonseffekt og utstyrsdriftsforhold. For langsiktig produksjon bør produsentene også vurdere om gapet kan forbli stabilt og om passende arbeidsforhold kan gjenopprettes etter vedlikehold.
Evaluer kjølekonfigurasjon og krav til kontinuerlig drift

Kjølekapasiteten bør evalueres i henhold til råvarens egenskaper, målfinhet, pulveriseringsbelastning og forventet driftstid. Den valgte kjølekonfigurasjonen må være i stand til å oppfylle de tiltenkte produksjonskravene.
Sjekk generell systemkompatibilitet

Nominell utstyrskapasitet er ikke nødvendigvis lik faktisk produksjon når du behandler et spesifikt materiale til en bestemt finhet.
Ved evaluering av utstyr må du avklare råvaretype, målfinhet, driftsforhold og hjelpeutstyr knyttet til den angitte kapasiteten. Hvis produksjonslinjen inkluderer fôring, sikting, transport og pulveroppsamlingssystemer, bør prosesseringskapasiteten til hvert trinn også kontrolleres.
Et passende PE-pulveriseringssystem bør velges i henhold til faktiske produksjonsmål i stedet for å sammenligne motorkraft eller maskinmodeller alene.
Hvordan verifisere PE-pulverkvalitet og produksjonsstabilitet
Hovedmålet med pulveriseringsstadiet er å bringe råmaterialet innenfor målpulverspesifikasjonene mens prosessen overvåkes for avvik.
I faktisk produksjon kan pulverkvalitet og produksjonsstabilitet vurderes på tre måter.
Kontroller først om partikkelstørrelsesfordelingen oppfyller kravene.
Test proporsjonene av partikler innenfor forskjellige størrelsesområder i henhold til forhåndsdefinerte produktspesifikasjoner for å finne ut om det ferdige pulveret oppfyller målkravene.
For det andre, sammenligne inspeksjonsresultater fra ulike produksjonsperioder.
Hvis partikkelstørrelsesfordelingen endres vedvarende under ellers lignende produksjonsforhold, er det nødvendig med ytterligere kontroller av utstyrets tilstand og driftsparametere for å avgjøre om prosessen har avviket fra sin tiltenkte tilstand.
For det tredje, analyser avvik ved siden av produksjons- og driftsforhold.
Hvis pulveret gradvis blir grovere mens ytelsen minker , eller hvis utstyrets driftsforhold endres, inspiser slipeskivene og knivene, slipespalten og mateforholdene.
Å kombinere resultater av pulverinspeksjon med utstyrsdriftsregistreringer gir et mer pålitelig grunnlag for å avgjøre om prosessjusteringer eller utstyrsvedlikehold er nødvendig, i stedet for å stole på ett enkelt testresultat.
Hvordan kontrollere temperaturøkning og redusere PE-pulveragglomerasjon
Kjølesystemet bør evalueres i henhold til råvareegenskaper, målpulverspesifikasjoner, utstyrsbelastning og kontinuerlige driftskrav. Luftkjøling eller kombinert luft- og vannkjøling bør velges i henhold til faktiske prosessforhold i stedet for maskinmodell alene.
Når varmen som genereres overstiger systemets varmeavledningskapasitet, kan materialtemperaturen stige gradvis. Hvis PE mykner eller blir klebrig, kan pulveragglomerering, redusert flytbarhet eller endringer i produksjonsytelsen oppstå.
Å kontrollere denne risikoen krever en vurdering av prosessforhold, kjølekapasitet og faktisk driftsytelse.
Pulveriseringsbelastning og prosesseringsbetingelser
Matehastighet, målfinhet og utstyrsbelastning påvirker alle varmeutviklingen under pulverisering.
Hvis matehastigheten økes eller finere pulver er målrettet uten å evaluere varmeavledningskapasiteten samtidig, kan utstyrets driftsforhold bli ustabile. Driftsparametere bør derfor justeres i henhold til de faktiske material- og produksjonsmålene.
Kjølesystem og varmeavledningskapasitet
Luftkjøling hjelper til med å fjerne varme som genereres under pulverisering. Med et passende designet system kan vannkjøling gi ytterligere varmeavledning.
Den faktiske ytelsen til et kombinert luft- og vannkjølesystem avhenger av utstyrsdesign, kjøleforhold, råvareegenskaper og driftsbelastning.
Kontinuerlig driftsytelse
En pulverisator som fungerer normalt under et kort forsøk, opprettholder ikke nødvendigvis de samme prosessforholdene under utvidet produksjon.
For kontinuerlige produksjonsprosjekter bør driftsvarighet, temperaturendringer, pulveragglomerasjon og produksjon evalueres sammen for å avgjøre om utstyret konsekvent kan oppfylle produksjonskravene.
Det er også viktig å erkjenne at agglomerering ikke alltid er forårsaket utelukkende av utilstrekkelig kjøling. Råvareegenskaper, fôringsforhold og pulveriseringsparametere kan også bidra. Hvis agglomerering oppstår, identifiser hvor problemet oppstår før du bestemmer deg for om du skal justere driftsforholdene eller revurdere systemkonfigurasjonen.
Hvordan hjelper Mao Yue kunder med å produsere PE-pulver for rotomstøping?
For Mao Yue handler et PE-rotomstøpings-pulveriseringsprosjekt ikke bare om å levere en maskin. Målet er å vurdere en passende pulveriseringsløsning basert på kundens råmateriale, målpulverspesifikasjoner og produksjonskrav.
Vår tilnærming fokuserer på tre nøkkelområder.
Faktisk materialtesting: Valg av basisutstyr på reelle behandlingsforhold
Ulike PE-materialer kan ha forskjellige prosessegenskaper. De faktiske pulveriseringsresultatene kan ikke helt bestemmes ut fra harpiksnavnet, motorkraften eller teoretisk kapasitet alene.
Mao Yue kan utføre faktiske materialtester ved å bruke råvarer levert av kunden og evaluere utstyrsløsningen i henhold til målpartikkelstørrelsen, forventet produksjon og produksjonskrav.
Testing kan fokusere på følgende områder:
-
Pulverinspeksjon: Registrer testresultater mot kundedefinerte spesifikasjoner for å støtte utstyrskonfigurasjon og prosessevaluering.
-
Produksjonskapasitet: Registrer faktisk produksjon når du behandler det angitte materialet til målfinheten, og gir en referanse for valg av utstyr.
-
Temperaturendringer: Overvåk temperaturøkningen under pulverisering for å evaluere om kjølekonfigurasjonen og driftsforholdene er passende.
-
Driftsytelse: Vurder pulvertilstand og utstyrsytelse for å identifisere prosessparametere som krever ytterligere justering eller verifisering.
Disse testresultatene hjelper kundene med å forstå pulverkvalitet, faktisk produksjon og temperaturendringer for et spesifikt PE-materiale under definerte prosessforhold. De kan også bidra til å identifisere produksjonsrisikoer som krever ytterligere verifisering.
Materialtestresultater erstatter imidlertid ikke langsiktig verifisering av kontinuerlig drift eller faktiske rotomstøpingsforsøk.
Intern produksjon av slipeskiver og -blader: Bruk av kjernekomponentproduksjon til Pulverizing Performance Management

Mao Yue produserer sine egne slipeskiver og -blader, ved hjelp av maskinerings- og inspeksjonsprosesser for å kontrollere kritisk arbeidsgeometri og dimensjonsnøyaktighet.
Under langsiktig produksjon ligger verdien av kjernekomponenter ikke bare i deres første maskineringsnøyaktighet, men også i evnen til å inspisere og vedlikeholde dem i henhold til deres faktiske slitasjetilstand.
Når pulverpartikkelstørrelse eller -utgang endres, kan arbeidstilstanden til slipeskivene og knivene, slipespalten og relevante driftsregistreringer kontrolleres for å avgjøre om vedlikehold eller justeringer er nødvendig. Dette gir et mer informert grunnlag for vedlikeholdsbeslutninger enn å stole utelukkende på bladhardhet eller et fast utskiftingsintervall.
Komplett systemkonfigurasjon: Matcher hvert behandlingstrinn til produksjonskravene
PE rotomolding pulverproduksjon involverer fôring, pulverisering, avkjøling, sikting, transport og pulverinnsamling. Ulike prosjekter har forskjellige råmaterialer, målspesifikasjoner, produksjonskrav og driftsplaner, så deres systemkonfigurasjoner kan også variere.
For hvert prosjekt kan Mao Yue evaluere:
-
Hvorvidt pulverisatorens prosesseringskapasitet oppfyller målproduksjonen.
-
Om kjølekonfigurasjonen passer til råvareegenskapene og kontinuerlige driftskrav.
-
Om siktekapasiteten oppfyller målpulverspesifikasjonene.
-
Om transport- og oppsamlingssystemene kan håndtere forventet produksjonskapasitet.
Vårt mål er ikke å gi hver kunde en identisk konfigurasjon. I stedet evaluerer vi hvordan de ulike stadiene fungerer sammen under faktiske prosessforhold for å hjelpe kundene med å velge utstyr og planlegge produksjonslinjene deres.
Finn den riktige pulveriseringsløsningen for din PE rotomstøpepulverproduksjon
Hvis du planlegger en ny produksjonslinje for PE rotomstøpingspulver, eller ditt eksisterende utstyr har problemer som inkonsekvent partikkelstørrelse, overdreven grove partikler, temperaturøkning, pulveragglomerering eller lavere produksjon enn forventet, kontakt Mao Yue for en teknisk evaluering.
Del din PE-materialetype, målpulverspesifikasjoner, forventet produksjon og gjeldende produksjonsutfordringer. Hvis noen parametere ennå ikke er bestemt, kan du fortsatt oppgi den tilgjengelige informasjonen. Vi kan deretter diskutere materialtesting og utstyrsvalg basert på dine faktiske produksjonskrav.
Vanlige spørsmål: Ofte stilte spørsmål om PE Rotomolding Powder Production
Hvilken maskestørrelse kreves vanligvis for PE-rotomstøpingspulver?
Det er ingen enkelt maskestørrelse som passer for alle rotomstøpingsapplikasjoner. En rekkevidde på 20–40 mesh kan tjene som referanse for enkelte PE rotomstøpepulver. De faktiske kravene bør bestemmes i henhold til harpikskvaliteten, produktstrukturen og rotomstøpeprosessen.
Hvorfor inneholder PE-pulver fortsatt for mange grove partikler etter pulverisering?
Mulige årsaker inkluderer arbeidstilstanden til slipeskivene og -bladene, slipespalten, råstofftilførselsforholdene eller silytelse. Bestem først om de grove partiklene blir generert under pulverisering eller ikke blir effektivt separert under sikting.
Hvorfor agglomererer PE-pulver under pulverisering?
Temperaturøkning kan føre til at PE mykner og blir klebrig, men råvareegenskaper, fôringsforhold og pulveriseringsparametere kan også bidra til agglomerering. Selve produksjonsprosessen bør undersøkes for å identifisere hvor problemet oppstår.
Er flytende nitrogenkjøling nødvendig for produksjon av PE rotomstøpepulver?
Flytende nitrogenkjøling er ikke nødvendig for hver PE rotomstøpepulverapplikasjon. Behovet for en spesialisert kjølemetode bør vurderes i henhold til materialegenskaper, målfinhet, utgangskrav og temperaturkontrollbehov. For egnede PE-materialer kan mekanisk pulverisering ved omgivelsestemperatur med et passende luftkjøling eller kombinert luft- og vannkjølingssystem vurderes.
Hvordan velger du den riktige PE rotomstøpningsmaskinen?
Evaluer faktiske materialtestresultater, målpartikkelstørrelse, utgangskrav, kontinuerlige driftsforhold, kjølesystemer og produksjonskvalitet for kjernekomponenter. Ikke sammenlign utstyr basert på motorkraft eller maskinmodell alene.