中文简体
Når den samme masterbatch-pulverisatoren brukes til å behandle materialer i forskjellige farger, kan restpulver fra forrige produksjonsbatch blandes med neste batch, noe som forårsaker krysskontaminering av farger.
Dette problemet er spesielt merkbart når du bytter fra mørke materialer, for eksempel svart masterbatch, til hvite eller lyse materialer. Selv små mengder restpigment kan påvirke fargekonsistensen, øke mengden av pulver som ikke er spesifisert, og forlenge produksjonsskiftetiden.
Fargekrysskontaminering forekommer imidlertid ikke bare inne i slipekammeret. Rester av pulver kan også forbli i fôrings-, transport-, silings- og oppsamlingssystemene. Redusering av fargeforurensning krever derfor å kontrollere materialrester gjennom hele prosesseringsbanen og verifisere rengjøringseffektiviteten gjennom passende testing.
Denne artikkelen forklarer hovedårsakene til fargekrysskontaminering under pulverisering av masterbatch, nøkkelområder å inspisere, praktiske fargebyttemetoder og hvordan Maoyue hjelper kunder med å evaluere pulveriseringsløsninger for flerfargeproduksjon gjennom faktisk materialtesting og vurdering av utstyrskonfigurasjon.
Hvorfor oppstår fargekrysskontaminering under masterbatch-pulverisering?
Fargekrysskontaminering er ofte assosiert med gjenværende materiale inne i utstyret, materialadhesjon og ufullstendig rengjøring under fargeskift.
Selv etter at forrige batch er tømt, kan noe pulver forbli inne i systemet og gå inn i materialstrømmen igjen under neste produksjonskjøring.
Det er tre hovedårsaker.
Resterende pulver forblir inne i utstyret
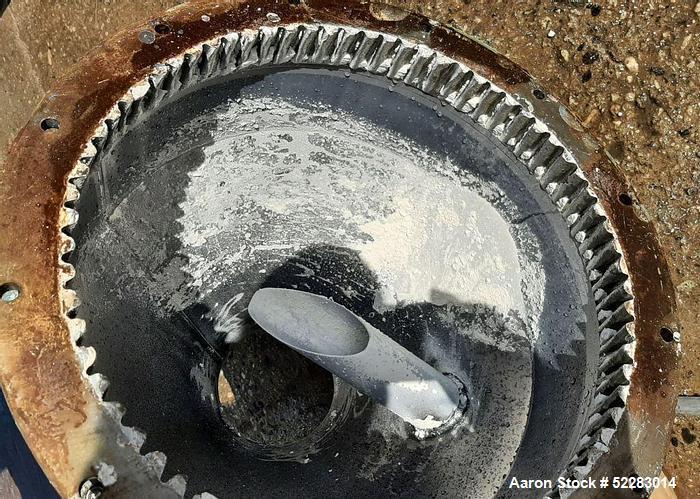
Under pulverisering kan noe pulver samle seg rundt utstyrsforbindelser, dødsoner for materialstrøm og andre områder som er vanskelige å tømme helt.
Disse restene kan ikke fjernes helt gjennom normal utslipp. Når neste batch kommer inn i systemet, kan luftstrøm, vibrasjoner og materialbevegelse frigjøre det gjenværende pulveret tilbake i produksjonsprosessen, noe som forårsaker krysskontaminering av farger.
Materialet fester seg til utstyrets overflater
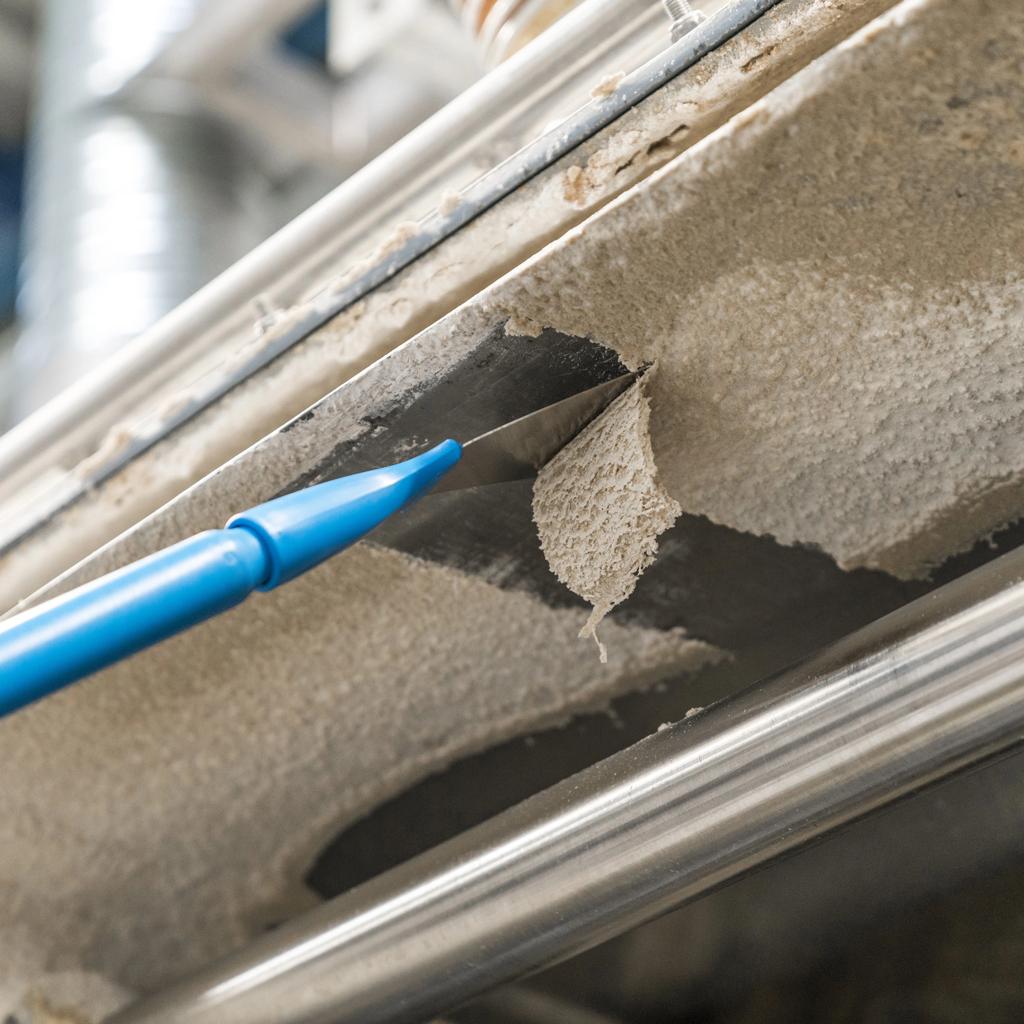
Ulike masterbatch-formuleringer inneholder polymerbærere, pigmenter, fyllstoffer og tilsetningsstoffer som påvirker deres oppførsel under pulverisering.
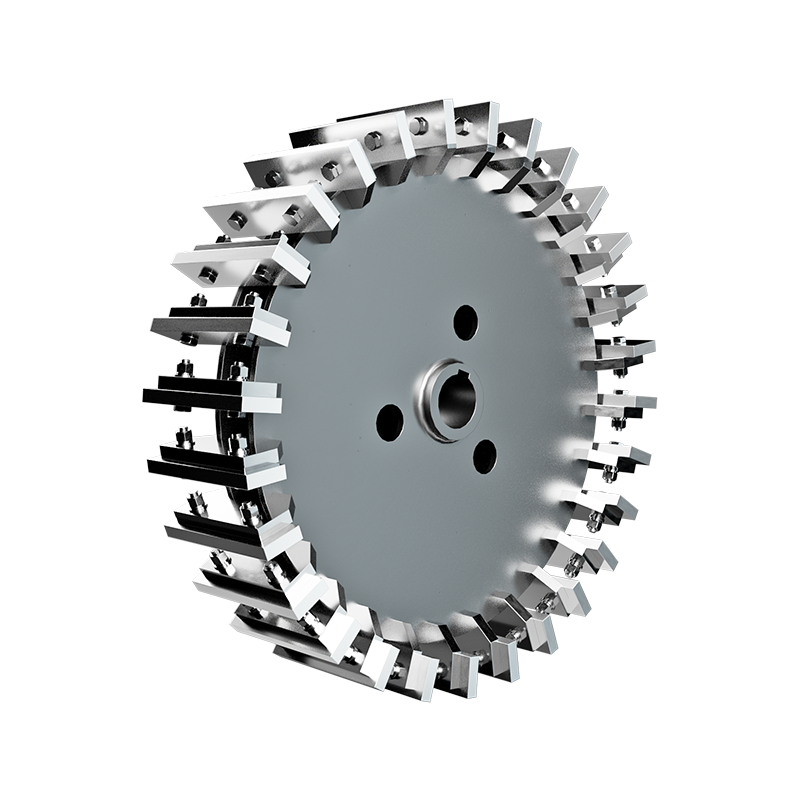
For visse temperaturfølsomme formuleringer kan friksjonsvarme føre til at polymerbæreren mykner eller blir klebrig, slik at materialet kan feste seg til slipeskivene og kammeroverflatene.
Sammenlignet med løst pulver er disse vedheftede restene generelt vanskeligere å fjerne.
Rengjøringsprosedyrer overse restmateriale i systemet
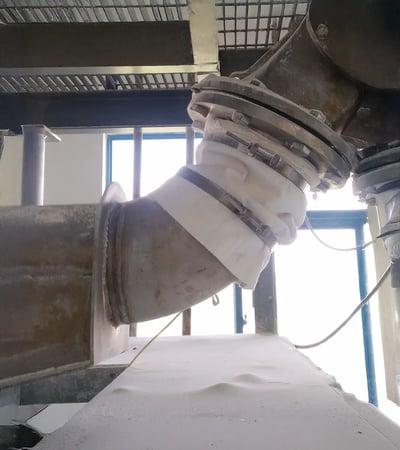
Selv etter at slipekammeret er rengjort, kan pulver fra forrige batch forbli i transportrør, syklonseparatorer, sikter og pulveroppsamlingskomponenter.
Hvis disse områdene blir oversett under rengjøring, kan pulverrester komme inn i neste produksjonsparti og forårsake forurensning.
Hvilke områder bør inspiseres under masterbatch-fargeskift?
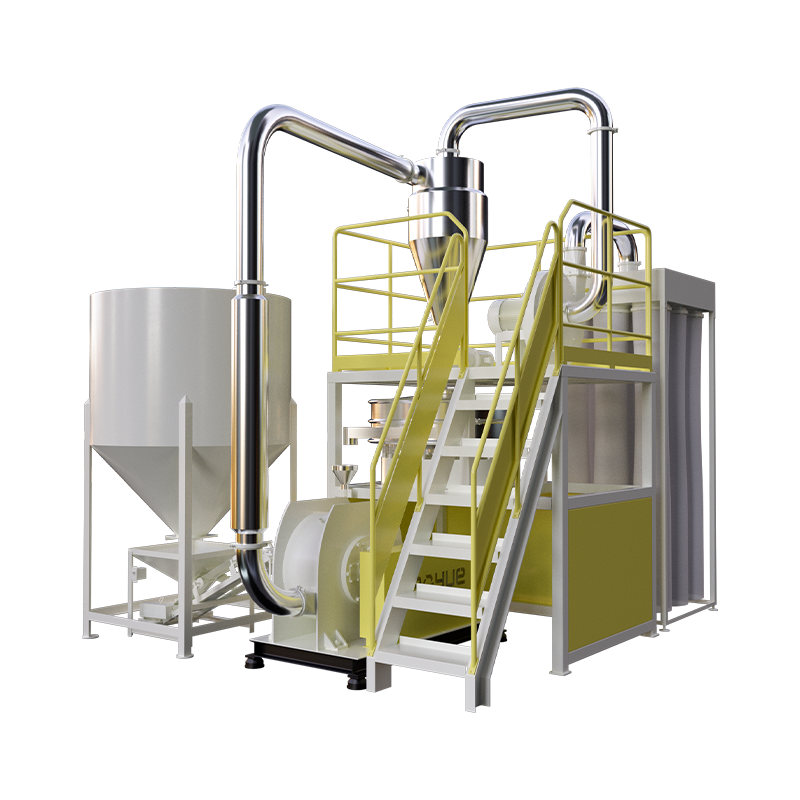
Før du bytter farger, bør potensielle materialakkumuleringspunkter inspiseres langs hele prosessveien, fra fôring til endelig pulveroppsamling.
Inspeksjon bør ikke kun fokusere på synlige rester. Spesiell oppmerksomhet bør også rettes mot områder hvor pulver kan forbli fanget og frigjøres under neste produksjonsbatch.
Hvordan redusere fargekrysskontaminering under masterbatch-pulverisering?
Å redusere fargekrysskontaminering krever en kombinasjon av produksjonsplanlegging, komplett systemrengjøring, utstyrsvedlikehold og passende komponentkonfigurasjon i stedet for å stole på ett enkelt tiltak.
Ordne fargeproduksjonssekvenser på riktig måte
Der produksjonsforholdene tillater det, kan bearbeiding av materialer fra lysere til mørkere farger generelt redusere risikoen for synlige fargeforskjeller forårsaket av restpigmenter.
For eksempel er det vanligvis mindre sannsynlig at bytte fra hvit til svart masterbatch gir merkbar fargeforurensning enn å bytte fra svart til hvit.
Imidlertid bør produksjonssekvensering også vurdere polymerbærerkompatibilitet, tilsetningsstoffer og produktkvalitetskrav i stedet for kun å stole på fargeintensitet.
Anbefalt tilnærming: Grupper materialer med kompatible formuleringer og lignende forurensningsfølsomhet i produksjonssekvenser. Bruk strengere rengjørings- og verifiseringsprosedyrer for høyrisikobytter, spesielt når du bytter fra mørke til lyse farger.
Rengjør hele materialstrømningsbanen
Rengjøring av fargeskift bør dekke alle materialkontaktområder, fra fôring til endelig pulveroppsamling.
Før rengjøring bør utstyret slås av i henhold til etablerte prosedyrer, med passende energiisolerende tiltak implementert. Operasjoner som krever at slipekammeret åpnes eller at komponenter fjernes, bør utføres av opplært personell i henhold til kravene til utstyrsvedlikehold.
Rengjøringsmetoder bør velges i henhold til utstyrets struktur og pulveregenskaper. Ukontrollert bruk av trykkluft bør unngås for å hindre at fint pulver blir luftbåren.
Der plastpulver kan skape en brennbar støvatmosfære, må rengjøringsutstyr og prosedyrer være i samsvar med gjeldende sikkerhetskrav.
Anbefalt tilnærming: Etabler en sjekkliste for rengjøring av fargeskift som dekker hele materialstrømmen. Definer rengjøringsmetoden og inspeksjonskravene for hvert område i stedet for å bedømme rengjøringseffektiviteten utelukkende etter den synlige tilstanden til slipekammeret.
Inspiser slipeskivens tilstand og materialvedheft

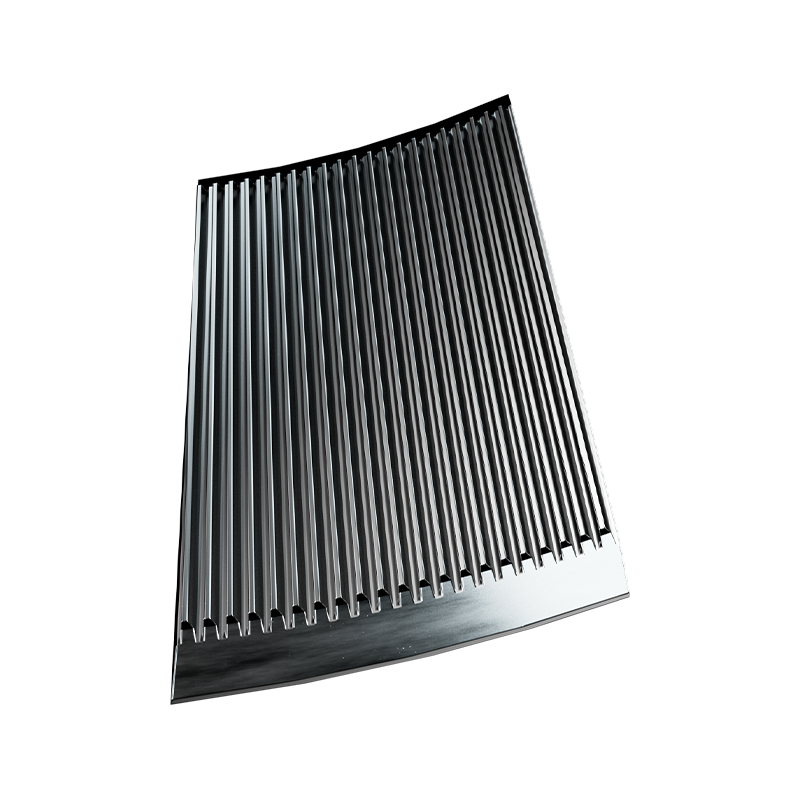
Overflatetilstanden, geometrien og driftsspalten til slipeskiver kan påvirke materialbevegelser og lokal akkumulering inne i slipekammeret.
Unormal skiveslitasje, overflateskade eller betydelig materialvedheft kan gjøre visse områder vanskeligere å rengjøre.
Imidlertid er slipeskiveslitasje ikke nødvendigvis en direkte årsak til fargekrysskontaminering. Dens relevans bør vurderes basert på faktiske restplasser og driftsforhold.
Anbefalt tilnærming: Under vedlikehold av utstyret, inspiser slipeskivenes overflater, kanter og relaterte komponenter for unormal vedheft, skade eller lokal materialoppbygging. Bruk funnene til å avgjøre om driftsforholdene bør justeres eller komponenter krever vedlikehold.
Evaluer dedikerte komponenter for hyppige fargeskift
For produksjonslinjer som ofte behandler masterbatch-materialer av forskjellige farger, kan visse delte komponenter bli tilbakevendende kilder til gjenværende forurensning.
Avhengig av utstyrsstrukturen, kan dedikerte pulveroppsamlingsbeholdere, sikter, fleksible transportslanger eller rengjøringsverktøy vurderes.
Der produkter har spesielt strenge krav til krysskontaminering, kan behovet for separate produksjonslinjer også vurderes.
Anbefalt tilnærming: Sammenlign fargebyttefrekvens, rengjøringstid, overgangspulvertap, dedikerte komponentkostnader og krav til produktgodkjenning for å finne den passende konfigurasjonen for faktisk produksjon.

Hvordan verifisere rengjøringseffektiviteten etter en masterbatch-fargebytte?
Fullført utstyrsrengjøring betyr ikke automatisk at pulveret fra neste batch oppfyller produktkvalitetskravene.
For flerfarget masterbatch-produksjon anbefales kontrollert prøvedrift, trinnvis prøvetaking og produkttesting for å verifisere om gjenværende forurensning er redusert til et akseptabelt nivå.
Trinn 1: Fullfør rengjøring og inspeksjon av utstyr
Fullfør materialutslipp, avstenging av utstyr, rengjøring og restmaterialinspeksjon i henhold til etablerte prosedyrer.
Før du starter på nytt, bekreft at alle fjernede komponenter er riktig installert på nytt og at utstyret oppfyller kravene til sikker oppstart.
Trinn 2: Gjennomfør en kontrollert prøvekjøring
Mat den neste fargen på masterbatch inn i pulverisatoren og saml det første overgangspulveret separat fra normalt produksjonsmateriale.
Overgangspulver som ikke har bestått de nødvendige kvalitetskontrollene, bør ikke blandes direkte med aksepterte produkter.
Trinn 3: Utfør trinnvis prøvetaking og testing
Samle pulverprøver med forhåndsbestemte produksjonsmengder eller tidsintervaller for å se etter fremmedfargede partikler, fargeendringer og relevante formuleringskvalitetsindikatorer.
For produkter med strenge fargekrav kan en passende CIELAB fargeforskjell målemetode brukes. Prøveforberedelse og måleforhold bør standardiseres.
Å bestå en fargetest betyr ikke nødvendigvis at krysskontaminering med polymerbærere, fyllstoffer eller tilsetningsstoffer er eliminert. Produkter med krav til formuleringsrenhet bør gjennomgå ytterligere verifisering etter behov.
Trinn 4: Finn ut om normal produksjon kan gjenopptas
Spesifikke utgivelseskriterier, prøvetakingsmengder og testfrekvens bør bestemmes i henhold til kundens produktkrav.
For produksjonslinjer med hyppige fargeskift bør rengjøringstid, overgangsmengder av pulver, testresultater og steder som krever gjentatt rengjøring registreres.
Sammenligning av disse postene på tvers av forskjellige produksjonspartier kan bidra til å avgjøre om prosedyren for fargebytte har blitt bedre.
Typisk scenario: Bytte fra svart til hvit masterbatch
Når du bytter fra sort til hvit masterbatch, kan forskjellige forurensningsmønstre indikere forskjellige kilder til restmateriale.
For eksempel, hvis svarte partikler fortsetter å dukke opp med jevne mellomrom etter en lengre driftsperiode, bør områder der materialet er vanskelig å slippe ut, inspiseres i stedet for bare å forlenge overgangsproduksjonstiden.
Sammenligning av forurensningsmønstre på ulike stadier kan bidra til å begrense potensielle årsaker og identifisere mer målrettede rengjørings- eller vedlikeholdstiltak.
Hvordan hjelper Mao Yue kundene med å redusere fargekrysskontaminering ved masterbatch-pulverisering?
For masterbatch-produsenter som ofte bytter mellom forskjellige farger, bør valg av pulverisering vurdere mer enn produksjonskapasitet og pulverpartikkelstørrelse. Materialevedheft, gjenværende forurensningsrisiko, tilgjengelighet for rengjøring og midlertidige pulvertap er også viktige faktorer.
Med over 30 års erfaring innen forskning, utvikling og produksjon av plastpulverisering, Mao Yue hjelper kunder med å evaluere pulveriseringsløsninger for flerfargeproduksjon gjennom faktisk materialtesting, egen produksjon av slipeskiver og -blader, og fullstendig vurdering av pulveriseringssystemkonfigurasjonen.
Identifiser materialadhesjon og restrisikoer gjennom faktisk materialtesting

Polymerbærere, pigmenter og tilsetningsstoffer i forskjellige masterbatch-formuleringer kan påvirke materialets adhesjon og akkumulering under pulverisering.
Mao Yue gjennomfører prøvekjøringer ved å bruke kundeleverte masterbatch-materialer, og observerer prosesstemperaturendringer, vedheft til slipeskiveoverflater og gjenværende materiale inne i slipekammeret.
Disse observasjonene hjelper til med å identifisere materialegenskaper og driftsforhold som kan øke rengjøringsproblemer under fargeskift.
For kunder med hyppige krav til fargebytte, kan muligheten for fargeskiftingsforsøk også diskuteres basert på spesifikke behov. Slike forsøk kan brukes til å observere restmateriale etter rengjøring og forurensningsmønstre under den påfølgende fargeproduksjonskjøringen.
Kundeverdi: Forstå faktisk materialbehandlingsadferd og potensielle restrisikoer før utstyrsvalg, og redusere usikkerheten ved å evaluere egnethet for fargebytte basert utelukkende på maskinspesifikasjoner.
Intern produksjon av slipeskive og blad gir teknisk støtte for kjernekomponenter
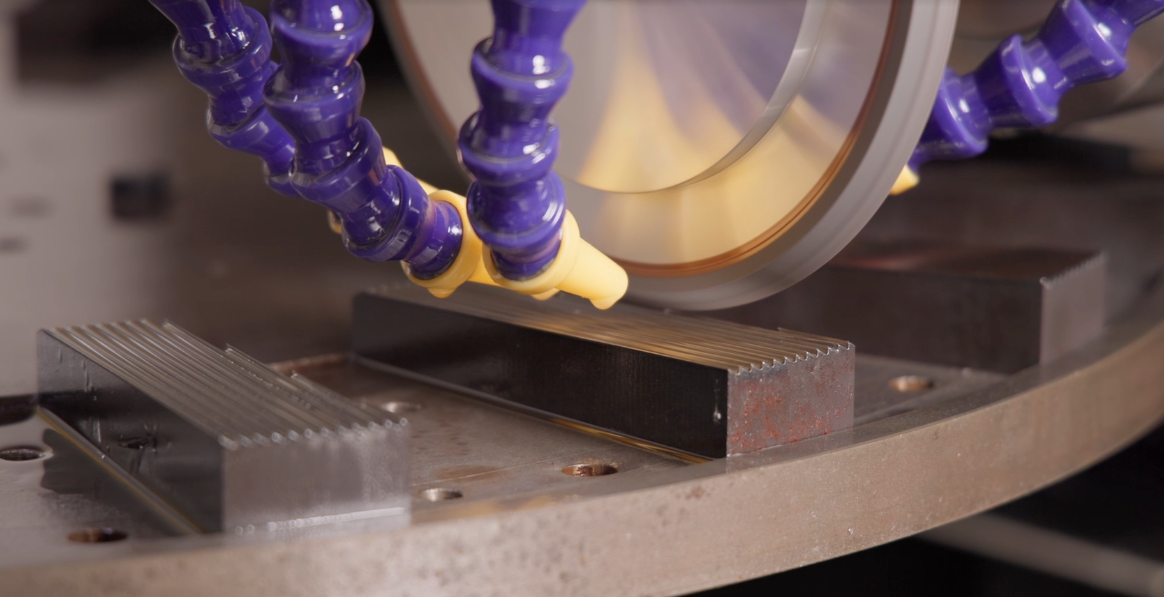
Slipeskivens overflatetilstand, lokal slitasje og materialvedheft kan påvirke pulverakkumulering og rengjøringsvansker.
Mao Yue produserer slipeskiver og kniver internt, noe som gir direkte kontroll over kjernekomponentens geometri, maskineringskonsistens og kvalitetsinspeksjon.
Når kunder opplever gjentakende materialadhesjon eller lokal akkumulering rundt slipeskiver, kan Mao Yue evaluere komponentstruktur, slitasjetilstand og faktiske driftsparametere for å avgjøre om problemet er relatert til kjernekomponenter.
Basert på funnene kan det tekniske teamet vurdere om vedlikehold, driftsjusteringer eller ytterligere komponenttilpasningsevaluering er nødvendig.
Kundeverdi: Få tilgang til teknisk støtte støttet av in-house komponentproduksjon og inspeksjonsmuligheter, noe som reduserer risikoen for unødvendig komponentutskifting før den underliggende årsaken er identifisert.
Evaluer utstyrskonfigurasjoner basert på testresultater og krav til fargeskift
Fargekrysskontaminering kan oppstå utenfor slipekammeret. Derfor bør utstyrsvalg også vurdere potensielle rester i transport-, skjermings- og pulveroppsamlingssystemer.
Mao Yue kan evaluere utstyrskonfigurasjonsalternativer basert på faktiske materialtestresultater, fargebyttefrekvens og krav til produktgodkjenning.
Kundeverdi: Kombiner faktisk materialtesting med produksjonskrav for å gi et mer målrettet grunnlag for utstyrsvalg, restforurensningskontroll, overgangsreduksjon av pulvertap og forbedret håndtering av fargebytte.
Faktiske forbedringer bør fortsatt verifiseres gjennom forsøk med fargeskift og produksjonsregistrering.
Ofte stilte spørsmål om masterbatch-fargekrysskontaminering
Kan en Masterbatch Pulverizer fullstendig forhindre fargekrysskontaminering?
For delte pulveriseringssystemer bør null krysskontaminering ikke antas uten passende verifisering. Faktiske gjenværende forurensningsnivåer avhenger av materialegenskaper, rengjøringsprosedyrer og utstyrskonfigurasjon.
Er rengjøring bare slipekammeret tilstrekkelig når du endrer masterbatch-farger?
Ikke nødvendigvis. Rester av pulver kan også forbli i fôrings-, transport-, silings- og oppsamlingskomponenter. Hele materialstrømningsbanen bør inspiseres.
Krever bytte fra svart til hvit masterbatch mer grundig rengjøring?
Større oppmerksomhet på rengjøring er generelt nødvendig fordi mørkerester lettere oppdages i hvitt eller lyst pulver. Spesifikke rengjøringskrav bør imidlertid bestemmes av produktkvalitetsstandarder.
Hvordan kan pulveravfall reduseres under masterbatch-fargeskift?
Pulveravfall kan reduseres ved å optimalisere produksjonssekvenser, rense områder som er utsatt for materialakkumulering, separere overgangspulver og etablere klare produktfrigjøringskriterier.
Faktiske forbedringer bør verifiseres gjennom fargeskifteposter og testdata.
Konklusjon
Å redusere fargekrysskontaminering under pulverisering av masterbatch krever kontroll av gjenværende materiale gjennom hele pulveriseringssystemet og verifisering av rengjøringseffektivitet gjennom trinnvis prøvetaking og produkttesting.
For produksjonslinjer med hyppige fargeskift bør utstyrsvalg også vurdere tilgjengelighet for rengjøring, byttefrekvens, overgangspulvertap og krav til produktgodkjenning.
Ser du etter en Masterbatch Pulverizer egnet for flerfargeproduksjon?
Kontakt Mao Yue med informasjon om masterbatch-materiale, målpartikkelstørrelse, produksjonskapasitetskrav, fargebyttefrekvens og aktuelle forurensningsutfordringer.
Vårt tekniske team kan hjelpe til med å evaluere passende konfigurasjoner av pulveriseringsutstyr og diskutere faktiske alternativer for materialtesting for dine produksjonsbehov.