中文简体
Under pulverisering av fargemasterbatch kan en maskin opprettholde normal produksjon ved oppstart, men produksjonen kan gradvis avta etter en periode med kontinuerlig drift. I andre tilfeller kan driftsforholdene virke uendret, men mengden pulver som samles inn varierer mellom produksjonsperioder.
Ustabil produksjon gjør produksjonsplanlegging, faktisk kapasitetsvurdering og kontinuerlig produksjonsstyring vanskeligere. En nedgang i det endelige oppsamlede pulveret betyr imidlertid ikke nødvendigvis at pulveriseringsmotoren mangler tilstrekkelig kraft eller at slipeskivene er slitt.
Potensielle årsaker inkluderer ustabil fôring, materialadhesjon, endringer i slipeskivens tilstand, temperatursvingninger og blokkeringer i utslipps- eller pulveroppsamlingssystemet. Feilsøking bør begynne med å identifisere hvilket stadium som er ansvarlig for endringen før du bestemmer deg for å justere driftsparametere eller erstatte komponenter.
Hva er de vanlige tegnene på ustabil farge Masterbatch Pulverizer-utgang?
Timingen og egenskapene til utgangsendringer kan bidra til å begrense mulige årsaker.
Disse symptomene er feilsøkende ledetråder i stedet for definitive diagnoser. Driftsopptegnelser og faktiske materielle forhold må også kontrolleres for å identifisere den underliggende årsaken.
Vanlige årsaker til utgangssvingninger i Color Masterbatch Pulverizers
Ustabil fôring eller misforhold mellom fôringshastighet og prosesseringskapasitet

Utilstrekkelig mating begrenser maskinens faktiske gjennomstrømning, mens hyppige endringer i matehastighet kan forårsake svingninger i slipebelastning og -effekt.
Hva du bør sjekke:
-
Om materialmatingen er kontinuerlig eller påvirket av brodannelse, blokkeringer eller periodiske avbrudd.
-
Om endringer i matehastighet sammenfaller med endringer i produksjon.
-
Om de aktuelle fôringsforholdene er egnet for materialformen og maskinens bearbeidingskapasitet.
Anbefalte handlinger:
Kontroller først driftstilstanden til fôringssystemet. Juster deretter matehastigheten i henhold til faktisk prosessytelse. Hvis produksjonen fortsetter å synke etter at fôringen er stabil, inspiser pulveriseringsprosessen og nedstrømssystemer i stedet for å bare øke matehastigheten.
Materialevedheft eller pulveragglomerering
Ulike polymerbærere, formuleringer og tilsetningsstoffer kan påvirke myknings-, adhesjons- og flytegenskapene til fargemasterbatchmaterialer. Hvis materialet fester seg til slipeskivens overflater eller de indre veggene i slipekammeret, kan det gradvis samle seg og forstyrre kontinuerlig bearbeiding og utslipp.
Hva du bør sjekke:
-
Om det har dannet seg synlig materiale på slipeskivene eller inne i slipekammeret.
-
Hvorvidt det uttømte pulveret inneholder agglomerater.
-
Hvorvidt prosessytelsen endres etter at en materialbatch eller formulering er endret.
Anbefalte handlinger:
Evaluer temperatur, fôring og kjøleforhold i forhold til plasseringen av materialoppbygging og den observerte materialtilstanden. For formuleringer som gjentatte ganger forårsaker adhesjon, utfør materialtesting for å identifisere egnede prosessforhold i stedet for å behandle en lavere matehastighet som en universalløsning.
Feil slipeskivegap eller slitasje på kritiske komponenter

Slipeskivegapet og arbeidsflatens tilstand påvirker slipeprosessen og finheten til det resulterende pulveret. En uegnet spalteinnstilling, skiveslitasje eller overflateskade kan endre maskinens prosessytelse.
Synkende ytelse alene beviser imidlertid ikke at slipeskivene er slitt eller trenger utskifting.
Slik diagnostiserer du problemet:
-
Kontroller at slipeskivegapet oppfyller drifts- og vedlikeholdskravene til den spesifikke maskinmodellen.
-
Inspiser slipeskivenes overflater for unormal slitasje eller skade.
-
Sammenlign pulverfinhet og partikkelstørrelsesfordeling før og etter produksjonsendringen.
-
Hvis unormal vibrasjon eller støy oppstår samtidig, utfør ytterligere inspeksjoner i henhold til maskinens vedlikeholdsprosedyrer.
Anbefalte handlinger:
Etter å ha slått av maskinen og fulgt de nødvendige sikkerhets- og vedlikeholdsprosedyrene, inspiser slipeskivene og tilhørende komponenter og verifiser gapinnstillingen. Sammenlign testresultater før og etter enhver justering. Juster eller skift ut komponenter kun når inspeksjonsfunn indikerer at deres tilstand eller gapinnstillingen kan påvirke produksjonsytelsen.
Utilstrekkelig kjøling eller ustabil temperaturkontroll

Varmen som genereres under pulverisering påvirkes av materialegenskaper, prosessforhold og maskinbelastning. For materialer som lett mykner, kan temperaturendringer påvirke vedheft og utladningsytelse ytterligere.
En temperaturøkning indikerer ikke nødvendigvis en feil i kjølesystemet. Det kan også være relatert til endringer i fôrbelastning eller materialegenskaper.
Hva du bør sjekke:
-
Hvorvidt material- eller slipekammertemperaturer varierer betydelig før og etter utgangsendring.
-
Om luftkjøle- og vannkjølesystemene fungerer som de skal.
-
Om kjølepassasjer er blokkert eller faktisk kjøleytelse har endret seg.
Anbefalte handlinger:
Sammenlign temperaturregistreringer med produksjon, materialvedheft og fôringsforhold. Hvis en temperaturøkning oppstår sammen med endringer i prosessytelsen, undersøk kjølekapasiteten og relaterte driftsforhold for å bekrefte årsaken.
Begrenset utslipp eller pulveroppsamling

Endelig oppsamlet produksjon avhenger ikke bare av pulveriseringsprosessen, men også av pulvertransport, separering og oppsamlingseffektivitet. Materialoppbygging i rørledninger, blokkeringer i syklonseparatorer eller oppsamlingstrakter og unormalt støvoppsamlingssystem kan redusere mengden pulver som til slutt samles opp.
Hva du bør sjekke:
-
Om pulver slippes ut kontinuerlig.
-
Hvorvidt materiale har samlet seg i transportrørledninger, syklonseparatorer eller oppsamlingsbeholdere.
-
Om utstyr for luftstrøm, forsegling og støvoppsamling fungerer som det skal.
Anbefalte handlinger:
Inspiser hele veien fra utslipp til endelig oppsamling for å identifisere materialoppbevaring eller tap. Hvis hovedmaskinen ikke viser noen åpenbar endring i driftstilstand mens den innsamlede produksjonen fortsetter å avta, prioriter å sjekke nedstrømssystemet for å unngå feildiagnostisering av et innsamlingsproblem som utilstrekkelig hovedmaskinbehandlingskapasitet.
Misforhold mellom materialegenskaper, utstyrskonfigurasjon og produksjonskrav
En maskins nominelle kapasitet betyr ikke at samme ytelse kan oppnås med hvert materiale og under alle prosessforhold. Materialegenskaper, målfinhet, nødvendig gjennomstrømning og kontinuerlige driftskrav kan alle påvirke utstyrets egnethet.
Kortvarige tester kan gi en innledende forståelse av materialbehandlingsytelsen, men de representerer kanskje ikke fullt ut forhold under langvarig drift.
Hva du bør sjekke:
-
Om gjeldende materiale samsvarer med materialet som ble brukt under de originale utstyrsvalgstestene.
-
Om de faktiske pulveregenskapene oppfyller målkravene til finhet.
-
Om den eksisterende hovedmaskinen og hjelpesystemene er egnet for den nødvendige ytelsen og driftstiden.
Anbefalte handlinger:
Vurder utstyrskonfigurasjonen på nytt mot de faktiske material- og produksjonskravene. Hvis utstyrets egnethet ikke er tilstrekkelig verifisert, definer nødvendig finhet, utgang og driftsbetingelser før du bestemmer deg for om konfigurasjonsendringer er nødvendige.
Hvordan måle Pulverizer-utgang nøyaktig
Etter den første feilsøkingen er det nødvendig med en konsistent målemetode for å bekrefte om innsamlet utgang faktisk har gått ned og for å hjelpe med å identifisere hvilket stadium som er ansvarlig.
Trinn 1: Mål den faktiske pulverinnsamlingshastigheten
Velg en klart definert måleperiode og registrer maskinens faktiske driftstid og nettovekten av pulveret som samles inn.
For eksempel, hvis maskinen samler opp 120 kg nettopulver i løpet av 30 minutter av faktisk driftstid:
Gjennomsnittlig pulveroppsamlingshastighet = 120 kg ÷ 0,5 t = 240 kg/t
Dette representerer den gjennomsnittlige pulverinnsamlingshastigheten i denne perioden. Det tilsvarer ikke nødvendigvis pulverisatorens faktiske materialgjennomstrømning fordi noe materiale midlertidig kan forbli inne i maskinen eller transportsystemet, mens annet materiale kan gå tapt før det når oppsamlingspunktet.
Trinn 2: Sammenlign dataene for å skille hovedmaskinproblemer fra innsamlingsproblemer
Sammenlign dataene som er registrert under stabil drift med dataene som er samlet inn etter at produksjonen har gått ned. Gå gjennom fôrings-, temperatur-, pulvertilstand og utslippsregistreringer samtidig.
Der forholdene tillater det, kan en forenklet materialbalanse brukes for verifisering:
Materialinnsats i perioden = Innsamlet pulver i perioden Regnskapsført materialtap Økning i materiallager i systemet
Økningen i materialbeholdningen beregnes som mengden materiale som gjenstår i systemet ved slutten av måleperioden minus gjenværende mengde ved begynnelsen. Hvis mengden materiale som holdes tilbake i systemet avtar, kan denne verdien være negativ.
Måleperiodene og systemgrensene må være konsistente på tvers av alle ledd, og målefeil bør også vurderes.
Hvis faktisk gjennomstrømning under pulveriseringstrinnet ikke kan måles direkte, bør resultatet rapporteres som gjennomsnittlig pulveroppsamlingshastighet i stedet for å bli behandlet som maskinens faktiske prosesseringskapasitet.
Trinn 3: Bekreft årsaken gjennom kontrollert sammenlignende testing
Basert på de mistenkte faktorene identifisert i de to trinnene, juster én relevant variabel om gangen og gjenta testen under sammenlignbare driftsforhold. Hold materialpartiet, målfinheten og målemetoden konsekvente der det er mulig, og dokumenter eventuelle forhold som ikke kan holdes konstante.
Vurder følgende indikatorer sammen:
-
Utgang eller gjennomsnittlig pulveroppsamlingshastighet.
-
Pulverfinhet og partikkelstørrelsesfordeling.
-
Temperaturendringer og materialvedheft.
-
Utslipps- og pulveroppsamlingsforhold.
En justering bør kun anses som effektiv når forbedringen er repeterbar og ikke skaper andre uakseptable produksjonsproblemer.
Hvordan hjelper Mao Yue kundene med å evaluere problemer med utgangseffekt?
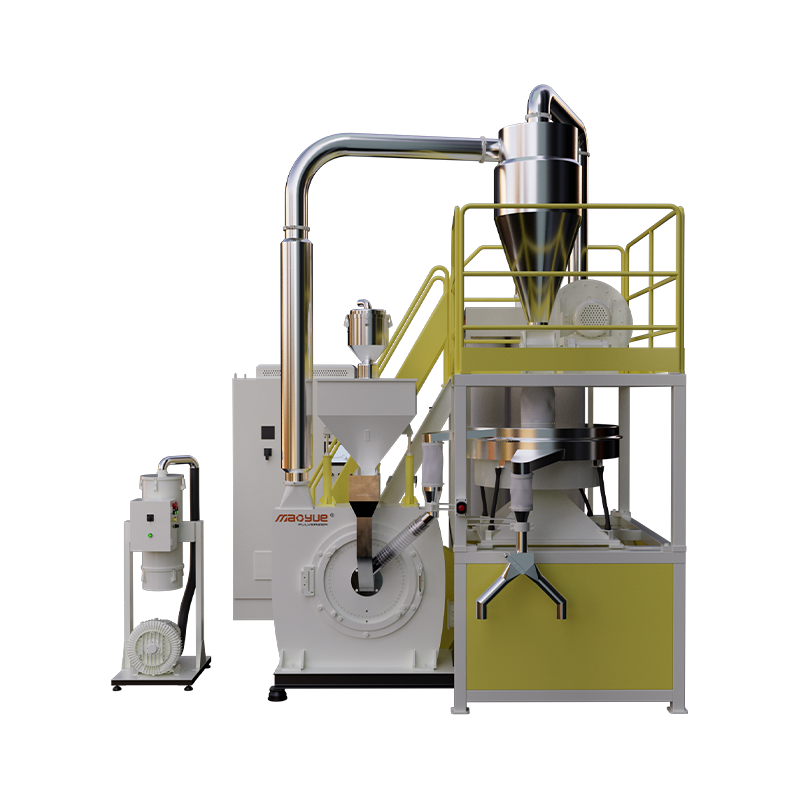
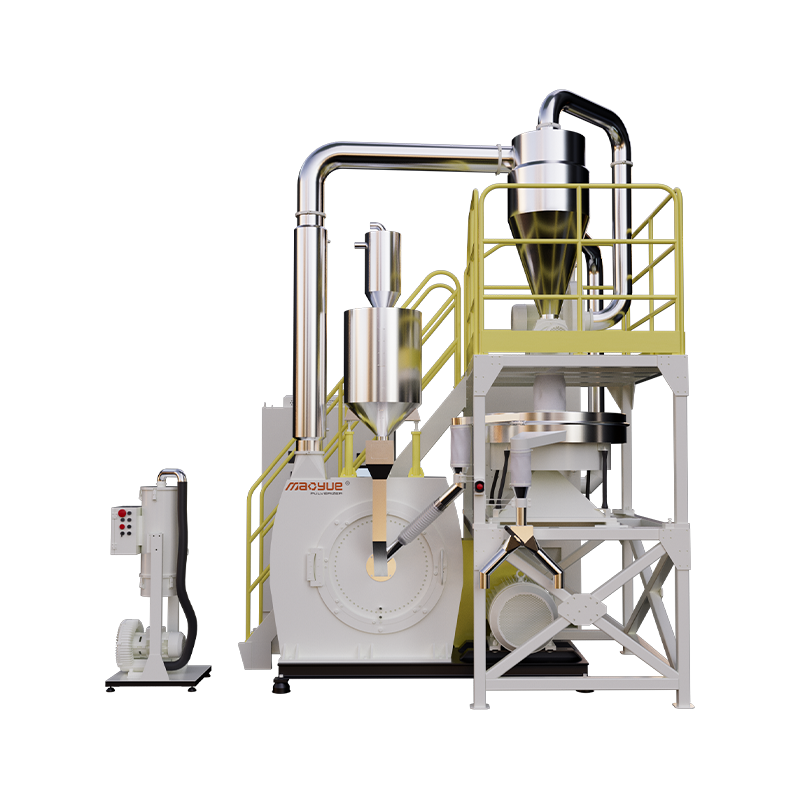
For fargemasterbatch-behandlingsprosjekter der produksjonssvingninger er et problem, Mao Yue fokuserer på mer enn bare å anbefale en pulverizer. Gjennom faktisk materialtesting, matching av utstyrskonfigurasjon, egen produksjon av kritiske komponenter og evaluering av hele prosesseringslinjen, hjelper Mao Yue kundene med å vurdere om utstyret er egnet for deres reelle produksjonskrav.

Verifiser utstyrets egnethet gjennom materialtesting og kontinuerlig driftevaluering
Mao Yue evaluerer utstyr basert på kundenes faktiske materialer og produksjonskrav i stedet for kun å stole på materialnavn eller rangert maskinkapasitet.
Ved å teste materialprøver levert av kunder og vurdere målfinhet, forventet produksjon og brukskrav, kan Mao Yue evaluere pulverkvalitet, partikkelstørrelsesfordeling, materialflytbarhet og temperaturendringer under testforholdene.
For søknader som krever kontinuerlig drift, kan testvarighet og vurderingskriterier også avtales på forhånd.
Disse testresultatene gir kundene et mer pålitelig grunnlag for å vurdere utstyrets egnethet før kjøp.
Match Pulverizer og hjelpesystemer til testresultatene

Testresultater kan bidra til å identifisere hvilke deler av produksjonslinjen som krever nærmere vurdering. Avhengig av kundens målproduksjon og pulverspesifikasjoner, kan utstyrskonfigurasjonsvurderingen dekke hovedpulverisatoren, fôringssystemet, kjølesystemet, silingsutstyret og pulvertransport- og oppsamlingsenhetene.
For eksempel, hvis pulveret allerede oppfyller den nødvendige finheten, men den endelige oppsamlede produksjonen forblir lav, bør utslipps- og oppsamlingstrinn undersøkes i stedet for utelukkende å fokusere på hovedpulveriseringsmaskinen.
Hvis temperaturøkninger oppstår sammen med materialadhesjon, bør materialegenskaper, fôringsforhold og kjølekonfigurasjon evalueres sammen.
Mao Yue fokuserer på å matche den komplette prosesslinjen til kundens material- og produksjonskrav i stedet for bare å velge en maskin med høyere nominell kapasitet.
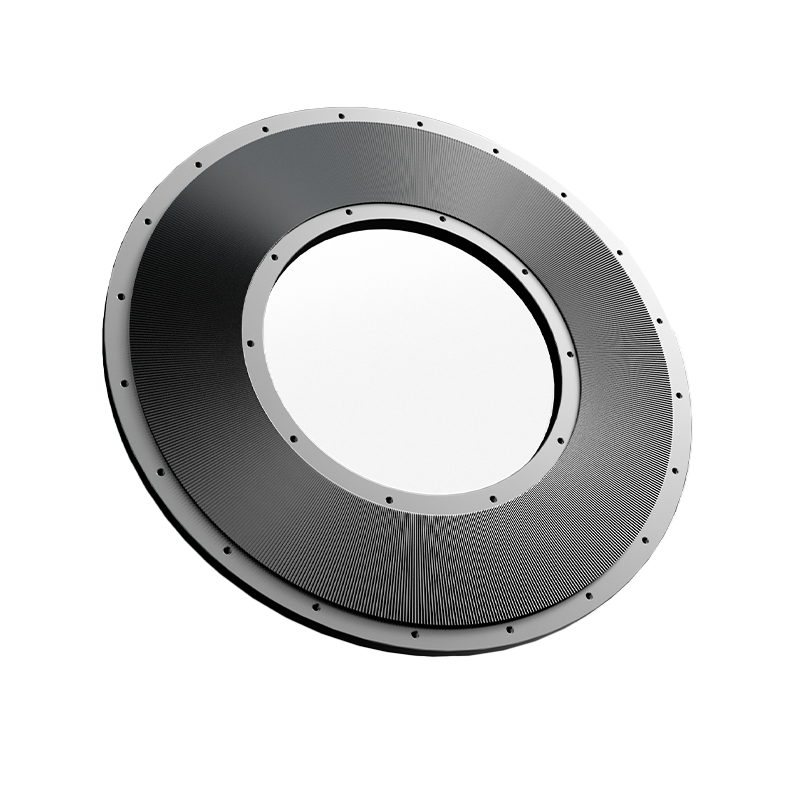
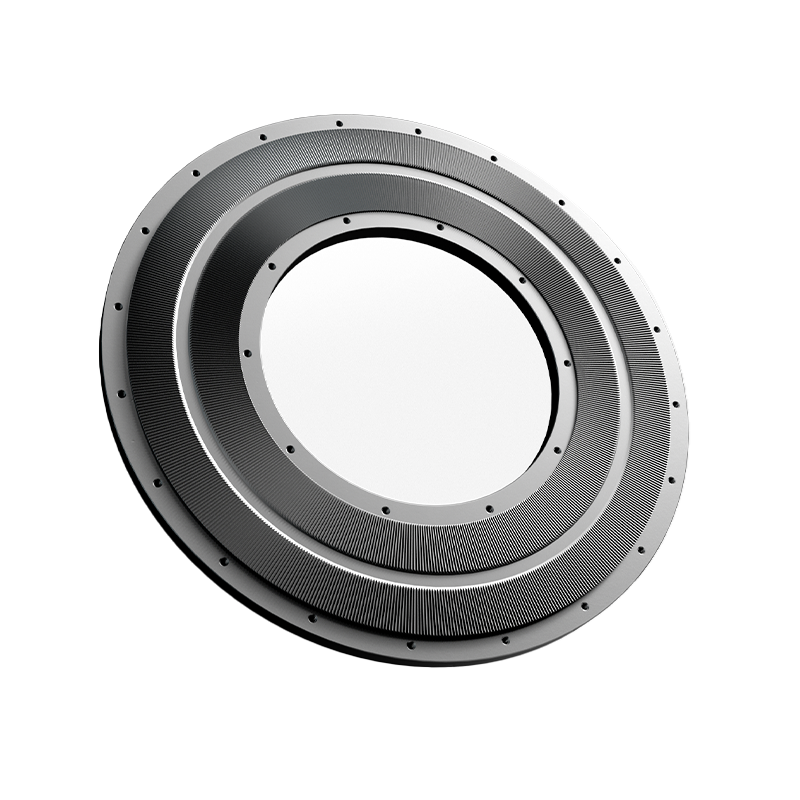
Intern produksjon av slipeskiver og kniver for å kontrollere produksjon av kritiske komponenter

Mao Yue produserer sine egne slipeskiver og kniver, noe som gir større kontroll over viktige produksjons- og inspeksjonsprosesser for disse kritiske komponentene.
Slipeskivedesign, maskineringsnøyaktighet, overflatetilstand og slitasje kan alle påvirke pulveriseringsytelsen under drift. Ved å administrere kritisk komponentproduksjon og inspisere komponenttilstand, kan Mao Yue gi mer målrettet teknisk støtte når kunder vurderer slipeskiveslitasje, vedlikeholdskrav eller utskiftingstidspunkt.
For kundene gir dette et klarere grunnlag for å forstå tilstanden til kritiske slitasjekomponenter og planlegge vedlikehold og utskifting under maskindrift.
Hvilken informasjon bør du forberede før du kontakter en utstyrsprodusent?
Hvis farge-masterbatch-pulveriseringsmaskinen opplever synkende produksjon, fluktuerende pulveroppsamlingshastigheter eller ustabil kontinuerlig drift, forberede følgende informasjon for å støtte en mer målrettet vurdering:
-
Materialinformasjon: Polymerbærer, relevante formuleringsdetaljer og materialparti.
-
Fôringsforhold: Materialform, partikkel- eller pelletstørrelse, fôringsmetode og omtrentlig matehastighet.
-
Krav til pulver: Målfinhet og nødvendig partikkelstørrelsesfordeling.
-
Produksjonsmål: Nødvendig ytelse i kg/t og forventede driftstimer per dag.
-
Problembeskrivelse: Innledende produksjon, etterfølgende produksjon, faktisk driftsvarighet og når nedgangen begynner.
-
Driftsforhold: Temperaturregistreringer, materialadhesjon, driftsavbrudd eller materialoppbygging.
-
Eksisterende utstyr: Pulverizer-modell og motorkraft, kjølemetode, utløpskonfigurasjon og pulveroppsamlingsoppsett.
Evaluer din Color Masterbatch Pulverizer-konfigurasjon
Hvis farge-masterbatch-pulveriseringsmaskinen opplever synkende produksjon, fluktuerende pulveroppsamlingshastigheter eller materialvedheft under kontinuerlig produksjon, kontakt Mao Yue.
Oppgi materialtype, målpulverfinhet, strømeffekt, målkapasitet og driftsforhold. Basert på dine faktiske produksjonskrav, kan Mao Yue hjelpe med å vurdere utstyrskonfigurasjonen og diskutere en materialtestplan der det er hensiktsmessig.
Testresultater gjelder for de spesifikke materialene og testforholdene som brukes. Faktisk produksjonsytelse kan fortsatt påvirkes av formulering, driftsparametere og forhold på stedet.